
Wie konstruieren Sie Metalldrehteile, die kostengünstig herzustellen sind?
Warum Designentscheidungen den größten Teil der Kosten für Metalldrehteile bestimmen
A Drehteil aus Metallwird auf einer Drehmaschine hergestellt, wobei das Werkstück rotiert und ein Einpunktwerkzeug entlang der Rotationsachse Material abträgt. Dieser Prozess ist für zylindrische Merkmale äußerst effizient, weist jedoch geometrische Grenzen auf. Merkmale, die außerhalb dieser Grenzen liegen, erfordern sekundäre Arbeitsgänge, spezielle Werkzeuge oder langsamere Zykluszeiten.
Die Designentscheidungen, die am wichtigsten sind:
- Toleranzangaben, die über die natürlichen Grenzen des Prozesses hinausgehen
- Anforderungen an die Oberflächenbeschaffenheit, die sekundäre Vorgänge erfordern
- Wandstärke, die Vibrationen oder Durchbiegungen verursacht
- Gewindespezifikationen, die spezielle Werkzeuge erfordern
- Materialhärte, die den Werkzeugverschleiß beschleunigt
Ein Teil, das von Anfang an für den Drehprozess ausgelegt ist, kostet weniger, läuft schneller und hält die Toleranzen konstanter ein als ein Teil, das das Drehen erst nachträglich behandelt.
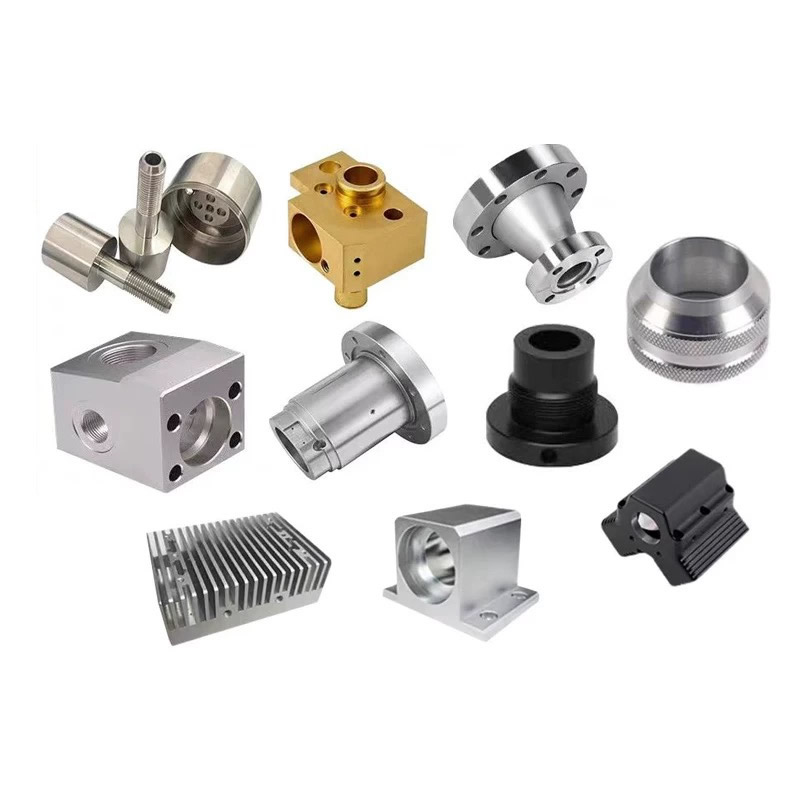
Drei Designmerkmale, die die Produktionskosten in die Höhe treiben
Übermäßige Toleranz – die teuerste Angewohnheit
Ein häufiger Fehler besteht darin, enge Toleranzen auf alle Abmessungen anzuwenden und nicht nur auf die funktionalen. Beim Standarddrehen beträgt die Genauigkeit bei ±0,05 mm auf Metallen gemäß ISO 2768-f. Das Präzisionsdrehen erreicht ±0,01 mm. Aber eine Toleranz von ±0,01 mm bei einer nicht funktionalen Abmessung erhöht die Kosten, ohne einen Mehrwert zu schaffen.
| Toleranzniveau | Typischer Prozess | Relative Kostenauswirkungen |
|---|---|---|
| ±0,10 mm | Standarddrehen | Grundlinie |
| ±0,05 mm | Standarddrehen | +0–10 % |
| ±0,02 mm | Präzisionsdrehen, Messen im Prozess | +20–35 % |
| ±0,005 mm | Präzisionsdrehen + SPC, thermische Kontrolle | +50–80 % |
Die Lösung:Achten Sie nur auf Passflächen, Lagersitze und Funktionsschnittstellen auf enge Toleranzen. Belassen Sie die allgemeinen Toleranzen für kosmetische und lichte Abmessungen.
Dünne Wände und lange Überhänge
Eine Wandstärke unter 1 mm auf aDrehteil aus Metalllädt zu Vibration, Rattern und Ablenkung ein. Das Werkzeug drückt die Wand weg, anstatt sie sauber zu schneiden. Das Ergebnis sind inkonsistente Abmessungen und eine schlechte Oberflächengüte.
Die Lösung:Wenn funktionell eine dünne Wand erforderlich ist, verwenden Sie spannungsarmes Material und rechnen Sie mit langsameren Schnittparametern. Wenn die Wand nicht funktionsfähig ist, verdicken Sie sie. Eine 1,5-mm-Wand lässt sich bei gleicher Toleranz viermal schneller bearbeiten als eine 0,8-mm-Wand.
Gewinde und Nuten, die Spezialwerkzeuge erfordern
Standardmäßige metrische und zöllige Gewinde werden mit handelsüblichen Werkzeugen in normalen Zykluszeiten geschnitten. Aber nicht standardmäßige Gewindeprofile, Linksgewinde, mehrgängige Gewinde und schmale Innennuten erfordern individuell geschliffene Werkzeuge, langsamere Geschwindigkeiten und oft einen zweiten Arbeitsgang.
Die Lösung:Verwenden Sie nach Möglichkeit Standard-Gewindeprofile. Wenn ein spezielles Gewinde erforderlich ist, konsolidieren Sie es zu einem Merkmal pro Teil, anstatt es auf mehrere Durchmesser zu verteilen.
Materialauswahl – Anpassung der Leistung an den Prozess
Das Material bestimmt die Schnittgeschwindigkeit, die Werkzeugstandzeit, die Oberflächengüte und die Anforderungen an die Sekundärbearbeitung. Bei Nuote Metals drehen wir fünf Materialfamilien mit jeweils unterschiedlichem Bearbeitungsverhalten.
| Material | Bearbeitbarkeit | Am besten für | Designhinweise |
|---|---|---|---|
| Messing (C36000) | Ausgezeichnet (100 % Index) | Großvolumige Steckverbinder, Fittings, Buchsen | Schnellster Schnitt, beste Spankontrolle, geringster Werkzeugverschleiß |
| Messing (C2680) | Gut (~30 % Index) | Elektrische Teile, die Duktilität erfordern | Langsamere Geschwindigkeiten, längere Späne, bleifrei |
| Aluminium (6061) | Sehr gut | Leichte Gehäuse, Abstandshalter, Kühlkörper | Hohe Geschwindigkeiten, gutes Finish, bei niedrigen Geschwindigkeiten gummiartig |
| Edelstahl (303) | Gut | Korrosionsbeständige Wellen, Armaturen | Kaltverfestigung; erfordert positiven Vorschub und scharfe Werkzeuge |
| Edelstahl (316) | Mäßig | Marine- und medizinische Komponenten | Geringere Geschwindigkeiten, höherer Werkzeugverschleiß als 303 |
| Kohlenstoffstahl (12L14) | Exzellent | Allgemeine Industriewellen, Stifte | Automatensorte, gute Oberfläche, muss plattiert werden |
Unsere Regel:Wenn dieDrehteil aus Metallerfordert keine Korrosionsbeständigkeit, Automatenmessing oder Kohlenstoffstahl sind die kostengünstigste Option. Wenn Korrosionsbeständigkeit erforderlich ist, lässt sich Edelstahl 303 leichter bearbeiten als 316. Geben Sie 316 nur an, wenn die Umgebung dies erfordert.
Zwei Designfälle, bei denen Änderungen die Kosten senken
Hydraulikverteilermontage (Toleranzrationalisierung)
Problem: Ein Hersteller von Hydrauliksystemen reichte eine Verteilerarmatur mit einer Toleranz von ±0,01 mm in jeder Abmessung ein – einschließlich der Sechskantflächen und der Gesamtlänge. Das Teil wurde zu einem hohen Preis angeboten, da jedes Merkmal eine Messung während des Prozesses erforderte.
Unsere Rezension:Nur drei Dimensionen waren funktionskritisch: der Gewindesteigungsdurchmesser, der O-Ring-Nutdurchmesser und die Rechtwinkligkeit der Passfläche. Die Sechskantflächen und die Gesamtlänge stellten keine funktionellen Anforderungen dar, die über die allgemeine Toleranz hinausgingen.
Die Änderung:Wir haben ±0,05 mm für die unkritischen Abmessungen vorgeschlagen und ±0,01 mm nur für die drei Funktionsmerkmale beibehalten.
Ergebnis: Zykluszeit um 22 % gesunken. Das Teil läuft jetzt mit standardmäßigen In-Prozess-Kontrollen für die drei kritischen Dimensionen und allgemeinen Stichproben für den Rest. Die jährlichen Kosteneinsparungen überstiegen 15 %.
Sensorgehäuse aus Edelstahl (Materialersatz)
Problem: Ein Sensorhersteller spezifizierte Edelstahl 316 für ein Gehäuse, das nur der Laborraumluft ausgesetzt ist. Das Teil hatte eine tiefe Innenbohrung mit einer Wandstärke von 1,2 mm. Die Bearbeitung von 316 mit dieser Wandstärke verursachte Rattern und erforderte langsame Geschwindigkeiten, was die Kosten in die Höhe trieb.
Unsere Rezension:Die Betriebsumgebung war trocken, temperaturkontrolliert und frei von Chloriden. 316 wurde überbewertet.
Die Änderung:Wir haben Edelstahl 303 vorgeschlagen – einfacher zu bearbeiten, ausreichend korrosionsbeständig für die Innenumgebung und kompatibel mit dem vorhandenen Dichtungsmaterial.
Ergebnis: Schnittgeschwindigkeit um 40 % erhöht. Chatter eliminiert. Standzeit verdreifacht. Der Kunde hat 303 für alle Innensensormodelle qualifiziert.
Technische Spezifikationen – Unser Wendebereich
| Parameter | Reichweite | Notizen |
|---|---|---|
| Maximaler Teiledurchmesser | 431 mm | Größere Durchmesser erfordern Drehmaschinen mit festem Kopf |
| Maximale Teilelänge | 990 mm | Längere Teile erfordern möglicherweise eine spezielle Befestigung |
| Standardtoleranz | ±0,05 mm | ISO 2768-f für Metalle |
| Präzisionstoleranz | ±0,01 mm bis ±0,005 mm | Erfordert In-Prozess-Messung und SPC |
| Oberflächenbeschaffenheit | Ra 0,4 µm bis Ra 3,2 µm | Feinere Endbearbeitungen sind mit sekundären Bearbeitungen möglich |
| Materialien | Messing, Aluminium, Edelstahl, Kohlenstoffstahl, Kupfer | Es gelten materialspezifische Parameter |
FürDrehteile aus MetallAußerhalb dieser Bereiche informieren wir Sie vor dem Zitieren und nicht erst, nachdem der erste Artikel fehlgeschlagen ist.
FAQ
F1: Woher weiß ich, ob mein Teil zum Drehen geeignet ist?
A: Der entscheidende Faktor ist die Rotationssymmetrie. Wenn die kritischen Merkmale des Teils konzentrisch zu einer einzelnen Achse sind – Wellen, Stifte, Buchsen, Anschlüsse, Anschlüsse, Abstandshalter – ist das Drehen fast immer der schnellste und wirtschaftlichste Prozess. Wenn das Teil über mehrere Flächen verteilte Taschen, Schlitze oder Lochmuster aufweist, ist Fräsen oder Fräsdrehen der richtige primäre Prozess. Ein kompetenter Lieferant wird Ihnen sagen, wann das Drehen nicht die richtige Lösung ist, anstatt Ihr Teil auf eine Drehmaschine zu zwingen. Bei Nuote Metals überprüfen wir jede Zeichnung auf Prozesstauglichkeit, bevor wir ein Angebot abgeben.
F2: Welche Toleranz sollte ich für ein Metalldrehteil angeben?
A: Geben Sie enge Toleranzen nur dort an, wo sie funktionell wichtig sind – Passflächen, Lagersitze, Dichtungsnuten und Gewindesteigungsdurchmesser. Für alle anderen Abmessungen verwenden Sie die allgemeine Toleranz (±0,05 mm gemäß ISO 2768-f). Übermäßige Toleranz ist der häufigste Kostentreiber, den wir sehen. Ein Teil mit ±0,01 mm in jeder Abmessung kostet 20–35 % mehr als das gleiche Teil, bei dem enge Toleranzen nur für die drei oder vier Funktionsmerkmale gelten. Wenn Sie sich nicht sicher sind, welche Abmessungen entscheidend sind, senden Sie uns die Zeichnung und wir identifizieren die Funktionsbeschreibungen, bevor wir ein Angebot abgeben.
F3: Welche Materialien stehen zur Verfügung?Drehteile aus Metallbei Nuote Metals?
A: Wir drehen Messing (C36000 und C2680), Aluminium (6061), Edelstahl (303 und 316), Kohlenstoffstahl (12L14) und Kupfer. Jedes Material weist ein unterschiedliches Bearbeitungsverhalten auf. C36000-Messing ist das schnellste und wirtschaftlichste Material für großvolumige Teile. Edelstahl 303 ist einfacher zu bearbeiten als 316 und eignet sich für die meisten Innen- und milden Außenumgebungen. 316 ist für maritime, chemische und medizinische Anwendungen reserviert, bei denen Chloridbeständigkeit erforderlich ist. Kohlenstoffstahl 12L14 ist die kostengünstigste Option, wenn keine Korrosionsbeständigkeit erforderlich ist. Wir empfehlen Ihnen das kostengünstigste Material, das zu Ihrer tatsächlichen Betriebsumgebung passt – nicht das teuerste.
F4: Wie hoch ist die Mindestbestellmenge und Lieferzeit für Metalldrehteile von Nuote Metals?
A: Unser Standard-MOQ beträgt 500 Stück für kundenspezifische Drehteile, wobei geringere Mengen für Prototypen und Erstartikel verfügbar sind. Lagermaterialien und Standardprofile können ab 100 Stück versendet werden. Die Lieferzeit für Standardmaterialien in Produktionsmengen bis zu 50.000 Stück beträgt 7–12 Tage. Bei kundenspezifischen Beschichtungen oder Sekundäroperationen verlängern sich die Kosten um 5–8 Tage. Für neue Teile, die eine Werkzeugfertigung und eine Erstmusterprüfung erfordern, beträgt die Gesamtlaufzeit 15–25 Tage. Jedes Angebot enthält eine feste Lieferzeit, keine Spanne. ISO 9001:2015 zertifiziert.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie