
Warum sind Drehteile aus Messing das Rückgrat der Präzisionsfertigung in der Automobil-, Elektronik- und Medizinindustrie?
Messing ist eines der am besten bearbeitbaren Metalle der Welt. Diese einzelne Eigenschaft hat gemachtDrehteile aus Messingdie Standardwahl für Präzisionskomponenten in Dutzenden von Branchen. Aber die Bearbeitbarkeit allein erklärt nicht die anhaltende Nachfrage. Messing bietet außerdem Korrosionsbeständigkeit, elektrische Leitfähigkeit und eine natürliche Ästhetik, mit der nur wenige Materialien mithalten können.
Bei Nuote Metals sind wir seit über einem Jahrzehnt auf das Drehen von Messing spezialisiert. In diesem Artikel teilen wir mit, was wir über Materialauswahl, Toleranzkontrolle und die Anwendungen gelernt haben, bei denen Messingdrehteile den größten Nutzen bringen.
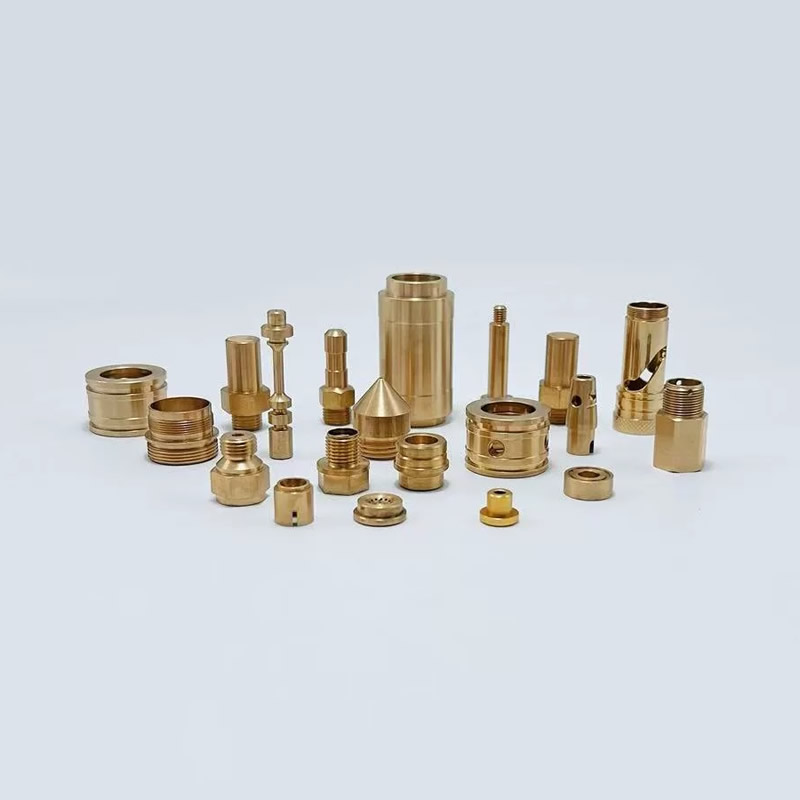
Warum Messing nach wie vor das bevorzugte Material für Drehteile ist
Messing ist eine Legierung aus Kupfer und Zink. Das Verhältnis bestimmt seine Eigenschaften. Die beiden Sorten, mit denen wir am häufigsten arbeiten, sind C36000 und C2680.
Automatenmessing C36000 – der Maßstab für Zerspanbarkeit
C36000 enthält etwa 61,5 % Kupfer, 35,5 % Zink und 3 % Blei. Das Blei fungiert während der Bearbeitung als eingebautes Schmiermittel, bricht die Späne in kleine, handliche Stücke und ermöglicht Schnittgeschwindigkeiten von bis zu 100 % des Bearbeitbarkeitsindex – dem Standard, an dem alle anderen Metalle gemessen werden.
C36000 ist das Material der Wahl für das Präzisionsdrehen komplexer Gewindeteile, Anschlüsse, Buchsen und Ventilkomponenten in großen Stückzahlen. Seine hervorragende Spankontrolle reduziert den Werkzeugverschleiß und verkürzt die Zykluszeiten.
C2680 Gelbmessing – Wenn Duktilität wichtiger ist als Geschwindigkeit
C2680 enthält etwa 65 % Kupfer und 35 % Zink. Ihm fehlt der Bleizusatz, was zu einer geringeren Bearbeitbarkeit (ca. 30 % von C36000), aber einer deutlich höheren Duktilität führt. C2680 wird bevorzugt, wenn das Teil nachträglich geformt, gebogen oder gecrimpt werden muss. Es ist auch die Standardwahl für elektrische Komponenten, bei denen der Bleigehalt minimiert werden muss.
Vergleich der Bearbeitbarkeit
| Eigentum | C36000 | C2680 |
|---|---|---|
| Kupfergehalt | ~61,5 % | ~65 % |
| Bearbeitbarkeitsindex | 100 % (Benchmark) | ~30 % |
| Spanbildung | Ausgezeichnet – kurze Chips | Gut – längere Chips |
| Am besten für | Hochgeschwindigkeitsdrehen, komplexe Gewinde, Anschlüsse | Elektrische Teile, duktile Komponenten, bleifreie Anforderungen |
Technische Spezifikationen – Toleranzen und Oberflächenbeschaffenheiten
Der Wert eines Drehpartners aus Messing wird durch seine Fähigkeit definiert, Toleranzen konstant einzuhalten. Bei Nuote Metals halten wir die folgenden Standards ein.
Maßtoleranzen
| Parameter | Standardsortiment | Präzisionsbereich |
|---|---|---|
| Außendurchmesser | ±0,05 mm | ±0,01 mm |
| Länge | ±0,10 mm | ±0,02 mm |
| Gewindesteigungsdurchmesser | ±0,05 mm | ±0,01 mm |
| Konzentrizität | ≤0,05 mm TIR | ≤0,01 mm TIR |
Für Automobil- und Medizinanwendungen halten wir bei kritischen Abmessungen routinemäßig ±0,01 mm ein. Beim typischen CNC-Drehen von Messing werden je nach Komplexität und Volumen des Teils ±0,1 bis ±0,005 mm erreicht.
Möglichkeiten zur Oberflächenbeschaffenheit
| Finish-Typ | Ra-Bereich | Verfahren |
|---|---|---|
| Im gedrehten Zustand (Standard) | Ra 1,6 – 3,2 μm | CNC-Drehen |
| Fein gedreht | Ra 0,8 – 1,6 μm | Reduzierte Vorschubgeschwindigkeit, polierte Wendeschneidplatten |
| Poliert | Ra 0,4 – 0,8 μm | Sekundäres mechanisches Polieren |
| Galvanisiert | Ra 0,2 – 0,8 μm (nach der Beschichtung) | Nickel-, Zinn- oder Silberbeschichtung |
Mit Standardparametern gedrehtes Messing C26000 erreicht typischerweise Ra ≈ 2,5 μm. Bei Anwendungen, die eine geringere Rauheit erfordern, kann durch Reduzierung der Vorschubgeschwindigkeit und Verwendung diamantpolierter Werkzeuge ein Ra unter 0,8 μm erreicht werden.
Zwei Bewerbungen aus unseren Werksunterlagen
Elektrische Steckverbinder für die Automobilindustrie (C36000, enge Toleranz)
Problem:Ein führender Automobilzulieferer benötigte Messingstiftanschlüsse für Motorsteuergeräte. Die Stifte erforderten eine Durchmessertoleranz von ±0,015 mm und eine Oberflächenbeschaffenheit unter Ra 1,0 μm, um eine gleichmäßige Einsteckkraft und einen geringen Kontaktwiderstand zu gewährleisten. Das jährliche Volumen überstieg 3 Millionen Stück.
Unsere Lösung:Wir haben die Steckverbinder aus C36000-Messing auf Langdrehmaschinen mit angetriebenen Werkzeugen hergestellt. Durch die prozessbegleitende Lasermessung wird jedes 200. Stück auf Durchmesser, Konzentrizität und Oberflächenbeschaffenheit überwacht. Zum Korrosionsschutz wurden die Teile auf 3–5 μm trommelvernickelt.
Ergebnis:Die Schwankung der Einsteckkraft sank von ±15 % auf ±4 %. Der Kunde reduzierte die Eingangskontrolle von 100 % auf AQL-Stichproben. Lieferzeit: 12 Tage für Lagergrößen; 22 Tage für kundenspezifisch beschichtete Teile.
Buchsen für medizinische Geräte (C2680, bleifrei)
Problem:Ein Hersteller medizinischer Geräte benötigte bleifreie Messingbuchsen für eine chirurgische Instrumentenbaugruppe. Die Buchsen erforderten eine glatte Innenbohrung für eine Gleitwelle mit einer Spieltoleranz von ±0,02 mm. Das Material musste RoHS-konform sein und durfte keine Spuren von Blei enthalten.
Unsere Lösung:Wir lieferten bleifreie C2680-Messingbuchsen, die gedreht und anschließend gehont wurden, um eine innere Oberflächengüte von Ra 0,4 μm zu erreichen. Das Außenprofil wurde in einer einzigen Aufspannung gedreht, um die Konzentrizität zwischen der Bohrung und dem Außendurchmesser aufrechtzuerhalten.
Ergebnis:Die Buchsen bestehen eine 100-prozentige Bohrungsprüfung. Der Hersteller medizinischer Geräte eliminierte einen sekundären Reibvorgang. Die Produktion läuft seit über zwei Jahren ohne Feldausfälle weiter.
Qualitätssysteme – Worauf Sie bei einem Messingdrehpartner achten sollten
Nicht alle Messingdrehlieferanten arbeiten auf dem gleichen Niveau. Bitten Sie bei der Bewertung eines Partners um eine Dokumentation zu den folgenden Punkten.
Zertifizierungen und Rückverfolgbarkeit
ISO 9001:2015 ist die Grundvoraussetzung für jeden seriösen Messingdrehlieferanten. Für Arbeiten im Automobilbereich wird zunehmend IATF 16949 erwartet. Für medizinische Komponenten kann ISO 13485 erforderlich sein. Die vollständige Rückverfolgbarkeit des Materials – die Verknüpfung des fertigen Teils mit der Schmelznummer des Messingstabs – ist für regulierte Industrien nicht verhandelbar.
Möglichkeit zur In-Prozess-Inspektion
Ein zuverlässiger Lieferant verlässt sich nicht allein auf die Endkontrolle. Suchen:
In-Prozess-Messung: Laser- oder optische Messung während der Produktion, nicht danach.
SPC-Überwachung: Statistische Prozessregelkarten für kritische Dimensionen.
Werkzeugverschleißmanagement: Geplante Wendeschneidplattenwechsel basierend auf der Stückzahl, nicht auf der Beurteilung des Bedieners.
Sekundäroperationen
VieleDrehteile aus Messingerfordern eine zusätzliche Bearbeitung. Die besten Lieferanten wickeln diese intern ab:
Beschichtung: Nickel, Zinn, Silber oder Gold
Entgraten: Thermisch oder mechanisch
Montage: Einpressen, Einstecken oder Einfädeln
Messingdrehteile – FAQ
F1: Was ist der Unterschied zwischen C36000- und C2680-Messing zum Drehen?
A: Der Hauptunterschied besteht im Bleigehalt und in der Bearbeitbarkeit. C36000 enthält etwa 3 % Blei, das bei der Bearbeitung als internes Schmiermittel fungiert. Dies ergibt einen Bearbeitbarkeitsindex von 100 % – der Maßstab, an dem alle anderen Metalle gemessen werden. Es erzeugt kurze, leicht zu handhabende Späne und ermöglicht höhere Schnittgeschwindigkeiten, was es zur bevorzugten Wahl für das Präzisionsdrehen komplexer Gewindeteile, Anschlüsse und Buchsen in großen Stückzahlen macht. C2680 ist bleifrei und enthält etwas mehr Kupfer (ca. 65 %). Seine Bearbeitbarkeit beträgt etwa 30 % der von C36000, was langsamere Schnittgeschwindigkeiten und längere Späne bedeutet. C2680 bietet jedoch eine deutlich höhere Duktilität und eignet sich daher besser für Teile, die nachträglich umgeformt, gebogen oder gecrimpt werden müssen. Auch wenn der Bleigehalt aus regulatorischen oder medizinischen Gründen minimiert werden muss, ist es die richtige Wahl. Bei Nuote Metals haben wir beide Qualitäten auf Lager und können Sie bei der richtigen Wahl basierend auf Ihrer Teilegeometrie, Ihrem Volumen und Ihren Endverwendungsanforderungen beraten.
F2: Welche Toleranzen können beim CNC-Drehen von Messing erreicht werden?
A: StandardDrehteile aus Messingerreicht Toleranzen von ±0,05 mm beim Außendurchmesser und ±0,10 mm bei der Länge. Für Präzisionsanwendungen halten wir bei kritischen Abmessungen routinemäßig ±0,01 mm ein. Die erreichbare Toleranz hängt von mehreren Faktoren ab: Teilegröße, Geometrie, Materialqualität und Volumen. Kleinere Teile mit einfachen Geometrien ermöglichen engere Toleranzen. Komplexere Teile mit mehreren Merkmalen, dünnen Wänden oder großen Längen-Durchmesser-Verhältnissen stellen eine größere Herausforderung dar. Bei Langdrehmaschinen mit In-Prozess-Messung sind bei ausgewählten Abmessungen ±0,005 mm erreichbar. Wir empfehlen, eine detaillierte Zeichnung mit spezifischen Toleranzangaben für kritische Merkmale bereitzustellen, anstatt eine pauschale Toleranz auf das gesamte Teil anzuwenden. Unser Ingenieurteam überprüft jede Zeichnung vor der Angebotserstellung und weist auf alle Toleranzen hin, die möglicherweise Nachbearbeitungen oder Spezialwerkzeuge erfordern.
F3: Wie hoch ist die Mindestbestellmenge und Lieferzeit für Messingdrehteile von Nuote Metals?
A: Unsere Standard-Mindestbestellmenge beträgt 500 Stück für kundenspezifische Drehteile, bei Prototypen- und Erstmusterbestellungen können wir jedoch auch geringere Mengen akzeptieren. Für lagerhaltige Messingstangen und Standard-Verbindungsprofile können wir ab 100 Stück versenden. Die Lieferzeit hängt von der Materialverfügbarkeit und der Teilekomplexität ab. Für Standard-Messingsorten (C36000, C2680) auf Lager: 7–12 Tage bei Produktionsmengen bis 50.000 Stück. Für kundenspezifische Beschichtungen oder sekundäre Operationen: 5–8 Tage hinzufügen. Für neue Teile, die eine Werkzeugbestückung oder eine Erstmusterprüfung erfordern: Planen Sie insgesamt 15–25 Tage ein. Wir geben bei jedem Angebot eine feste Lieferzeit an – keine vagen Preisspannen. Für dringende Anforderungen bieten wir auch Eildienste an. Zu jeder Lieferung gehört ein vollständiger Inspektionsbericht und eine Materialbescheinigung.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie