Was unterscheidet einen zuverlässigen CNC-Drehservice von einem Quote-and-Ship-Shop?
Wann Drehen der richtige Vorgang ist – und wann nicht
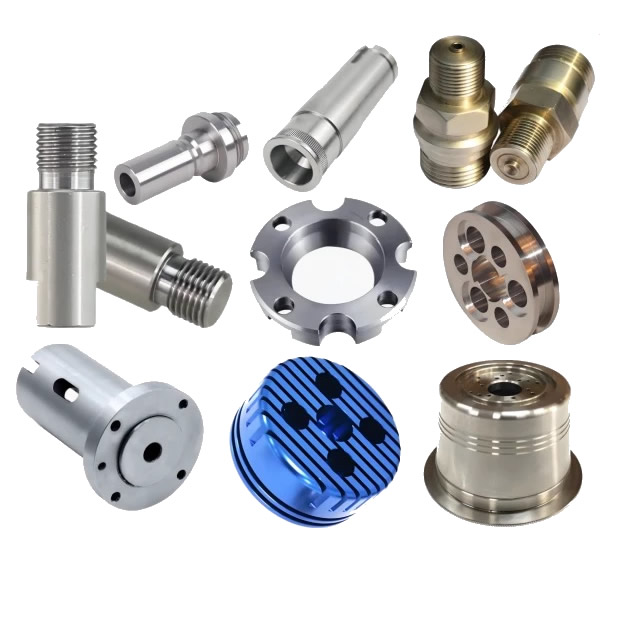
Das CNC-Drehen ist für Teile mit Symmetrie entlang ihrer Mittelachse optimiert. Eine Welle, die von Außen- und Innendurchmessern dominiert wird, lässt sich fast immer schneller und kostengünstiger drehen als fräsen. Bei runden Geometrien lassen sich Drehteile in der Regel schneller und kostengünstiger herstellen als Frästeile.
Prozessauswahlmatrix
| Teilegeometrie | Empfohlener Prozess | Grund |
|---|---|---|
| Wellen, Stifte, Distanzstücke, Buchsen | CNC-Drehen | Rotationssymmetrie, kontinuierlicher Schneidvorgang |
| Gewindeanschlüsse, Armaturen | CNC-Drehen | Außen-/Innengewinde werden in einer einzigen Aufspannung geschnitten |
| Prismatische Gehäuse, Taschen, Mehrflächenfunktionen | CNC-Fräsen | Beim Drehen können keine Merkmale erreicht werden, die außerhalb der Rotationsachse liegen |
| Komplexe Teile mit runden und gefrästen Merkmalen | Fräsdrehen (5-Achsen) | Einzelspannung, keine Nachbearbeitungen |
Eine zuverlässigeCNC-Drehservicewird Ihnen sagen, wenn es sich bei Ihrem Teil nicht um eine Dreharbeit handelt. Wenn es sich bei den kritischen Merkmalen um Taschen oder Lochmuster handelt, die über mehrere Flächen verteilt sind, erfordert das alleinige Drehen sekundäre Vorgänge, die die Kosten erhöhen und das Handhabungsrisiko erhöhen. Die besten Lieferanten weisen darauf hin, bevor sie ein Angebot abgeben.
Die Fähigkeitssignale, die tatsächlich die Leistung vorhersagen
Maschinenlisten und ISO-Zertifikate sind Ausgangspunkte, keine Schlussfolgerungen. Was zeichnet einen fähigen aus?CNC-Drehservicevon einem marginalen Wert ist die Wiederholbarkeit unter Produktionsbedingungen.
Toleranz und Oberflächengüte – die wahren Zahlen
Leistungsfähigkeit Standardbereich Präzisionsbereich Was es für Ihr Teil bedeutet
| Fähigkeit | Standardsortiment | Präzisionsbereich | Was es für Sie bedeutet |
|---|---|---|---|
| Maßtoleranz | ±0,05 mm (ISO 2768-f) | ±0,005 mm bis ±0,01 mm | Der Präzisionsbereich erfordert Bodenspannung, thermische Kontrolle und prozessbegleitende Messung |
| Oberflächengüte (Ra) | 3,2 µm (wie bearbeitet) | 0,8 µm oder besser | Feinere Oberflächen erfordern reduzierte Vorschübe, polierte Einsätze oder Nachbearbeitungen |
| Konzentrizität | 0,05 mm TIR | 0,01 mm TIR | Entscheidend für passende Wellen, Lagersitze und rotierende Baugruppen |
ISO 2768-f spezifiziert für Metalle ±0,05 mm bei Nenngrößen von 0,5 bis 6 mm und ±0,1 mm bei Nenngrößen von 6 bis 30 mm. Ein Lieferant, der ±0,005 mm auf Produktionsbasis angibt, sollte in der Lage sein, SPC-Daten eines vergleichbaren Teils und nicht nur eines Einzelstücks vorzulegen.
Der Swiss-Type-Vorteil für schlanke Teile
Für Teile unter 20–32 mm Durchmesser mit Längen-zu-Durchmesser-Verhältnissen über 5:1 ist eine Langdrehmaschine (Swiss-Typ) die richtige Ausrüstung. Die Führungsbuchse stützt das Stangenmaterial im Schnittbereich und sorgt so für eine wesentlich bessere Vibrationsfestigkeit als eine Drehmaschine mit festem Kopf. Wenn Ihr Teil lang und schlank ist und der Lieferant eine Maschine mit festem Kopf anbietet, müssen Sie mit Durchbiegung, Rattern oder Verjüngung rechnen.
Qualitätsdokumentation – was ein seriöser Partner standardmäßig bietet
Der Unterschied zwischen einem fähigenCNC-Drehserviceund eine Transaktionstransaktion ist in den Unterlagen ersichtlich, die mit den Teilen geliefert werden.
Die Erstmusterprüfung (FAI) ist nicht optional
FAI überprüft, ob das erste Produktionsteil allen Zeichnungsanforderungen entspricht. Es ist das Basisdokument für jede Einführung neuer Teile. Bei Automobilprogrammen geht PPAP noch einen Schritt weiter – es zeigt, dass das gesamte Produktionssystem wiederholbar ist und nicht nur, dass ein einzelnes Muster bestanden wurde. Ein Lieferant, der „dimensionale Berichte auf Anfrage“ anbietet, sagt Ihnen, dass FAI ein Upsell und kein Standardschritt ist.
Überprüfung während des Prozesses, nicht nur Endkontrolle
Bei der Endkontrolle werden Mängel erkannt, nachdem der Mehrwert bereits geschaffen wurde. Ein zuverlässiger Drehpartner überprüft die Maße während der Produktion:
- CMM-Verifizierung beim ersten Artikel, beim Batch-Start und bei der endgültigen Freigabe
- Keyence- oder optische Messung für kritische Merkmale in großen Mengen
- SPC-Überwachung wichtiger Toleranzen, mit Korrekturmaßnahmen, die durch den Trend und nicht nur durch Abweichungen von der Spezifikation ausgelöst werden
Materialrückverfolgbarkeit auf die Schmelzzahl
Jede Charge sollte auf das Mühlenzertifikat für das Rohmaterial in Stangenform zurückgeführt werden. Ohne dies ist ein Materialaustausch oder eine Inkonsistenz bei der Wärmebehandlung unsichtbar, bis das Teil ausfällt.
Zwei Produktionsfälle, bei denen eine Wendeänderung das Problem löste
EV-Motorrotorwelle (5-Achsen-Fräsdrehen, Toleranz- und Setup-Reduzierung)
Problem: Ein Zulieferer von Elektrofahrzeugmotoren produzierte Rotorwellen in fünf separaten Dreh- und Fräsanlagen. Bei jedem erneuten Spannen kam es zu einem Konzentrizitätsfehler, und durch die kumulative Stapelung wurde der Rundlauf von Bohrung zu Außendurchmesser über die ±0,02-mm-Grenze hinaus verschoben. Die Ausschussquote betrug 4 %.
Unser Ansatz: Wir haben das Teil in eine 5-Achsen-Fräs-Dreh-Zelle verschoben. Drehen, Fräsen und Bohren wurden in einer Aufspannung erledigt. Durch den Wegfall des Nachspannens wurde die Hauptquelle für Konzentrizitätsfehler beseitigt.
Ergebnis: Rundlaufabweichung unter ±0,01 mm gesunken. Die Anzahl der Rüstvorgänge sank von fünf auf eins und die Ausschussrate sank unter 0,5 %.
Medizinische Knochenschraube (Schweizer Drehen, Oberflächenbeschaffenheit und Rückverfolgbarkeit)
Problem: Ein Startup für medizinische Geräte benötigte Knochenschrauben aus 17-4PH-Edelstahl. Für die Ermüdungsbeständigkeit mussten die Gewindeflanken einen Ra-Wert von unter 0,8 µm aufweisen, und jedes Los musste auf die Walzenschmelzzahl rückverfolgbar sein. Der vorherige Lieferant lieferte Teile, die die Sichtprüfung bestanden, die Ermüdungsprüfung am Gewindegrund jedoch nicht bestanden.
Unser Ansatz:Für die Antriebsfunktion haben wir die Schrauben auf Langdrehmaschinen mit angetriebenen Werkzeugen bearbeitet. Das Gewindeschneiden erfolgte in einem einzigen kontinuierlichen Durchgang mit einem polierten Hartmetalleinsatz, und Ra wurde bei jedem 50. Stück mit einem tragbaren Profilometer überprüft. Jedes Los wird mit dem Mühlenzertifikat und einem Maßbericht zu allen Zeichnungsmerkmalen geliefert.
Ergebnis: Ra des Gewindegrunds konstant zwischen 0,4 und 0,6 µm gemessen. Ermüdungstest mit Abstand bestanden. Der Kunde verzichtete nach der dritten Charge auf eine 100-prozentige Eingangsprüfung.
Technische Spezifikationen – Unser Wendebereich
| Parameter | Reichweite | Notizen |
|---|---|---|
| Maximaler Teiledurchmesser | 431 mm | Größere Durchmesser erfordern Drehmaschinen mit festem Kopf |
| Maximale Teilelänge | 990 mm | Längere Teile erfordern möglicherweise eine spezielle Befestigung |
| Toleranz des Schaftdurchmessers | ±0,005 mm bis ±0,05 mm | Der Präzisionsbereich erfordert eine prozessbegleitende Messung |
| Oberflächenbeschaffenheit | Ra 0,4 µm bis Ra 3,2 µm | Feinere Endbearbeitungen sind mit sekundären Bearbeitungen möglich |
| Materialien | Aluminium, Messing, Kupfer, Edelstahl, Kohlenstoffstahl | Es gelten materialspezifische Parameter |
Über Teile außerhalb dieser Bereiche informieren wir Sie vor der Angebotserstellung und nicht erst, nachdem der erste Artikel fehlgeschlagen ist.
FAQ
F1: Woher weiß ich, ob mein Teil gedreht oder gefräst werden soll?
A: Der entscheidende Faktor ist die Geometrie. Wenn das Teil rotationssymmetrisch ist – eine Welle, ein Stift, eine Buchse, ein Fitting oder ein Verbindungsstück – ist das CNC-Drehen fast immer schneller und kostengünstiger als das Fräsen. Beim Drehen wird ein kontinuierlicher Schneidvorgang an einem sich drehenden Werkstück durchgeführt, was zu höheren Materialabtragsraten bei runden Teilen und niedrigeren Werkzeugkosten bei mittleren bis großen Stückzahlen führt. Wenn es sich bei den kritischen Merkmalen um Taschen, Schlitze oder über mehrere Flächen verteilte Lochmuster handelt, ist Fräsen der richtige Primärprozess. Teile, die sowohl runde als auch prismatische Merkmale vereinen, lassen sich am besten auf einem Fräs-Dreh-Zentrum herstellen, das beide Vorgänge in einer einzigen Aufspannung durchführt. Ein fähigerCNC-DrehserviceIch empfehle Fräsen, wenn Drehen nicht die richtige Lösung ist.
F2: Welche Qualitätsdokumentation kann ich von einem CNC-Drehdienst erwarten?
A: Fordern Sie mindestens eine Erstmusterprüfung (First Article Inspection, FAI) für das erste Produktionsteil, ein Materialzertifikat, das auf die Schmelznummer des Werks rückverfolgbar ist, und Protokolle zur In-Prozess-Prüfung für kritische Abmessungen. Für Automobilprogramme ist die PPAP-Dokumentation der Standard – FAI allein beweist nicht, dass das Produktionssystem wiederholbar ist. Für Arbeiten in der Medizin oder in der Luft- und Raumfahrt kann eine AS9102 (Luft- und Raumfahrt-FAI) oder ISO 13485-konforme Prozessdisziplin erforderlich sein. Ein seriöser Partner stellt diese als Standard-Workflow-Schritte zur Verfügung, nicht als kostenpflichtige Add-ons. Wenn ein Lieferant keinen vollständigen FAI eines vergleichbaren Teils vorweisen kann, ist der Qualitätsanspruch ungeprüft.
F3: Welche Toleranzen kann ein CNC-Drehdienst realistischerweise in der Produktion einhalten?
A: Beim Standarddrehen in der Produktion werden bei Metallen gemäß ISO 2768-f ±0,05 mm für Nenngrößen unter 30 mm erreicht. Das Präzisionsdrehen erreicht routinemäßig ±0,01 mm mit Bodenspannung und prozessbegleitender Messung. Bei ausgewählten Merkmalen sind mit Langdrehmaschinen und thermischer Kompensation Toleranzen von ±0,005 mm erreichbar, sie erfordern jedoch eine SPC-Überwachung – und nicht nur eine einmalige Probe. Die praktische Einschränkung ist nicht die Best-Case-Fähigkeit der Maschine, sondern die Fähigkeit des Lieferanten, diese Toleranz über Tausende von Teilen hinweg einzuhalten. Fordern Sie eine Kontrollkarte aus einem Produktionslauf an, keinen einzelnen Prüfbericht.
F4: Wie hoch sind die Mindestbestellmenge und die Vorlaufzeit für das CNC-Drehen bei Nuote Metals?
A: Unser Standard-MOQ beträgt 500 Stück für kundenspezifische Drehteile, wobei geringere Mengen für Prototypen und Erstartikel verfügbar sind. Lagerbestände aus Messing und Standard-Verbindungsprofilen können ab 100 Stück geliefert werden. Die Lieferzeit für Standardmaterialien in Produktionsmengen bis zu 50.000 Stück beträgt 7–12 Tage. Bei kundenspezifischen Beschichtungen oder Sekundäroperationen verlängern sich die Kosten um 5–8 Tage. Für neue Teile, die Werkzeug und FAI erfordern, beträgt die Gesamtlaufzeit 15–25 Tage. Jedes Angebot enthält eine feste Lieferzeit, keine Spanne. ISO 9001:2015 zertifiziert.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie