
Warum kommt es immer wieder zu Produktionsausfällen bei Halbhohlnieten – und wie lässt sich das verhindern?
Das Namensproblem, das den ersten Fehler erzeugt
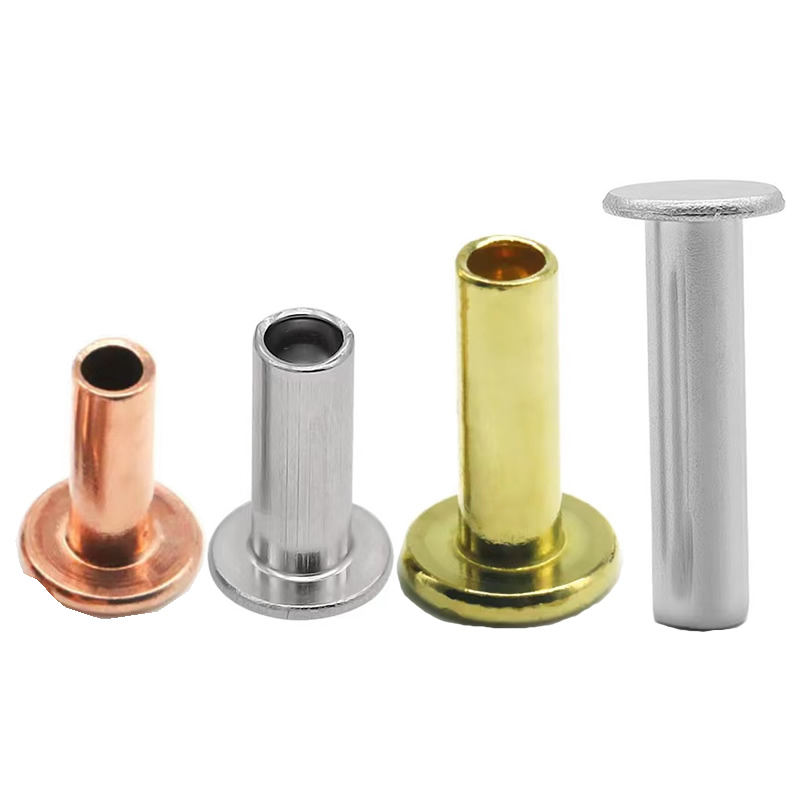
Käufer suchenHalbhohlnietenfinden häufig widersprüchliche Produktseiten. Manche Anbieter nennen sie halbrohrförmig. Andere nennen sie halb hohl oder hohl. Dies ist kein Produktunterschied. Bei Halbhohlnieten, Halbrohrnieten und Halbrohrnieten handelt es sich um dasselbe Befestigungselement: eine Niete mit einem flachen Hohlraum am hinteren Ende, typischerweise 45–55 % der Zylinderlänge. McMaster-Carr und Grainger führen beide Hohlnieten in der Kategorie Halbrohr auf.
Die Namensverwirrung führt zu echten Spezifikationsfehlern. Ein Käufer, der „Hohlnieten“ bestellt, erhält möglicherweise ein vollständig rohrförmiges Produkt, das ein anderes Festigkeitsprofil und ein anderes Installationsfenster aufweist. Die Kavitätstiefe ist das bestimmende Merkmal. Alles, was flacher als 45 % ist, verhält sich wie eine feste Niete und macht den Zweck zunichte. Alles, was tiefer als 55 % ist, hinterlässt eine Wand, die zu dünn ist, um sauber zu rollen.
Die vier Fehlermodi und ihre Korrekturen
Fehler eins – Das Material ist für die Anwendung falsch
Edelstahl härtet schneller aus als kohlenstoffarmer Stahl oder Messing. Wenn ein EdelstahlHalbhohlnietWird mit großer Kraft in ein enges Loch gesteckt, härtet das Metall aus, bevor es rollen kann, und die Wand reißt. Wir sehen dies am häufigsten, wenn Käufer hinsichtlich der Korrosionsbeständigkeit standardmäßig auf Edelstahl setzen, aber dieselben Einstellungsparameter anwenden, die sie für Stahl verwendet haben.
Die Korrektur:Wenn die Umgebung keinen Edelstahl erfordert, wechseln Sie zu verzinktem Kohlenstoffstahl oder Messing. Wenn Edelstahl zwingend erforderlich ist, reduzieren Sie die Setzkraft und vergrößern Sie den Lochabstand um 0,02–0,03 mm, um der Wand Raum zum Rollen zu geben, bevor die Kaltverfestigung beginnt.
Fehler zwei – Die Hohlraumtiefe ist zu groß
Ein Hohlraum, der tiefer als 55 % der Lauflänge ist, lässt zu wenig Wandmaterial übrig, um den Rollvorgang zu unterstützen. Die Wand faltet sich, statt zu rollen, wodurch eine schwache, unregelmäßige Umklammerung entsteht, die bei Vibrationen versagt.
Die Korrektur:Geben Sie die Hohlraumtiefe bei 45–50 % der Zylinderlänge für rostfreie und hochfeste Legierungen und 50–55 % für weicheres Messing und Aluminium an. Die Tiefe sollte am ersten Artikel überprüft und stichprobenartig während der Produktion gemessen werden.
Fehler drei – Die Einstellkraft ist zu hoch
Sie werden häufig auf Pressen gesetzt, die für Vollnieten kalibriert sind. Für einen 5-mm-Vollniet sind ca. 3,5 Tonnen Kraft erforderlich. Der entsprechende Halbhohlniet benötigt nur 1,0–1,2 Tonnen – etwa 70 % weniger. Wenn die Presse mit Vollnietkraft betrieben wird, kollabiert die Hohlwand und erzeugt Risse, die von den Bedienern als „Materialfehler“ gemeldet werden.
Die Korrektur:Reduzieren Sie die Setzkraft um 30 %, wenn Sie von massiv auf halbhohl umschalten, und passen Sie sie dann nur dann nach oben an, wenn der Clinch unvollständig ist. Ein einziger, fester Schlag ist unerlässlich. Mehrere Schläge verhärten die Wand und verursachen Risse.
Fehler vier – Die Lauflänge ist zu kurz
Wenn der Lauf nicht weit genug durch den Materialstapel ragt, kann der Hohlschwanz keine vollständige Rolle bilden. Die Klemmung ist schwach und die Verbindung lockert sich im Betrieb. Dieser Fehler wird oft mit einem Festigkeitsproblem verwechselt, wenn es sich um einen Längenberechnungsfehler handelt.
Die Korrektur:Bei Halbhohlnieten sollte die Zylinderlänge der Dicke des Materialstapels + (0,8 bis 1,2) × Schaftdurchmesser entsprechen. Verwenden Sie den höheren Multiplikator für härtere Materialien und den niedrigeren Multiplikator für weichere. Testen Sie vor der Produktion immer zwei benachbarte Längen am tatsächlichen Material.
Was sie wirklich gut können
Sie sind kein universeller Ersatz für Vollnieten. Ihr Wert ist spezifisch.
| Eigentum | Halbhohlniet | Vollniet |
|---|---|---|
| Einstellkraft | 25–30 % Feststoff | 100 % (Grundlinie) |
| Scherfestigkeit | 80–90 % Feststoff | 100 % |
| Hohlraumtiefe | 45–55 % der Lauflänge | Keiner |
| Pivot-Fähigkeit | Ja – kann auf eine kontrollierte lockere Passform eingestellt werden | NEIN |
| Am besten für | Massenmontage, dünne Materialien, Drehgelenke, Bremsbeläge, Möbel – 39-40-41 | Extreme strukturelle Belastungen |
Hervorzuheben ist die Pivot-Fähigkeit. Da die Ausdehnung auf das hohle Ende beschränkt ist, kann ein Halbrohrniet fest genug gesetzt werden, um eine Baugruppe zusammenzuhalten, aber locker genug, um eine Drehung zu ermöglichen. Aus diesem Grund kommen sie in Scharnieren, Klappmechanismen und Verbindungsgelenken vor – Anwendungen, bei denen ein Vollniet das Gelenk blockieren würde.
Zwei Produktionsfälle, bei denen eine Änderung das Problem löste
Garagentorbeschläge – Reduzierung der Einstellkräfte, Beseitigung von Spannungsbrüchen
Problem:Ein Hersteller von Garagentorbeschlägen verwendete Vollnieten für Scharnier- und Halterungsbaugruppen an dünnwandigen Stahlkanälen. Die Vollnieten erforderten eine Setzkraft von 3,5 Tonnen, was zu Spannungsbrüchen in den Kanalwänden führte. Die Ausschussraten waren hoch und die Produktionslinie blieb unter dem Produktionsziel.
Unsere Veränderung:Wir haben geliefertHalbhohlnieten—4,0-mm-Schaft, 7,0-mm-Rundkopf, 10,0-mm-Lauflänge, verzinkter Stahl. Die Setzkraft sank von 3,5 Tonnen auf 1,0 Tonnen.
Ergebnis: Stressfrakturen sind verschwunden. Montagegeschwindigkeit um 35 % erhöht. Der Kunde testete 1.000 Nieten in 500 Baugruppen und führte 10.000 Öffnungs-/Schließzyklen ohne Fehler durch. Mittlerweile bestellen sie jährlich 200.000 Stück.
Bremsbelagbefestigung – Material- und Hohlraumtiefenkorrektur
Problem: Ein Aftermarket-Bremsbelaglieferant verwendete rostfreie Halbrohrnieten auf Stahlträgerplatten. Bei ca. 3 % der Einheiten rissen die Nieten beim Setzen. Die Risse waren nach dem Lackieren nicht sichtbar und reichten bis ins Feld.
Unsere Analyse:Die Hohlraumtiefe betrug 60 % der Lauflänge und lag damit über der 55 %-Grenze. Die verbleibende Wand war zu dünn, um unter der Kaltverfestigungsrate des Edelstahls zu rollen. Die Setzkraft wurde auch von einem früheren Vollnietverfahren übernommen.
Unsere Veränderung:Wir haben die Hohlraumtiefe auf 48 % reduziert und das Material auf kohlenstoffarmen Stahl mit Zink-Nickel-Beschichtung zur Korrosionsbeständigkeit umgestellt. Die Einstellkraft wurde gegenüber der vorherigen Einstellung um 30 % reduziert.
Ergebnis: Die Rissbildung fiel unter 0,1 %. Die Zink-Nickel-Oberfläche überstand 480 Stunden Salzsprühnebel und erfüllte damit die Korrosionsanforderungen des Kunden. Die Produktion wurde über 18 Monate ohne Feldrückgaben fortgesetzt.
Technische Spezifikationen – Was in die Zeichnung einzutragen ist
| Parameter | Reichweite | Toleranz |
|---|---|---|
| Schaftdurchmesser | 1,5 mm – 8,0 mm | ±0,05 mm |
| Lauflänge | 2 mm – 30 mm | ±0,15 mm |
| Hohlraumtiefe | 45–55 % der Lauflänge | ±5 % |
| Kopfdurchmesser | 1,6 – 2,8 × Schaftdurchmesser | ±0,10 mm |
| Konzentrizität | — | ≤0,1 mm TIR |
Verfügbare Materialien und ihr Bearbeitungsverhalten
| Material | Einstellungsverhalten | Am besten für |
|---|---|---|
| Kohlenstoffarmer Stahl (verzinkt) | Am verzeihendsten; rollt sauber | Allgemeine Industrie, Automobil, kostensensibel |
| Messing (C2680) | Duktil, geringer Kraftaufwand | Dekorations-, Elektro- und Lederwaren |
| Edelstahl (304) | Verfestigt sich schnell; erfordert Kraftkontrolle | Outdoor, Lebensmittelausrüstung, Medizin |
| Kupfer (C1100) | Am weichsten; niedrigste Kraft | Elektrik, Wärme, Kulturerbe |
| Aluminium (5056) | Leicht; mäßige Duktilität | Gewichtsempfindlich, Elektronik |
FAQ
F1: Sind Halbhohlnieten dasselbe wie Halbhohlnieten?
Ja. Halbhohlnieten, Halbhohlnieten, Halbhohlnieten, Halbhohlnieten und Hohlnieten sind Namen für dasselbe Produkt: eine Niete mit einem flachen Hohlraum am hinteren Ende, typischerweise 45–55 % der Zylinderlänge. Die Benennung variiert je nach Branche und Region. McMaster-Carr, Grainger und die meisten Vertreiber von Verbindungselementen führen sie in der Kategorie „Halbrohr“ auf. Bei Nuote Metals stellen wir unter all diesen Namen das gleiche Verbindungselement her. Wenn Ihnen ein Lieferant mitteilt, dass es sich um unterschiedliche Produkte handelt, ist er entweder falsch informiert oder verkauft etwas anderes.
F2: Warum reißen meine Halbhohlnieten beim Setzen?
Risse entstehen fast immer durch eine von drei Ursachen. Erstens: Materialunterschiede: Edelstahl härtet schneller aus als Stahl oder Messing und reißt, wenn die Kraft zu hoch ist oder das Loch zu eng ist. Zweitens ist die Hohlraumtiefe zu tief: Über 55 % der Lauflänge ist die verbleibende Wand zu dünn zum Rollen und faltet sich stattdessen. Drittens: Setzkraft, die von einem Vollnietverfahren übernommen wird:Halbhohlnietenbenötigen etwa 70 % weniger Kraft als Vollnieten gleichen Durchmessers. Überprüfen Sie das Material, messen Sie die Hohlraumtiefe und reduzieren Sie die Presskraft zunächst um 30 %. Wenn die Rolle bei dieser reduzierten Kraft immer noch unvollständig ist, erhöhen Sie sie schrittweise – springen Sie nicht zurück zu den Einstellungen für feste Nieten.
F3: Können sie als Drehpunkte verwendet werden?
Ja, und das ist einer ihrer entscheidenden Vorteile. Da die Ausdehnung während des Setzens auf das hohle Ende beschränkt ist, kann ein Halbrohrniet auf einen kontrollierten, lockeren Sitz gesetzt werden – fest genug, um die Baugruppe zusammenzuhalten, und locker genug, um eine Drehung zu ermöglichen. Dadurch eignen sie sich für Scharniere, Klappmechanismen, Verbindungsgelenke und Werkzeugdrehpunkte. Ein Vollniet dehnt sich radial über den gesamten Schaft aus, füllt das Loch und fixiert die Verbindung. Wenn die Anwendung eine Bewegung erfordert, geben Sie a anHalbhohlnietund kontrollieren Sie die Setztiefe, um den gewünschten Abstand zu lassen.
F4: Wie hoch ist die Mindestbestellmenge und Lieferzeit für Nieten von Nuote Metals?
A: Unser Standard-MOQ beträgt 20.000 Stück für Lagergrößen. Bei Erstbestellungen und Musterläufen sind auch geringere Stückzahlen möglich – bereits ab 5.000 Stück. Wir stellen kostenlose Muster für vorrätige Größen zur Verfügung; Sie zahlen nur die Kuriergebühr. Lieferzeit: 3–5 Tage für Lagergrößen; 15–20 Tage für nicht standardmäßige Größen, einschließlich individueller Hohlraumtiefe oder Kopfform. Zu jeder Charge gehören ein Materialzertifikat, ein Maßkontrollbericht und eine RoHS-Erklärung. ISO 9001:2015 zertifiziert.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie