Produkte
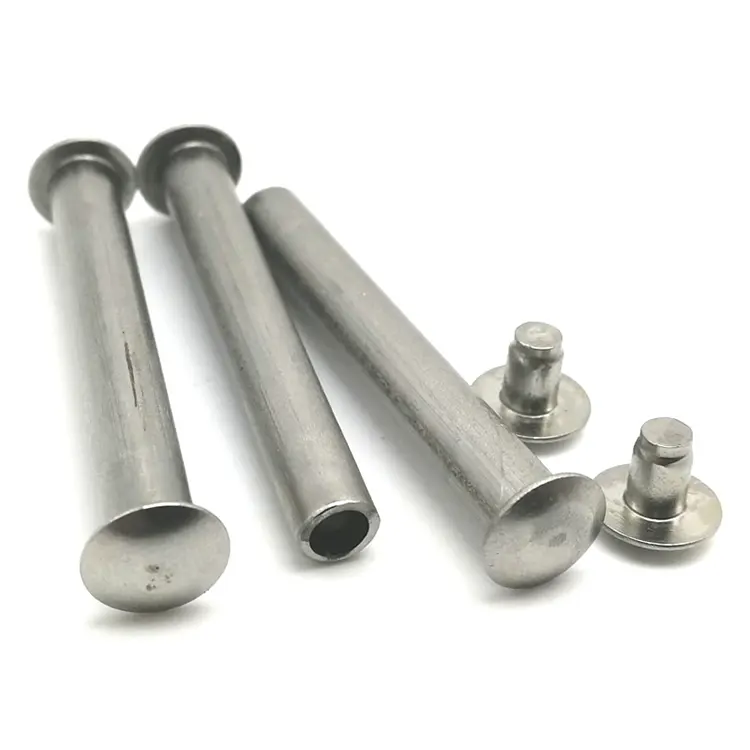

Senkkopfnieten aus Aluminium
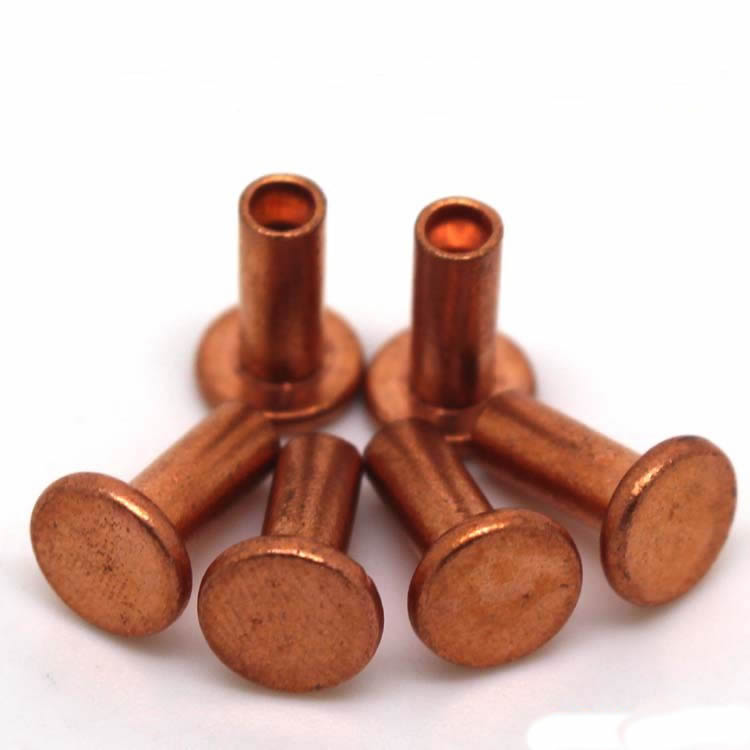
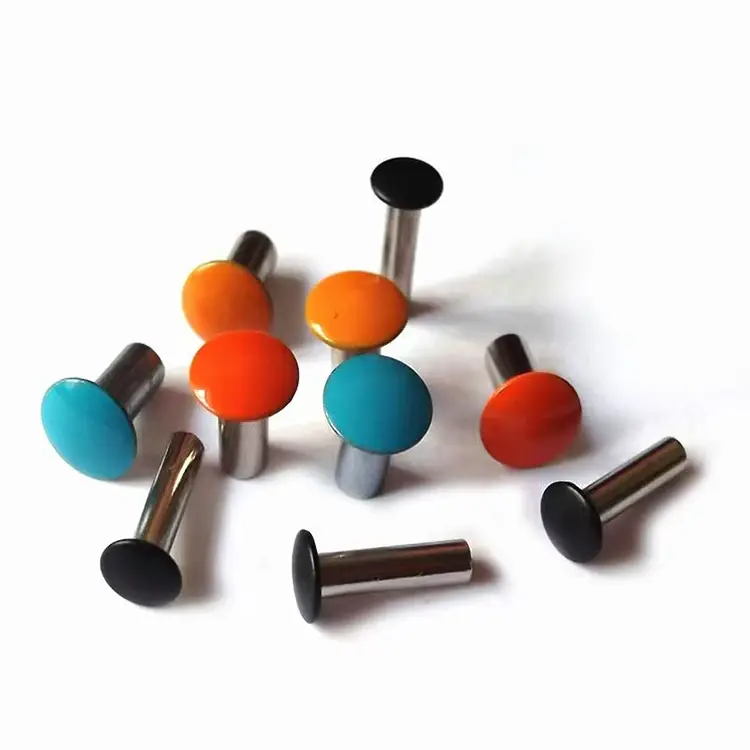
Aluminium-Senkkopfnieten sind Befestigungselemente, die zum Verbinden von zwei oder mehr dünnen Blechen verwendet werden. Durch ihre versenkten Köpfe schließen sie nach der Installation bündig mit der Oberfläche ab, wodurch Vorsprünge minimiert werden und sie für Anwendungen geeignet sind, die glatte Oberflächen erfordern. Diese hauptsächlich aus Aluminium gefertigten Nieten sind leicht, korrosionsbeständig und hochleitfähig und werden daher häufig in Branchen wie der Luftfahrt, der Automobilindustrie, der Elektronik und dem Baugewerbe eingesetzt.
Anfrage absenden
Produktbeschreibung
Aluminium-Senkkopfnieten – wo eine bündige Oberfläche auf Gewichtseinsparungen trifft
Innenräume in der Luft- und Raumfahrt, Elektronikgehäuse und Präzisionsinstrumententafeln haben eine gemeinsame Anforderung: Die Oberfläche muss perfekt bündig sein. Keine hervorstehenden Köpfe. Keine Hakenpunkte. Und in vielen dieser Versammlungen kommt es auf jedes Gramm an.
Aluminium-Senkkopfnieten von Nuote Metals erfüllen beide Anforderungen gleichzeitig. Der Senkkopf sitzt vollständig in einem vorgefertigten konischen Loch und hinterlässt eine monolithische Oberfläche. Das Aluminiumgehäuse wiegt 65 % weniger als Stahl, ist ohne Beschichtung korrosionsbeständig und bleibt unmagnetisch – wichtig für empfindliche Elektronik. Die Weichheit von Aluminium birgt jedoch einzigartige Risiken, denen Standard-Senknieten aus Stahl nicht ausgesetzt sind.
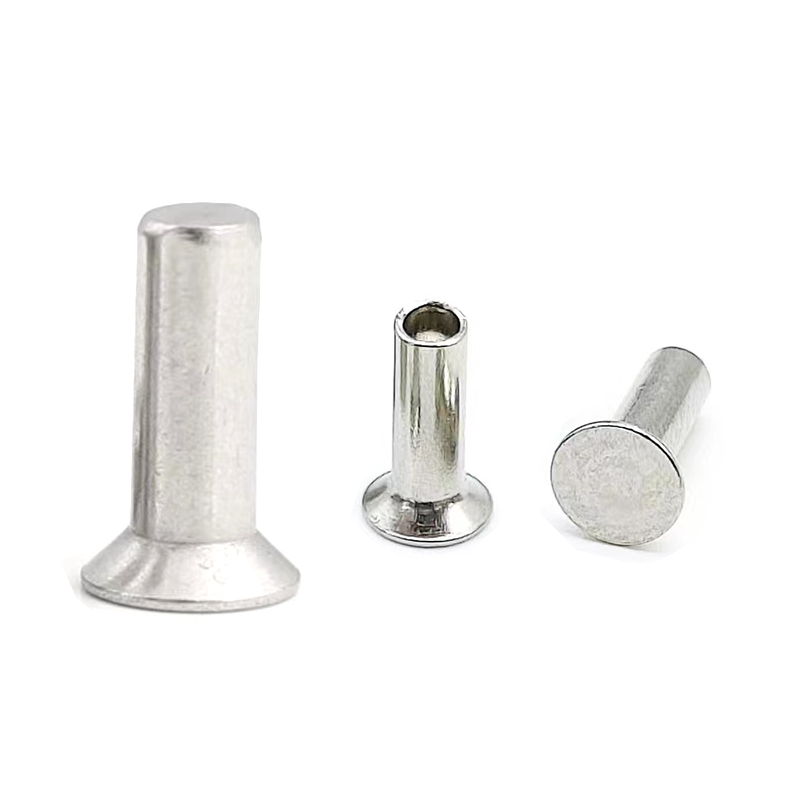
Die aluminiumspezifische Herausforderung – weicheres Material, höheres Risiko
Senknieten aus allen Materialien weisen eine Schwachstelle auf: Der Kopf ist dünn und die Auflagefläche ist konisch. Bei Aluminium treten drei spezifische Risiken auf.
Risiko 1: Winkelunterschiede verstärken die Rissbildung.
Aluminium ist weicher als Stahl. Wenn der Senkwinkel nicht genau mit dem Nietkopf übereinstimmt – auch nicht um 3–5 Grad – entsteht durch die Nichtübereinstimmung eine Punktlast auf einer Seite des Kopfes. Bei Aluminium kann die dünne Kopfkante beim Abbinden reißen.
Risiko 2: Eine zu starke Einstellung führt zu einer Abflachung des Kopfes.
Aluminium erfordert nur 40–60 % der Setzkraft von Stahlnieten. Bediener, die an Stahl gewöhnt sind, setzen Aluminium-Senkköpfe oft zu stark an, wodurch der bündige Sitz zerstört wird.
Risiko 3: Galvanische Korrosion an der Senkerschnittstelle.
Der Senkkopf sitzt in direktem Kontakt mit dem Plattenmaterial. Wenn es sich bei dieser Platte um Stahl, Titan oder Kohlefaser handelt und Feuchtigkeit in die Verbindung eindringt, greift galvanische Korrosion das Aluminium an – verborgen unter dem Spülkopf, wo sie am schwersten zu erkennen ist.
Technische Daten – Senkkopfnieten aus Aluminium
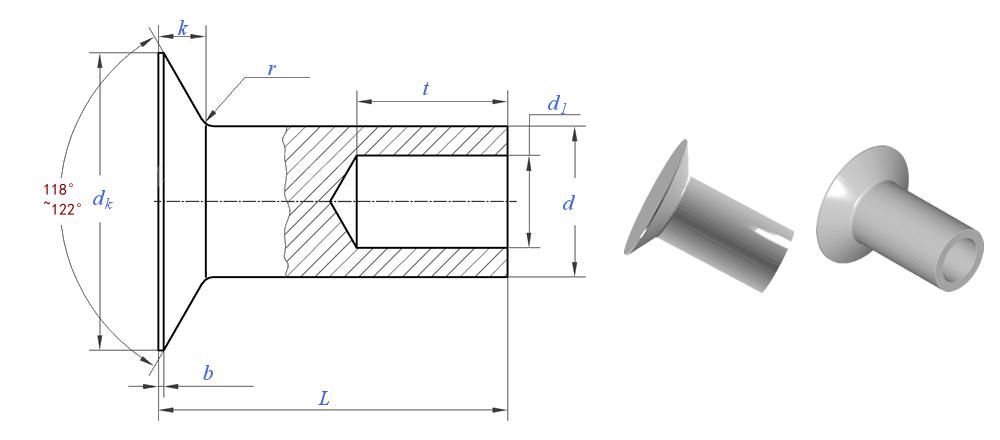
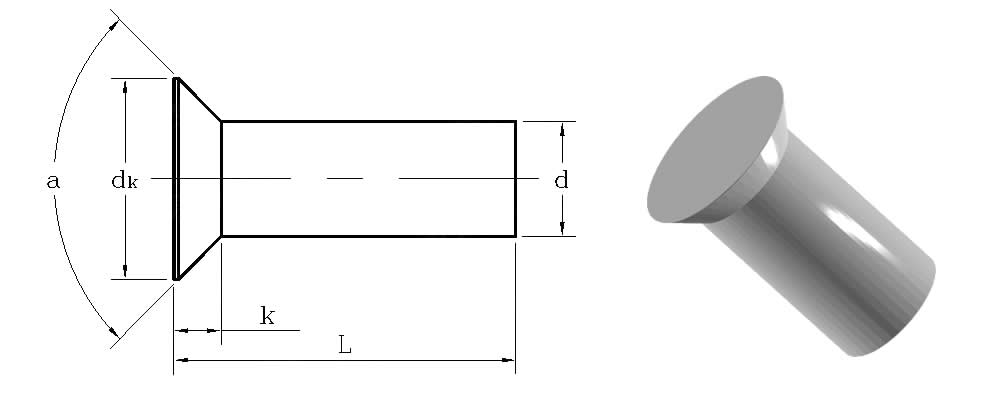
Hergestellt nach den Abmessungen DIN 302 und ISO 1051. Benutzerdefinierte Winkel verfügbar.
| Parameter | Wert/Bereich | Prüfstandard / Toleranz |
|---|---|---|
| Schaftdurchmesser (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Kopfdurchmesser (dk) | 1,4×d bis 1,6×d | ±0,15 mm |
| Kopfhöhe (k) | 0,3×d bis 0,4×d | ±0,1 mm |
| Senkwinkel | 90° (Standard) oder 120° | ±1° |
| Länge (L) | 3 – 40 mm | ±0,3 mm |
| Zugfestigkeit | 110 – 310 MPa (legierungsabhängig) | ASTM B316 |
| Scherfestigkeit | 70 – 190 MPa | ASTM F606 |
| Dichte | 2,7 g/cm³ | – |
| Standards | DIN 302, ISO 1051 | Individuell pro Zeichnung |
Legierungen für Senkanwendungen:
2117:Luft- und Raumfahrtqualität. Ausgezeichnete Ermüdungsbeständigkeit. Am besten für Flugzeuginnenräume geeignet.
6061-T6:Höchste Festigkeit (310 MPa). Am besten für strukturelle Halterungen geeignet.
5052:Beste Korrosionsbeständigkeit. Ideal für bündige Installationen im Marine- und Außenbereich.
Senkkopf vs. Flachkopf – Für bündige Aluminiumbaugruppen
Wählen Sie Senkkopf, wenn:Die Oberfläche muss absolut bündig sein, das Aluminium muss dick genug sein (≥2 mm), um eine saubere Senkung zu ermöglichen, und Sie können den Winkel präzise bearbeiten.
Wählen Sie Pan Head, wenn:Ein niedriges Profil ist akzeptabel, das Aluminium ist dünn (<2 mm) oder Sie möchten den zusätzlichen Senkschritt vermeiden. Der Schwenkkopf ist einfacher, stabiler und weniger anfällig für Installationsfehler.
Der entscheidende Faktor:Wenn eine bündige Ausführung zwingend erforderlich ist und das Material dick genug ist, wählen Sie eine versenkte Ausführung. Wenn eine bündige Ausführung bevorzugt, aber nicht erforderlich ist, ist der Flachkopf die sicherere Wahl.
Massiv oder halbrohrförmig – was verträgt Aluminium besser?
Solide versenkte Aluminiumnietenbieten maximale Scherfestigkeit (bis zu 190 MPa für 6061-T6), erfordern jedoch eine höhere Setzkraft – und bei Aluminium ist übermäßige Kraft die Hauptursache für Kopfrisse.
Halbhohlförmige versenkte Aluminiumnietenreduzieren die Setzkraft um 50–60 %, wodurch sie deutlich fehlerverzeihender werden. Die hohle Spitze verformt sich allmählich, sodass der dünne Kopf ohne Risse sitzt.
Unsere Empfehlung: Für Aluminium unter 3 mm wählen Sie Halbrohr. Für dickeres Aluminium oder maximale Scherfestigkeit wählen Sie massiv – verwenden Sie jedoch eine kalibrierte Presse und überprüfen Sie zuerst den Senkwinkel.
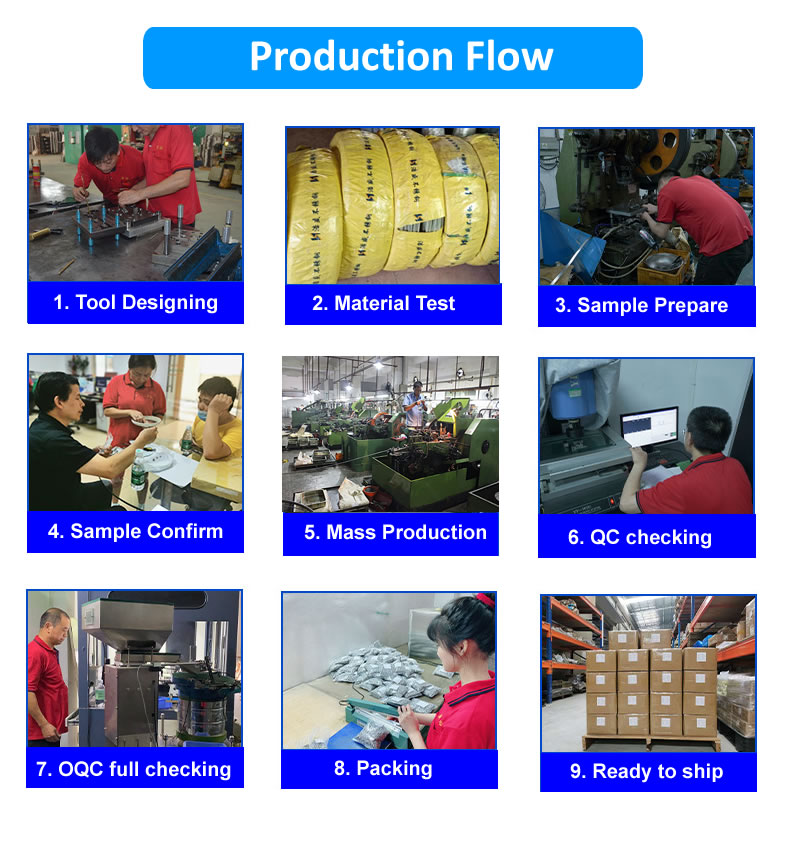
Wie Nuote Metals versenkte Aluminiumfehler verhindert
Winkeltoleranz auf ±1° gehalten:
Bei einer Abweichung von 3° brechen Aluminiumköpfe. Unsere Senkköpfe werden auf ±1° bearbeitet und durch optische Messung bei 10-facher Vergrößerung überprüft. Wir liefern auch passende Spezifikationen für Senkfräser.
Kehlradius von mindestens 0,5×d:
Die Verbindung zwischen dem dünnen Kopf und dem Schaft ist der Bereich mit der höchsten Belastung. Ein scharfer Radius kann unter Belastung reißen. Wir halten einen Mindestradius von 0,5×d ein und polieren unsere Stümpfe, um Mikrokratzer zu entfernen.
Vorproduktionsbemusterung Ihres Materials:
Senden Sie uns Ihre Aluminiumdicke, Legierung und Senkmethode. Wir produzieren eine kleine Charge und testen diese an Ihrem tatsächlichen Plattenmaterial. Sie erhalten einen Einstellbericht mit empfohlener Kraft, Ambosstyp und Fotos des installierten Kopfes.
Hinweise zur galvanischen Trennung:
Wenn Ihre Nieten mit Stahl, Titan oder Kohlefaser in Berührung kommen, stellen wir Ihnen schriftliche Empfehlungen zur Isolierung zur Verfügung, um versteckte Korrosion unter dem Spülkopf zu verhindern.
Diese Technik auf Anwendungsebene ist der Grund, warum sich Kunden aus den Bereichen Luft- und Raumfahrt, Elektronik und Instrumentierung für Nuote Metals entscheiden.
Häufig gestellte Fragen zu Aluminium-Senkkopfnieten
F1: Können Aluminium-Senkkopfnieten in vibrierenden Baugruppen verwendet werden?
A: Wir empfehlen sie nicht für Anwendungen mit hohen Vibrationen. Der Senkkopf hat weniger Materialmasse über dem Schaft als Rund- oder Flachköpfe, wodurch der Ausziehwiderstand und die Vibrationstoleranz verringert werden. Für vibrierende Baugruppen – Motoren, Generatoren, tragbare Geräte – wählen Sie Rundkopfnieten aus Aluminium. Wenn jedoch eine bündige Oberfläche erforderlich ist und die Vibrationen gering sind (z. B. bei Elektronikgehäusen mit Kühlventilatoren), können Senknieten funktionieren, wenn Sie sich für Vollnieten anstelle von Halbrohrnieten entscheiden. Nuote Metals kann Sie auf der Grundlage Ihres Vibrationsprofils beraten.
F2: Welchen Senkwinkel sollte ich für Aluminium verwenden – 90° oder 120°?
A: Für die meisten Aluminiumanwendungen ist 90° der Standard und entspricht DIN 302. Bei weicheren Legierungen oder dünneren Blechen wird manchmal 120° bevorzugt, da der größere Winkel den Kantendruck verringert und das Rissrisiko verringert. Die entscheidende Regel ist die Konsistenz: Senkerfräser und Nietkopf müssen exakt zueinander passen. Bei Nuote Metals liefern wir sowohl 90°- als auch 120°-Nieten und können den richtigen Winkel basierend auf Ihrer Legierung, Dicke und Setzmethode empfehlen.
F3: Wie verhindere ich galvanische Korrosion unter einem bündig versenkten Aluminiumniet?
A: Die Vorbeugung hängt vom unterschiedlichen Metall ab: (1) Verwenden Sie für Stahl oder Titan eine Chromatumwandlungsbeschichtung (Alodine) – leitend und reduziert das galvanische Potenzial. (2) Isolieren Sie bei Kohlefaser die Senkung mit einer Glasfaser- oder Nylonbarriere. (3) Vermeiden Sie bei Kupfer oder Messing den direkten Kontakt in feuchten Umgebungen, es sei denn, es wird eine Übergangsscheibe verwendet. (4) Fugenkante mit korrosionshemmendem Dichtstoff abdichten. Nuote Metals kann chromatierte Nieten liefern und schriftliche Isolationshinweise für Ihre Materialkombination bereitstellen.
Hot-Tags: Hersteller von Aluminium-Senkkopfnieten, Lieferant von Senkkopfnieten, China-Aluminiumnieten-Lieferant
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.




X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie