Produkte
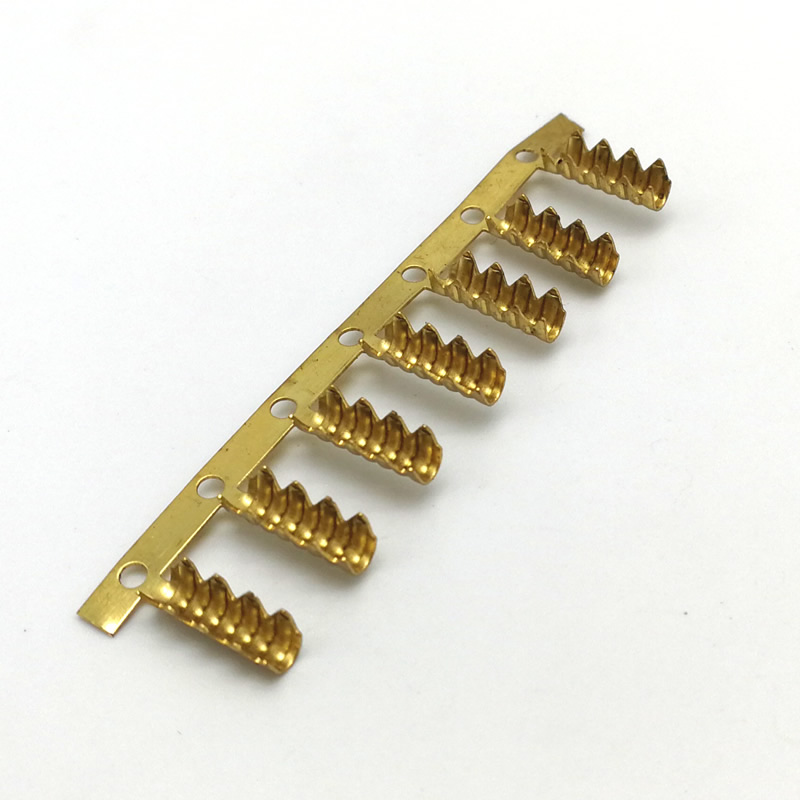
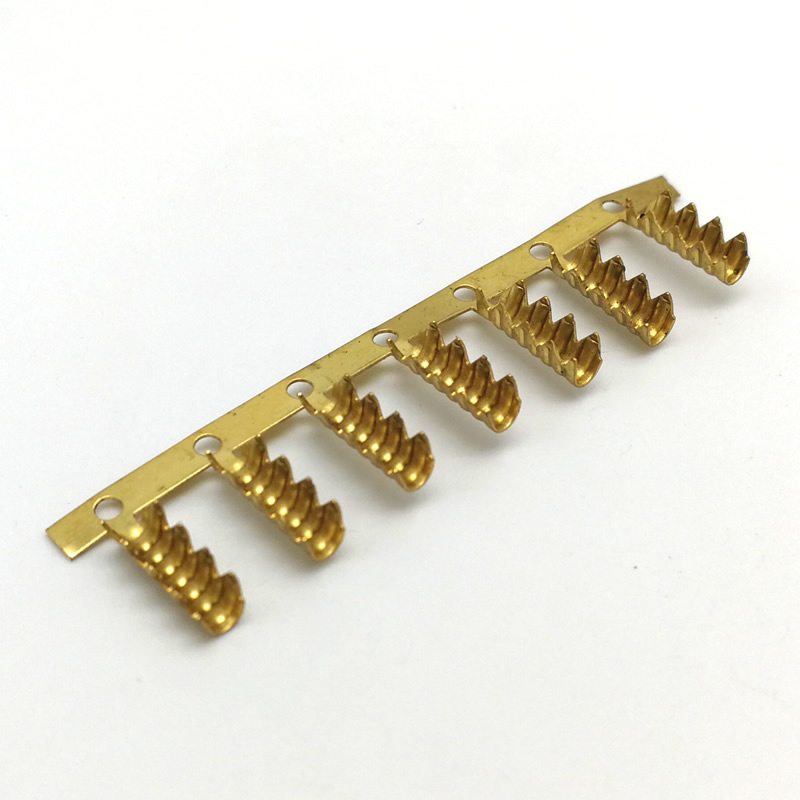
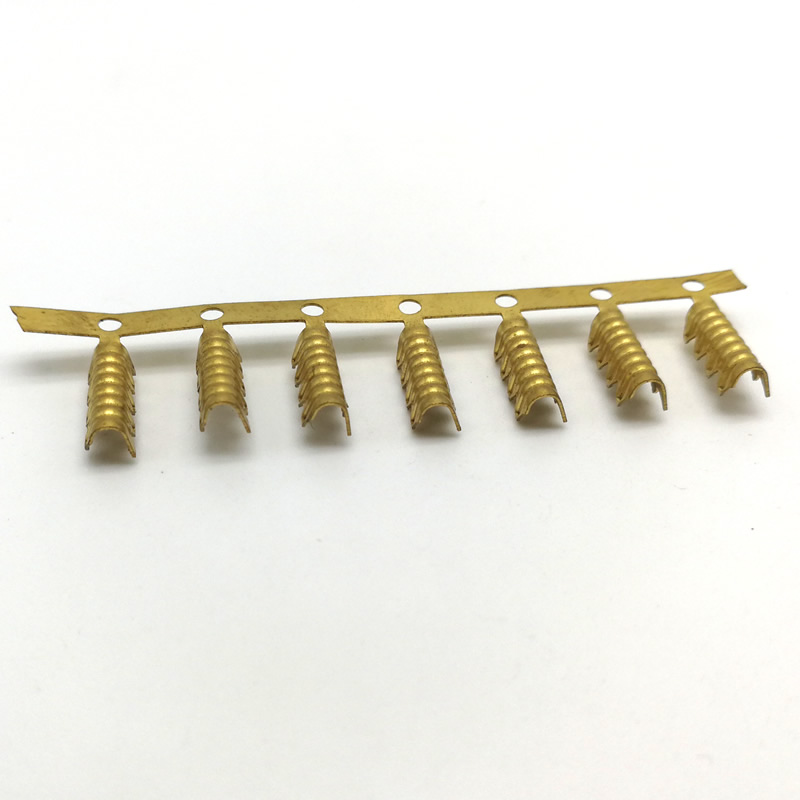
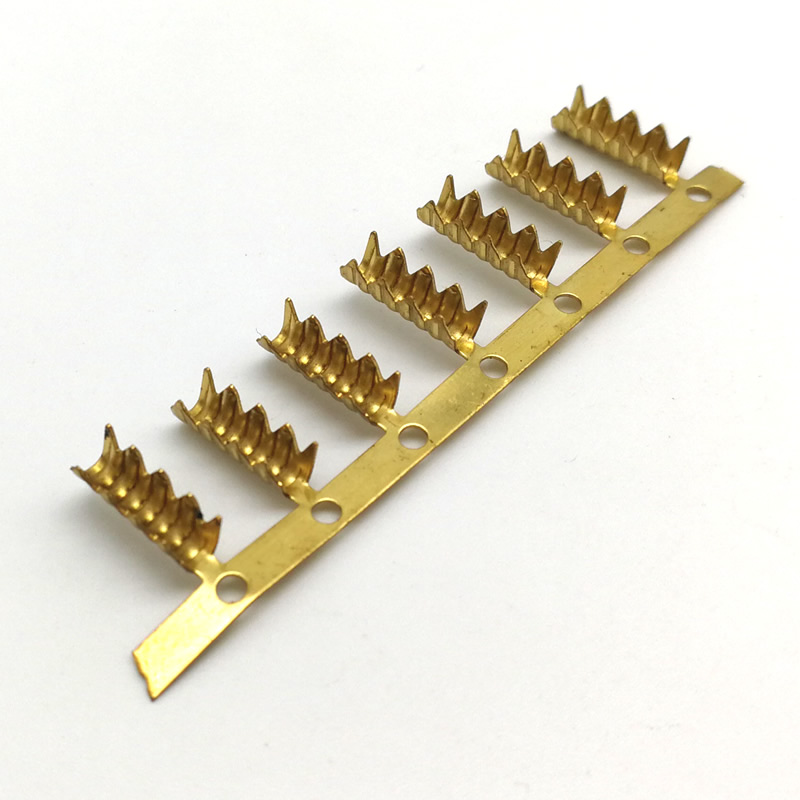
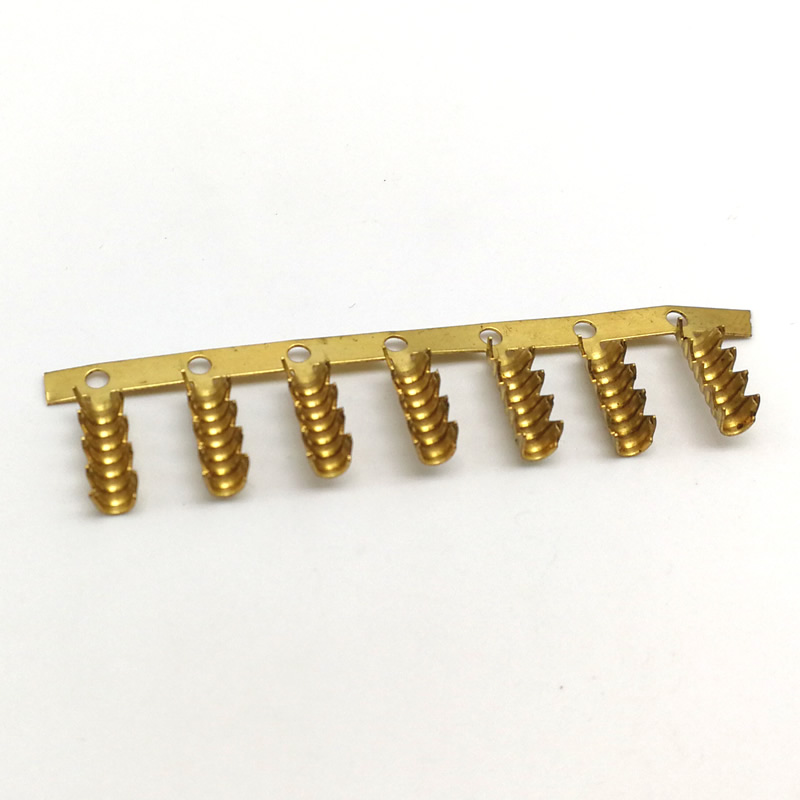
Stempelklemmen
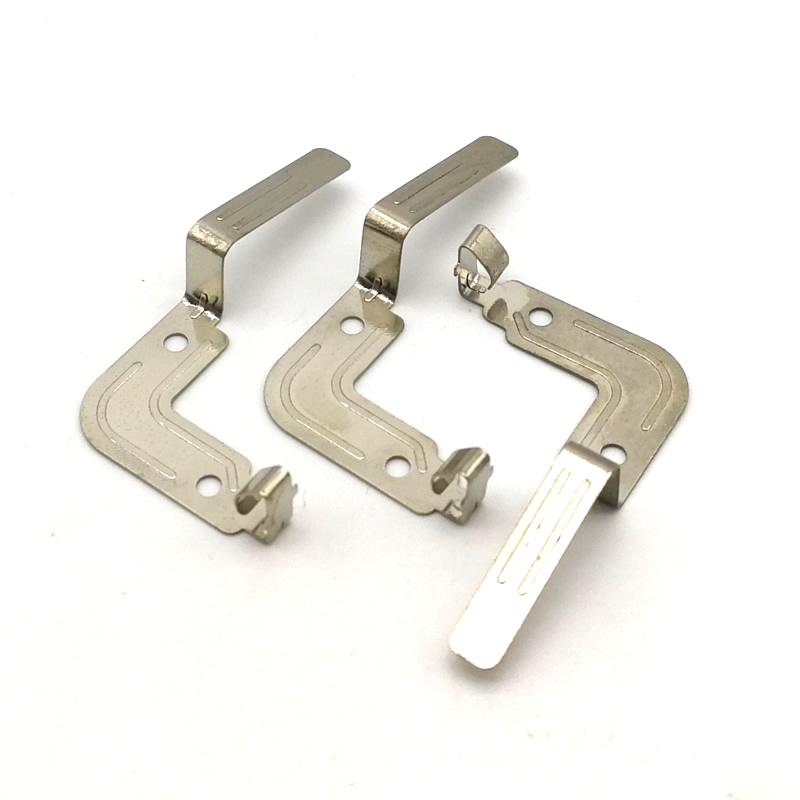
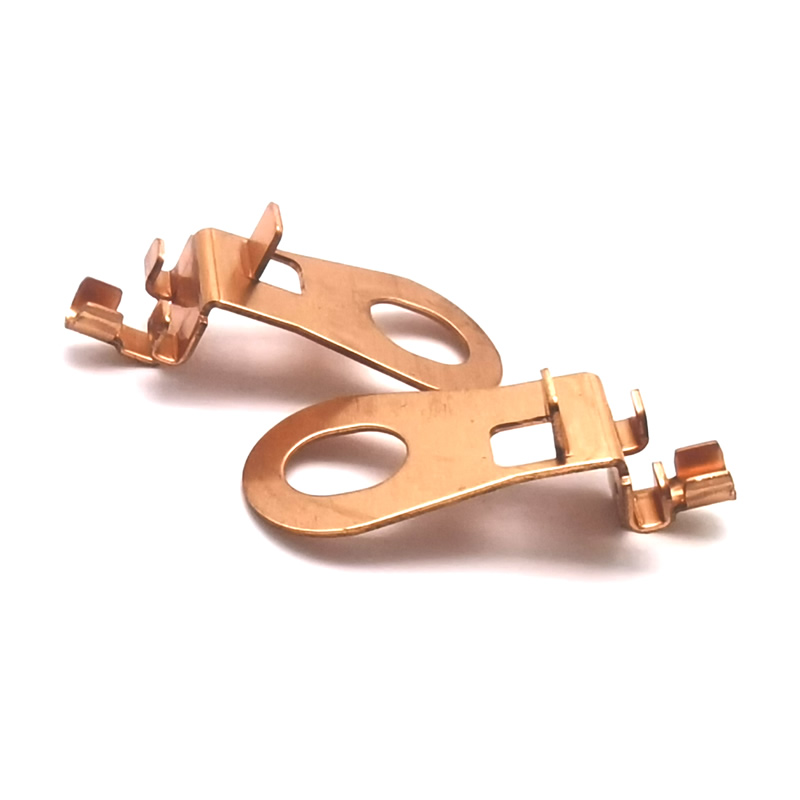
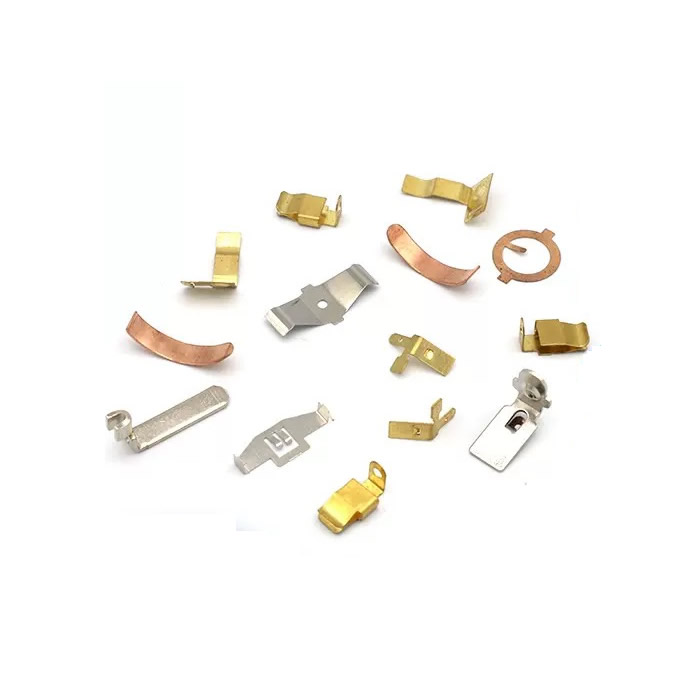
Eine Klemmenzeichnung gibt Abmessungen an – Trägerlänge, Trägerdicke, Kontaktkrümmung. Aber das Terminal wird anhand einer Sache beurteilt, die in der Zeichnung selten angegeben ist: der Einsteckkraft. Ein um 0,05 mm zu steifer Anschluss lässt sich nicht einführen; 0,05 mm zu weich halten nicht. Nuote Metals produziert in China kundenspezifische Stanzklemmen mit Normalkraft und Einsteckkraft, die am ersten Artikel gemessen und bei jeder Charge überprüft werden – auf Spule gewickelt für automatisches Einsetzen. Messing, Phosphorbronze und Kupfer. Beschichtung von Rolle zu Rolle.
Anfrage absenden
Produktbeschreibung
Kundenspezifische Stanzklemmen sind fortlaufend gestanzte Teile – der Streifen wird durch eine progressive Matrize geführt, die Klemmen bleiben am Träger befestigt und die Rolle wird zur Einfügungsmaschine des Kunden geliefert. Der Anschluss muss drei funktionale Anforderungen erfüllen: Normalkraft (der Kontaktdruck gegen den passenden Stift), Einsteck- und Entnahmekraft (der Aufwand zum Stecken und Lösen) und Kontaktwiderstand (der elektrische Pfad durch die Kontaktschnittstelle). Keines davon erscheint in einer Standardmaßzeichnung – und alle drei bestimmen, ob der Stecker funktioniert.
Bei Nuote Metals produzieren wir kundenspezifische Anschlüsse mit Normalkraft und Einsteckkraft, die am ersten Artikel gemessen und bei jeder Charge überprüft werden. Dieser Artikel behandelt die drei funktionalen Anforderungen, die Geometrie, die sie steuert, die Beschichtung, die sie bewahrt, und die Verpackung, die sie erfüllt.
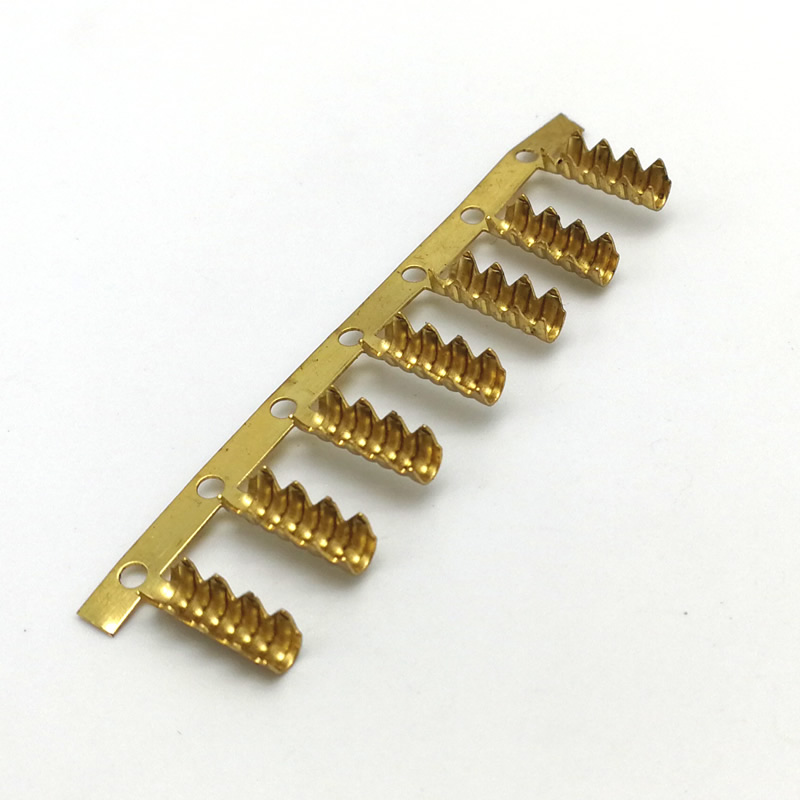
Die drei funktionalen Anforderungen eines Terminals
Ein Terminal ist keine Klammer mit einer Biegung. Es ist eine Feder, die tausende Male ausweichen, zurückkehren und leiten muss.
| Funktionale Anforderung | Was es bedeutet | Kontrolliert von | Fehlermodus |
|---|---|---|---|
| Normalkraft | Anpressdruck gegen den Gegenstift | Strahllänge, Strahldicke, Kontaktkrümmung | Zu niedrig – intermittierender Kontakt; zu hoch – Einfügungsschaden |
| Einschub-/Auszugskraft | Anstrengung, sich zu paaren und zu trennen | Normalkraft, Einlauffase, Plattierungsreibung | Zu hoch – Bediener kann nicht einführen; zu niedrig – terminale Freisetzungen |
| Kontaktwiderstand | Elektrischer Pfad durch die Schnittstelle | Beschichtungsmaterial, Beschichtungsdicke, Kontaktfläche | Zu hoch – Spannungsabfall, Hitze, Signalverlust |
Normalkraftist der Druck, den der Federbalken auf den Gegenstift ausübt. Die Stärke muss hoch genug sein, um das Oberflächenoxid zu durchbrechen und den Kontakt aufrechtzuerhalten – normalerweise 1–3 N für Signalanschlüsse und 3–8 N für Leistungsanschlüsse. Zu niedrig, und der Kontakt wird bei Vibration unterbrochen. Zu hoch, und die Einsteckkraft wird unzulässig – oder der Gegenstift ist beschädigt.
Einsteck- und Rückzugskraftist das, was der Bediener oder der Roboter fühlt. Sie ist die Summe der Normalkraft, des Reibungskoeffizienten der Beschichtung und der Einlaufgeometrie. Ein Anschluss mit 3 N Normalkraft und Verzinnung erfordert möglicherweise eine Steckkraft von 15 N – akzeptabel für einen manuellen Steckverbinder, zu hoch für eine automatisierte Montage mit hoher Dichte.
Kontaktwiderstandist der elektrische Pfad durch die Kontaktschnittstelle. Dies hängt vom Beschichtungsmaterial, der Beschichtungsdicke und der Kontaktfläche ab. Ein verzinnter Anschluss kann einen Kontaktwiderstand von 5–10 mΩ haben; Ein vergoldeter Anschluss kann 1–3 mΩ haben. Der Widerstand muss über die gesamte Lebensdauer des Steckverbinders stabil bleiben – nicht nur beim ersten Einstecken.
Bei kundenspezifischen Stanzklemmen sind die drei Anforderungen miteinander verknüpft: Eine Änderung der Balkendicke ändert die Normalkraft, wodurch sich die Einsteckkraft ändert, wodurch sich der Verschleiß der Beschichtung ändert. Das Terminal ist ein System – keine Liste von Dimensionen.
Die Geometrie, die die Normalkraft steuert
Die Normalkraft wird durch drei geometrische Parameter bestimmt – und jeder hat einen Kompromiss.
Strahllänge.Ein längerer Balken lässt sich leichter durchbiegen – geringere Normalkraft bei gleicher Durchbiegung. Ein kürzerer Balken ist steifer – höhere Normalkraft. Die Balkenlänge wird durch den Anschlussabstand bestimmt – den Abstand zwischen den Anschlüssen auf dem Streifen.
Balkendicke.Ein dickerer Balken ist steifer – höhere Normalkraft. Ein dünnerer Balken ist nachgiebiger – geringere Normalkraft, aber höheres Risiko des Nachgebens. Die Balkendicke wird durch die Banddicke bestimmt – die gleichzeitig die Crimphülsendicke und die Trägerdicke ist. Die Banddicke kann nicht allein für den Träger optimiert werden.
Krümmung des Kontaktpunkts.Ein kleinerer Radius konzentriert die Kontaktkraft auf eine kleinere Fläche – höherer Kontaktdruck, geringerer Kontaktwiderstand. Ein größerer Radius verteilt die Kraft – geringerer Kontaktdruck, höherer Kontaktwiderstand, aber geringerer Verschleiß der Beschichtung.
Der Kompromiss:Ein Anschluss, der steif genug ist, um die normale Kraft aufrechtzuerhalten, ist möglicherweise zu steif zum Einführen. Eine Klemme, die sich leicht einstecken lässt, hält den Kontakt unter Vibrationen möglicherweise nicht aufrecht. Die Geometrie ist ein Gleichgewicht – und das Gleichgewicht wird durch Messung der Normalkraft und der Einschubkraft am ersten Artikel überprüft, nicht allein durch Messung der Balkenabmessungen.
Standardreferenz:Die Anschlussabmessungen und -toleranzen entsprechen, sofern angegeben, IEC 60512 (Steckverbinder für elektronische Geräte) und EIA-364 (Testverfahren für elektrische Steckverbinder). Die Einführ- und Herausziehkraft wird gemäß EIA-364-13 gemessen.
Beschichtung – Die Kontaktwiderstands- und Verschleißschicht
Die Beschichtung ist nicht kosmetisch. Sie bestimmt den Kontaktwiderstand, die Steckkraft und die Verschleißlebensdauer.
| Überzug | Kontaktwiderstand | Einsteckkraft (relativ) | Tragen Sie das Leben | Beste Anwendung |
|---|---|---|---|---|
| Zinn | 5–10 mΩ | Grundlinie | Mäßig – nutzt sich nach 50–100 Zyklen ab | Verbrauchersteckverbinder, kostengünstig |
| Silber | 2–5 mΩ | Etwas niedriger als Zinn | Gut – 200–500 Zyklen | Leistungsklemmen, Hochstrom |
| Gold (über Nickel) | 1–3 mΩ | Am niedrigsten | Ausgezeichnet – über 1.000 Zyklen | Signalklemmen, hohe Zuverlässigkeit |
Zinnist die Standardbeschichtung für Verbraucher- und Automobilsteckverbinder – kostengünstig, lötbar, ausreichender Kontaktwiderstand. Allerdings nutzt sich Zinn nach 50–100 Einsteckzyklen ab – das Grundmetall wird freigelegt und der Kontaktwiderstand steigt.
SilberBietet einen geringeren Kontaktwiderstand als Zinn und eine längere Verschleißlebensdauer – wird für Leistungsklemmen und Hochstromanwendungen verwendet. Silber läuft in Schwefelumgebungen an – eine Nickelunterschicht verlangsamt das Anlaufen.
Gold über Nickel iEs ist die Wahl mit hoher Zuverlässigkeit – niedrigster Kontaktwiderstand, längste Lebensdauer. Die Nickelbarriere verhindert die Kupferdiffusion; Die Goldschicht behält den Kontaktwiderstand über mehr als 1.000 Zyklen bei.
Wie wir es anwenden: Für kundenspezifisch gestanzte Anschlüsse verwenden wir die Rolle-zu-Rolle-Beschichtung – die Anschlüsse bleiben auf dem Träger und durchlaufen die Beschichtungslinie als durchgehendes Band. Die Beschichtung von Rolle zu Rolle ist gleichmäßiger als die Beschichtung einzelner Teile – die Stromdichte ist gleichmäßig, die Dicke ist gleichmäßig und die Anschlüsse werden nicht einzeln behandelt. Die Beschichtungsdicke wird bei jeder Charge mittels RFA überprüft.
Verpackung – Warum Terminals auf der Rolle sein müssen
Ein auf dem KMG korrektes Terminal kann dennoch an der Kuvertiermaschine des Kunden ausfallen – weil der Rollenabstand falsch ist, die Ausrichtung umgekehrt ist oder der Träger zu schwach ist.
Was die Einsteckmaschine benötigt:
Konsistente Tonhöhe– Der Abstand zwischen den Anschlüssen am Träger muss mit dem Abzweigmaß übereinstimmen. Eine Abweichung von 0,1 mm führt zu Fehleinzügen.
Konsequente Ausrichtung– Die Anschlüsse müssen auf der Rolle in die gleiche Richtung zeigen. Eine vertauschte Klemme blockiert den Einzug.
Trägerstärke– Der Träger muss die Anschlüsse durch die Zuleitung stützen, ohne dass sie sich ausdehnen oder brechen.
Spleißintegrität– Wenn eine Rolle leer ist, muss die Verbindung genauso stark sein wie der Träger – und die Teilung muss über die Verbindung hinweg beibehalten werden.
Bei kundenspezifischen Stempelterminals ist die Verpackung Teil der Spezifikation und kein nachträglicher Einfall. Wir überprüfen vor dem Versand den Rollenabstand, die Ausrichtung und die Verbindung jeder Rolle.
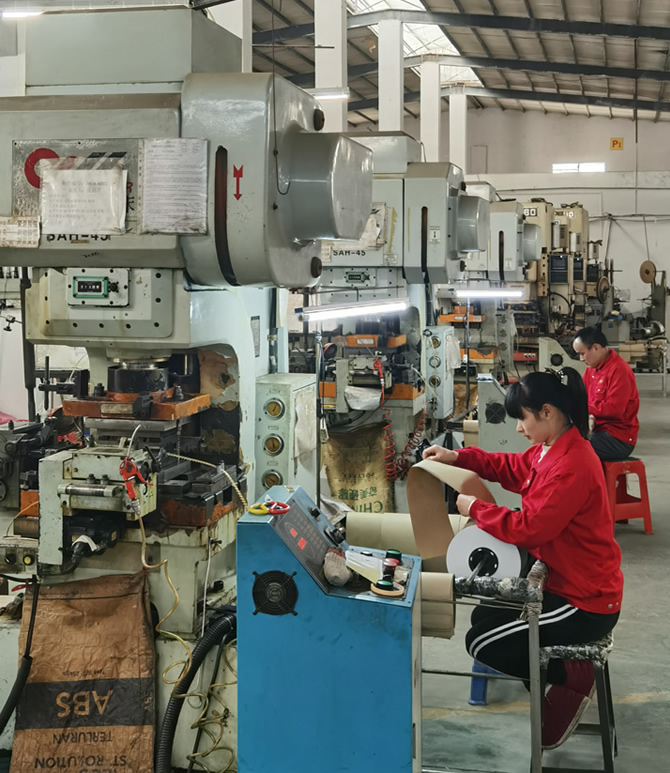
Ein echtes Beispiel – Anschluss mit 0,64-mm-Raster für Kfz-Steckverbinder
Ein deutscher Tier-1-Automobilzulieferer benötigte einen kundenspezifischen Stanzanschluss für einen Steckverbinder mit 0,64-mm-Raster – Normalkraft 2,5 N ±15 %, Steckkraft unter 12 N, Kontaktwiderstand unter 5 mΩ und Spulenabstand 4 mm ±0,05 mm.
Das Problem:Ihr vorheriger Lieferant maß die Balkenabmessungen und die Crimphülse – die Anschlüsse bestanden die Maßprüfung, aber 6 % bestanden den Steckkrafttest nicht. Der Balken war 0,02 mm zu dick – die Normalkraft betrug 3,2 N und die Einführkraft überstieg 15 N.
Was wir anders gemacht haben:
- Habe die Normalkraft am ersten Artikel gemessen – nicht nur die Balkenabmessungen. Die Balkendicke wurde angepasst, um die Normalkraft auf 2,4 N zu bringen.
- Verifizierte die Einsteckkraft an einer Probe aus jeder Charge – maximal 12 N.
- Verwendete Rolle-zu-Rolle-Verzinnung – gleichmäßige Dicke, gleichbleibender Reibungskoeffizient.
- Verifizierter Rollenabstand auf jeder Rolle: 4 mm ± 0,03 mm.
- 5 Millionen Terminals ohne Einsteckfehler ausgeliefert. Der Kunde verzichtete auf die Eingangskontrolle auf Einsteckkraft.
Das ist es, was kundenspezifische Stanzklemmen liefern sollten: nicht nur eine Klemme, die ihrer Zeichnung entspricht, sondern eine Klemme, die sich einstecken, halten und leiten lässt – denn die Normalkraft und die Einsteckkraft wurden gemessen und nicht angenommen.
Häufig gestellte Fragen
F1: Was ist der Unterschied zwischen einem benutzerdefinierten Stempelterminal und einem Standardterminal?
A: Ein Standardterminal wird aus einem Katalog ausgewählt – die Geometrie, die Beschichtung und der Spulenabstand sind festgelegt. Ein kundenspezifischer Stanzanschluss wird für einen bestimmten Steckverbinder entwickelt – die Balkengeometrie ist auf die erforderliche Normalkraft abgestimmt, die Beschichtung ist auf den Kontaktwiderstand und die Verschleißlebensdauer abgestimmt und der Spulenabstand ist auf die Einsteckmaschine des Kunden abgestimmt. Bei der kundenspezifischen Klemme handelt es sich nicht um ein Katalogteil mit einer anderen Beschriftung, sondern um eine Feder, die für eine bestimmte Kontaktanforderung entwickelt wurde.
F2: Wie steuern Sie die Einsteckkraft bei kundenspezifischen Stanzklemmen?
A: Die Einführkraft wird durch drei Variablen gesteuert: Normalkraft (eingestellt durch die Balkengeometrie), Beschichtungsreibung (eingestellt durch das Beschichtungsmaterial) und Einführungsfase (eingestellt durch die Matrize). Wir messen die Normalkraft am ersten Artikel, berechnen die zu erwartende Einschubkraft und überprüfen sie an einer Probe aus jeder Charge. Wenn die Einführkraft die Spezifikation überschreitet, wird die Trägerdicke oder die Beschichtung angepasst – nicht das Montageverfahren. Bei Klemmen handelt es sich bei der Steckkraft um einen gemessenen Wert und nicht um eine berechnete Schätzung.
F3: Warum ist die Beschichtung von Rolle zu Rolle besser als die Beschichtung von Teilen?
A: Bei der Rolle-zu-Rolle-Beschichtung bleiben die Anschlüsse über die gesamte Beschichtungslinie hinweg auf dem Träger – die Stromdichte ist gleichmäßig, die Dicke ist gleichmäßig und die Anschlüsse werden nicht einzeln gehandhabt. Die Beschichtung einzelner Teile erfordert eine Handhabung, die zu einer Biegung der Balken, Kratzern an den Kontakten und ungleichmäßiger Dicke führen kann. Für kundenspezifische Stanzklemmen mit strengen Anforderungen an den Kontaktwiderstand ist die Beschichtung von Rolle zu Rolle der Standard – die Beschichtungsdicke wird bei jeder Charge durch RFA überprüft.
F4: Können Sie DFM Feedback zur Terminalgeometrie geben, bevor ich eine Bestellung aufgebe?
A: Ja. Senden Sie uns eine Zeichnung mit den Abmessungen des Gegenstifts, der erforderlichen Normalkraft, der Einsteckkraftgrenze und dem Kontaktwiderstandsziel. Unser Ingenieurteam überprüft die Balkengeometrie auf Spannung und Durchbiegung und bestätigt, ob die vorgeschlagene Balkenlänge und -dicke die Normalkraft ohne Nachgeben erreichen kann und ob die Einführkraft den Grenzwert erreicht. Bei Stanzklemmen verhindert die DFM-Überprüfung den häufigsten Fehler – eine Klemme, die korrekt misst und sich nicht einfügt.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie