Produkte
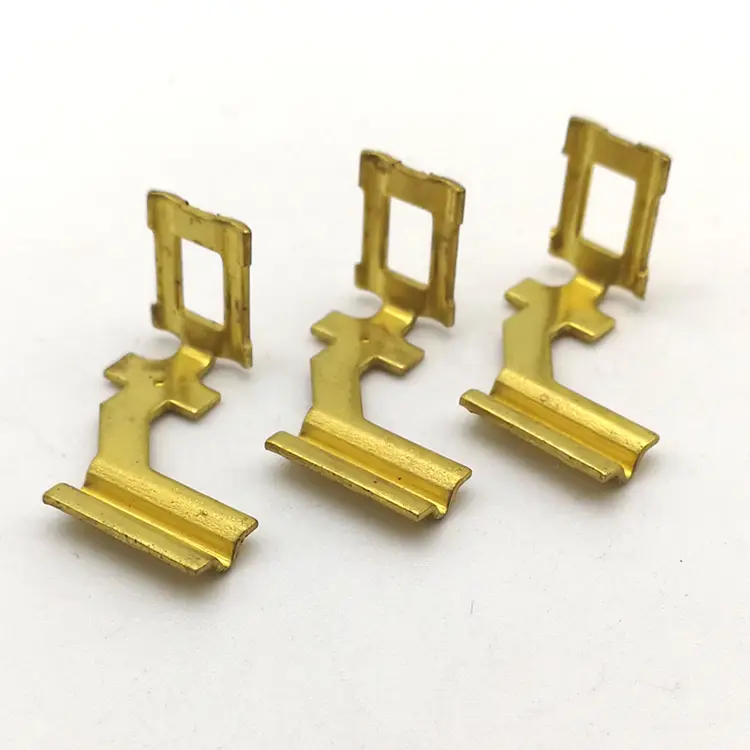
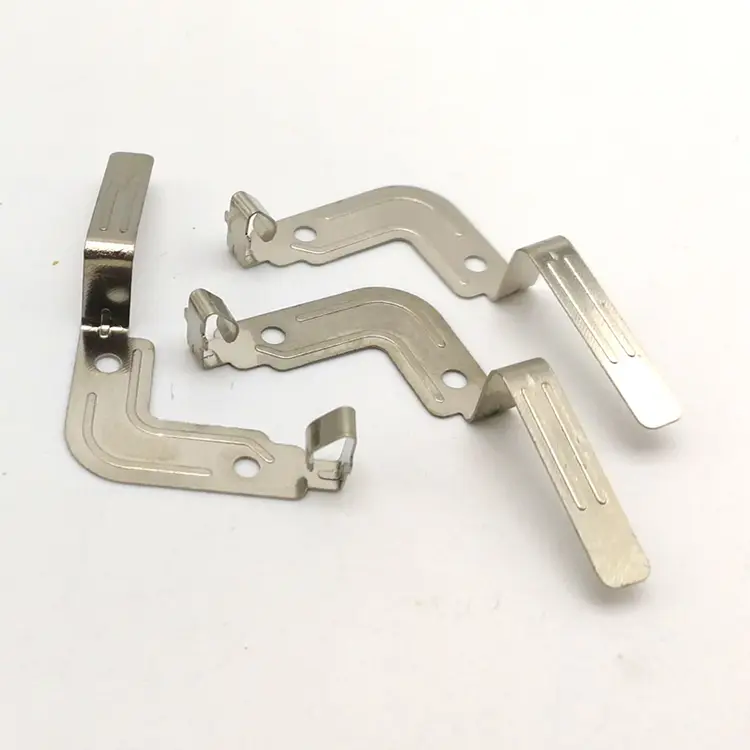
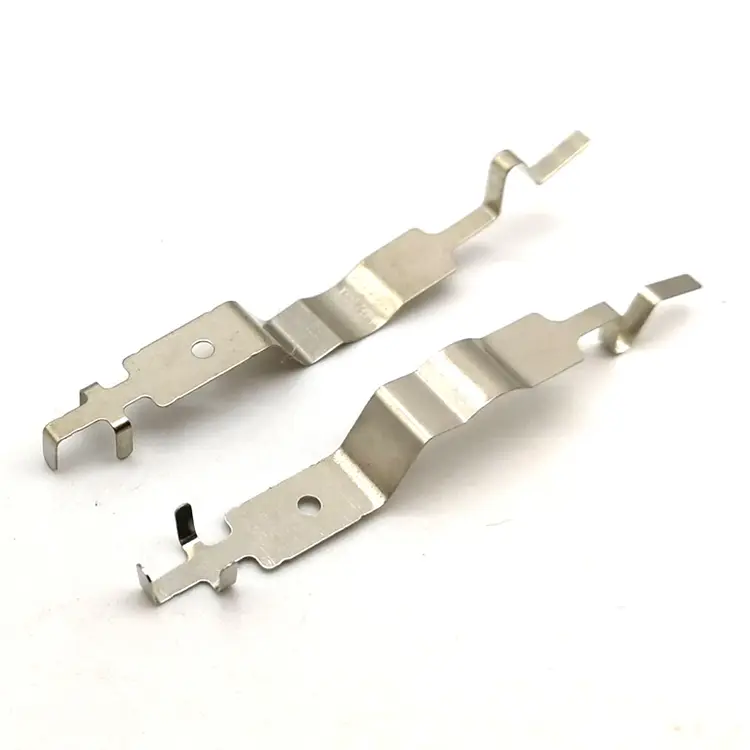
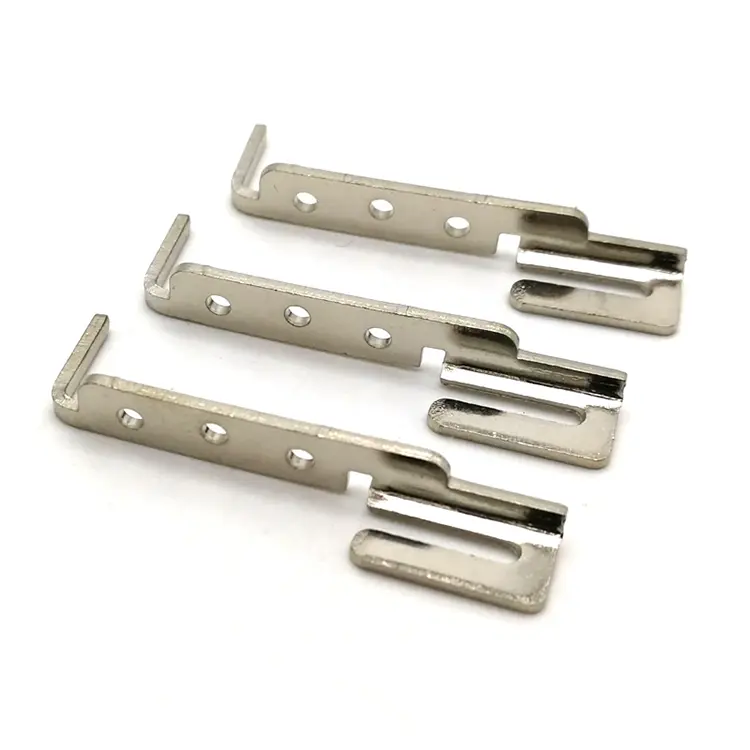
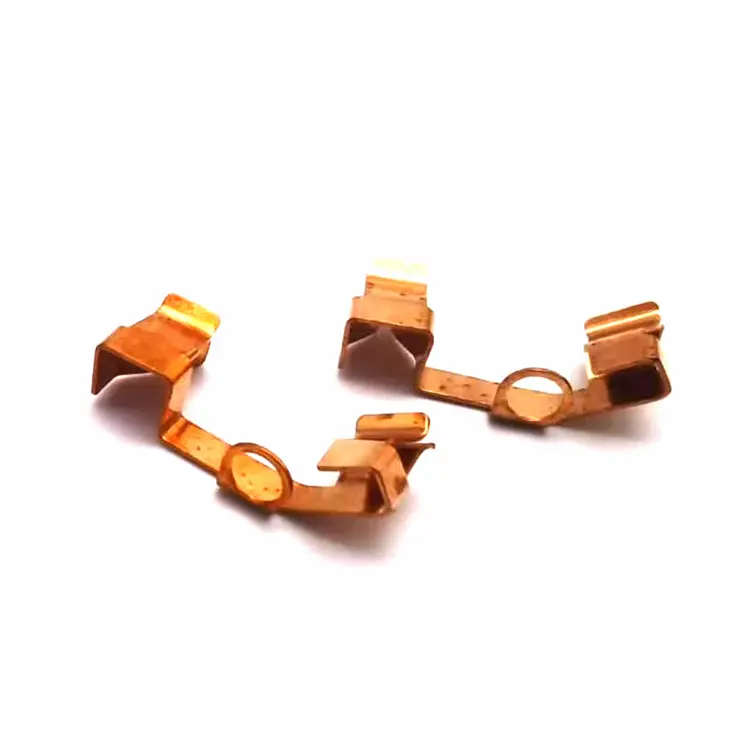
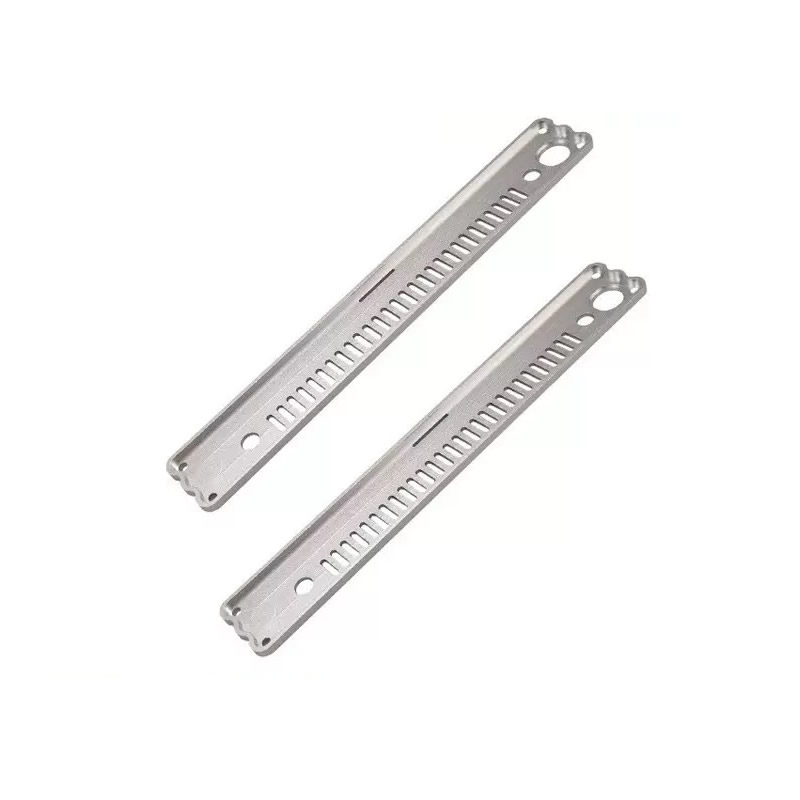
Präzise Metallpressteile
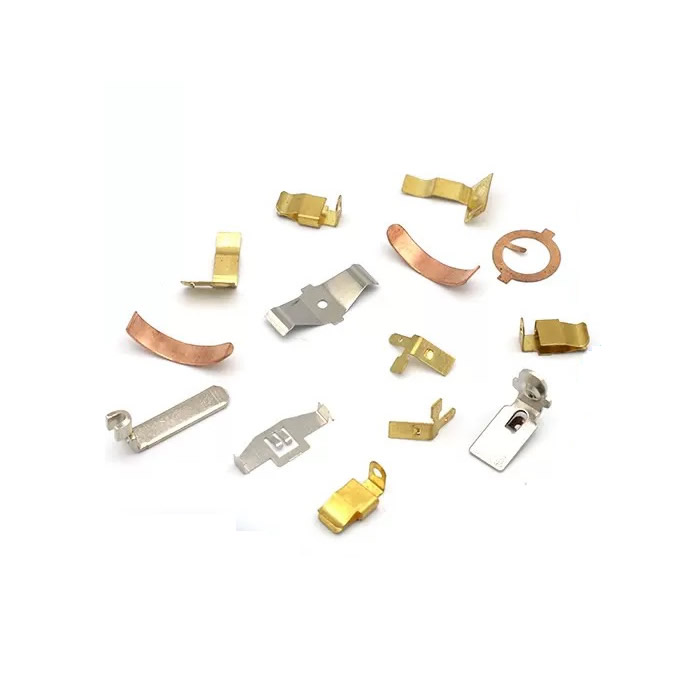
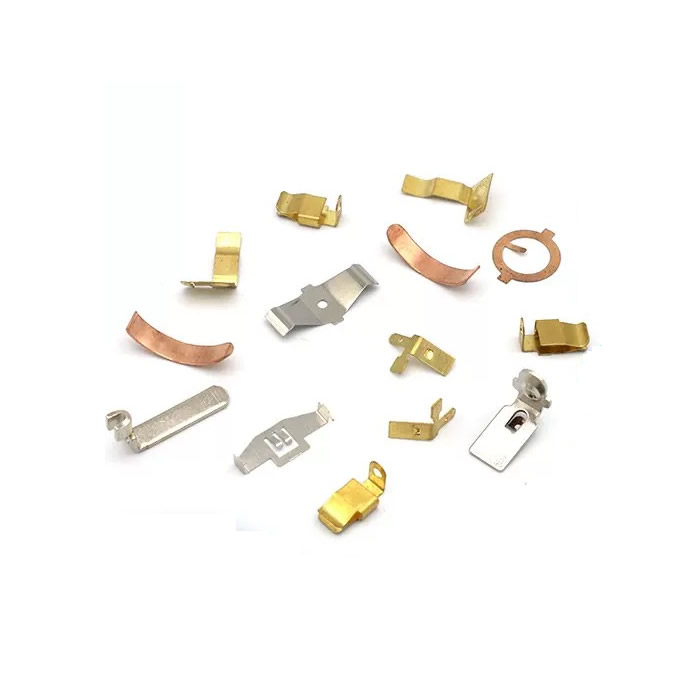
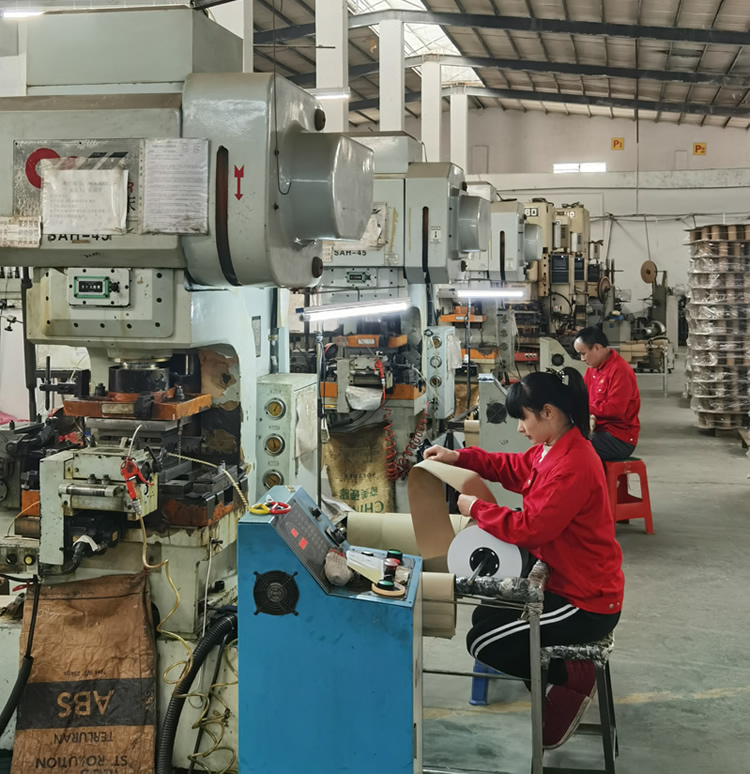
Nuote Metals ist ein in China ansässiger Hersteller von Präzisionsmetallpressteilen für Kunden aus der Automobil-, Elektronik- und Industriebranche. Wir produzieren gestanzte Halterungen, Kontakte, Anschlüsse, Abschirmungen und Strukturteile aus Stahl, Edelstahl, Aluminium, Messing und Kupfer. Folgeverbund- und Einstationenwerkzeuge, hauseigene Werkzeuge, PPAP-Dokumentation. Über 20 Jahre Exporterfahrung. Kostenlose Muster für qualifizierte Projekte.
Anfrage absenden
Produktbeschreibung
Präzisionspressteile aus Metall – wo Kosten entstehen, bevor die Presse läuft
Eine Pressung wird nicht nach Presszeit berechnet. Der Preis richtet sich nach dem Chip und dem Streifenlayout. Zwei Lieferanten können dieselbe 1-mm-Edelstahlhalterung auf derselben Tonnagepresse verwenden und 40 % unterschiedliche Stückpreise angeben – da ein Bandlayout 62 % der Coilbreite und das andere 48 % nutzt. Die Presse läuft mit der gleichen Geschwindigkeit. Die Materialrechnung ist nicht dieselbe.
Bei Präzisionsmetallpressteilen handelt es sich um geformte Bauteile, die mit einer Matrize aus Spulen oder Blechen geschnitten und geformt werden. Die Matrize bestimmt die Geometrie. Das Streifenlayout bestimmt die Materialausnutzung. Die Presse bestimmt die Taktrate. Einem Käufer, der nur die Presstonnage und den Stückpreis bewertet, fehlen die beiden Variablen, die die Kosten steuern: Grat, Ebenheit und Wiederholbarkeit.
Bei Nuote Metals produzieren wirPräzisionspressteile aus Metallwobei Werkzeug und Streifenlayout die primären Kosten- und Qualitätsentscheidungen sind. In diesem Artikel wird erläutert, wie sich der Preis für eine Pressung berechnet, woher Grat und Rückfederung kommen und was vor der Freigabe eines ersten Artikels überprüft werden muss.
Der Pressvorgang – Was die Matrizen- und Streifenlayout-Steuerung ist
Eine Pressung beginnt als flacher Streifen. Die Matrize führt einen oder mehrere Vorgänge aus: Stanzen, Lochen, Biegen, Formen, Ziehen oder Prägen. Bei einem progressiven Werkzeug bewegt sich der Streifen pro Hub um eine Teilung weiter – jede Station führt einen Arbeitsgang aus, bis das Teil fertig ist.
Der Würfel steuert:
- Geometrie – Lochposition, Biegeradius, Formhöhe.
- Gratrichtung – die Schnittkante weist einen Überschlag und einen Grat auf; Der Würfel bestimmt welche Seite.
- Ebenheit – Biegen und Formen führen zu Spannungen, die das Teil nach dem Auswerfen verformen.
Das Streifenlayout steuert:
- Materialausnutzung – wie viel vom Coil wird zum Teil und wie viel wird zum Ausschuss.
- Teilungs- und Brückenbreite – der Abstand zwischen Teilen und dem dazwischen verbleibenden Material.
- Trägerdesign – wie das Teil unterstützt wird, während es sich durch die Matrize bewegt.
Bei Präzisionspressteilen aus Metall ist das Bandlayout oft der größte Kostenhebel. Ein Layout, das die Materialausnutzung von 48 % auf 62 % verbessert, senkt die Materialkosten um 22 % – ohne die Presse, das Matrizenmaterial oder die Zykluszeit zu ändern.
Der Preis für eine Pressung – Werkzeug, Material und Volumen
| Kostenelement | Was es abdeckt | Wie es sich mit der Lautstärke ändert |
|---|---|---|
| Werkzeuge | Werkzeugkonstruktion, Bearbeitung, Erprobung | Fest – über den gesamten Auftrag abgeschrieben |
| Material | Coilkosten × Bandausnutzung | Proportional – Schrott wird bezahlt, aber nicht versendet |
| Presszeit | Tonnage × Zyklusrate | Proportional – niedriger mit progressiven Matrizen |
| Sekundäroperationen | Entgraten, Gewindeschneiden, Beschichten | Proportional – kann durch In-Die-Operationen eliminiert werden |
| Inspektion | Erster Artikel, in Bearbeitung, endgültig | Fest + proportional |
Die Werkzeugausstattung ist ein Fixpreis.Bei 5.000 Stück kann das Werkzeug den Preis pro Einheit dominieren. Bei 500.000 Stück wird es vernachlässigbar. Das Breakeven-Volumen hängt von der Komplexität des Teils ab – einfache Klammern rechtfertigen unter Umständen eine Werkzeugbestückung von 10.000 Stück; Für komplexe Folgeverbundwerkzeuge sind möglicherweise 100.000 erforderlich.
Materialverwertungsind die versteckten Kosten. Ein Streifenlayout, das breite Brücken und große Träger hinterlässt, verbraucht mehr Spule pro Teil. Der Schrott wird zum Coilpreis bezahlt und zum Schrottpreis verkauft – die Differenz geht verloren. FürPräzisionspressteile aus MetallIn Edelstahl oder Kupfer kann das Material 50–70 % der Stückkosten ausmachen. Die Optimierung des Streifenlayouts ist nicht optional.
SekundäroperationenHinzu kommen Kosten und Handhabung. Ein Teil, das nach dem Pressen von Hand entgratet werden muss, kostet mehr als ein Teil, dessen Grat in der Matrize kontrolliert wird. Gewindeschneiden im Gesenk, Entgraten im Gesenk und Inspektion im Gesenk reduzieren die Handhabung und verbessern die Konsistenz.
Grat, Ebenheit und Rückfederung – die drei Pressfehler
Gratist die raue Kante, die übrig bleibt, wenn die Matrize das Material durchschneidet. Es kann nicht beseitigt, sondern nur kontrolliert werden. Die Grathöhe hängt vom Matrizenabstand, der Werkzeugschärfe und der Materialstärke ab. Bei Präzisionsmetallpressungen wird der Grat durch Höhe und Richtung angegeben. Ein Grat auf einer Kontaktfläche erhöht den Widerstand; Ein Grat an einer Gleitkante führt zu Verschleiß.
EbenheitÄnderungen nach dem Auswerfen. Durch Biegen und Formen entstehen Eigenspannungen. Das Teil liegt flach in der Matrize und verzieht sich nach der Freigabe. Wir kontrollieren die Ebenheit durch Spannungsarmglühen, durch Einstellen der Matrize oder durch Flachprägen des Teils in einer Endstation.
Rückfederungist die elastische Erholung des Materials nach dem Biegen. Der Biegewinkel in der Matrize ist nicht der Biegewinkel im Teil. Bei hochfestem Stahl und Edelstahl kann die Rückfederung 2–5° betragen. Wir gleichen dies durch eine Überbiegung der Matrize aus – der Matrizenwinkel ist spitzer als der Teilwinkel und das Material springt auf den angegebenen Winkel zurück.
Progressive Matrize vs. Einzelstation – was zu Ihrem Volumen passt
| Faktor | Progressiver Würfel | Einzelstationsmatrize |
|---|---|---|
| Volumen | Über 50.000 Stück | 1.000–50.000 Stück |
| Werkzeugkosten | Höher – mehrere Stationen | Unten – eine Operation |
| Zykluszeit | Schneller – komplettes Teil pro Hub | Langsamer – mehrere Durchgänge |
| Teilekomplexität | Hoch – Biegen, Lochen, Gewindeschneiden in einer Matrize | Niedrig – einfaches Zuschneiden oder Biegen |
| Umstellung | Länger – der Würfel ist schwer | Kürzer – leichterer Stempel |
| Am besten für | Präzisionspressteile aus Metall in großen Mengen | Prototypen, geringe Stückzahlen, einfache Teile |
Ein progressiver Würfelist gerechtfertigt, wenn das Volumen die Werkzeugausstattung amortisiert und die Teilekomplexität mehrere Arbeitsgänge erfordert. Eine Ein-Stationen-Matrize eignet sich besser für Prototypen und kleine Stückzahlen, bei denen die Werkzeugkosten dominieren und das Teil einfach ist.
Ein echtes Beispiel – 0,8 mm Edelstahl-Kontaktfeder
Ein deutscher Elektronikhersteller benötigte eine 0,8 mm starke rostfreie Kontaktfeder mit einer Gratgrenze von 0,05 mm, einer Ebenheit von 0,1 mm und einem Biegewinkel von 90° ±1°. Ihr vorheriger Lieferant verwendete ein Streifenlayout mit 52 % Materialausnutzung und entgratete die Teile von Hand – die Grathöhe variierte zwischen 0,03 mm und 0,08 mm.
Was wir anders gemacht haben:
- Das Streifenlayout wurde auf 68 % Materialausnutzung umgestaltet – reduzierter Spulenverbrauch pro Teil.
- Es wurde ein progressives Gesenk mit Prägung im Gesenk verwendet – kontrollierte Gratrichtung und Ebenheit im Gesenk, nicht danach.
- Kompensierte Rückfederung durch Überbiegung auf 92° – das Teil sprang auf 90° ±0,5° zurück.
- Verifizierte Grathöhe und Ebenheit mit einem optischen Komparator alle 500 Stück.
- Versand von 800.000 Teilen ohne Gratausschuss. Der Kunde verzichtete auf manuelles Entgraten und reduzierte die Materialkosten um 18 %.
Das ist wasPräzisionspressteile aus Metallliefern sollte: nicht nur ein Teil, das der Zeichnung entspricht, sondern ein Teil, dessen Kosten und Konsistenz in das Streifenlayout und die Matrize integriert sind.
Häufig gestellte Fragen
F1: Welche Toleranzen können Sie bei Präzisionsmetallpressteilen einhalten?
A: Typische Toleranzen betragen ±0,05 mm für die Lochposition und Biegeposition, ±0,1 mm für die Formhöhe und ±0,02 mm für die Prägedicke. Die Grathöhe wird auf 0,05 mm oder besser kontrolliert. Die Ebenheit hängt von der Teilegröße und dem Material ab – für kleine Brackets sind 0,1 mm erreichbar; Größere Teile erfordern möglicherweise ein Spannungsarmglühen. FürPräzisionspressteile aus MetallDie Toleranz ist eine Funktion der Werkzeugqualität, der Pressenstabilität und der Materialkonsistenz – nicht nur der Presstonnage.
F2: Können Sie Pressteile mit Innengewindeschneiden und Entgraten herstellen?
A: Ja. Folgeverbundwerkzeuge können Gewindeschneidstationen, Entgratungsstationen und Prägestationen umfassen, wodurch sekundäre Arbeitsgänge und Handhabung entfallen. Das Gewindeschneiden im Gesenk erfordert einen zuverlässigen Bandträger und eine mit dem Pressenhub synchronisierte Gewindeschneideinheit. Das Entgraten im Gesenk erfolgt durch Prägen oder Schaben der Schnittkante. Bei präzisen Metallpressteilen mit Gewindelöchern oder strengen Gratgrenzen verbessern In-Matrizen-Vorgänge die Konsistenz und senken die Stückkosten.
F3: Welche Dokumentation liegt einer dringenden Bestellung bei?
A: Zu jeder Bestellung gehören ein Erstmusterprüfbericht, Materialzertifikate und ein Maßbericht mit tatsächlichen Messwerten zu kritischen Merkmalen. Für Automobil- und regulierte Kunden stellen wir PPAP-Dokumentation bereit – einschließlich Prozessablauf, PFMEA, Kontrollplan und Fähigkeitsstudien. Wenn Ihr Lieferant von Präzisionspressteilen aus Metall kein PPAP oder einen Erstmusterbericht bereitstellen kann, tragen Sie das Qualitätsrisiko selbst. Nuote Metals stellt eine vollständige Dokumentation gemäß unserem ISO 9001:2015-System bereit.
Hot-Tags: Präzisionspressteile aus Metall, Präzisionspressteile aus China
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie