Produkte
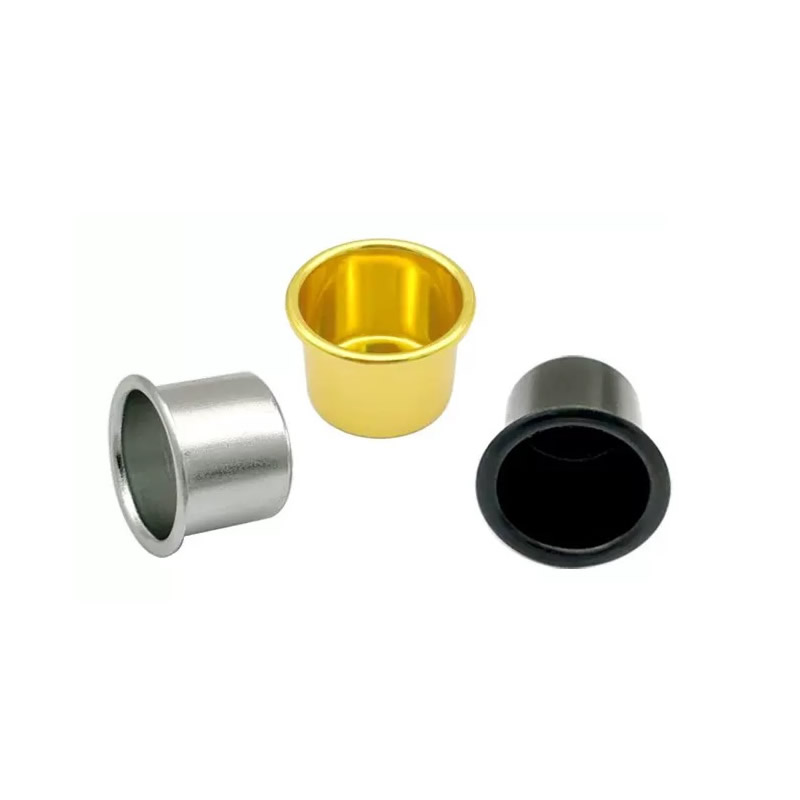
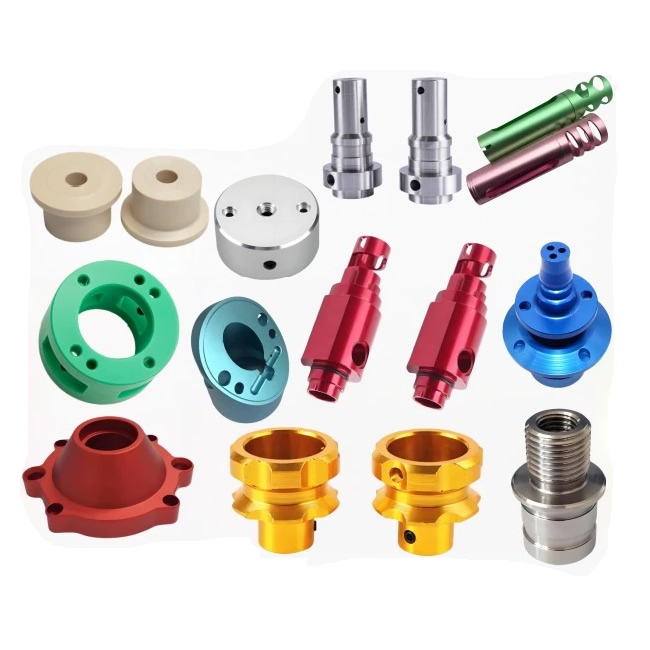
Drehteile aus Aluminium
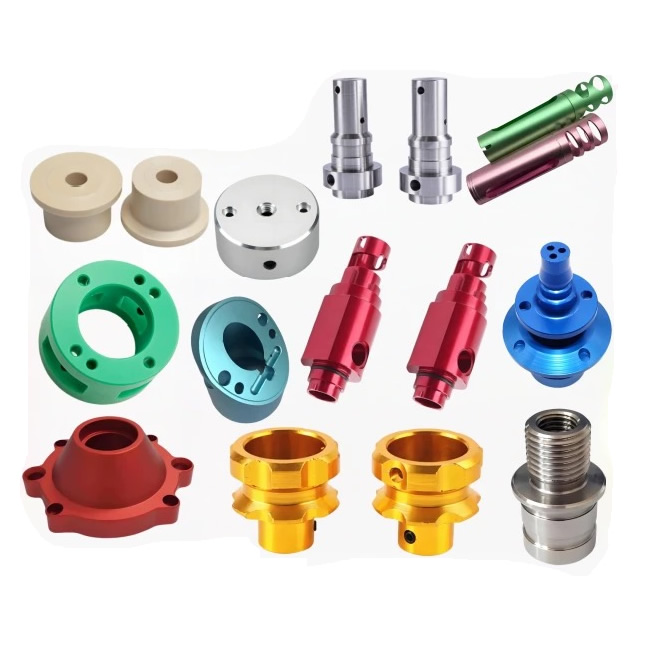
Ein Drehteil aus Aluminium wird zweimal beurteilt – einmal auf der Drehmaschine und einmal nach dem Eloxieren. Eine Oberfläche, die auf der Drehmaschine Ra 0,8μm misst, kann nach dem Eloxieren sichtbare Drehringe aufweisen, da die Oxidschicht jede Werkzeugspur sichtbar macht. Nuote Metals produziert in China gedrehte Aluminiumteile mit kontrollierter Oberflächenstruktur für die Eloxierung – unbeschichtete polierte Einsätze, kontrollierte Vorschubspuren und vor der Beschichtung überprüfter Ra. 6061, 7075, 2024.
Anfrage absenden
Produktbeschreibung
Ein gedrehtes Aluminiumteil verlässt die Drehmaschine nicht fertig. Es ist fertig, wenn es vom Eloxieren zurückkommt – und auf der Oberfläche, die unter der Werkstattbeleuchtung akzeptabel aussah, ist jede Vorschubspur als sichtbarer Ring zu erkennen. Die Oxidschicht verdeckt die Textur nicht; es verstärkt es.
Drehteile aus Aluminium werden zweimal anhand ihrer Oberfläche beurteilt – einmal mit dem Profilometer an der Drehmaschine und einmal mit dem Auge nach dem Eloxieren. Das Profilometer misst Ra; Es wird nicht gemessen, ob es sich bei der Textur um umlaufende Ringe, zufällige Kratzer oder eine verschmierte Oberfläche handelt. Zwei Teile können beide einen Ra-Wert von 0,8 μm haben – eines sieht nach dem Eloxieren gleichmäßig aus, das andere weist Ringe auf.
Bei Nuote Metals produzieren wir Drehteile aus Aluminium mit kontrollierter Oberflächenstruktur für die Eloxierung – unbeschichtete polierte Einsätze, kontrollierte Vorschubspuren und vor der Beschichtung überprüfter Ra. In diesem Artikel geht es um die Werkzeuge, die Vorschubmarkierungen und was vor der Annahme eines Aluminiumdrehteils überprüft werden muss.
Drei Wendespuren, die nach dem Eloxieren sichtbar werden
Durch Eloxieren wird die Aluminiumoberfläche in Aluminiumoxid umgewandelt – das Oxid folgt der Oberflächentopographie, sodass Spitzen zu Spitzen und Täler zu Tälern wachsen. Die Textur wird sichtbarer, nicht weniger.
| Wendemarke | Was verursacht es? | Aussehen nach dem Eloxieren | Wie wir es verhindern |
|---|---|---|---|
| Umlaufender Futterring | Vorschub pro Umdrehung zu grob oder verschlissene Wendeschneidplatte | Dunkles Spiralband um den Durchmesser | Feinerer Schlichtvorschub (0,05–0,08 mm/U), Wiper-Wendeschneidplatte |
| Aufbaukantenriss | Aluminium wird an einen beschichteten oder matten Einsatz geschweißt | Rauer, wolkiger Fleck auf der Oberfläche | Unbeschichtete, polierte Wendeschneidplatten, scharfer Kantenradius <0,02 mm |
| Schmierfleck | Das stumpfe Werkzeug drückt das Metall, anstatt es abzuscheren | Unebenes, mattes Band, das trübe eloxiert | Wendeschneidplatte vor Verschleiß gewechselt, hoher positiver Spanwinkel |
Umlaufende Futterringesind die häufigste Beschwerde. Das Werkzeug bewegt sich entlang der Achse, während sich das Werkstück dreht – der Vorschub pro Umdrehung bestimmt den Ringabstand. Ein Schruppvorschub (0,2 mm/U) erzeugt sichtbare Ringe; Ein Endvorschub (0,05–0,08 mm/U) erzeugt feine Ringe, die nach dem Eloxieren weniger sichtbar sind.
Aufbaurisse am Randtreten auf, wenn Aluminium mit dem Werkzeug verschweißt wird. Beschichtete Einsätze (TiAlN, AlCrN) haben auf Mikroebene eine raue Oberfläche – das Aluminium bleibt hängen und reißt ab. Der gerissene Bereich eloxiert anders – er erscheint als rauer Fleck.
Schmierspurentreten auf, wenn ein stumpfes Werkzeug das Metall drückt, anstatt es zu schneiden. Die verschmierte Schicht ist kaltverfestigt und eloxiert ungleichmäßig – sie erscheint als wolkiges Band.
Bei Drehteilen aus Aluminium ist die Oberflächenspezifikation nicht nur Ra, sondern die Textur. Eine Zeichnung, die Ra 0,8 μm angibt, aber nicht die Texturrichtung, überlässt das eloxierte Aussehen dem Zufall.
Werkzeuge – Warum unbeschichtete, polierte Wendeschneidplatten Aluminium besser schneiden
Aluminium ist weich und duktil – es haftet an der Werkzeugkante. Eine beschichtete Wendeschneidplatte weist auf Mikroebene eine raue Oberfläche auf – das Aluminium verschweißt sich mit ihr und bildet eine Aufbauschneide. Die aufgebaute Kante wächst und bricht unvorhersehbar ab – sie reißt die Oberfläche ein und hinterlässt einen verschmierten Fleck, der ungleichmäßig eloxiert.
Was wir verwenden:
- Unbeschichtete, polierte Hartmetalleinsätze (Aluminiumsorten Korloy, Sandvik) – die polierte Oberfläche reduziert die Reibung und verhindert Adhäsion. Hoher positiver Spanwinkel – die Kante ist scharf und nicht berieben.
- Scharfer Kantenradius – unter 0,02 mm. Eine stumpfe Kante drückt auf das Metall; eine scharfe Kante schneidet es.
- Wiper-Einsatz für den letzten Durchgang – glättet den Vorschubring und erzeugt eine Oberfläche, die nach dem Eloxieren gleichmäßig aussieht.
- Hohe Spindeldrehzahl, mäßiger Vorschub – Aluminium schneidet am besten bei hoher Geschwindigkeit. Die hohe Geschwindigkeit erzeugt eine saubere Scherung; Der moderate Vorschub kontrolliert den Span und die Vorschubmarke.
Was wir vermeiden:
- Beschichtete Wendeschneidplatten – die Beschichtung erhöht die Reibung und fördert die Aufbauschneide.
- Abgenutzte Einsätze – eine abgenutzte Kante reibt, verschmiert und erzeugt eine Oberfläche, die ungleichmäßig eloxiert.
Standardreferenz:Die Oberflächentextur folgt ISO 1302 und ISO 4287. Die Eloxierungsqualität folgt MIL-A-8625 Typ II oder Typ III, sofern angegeben.
Ausstattung und Kapazität
Nuote Metals betreibt eine spezielle Aluminium-Drehzelle mit polierten Werkzeugen und kontrollierten Vorschubparametern.
- CNC-Drehmaschinen (Haas ST-20Y, Okuma Genos L) – Stangenvorschub bis 80 mm, Spannfutter bis 300 mm.
- Unbeschichtete, polierte Wendeschneidplatten – Korloy- und Sandvik-Aluminiumsorten, nur für Aluminium reserviert.
- Wiper-Einsätze – für den letzten Durchgang auf Sichtflächen.
- Profilometer (Mitutoyo SJ-210) – Ra und Rz vor dem Eloxieren überprüft.
- KMG (Zeiss Contura 7/10/6) – Maßprüfung, fixiert auf dem Bearbeitungsnullpunkt.
Zertifizierung:ISO 9001:2015 (Zertifikat auf Anfrage erhältlich). Jahreskapazität: 2 Millionen Aluminiumdrehteile für Kunden aus den Bereichen Elektronik, Medizin und Automobil.
Einschränkung:Wiper-Wendeschneidplatten sind für Durchmesser ≥10 mm validiert. Unter 10 mm passt die Wiper-Geometrie nicht zur Wendeschneidplatte – die Vorschubmarkierung bleibt sichtbar und das Teil muss möglicherweise nachpoliert werden.
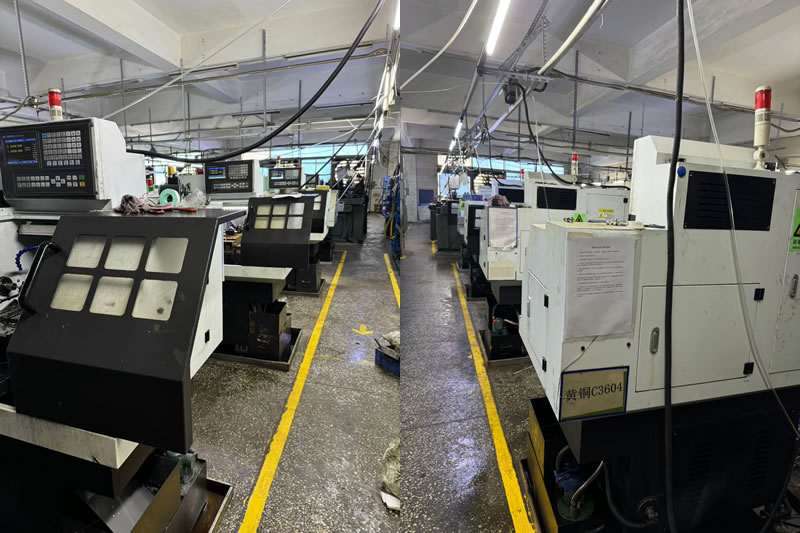
Ein echtes Beispiel – Eloxierte Ringe aussortiert, durch Wiper-Einsatz und Vorschubwechsel repariert
Ein deutscher Elektronikhersteller benötigte ein gedrehtes Aluminiumgehäuse – 6061-T6, 40 mm Durchmesser, Ra 0,8 μm, Typ II-Eloxierung. Ihr früherer Lieferant verwendete eine beschichtete Wendeschneidplatte und einen Vorschub von 0,15 mm/Umdrehung – die Teile hatten einen Ra-Wert von 0,8 μm, aber nach dem Eloxieren zeigten 20 % sichtbare Spiralringe und wurden aussortiert.
Was wir anders gemacht haben:
- Umstellung auf unbeschichtete, polierte Wendeschneidplatten mit einem hohen positiven Spanwinkel – keine Aufbauschneide, kein Verschmieren.
- Der Schlichtvorschub wurde auf 0,06 mm/U reduziert – der Ring wurde fein und gleichmäßig.
- Beim letzten Durchgang wurde eine Wiper-Wendeschneidplatte verwendet – der Ring war abgeflacht und die Oberfläche sah nach dem Eloxieren gleichmäßig aus.
- Verifizierter Ra vor dem Eloxieren – durchschnittlich 0,6 μm, und die Textur war gleichmäßig.
Eine Lektion, die wir gelernt haben:Zu Beginn unseres Aluminiumdrehprogramms verwendeten wir beschichtete Wendeschneidplatten für eine Reihe sichtbarer Gehäuse. Nach dem Eloxieren zeigten 30 % Aufbaukantenspuren – die Charge wurde aussortiert. Seitdem wird jedes Aluminiumteil, das eloxiert wird, mit unbeschichteten, polierten Einsätzen ausgeführt – keine Ausnahme.
Einschränkung:Der Wiper-Einsatz ist für Durchmesser ≥10 mm validiert. Unter 10 mm passt die Wiper-Geometrie nicht zur Wendeschneidplatte – die Vorschubmarkierung bleibt sichtbar und das Teil muss möglicherweise nachpoliert werden.
Versand von 300.000 Gehäusen ohne Anodisierungsausschuss. Das ist es, was Aluminium-Drehteile liefern sollten: nicht nur ein Teil, das Ra auf der Drehmaschine misst, sondern eine Oberfläche, die nach dem Eloxieren gleichmäßig aussieht – weil die Werkzeugbestückung und der Vorschub auf die Beschichtung abgestimmt wurden, nicht nur auf die Zeichnung.
Häufig gestellte Fragen
F1: Warum weisen meine Aluminiumdrehteile nach dem Eloxieren Ringe auf?
A: Eloxieren verstärkt die Oberflächenstruktur – es verdeckt sie nicht. Eine umlaufende Vorschubmarkierung, die auf Rohaluminium unsichtbar war, wird nach dem Eloxieren zu einem dunklen Ring. Die Lösung besteht darin, den Schlichtvorschub zu reduzieren (0,05–0,08 mm/U), eine Wiper-Wendeschneidplatte zu verwenden, um den Ring zu glätten, und auf unbeschichtete, polierte Wendeschneidplatten umzusteigen, um eine Aufbauschneide zu verhindern. Bei gedrehten Aluminiumteilen, die eloxiert werden sollen, muss die Oberflächenstruktur vor dem Beschichten kontrolliert werden – nicht danach.
F2: Kann ich beschichtete Wendeschneidplatten zum Drehen von Aluminium verwenden?
A: Nein – beschichtete Einsätze (TiAlN, AlCrN) haben eine raue Oberfläche auf Mikroebene und werden mit Aluminium verschweißt. Die aufgebaute Kante reißt die Oberfläche ein und hinterlässt einen verschmierten Fleck, der ungleichmäßig eloxiert. Verwenden Sie unbeschichtete, polierte Hartmetalleinsätze mit einem hohen positiven Spanwinkel – die polierte Oberfläche verringert die Reibung und die scharfe Kante schneidet das Aluminium sauber ab.
F3: Welche Oberflächenbeschaffenheit sollte ich für Drehteile aus eloxiertem Aluminium angeben?
A: Geben Sie Ra und die Texturrichtung an. Ra 0,8 μm ist für viele Industrieteile ausreichend – allerdings nur, wenn die Textur gleichmäßig ist. Eine feine, gleichmäßige Vorschubmarkierung (0,05–0,08 mm/Umdrehung) ist akzeptabel; Eine raue, unregelmäßige Markierung ist es nicht. Geben Sie für sichtbare Teile Ra 0,4 μm und eine Wiper-Einsatzoberfläche an. Für diese Teile ist die Textur genauso wichtig wie der Ra.
F4: Können Sie DFM Feedback zur Oberflächenbeschaffenheit geben, bevor ich eine Bestellung aufgebe?
A: Ja. Senden Sie die Zeichnung mit der Eloxierungsspezifikation (Typ II oder Typ III), der Ra-Anforderung und ob die Oberfläche sichtbar oder funktionsfähig ist. Unser Ingenieursteam überprüft die Werkzeuge und Vorschübe auf Eloxierungskompatibilität und bestätigt, ob die Oberfläche nach der Beschichtung gleichmäßig aussieht, oder empfiehlt einen Wiper-Wendeeinsatz oder eine Sekundärpolitur. Wenn das eloxierte Erscheinungsbild wichtig ist, überprüfen wir die Textur, bevor die Charge eloxiert wird – nicht danach.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie