Produkte
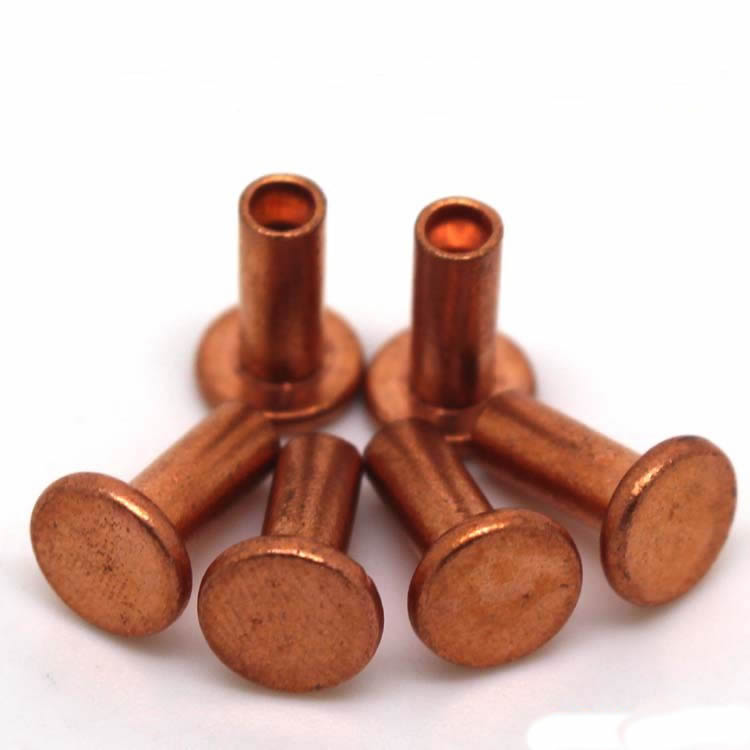
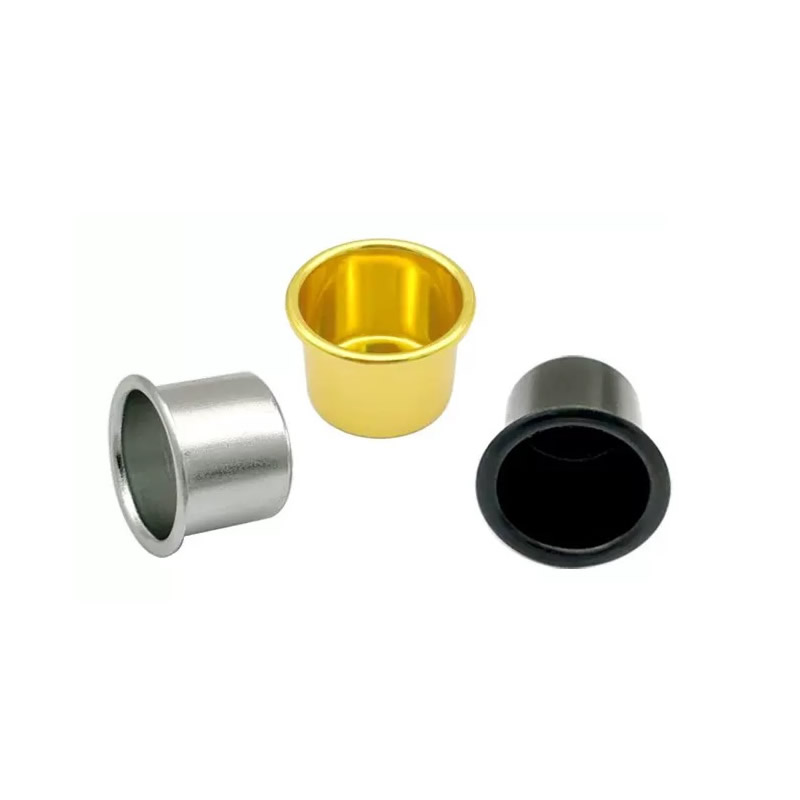
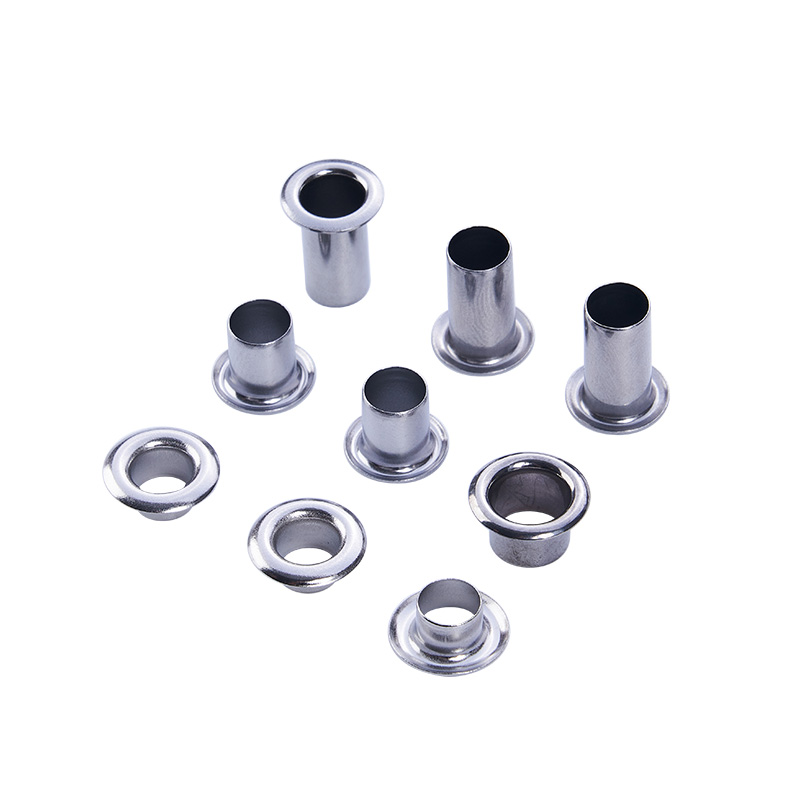
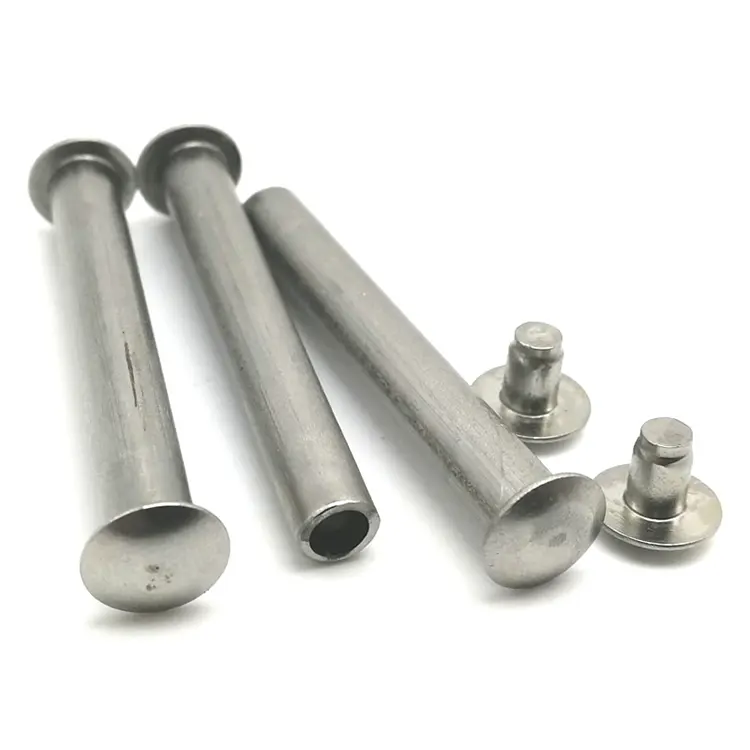
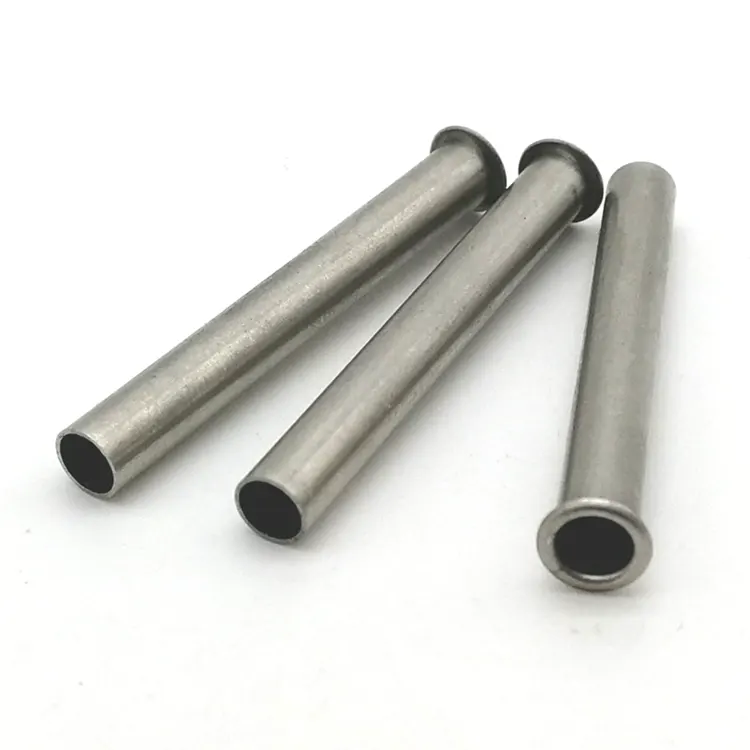

Drehteile aus Aluminium
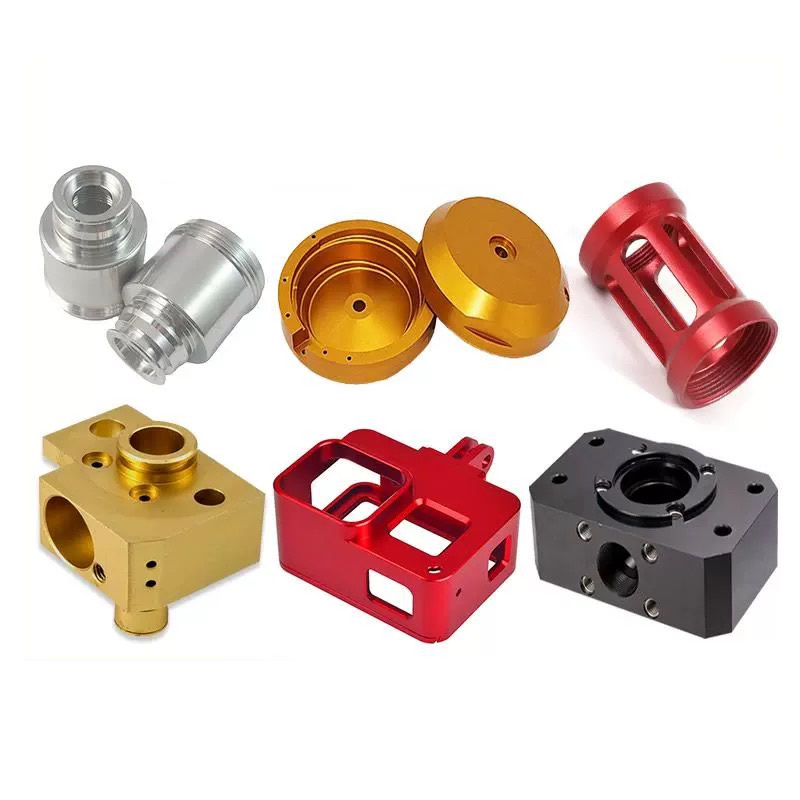
Nuote Metals produziert und liefert in China eine Vielzahl kundenspezifischer CNC-Aluminiumdrehteile und bietet Aluminiumbearbeitungsdienstleistungen an. Wir verfügen über fortschrittliche CNC-Dreh- und Fräsmaschinen, um Bearbeitungslösungen aus einer Hand anzubieten.
Anfrage absenden
Produktbeschreibung
Aluminium ist das am besten bearbeitbare Metall, das häufig verwendet wird. Es schneidet schnell, erzeugt kurze Späne und erfordert weniger Werkzeugverschleiß als Stahl oder Edelstahl. Aus diesem Grund betrachten viele Werkstätten Aluminium als Material für Einsteiger – einfach zu zitieren, einfach anzuwenden.
Aber PräzisionDrehteile aus Aluminiumsind nicht einfach. Aufgrund der Weichheit von Aluminium entstehen Grate, die sich nur schwer entfernen lassen. Aufgrund der geringen Steifigkeit verformen sich dünnwandige Teile unter dem Klemmdruck. Aufgrund seiner hohen Wärmeausdehnung können sich die Abmessungen zwischen der Bearbeitung und der Prüfung ändern. Und seine Oberfläche kann leicht verschmiert oder zerkratzt werden – ein kosmetischer Defekt, der bei eloxierten oder versiegelten Oberflächen zu einem Funktionsausfall führt.
Nuote Metals bearbeitet Aluminium anders. Wir betrachten es als Präzisionsmaterial, nicht als Handelsware. Jedes Teil erhält Werkzeug-, Kühlmittel- und Prüfprotokolle, die auf das spezifische Verhalten von Aluminium abgestimmt sind.
Die drei versteckten Probleme beim Aluminiumdrehen
1. Gratbildung an Kanten und Gewinden.
Drehteile aus Aluminium haben duktile, zähe Grate, die am Teil haften. Beim Standardentgraten werden Innenkanten, Querlöcher und Gewindewurzeln übersehen. Bei eloxierten Teilen werden eingeklemmte Grate zu sichtbaren Mängeln. Bei Dichtflächen verursachen sie Undichtigkeiten. Wir verwenden kontrollierte Vorschubgeschwindigkeiten und Werkzeuggeometrien, um die Gratbildung an der Quelle zu minimieren, und führen anschließend eine thermische Entgratung oder eine Schleifmittelfließbearbeitung für interne Merkmale durch, die mit Handwerkzeugen nicht erreicht werden können.
2. Dünnwandige Durchbiegung unter Klemmung.
Der niedrige Elastizitätsmodul von Aluminium (69 GPa gegenüber 200 GPa bei Stahl) führt dazu, dass sich dünnwandige Teile unter dem Spanndruck verformen. Eine 0,5 mm dicke Wand kann sich beim Drehen um 0,1 mm zusammendrücken und nach dem Loslassen wieder zurückfedern. Wir verwenden weiche Backen, die auf den Außendurchmesser des Teils zugeschnitten sind, Niederdruckspannung und Stützringe für dünnwandige Abschnitte. Bei kritischen Teilen überprüfen wir nach der Bearbeitung die Wandstärke mit einem Ultraschallmessgerät.
3. Drift der thermischen Ausdehnung.
Aluminium dehnt sich mit 23 μm/m·°C aus – etwa doppelt so viel wie Stahl. Ein 100-mm-Teil kann bei einer Temperaturänderung von 20 °C um 0,05 mm wachsen. In einem temperaturkontrollierten Prüfraum schrumpft das Teil zurück – wenn es in der Maschinenhalle jedoch wärmer ist, kann es sein, dass die Abmessung außerhalb der Toleranz liegt. Wir lassen die Teile vor der Endprüfung auf Raumtemperatur einweichen und verwenden für kritische Merkmale eine temperaturkompensierte Messung.
Von uns bearbeitete Aluminiumlegierungen – und wozu sie dienen
| Legierung | Bearbeitbarkeit | Stärke | Korrosionsbeständigkeit | Beste Anwendung |
|---|---|---|---|---|
| 6061-T6 | Exzellent | Mäßig (310 MPa) | Gut | Allgemeine Zwecke, Halterungen, Gehäuse |
| 7075-T6 | Gut | Hoch (570 MPa) | Mäßig | Luft- und Raumfahrt, hochfeste Struktur |
| 2024-T4 | Gerecht | Hoch (470 MPa) | Schlecht (Beschichtung erforderlich) | Flugzeugbeschläge, ermüdungskritisch |
| 5052-H32 | Gut | Niedrig (230 MPa) | Ausgezeichnet (Marine) | Marine, Chemie, Outdoor |
| 6082-T6 | Exzellent | Mäßig (340 MPa) | Gut | Europäisches Äquivalent von 6061 |
| 2011 | Exzellent | Mäßig | Arm | Hochgeschwindigkeitsdrehen, Steckverbinder |
Ein Hinweis zu 7075 im Vergleich zu 6061: 7075 bietet fast die doppelte Festigkeit von 6061, ist jedoch teurer, weniger korrosionsbeständig und anfälliger für Spannungsrisskorrosion. Für die meisten Drehteile für allgemeine Zwecke bietet 6061-T6 das beste Gleichgewicht zwischen Festigkeit, Bearbeitbarkeit und Kosten. Wir helfen Kunden bei der Auswahl basierend auf Lastanforderungen, Umgebung und Budget – und nicht nur auf der Grundlage des Lagerbestands.
Unsere Aluminium-Drehlinie – gebaut für Präzision und Volumen
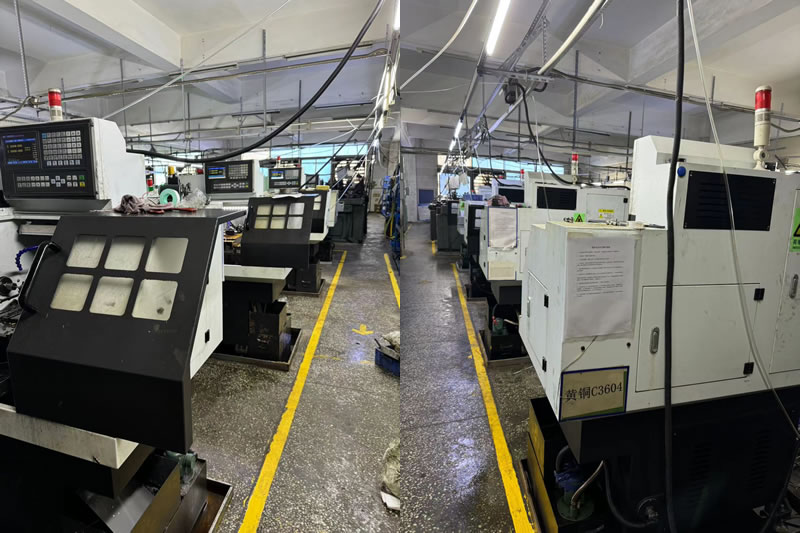
Nuote Metals betreibt eine eigene Aluminium-Drehabteilung, getrennt von unseren Stahl- und Messinglinien. Diese Trennung verhindert eine Kreuzkontamination von Spänen und Kühlmittel – ein entscheidender Faktor für die Eloxierungsqualität. Ein einzelner Aluminiumsplitter, der in ein Stahlteil eingebettet ist, ist ein kosmetischer Defekt; Ein in ein Aluminiumteil eingebetteter Stahlspäne wird nach dem Eloxieren zu einem sichtbaren schwarzen Fleck.
Ausstattung und Kapazität:
12 CNC-Drehmaschinenauf Aluminium spezialisiert und reicht von 5-Achsen-Fräs-Drehzentren bis hin zu Hochgeschwindigkeits-Stangendrehmaschinen.
Barkapazität:3 mm bis 80 mm Durchmesser für Arbeiten mit Stangenzufuhr; 300 mm für Futterarbeiten.
Spindelgeschwindigkeiten:Bis zu 8.000 U/min für Teile mit kleinem Durchmesser, um saubere Scherschnitte zu gewährleisten.
Hochdruckkühlmittel:70–100 bar, gerichtet auf die Schneidkante, um Späne zu brechen und die Hitze zu kontrollieren.
Eigene Anodisierungs- und Chromatierungslinien – wir kontrollieren den gesamten Prozess vom Rohbarren bis zum fertigen, beschichteten Teil.
Lautstärkefähigkeit:
Prototyp:1–50 Stück, bearbeitet auf unseren 5-Achsen-Fräs-Drehzentren für komplexe Geometrien in einer Aufspannung.
Kleinserienfertigung:50–5.000 Stück, gefertigt auf CNC-Drehmaschinen mit Schnellwechselwerkzeugen.
Großserienfertigung:5.000–500.000+ Teile werden auf Hochgeschwindigkeits-Stangendrehmaschinen mit automatischem Stangenlader und In-Prozess-Messung gefertigt.
Warum das für Sie wichtig ist:Wenn Sie uns eine Zeichnung von Drehteilen aus Aluminium schicken, geht diese an ein Team, das jeden Tag Aluminium bearbeitet – und nicht an eine Allzweckwerkstatt, die zwischen Stahl, Messing und Kunststoff wechselt. Dieser Fokus ist der Grund, warum wir bei dünnwandigen Teilen Toleranzen von ±0,005 mm einhalten und eloxierbare Oberflächen ohne sekundäres Entgraten liefern können.
Ein echtes Beispiel – 7075-T6 Luft- und Raumfahrt-Aktuatorgehäuse
Ein europäischer Luft- und Raumfahrtzulieferer benötigte ein Aktuatorgehäuse aus 7075-T6 mit einer Bohrungstoleranz von 0,008 mm, einer Innenbearbeitung von Ra 0,4 μm und ohne sichtbare Grate an den Querlöchern. Ihr vorheriger Lieferant lieferte Teile, die die Eloxierungsprüfung nicht bestanden hatten – in Querlöchern eingeschlossene Grate führten nach der Beschichtung zu sichtbaren Mängeln.
Was wir anders gemacht haben:
- Beim Querbohren wurden kontrollierte Vorschubgeschwindigkeiten verwendet, um die Gratbildung an der Quelle zu minimieren.
- An den inneren Querlöchern wird eine Schleifmittelfließbearbeitung angewendet, um Grate zu entfernen, die mit Handwerkzeugen nicht erreicht werden können.
- Verifizierte Oberflächenbeschaffenheit mit einem tragbaren Profilometer vor dem Eloxieren.
- Versand von 2.500 Stück ohne Eloxierungsausschuss. Der Kunde eliminierte den eingehenden Entgratungsvorgang und verkürzte die Vorlaufzeit um 8 Tage.
Häufig gestellte Fragen zu Drehteilen aus Aluminium
F1: Was ist die beste Aluminiumlegierung zum CNC-Drehen?
A: 6061-T6 ist die beste Allround-Wahl für die meisten Drehteile – es bietet gute Festigkeit (310 MPa), hervorragende Bearbeitbarkeit und gute Korrosionsbeständigkeit zu angemessenen Kosten. 7075-T6 eignet sich besser für hochfeste Anwendungen, kostet jedoch mehr und ist weniger korrosionsbeständig. 2024 bietet eine hohe Ermüdungsfestigkeit für Flugzeugteile, erfordert jedoch eine Schutzbeschichtung. 5052 eignet sich am besten für Meeres- oder chemische Umgebungen. Nuote Metals kann die optimale Legierung basierend auf Ihrer Belastung, Umgebung und Ihrem Budget empfehlen.
F2: Wie verhindert man Grate an Aluminium-Drehteilen?
A: Die Vermeidung von Graten beginnt bei der Werkzeuggeometrie und den Schnittparametern. Wir verwenden scharfe, hochpositive Spanplatten und programmieren Vorschubgeschwindigkeiten, die das Material sauber abscheren, anstatt es zu schieben. Bei Querbohrungen und Gewinden nutzen wir einen kontrollierten Vorschub und eine kontrollierte Spindeldrehzahl, um die Gratbildung zu minimieren. Für Innenbereiche, die mit Handwerkzeugen nicht erreicht werden können, wenden wir eine Schleiffließbearbeitung oder eine thermische Entgratung an. Eloxierte Teile prüfen wir vor dem Beschichten auf Grate – denn durch Eloxieren werden sie dauerhaft.
F3: Können Sie bei dünnwandigen Aluminiumteilen enge Toleranzen einhalten?
A: Ja – mit der richtigen Werkstückhalterung. Aufgrund der geringen Steifigkeit von Aluminium verformen sich dünnwandige Teile unter dem Klemmdruck. Wir verwenden weiche Backen, die auf den Außendurchmesser des Teils zugeschnitten sind, Niederdruckspannfutter und Stützringe für dünnwandige Abschnitte. Bei Wänden unter 1 mm können wir die Bearbeitung in mehreren Durchgängen mit Entspannung zwischen den Arbeitsgängen durchführen. Nachdem sich das Teil bei Raumtemperatur stabilisiert hat, überprüfen wir die Wandstärke mit einem Ultraschallmessgerät und die endgültigen Abmessungen mit einem KMG.
Hot-Tags: Drehteile aus Aluminium
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie