Produkte
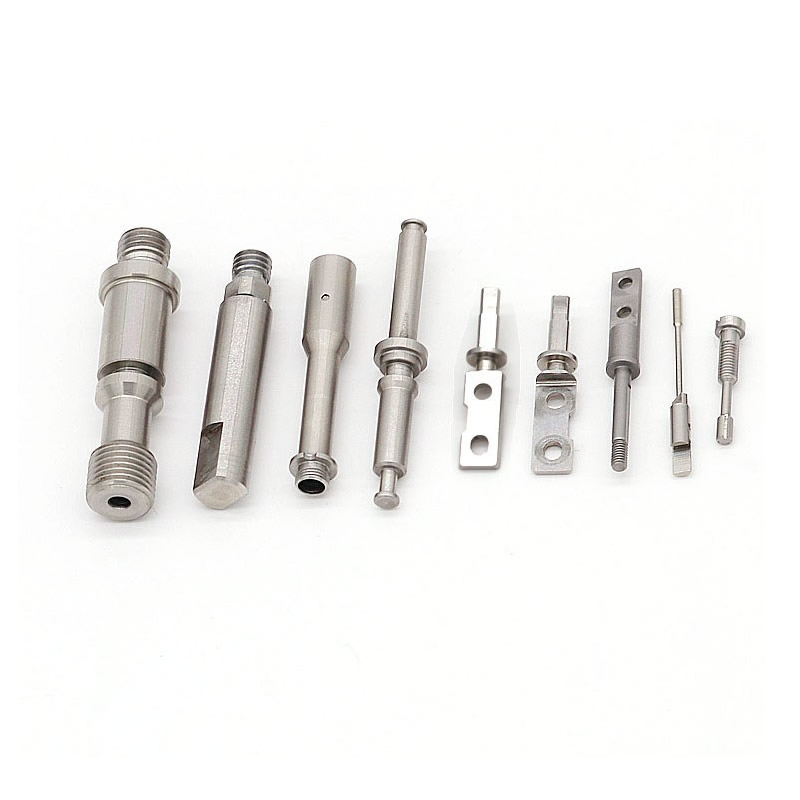
CNC-bearbeitete Komponenten
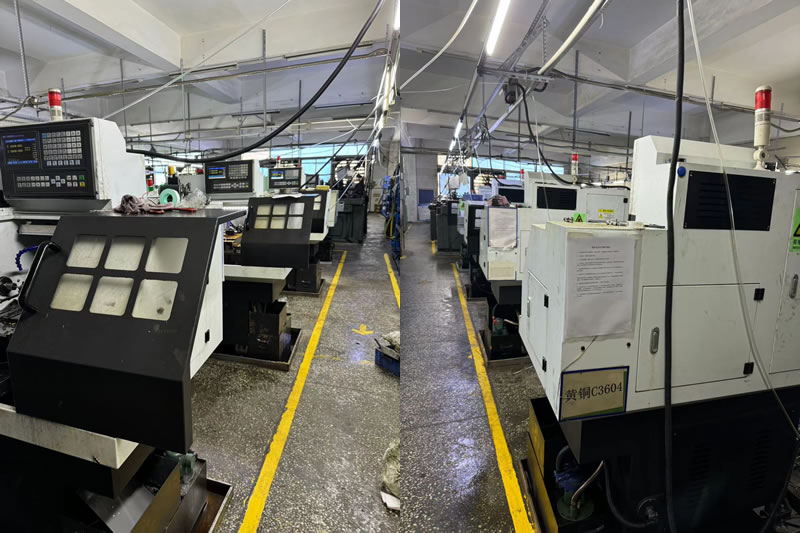
Ein CNC-bearbeitetes Bauteil wird selten auf einer Maschine hergestellt. Es wird gedreht, dann gefräst, dann geschliffen – und bei jeder Bewegung kann sich der Bezugspunkt verschieben. Nuote Metals produziert in China CNC-bearbeitete Komponenten mit einem einzigen Bezugspunkt, der beim ersten Arbeitsgang festgelegt und bei jedem weiteren Arbeitsgang referenziert wird – Drehen, Fräsen, Schleifen und Inspektion. ±0,005 mm bei kritischen Merkmalen.
Anfrage absenden
Produktbeschreibung
CNC-bearbeitete Komponenten – das Datum muss jeden Einsatz überstehen
Ein CNC-bearbeitetes Bauteil ist kein Einzelarbeitsteil. Es ist eine Abfolge: auf einer Drehmaschine gedreht, auf einem Bearbeitungszentrum gefräst, auf einer Schleifmaschine geschliffen, auf einem KMG geprüft. Bei jedem Vorgang wird Material entfernt, der Spannungszustand geändert und Variationen eingeführt. Und jedes Mal, wenn das Bauteil erneut eingespannt wird, kann sich der Bezugspunkt verschieben – die Bohrung, die nach dem Drehen konzentrisch war, ist nach dem Fräsen um 0,02 mm versetzt, die Fläche, die nach dem Fräsen flach war, ist nach dem Schleifen um 0,01 mm verzogen.
CNC-bearbeitete Komponenten werden danach beurteilt, ob die Merkmale nach jedem Arbeitsgang übereinstimmen – und nicht erst nach dem ersten. Das Datum ist der Faden, der die Sequenz zusammenhält. Wenn sich der Bezugspunkt verschiebt, stimmen die Merkmale nicht überein und die Komponente lässt sich nicht zusammenbauen – selbst wenn jede einzelne Operation ihre Toleranzen einhält.
Bei Nuote Metals produzieren wir CNC-bearbeitete Komponenten mit einem Bezugspunkt, der beim ersten Arbeitsgang festgelegt und bei jedem weiteren Arbeitsgang referenziert wird. In diesem Artikel geht es um die Multiprozess-Herausforderung, die Datumskontrollmethode und darum, was vor der Annahme einer Komponente überprüft werden muss.
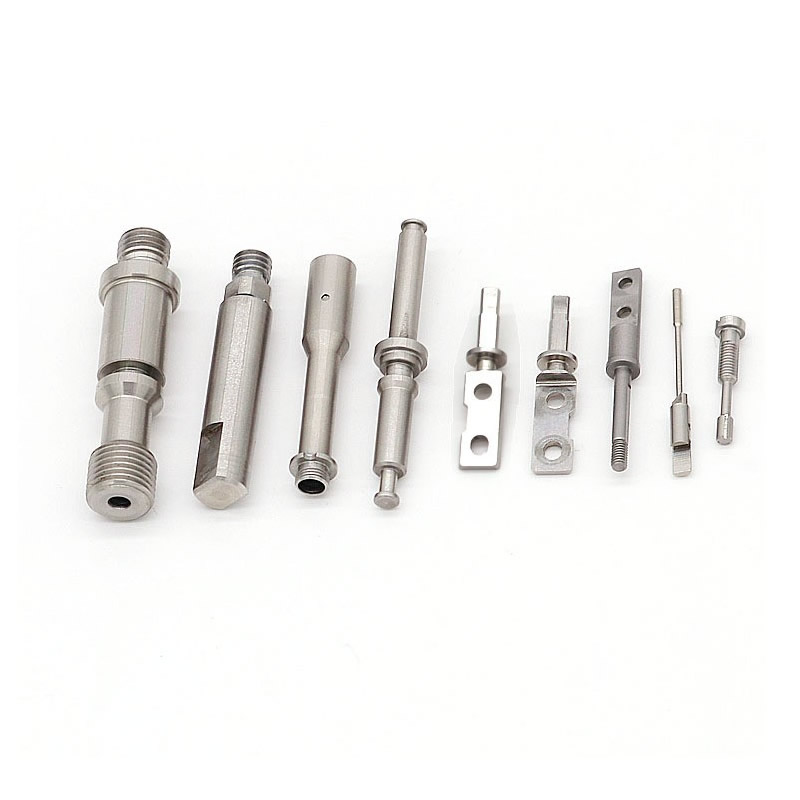
Die Multiprozess-Herausforderung – Wo Komponenten ihre Ausrichtung verlieren
Ein Bauteil, das gedreht, gefräst und geschliffen werden muss, durchläuft mindestens drei Maschinen und drei Aufspannungen. Bei jedem Setup besteht die Möglichkeit, dass sich das Datum verschiebt.
| Betrieb | Typisches Datum | Risiko, wenn sich das Datum verschiebt | Auswirkung auf die Komponente |
|---|---|---|---|
| Drehen | Gesicht und Bohrung | Bohrung nicht konzentrisch zur Stirnseite | Die Gegenwelle klemmt oder ist undicht |
| Mahlen | Gesicht und Bohrung gedreht | Querbohrung nicht auf Bohrung ausgerichtet | Der Stift dringt nicht ein oder tritt schräg ein |
| Schleifen | Gesicht und Bohrung gedreht | Bodendurchmesser nicht konzentrisch zur Bohrung | Lager läuft aus, Vibration |
| Inspektion | Zeichnungsdatum | Gemessene Merkmale unterschiedlicher Herkunft | Gute Teile werden abgelehnt, schlechte Teile angenommen |
Das Risiko liegt nicht in der Toleranz einer einzelnen Operation, sondern in der Beziehung zwischen den Operationen.Eine Bohrung, die nach dem Drehen ±0,01 mm beträgt, beträgt nach dem Fräsen immer noch ±0,01 mm – wenn der Bezugspunkt derselbe ist. Wenn sich die Fräsvorrichtung jedoch auf den Außendurchmesser und nicht auf die Bohrung bezieht, verschiebt sich die Querlochposition um die Außendurchmessertoleranz – und das Bauteil fällt aus.
Bei CNC-bearbeiteten Bauteilen ist der Bezugspunkt keine Zeichnungsformalität, sondern die physische Referenz, die vom ersten Schnitt bis zur Endkontrolle erhalten bleiben muss.
Ein Datum, jede Operation – wie wir den Ablauf steuern
Wir legen den Bezugspunkt beim ersten Arbeitsgang fest – typischerweise die gedrehte Fläche und Bohrung – und beziehen uns bei jedem weiteren Arbeitsgang auf denselben Bezugspunkt. Die Vorrichtung ist um den Bezugspunkt herum konstruiert, nicht um eine praktische Klemmfläche.
Drehen: Die Fläche und die Bohrung werden im gleichen Setup bearbeitet – die Bohrung ist standardmäßig konzentrisch zur Fläche. Das ist das Datum.
Mahlen: Die Vorrichtung wird auf der gedrehten Fläche geklemmt und in der Bohrung fixiert. Die Querlöcher und Abflachungen werden relativ zur Bohrung bearbeitet – nicht zum Außendurchmesser. Wenn der Außendurchmesser unrund ist, ist das Querloch immer noch mit der Bohrung ausgerichtet.
Schleifen: Die Vorrichtung wird auf derselben Fläche geklemmt und in derselben Bohrung positioniert. Der geschliffene Durchmesser ist konzentrisch zur Bohrung – nicht zum vorherigen Außendurchmesser.
Inspektion: Die KMG-Aufnahmen auf derselben Fläche und Bohrung. Die Merkmale werden vom gleichen Ursprung aus gemessen, der auch bei der Bearbeitung verwendet wird – und nicht von einer geeigneten Oberfläche aus.
Warum das wichtig ist:Eine Komponente mit einer Außendurchmessertoleranz von 0,02 mm und einer Querlochpositionstoleranz von 0,01 mm kann immer noch zusammengebaut werden – wenn das Querloch auf die Bohrung bezogen ist. Die OD-Toleranz passt sich nicht an die Querlochposition an. Das Datum unterbricht den Stapel.
Standardreferenz:Die Datumspraxis richtet sich nach ASME Y14.5 und ISO 5459. Maßtoleranzen folgen ISO 2768-mK, sofern keine engeren Angaben angegeben sind.
Die Ausrüstung, die eine One-Datum-Bearbeitung ermöglicht
Bei der Ein-Bezugs-Bearbeitung handelt es sich nicht nur um einen Prozessplan, sondern es sind Geräte erforderlich, die den Bezugspunkt betriebsübergreifend beibehalten können.
5-Achsen-Fräs-Drehzentren(DMG MORI NHX 5000, Mazak Integrex): Drehen und Fräsen in einer Aufspannung – der Bezugspunkt verlässt nie das Spannfutter. Bei Bauteilen mit Querbohrungen, Abflachungen und gedrehten Merkmalen entfällt beim Fräs-Dreh-Zentrum der Transfer zwischen Drehmaschine und Bearbeitungszentrum.
CNC-Drehmaschinen mit angetriebenen Werkzeugen(Haas ST-20Y, Okuma Genos L): Drehen, Querlochen und Gewindeschneiden in einer Aufspannung – der Bezugspunkt wird an der Fläche und der Bohrung festgelegt und das Querloch wird relativ dazu ohne erneutes Spannen bearbeitet.
KMG mit scannendem Messtaster(Zeiss Contura 7/10/6): Vorrichtungen auf dem gleichen Bezugspunkt, der bei der Bearbeitung verwendet wird – die Inspektion bestätigt die Beziehung zwischen Merkmalen, nicht nur die einzelnen Abmessungen.
Messung im Prozess:Für kritische Merkmale ist das Messgerät um den Bezugspunkt – die Bohrung oder die Fläche – herum konstruiert, sodass die Messung den Montagezustand und nicht eine geeignete Spannfläche widerspiegelt.
Bei CNC-bearbeiteten Bauteilen handelt es sich bei der Ausrüstung nicht um eine Liste von Maschinen, sondern um ein System, das den Bezugswert vom ersten Schnitt bis zur Endkontrolle beibehält.
Ein reales Beispiel – Querlochausrichtung, gespeichert durch ein Datum
Ein deutscher Hersteller von Hydraulikgeräten benötigte ein 4140-Ventilgehäuse mit gedrehter Bohrung, gefräster Montagefläche und vier Querlöchern. Die Querlöcher mussten innerhalb von 0,02 mm von der Mittellinie der Bohrung positioniert werden. Ihr früherer Lieferant drehte den Körper und fräste dann die Querlöcher entsprechend dem Außendurchmesser – die Position der Querlöcher variierte um 0,06 mm und 9 % der Komponenten schlugen beim Zusammenbau fehl.
Was wir anders gemacht haben:
- Festlegung der Bohrung als Bezugspunkt beim Drehen – Bearbeitung der Bohrung und der Fläche in einer Aufspannung.
- Die Querlöcher wurden auf einem 5-Achsen-Fräs-Drehzentrum gefräst – das Bauteil verließ nie das Spannfutter und die Querlöcher wurden relativ zur Bohrung bearbeitet.
- Erden Sie die Bohrung nach der Wärmebehandlung mit demselben Bohrungsbezugspunkt – die Konzentrizität blieb erhalten.
- Verifizierte die Querlochposition auf einem Zeiss Contura KMG – befestigt am Bohrungsbezugspunkt, nicht am Außendurchmesser.
- Versand von 1.200 Komponenten ohne Montagefehler.
Eine Lektion, die wir gelernt haben:Zu Beginn unseres Multiprozessprogramms hatten wir eine Charge, bei der die Schleifvorrichtung eine andere Oberfläche referenzierte als die Drehvorrichtung – 3 % der Komponenten versagten bei der Konzentrizität. Diese Charge wurde auf unsere Kosten überarbeitet und wir haben seitdem die Checkliste zur Datumsübertragung zu einem obligatorischen Schritt gemacht, bevor ein Auftrag mit mehreren Prozessen beginnt.
Einschränkung:Dieser Ein-Bezugs-Ansatz ist für Komponenten validiert, bei denen die Bohrung bei jedem Vorgang für die Befestigung zugänglich ist. Bei Komponenten mit internen Merkmalen, auf die nach dem Zusammenbau nicht zugegriffen werden kann, muss möglicherweise der Bezugspunkt übertragen und der Stapel neu bewertet werden.
Das sollten CNC-bearbeitete Komponenten leisten:Es handelt sich nicht nur um eine Komponente, die die Toleranzen jedes einzelnen Vorgangs erfüllt, sondern um eine Komponente, deren Merkmale übereinstimmen, weil der Bezug erhalten blieb und nicht bei jedem Setup wiederhergestellt wurde.
Häufig gestellte Fragen
F1: Warum ist ein Datum für CNC-bearbeitete Mehrprozesskomponenten wichtig?
A: Denn jedes Mal, wenn das Bauteil neu eingespannt wird, kann sich der Bezugspunkt verschieben. Eine Bohrung, die nach dem Drehen konzentrisch ist, kann nach dem Fräsen um 0,02 mm versetzt sein – wenn die Fräsvorrichtung auf den Außendurchmesser und nicht auf die Bohrung Bezug nimmt. Ein Datum – das beim ersten Vorgang festgelegt und bei jedem weiteren Vorgang als Referenz festgelegt wird – durchbricht den Toleranzstapel. Die Merkmale werden ausgerichtet, weil sie vom selben Ursprung aus gemessen werden, und nicht, weil jeder Vorgang zufällig seine eigene Toleranz einhält.
F2: Können Sie eine Komponente komplett in einer Aufspannung bearbeiten?
A: Für viele Komponenten ja – auf einem 5-Achsen-Fräs-Dreh-Zentrum. Die Bearbeitung von Dreh-, Fräs-, Querbohrungen und Gewinden erfolgt ohne Umspannen und der Bezugspunkt verlässt nie das Spannfutter. Bei Bauteilen, die nach der Bearbeitung einer Wärmebehandlung oder einem Schleifen bedürfen, wird der Bezugswert auf die Schleifvorrichtung übertragen – es handelt sich jedoch um denselben Bezugswert, nicht um einen neuen. Das Ziel besteht darin, die Anzahl der Datentransfers zu minimieren und nicht, sie um jeden Preis zu eliminieren.
F3: Wie überprüfen Sie, ob das Datum über alle Vorgänge hinweg erhalten blieb?
A: Wir befestigen das Bauteil an demselben Bezugspunkt, der auch bei der Bearbeitung verwendet wird – der gedrehten Fläche und der Bohrung – und messen die kritischen Merkmale auf einem KMG. Wenn die Querlochposition gemessen von der Bohrung aus innerhalb der Toleranz liegt, wurde der Bezug beibehalten. Liegt der Wert innerhalb der Toleranz, wenn er vom Außendurchmesser gemessen wird, aber außerhalb der Toleranz, wenn er von der Bohrung gemessen wird, geht der Bezug verloren – und die Komponente kann bei der Montage versagen.
F4: Erhöht die Ein-Datum-Steuerung die Kosten für die Komponente?
A: Es erhöht die Kosten für die Montage und die Prüfzeit – die Halterungen müssen um den Bezugspunkt herum konstruiert werden und das KMG muss auf die gleiche Weise befestigt werden. Aber es reduziert die Kosten bei der Montage – weniger Komponenten werden aussortiert, weniger nachbearbeitet und die Montagelinie steht nicht still. Bei CNC-bearbeiteten Komponenten mit mehreren Merkmalen, die ausgerichtet werden müssen, sind die Gesamtkosten bei der Ein-Bezugspunkt-Steuerung geringer – nicht höher. Wir stellen eine Kostenaufschlüsselung bereit, die die Befestigungs- und Inspektionskosten im Vergleich zur erwarteten Reduzierung des Montageausschusses zeigt.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie