Produkte
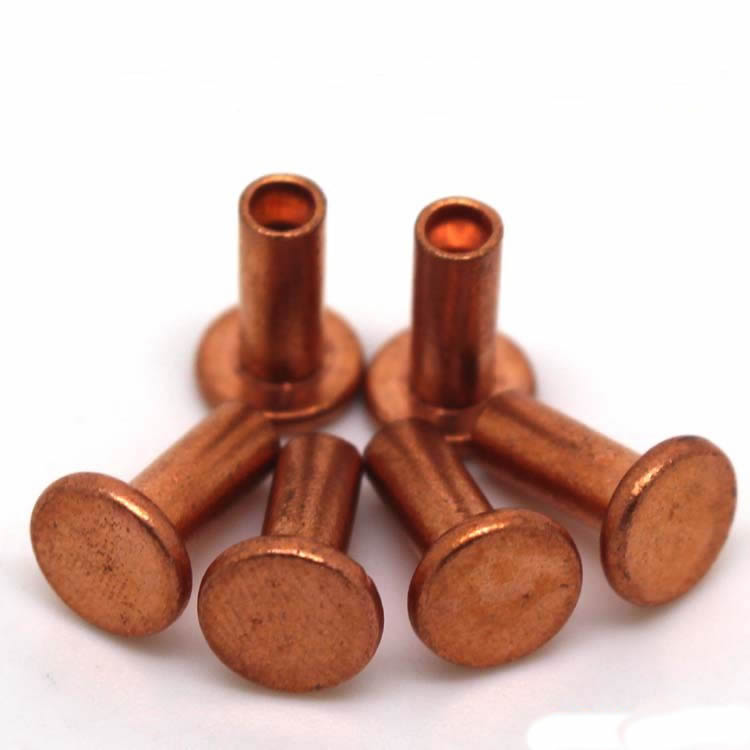
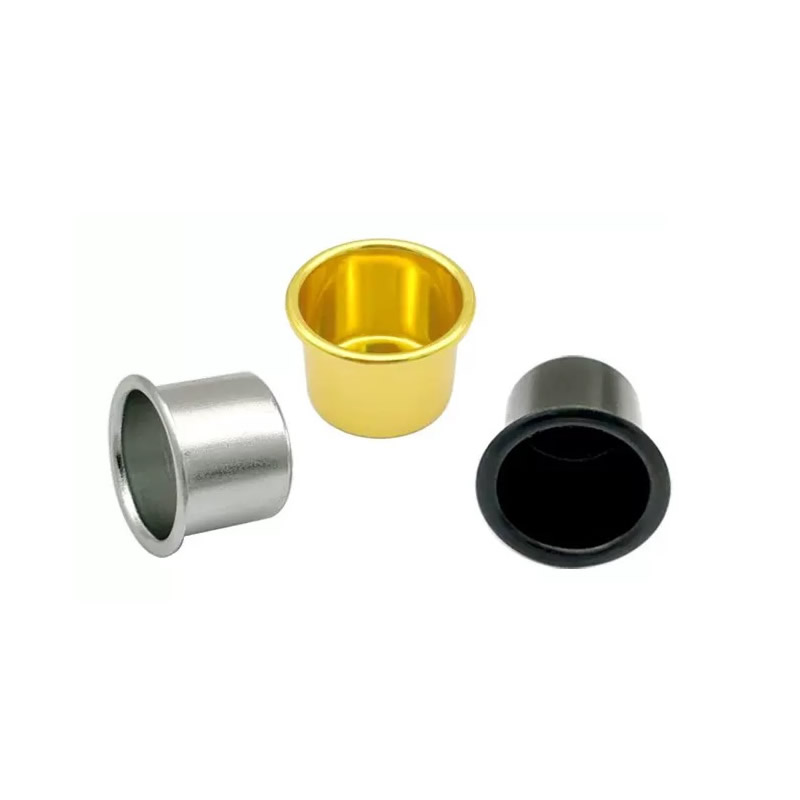
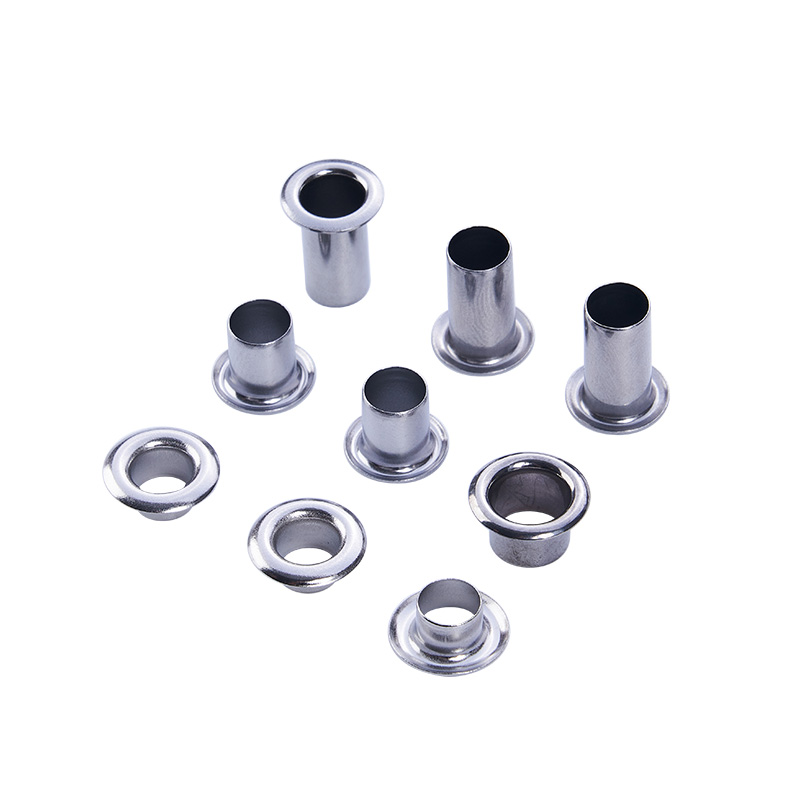
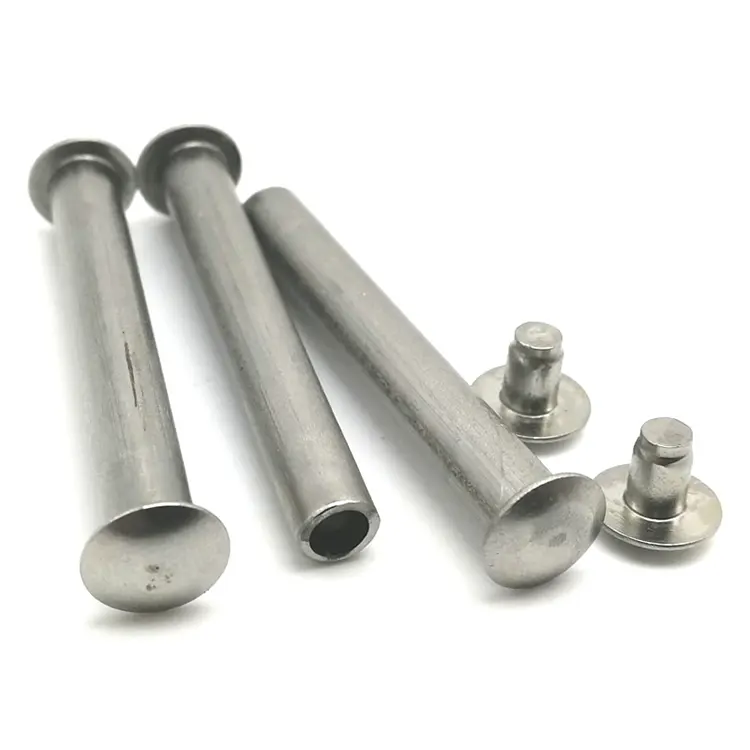
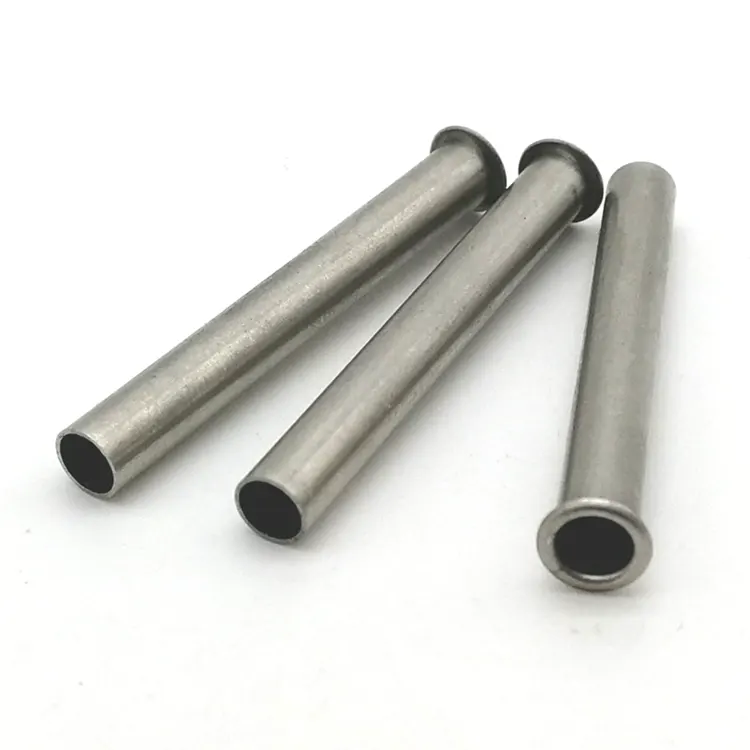
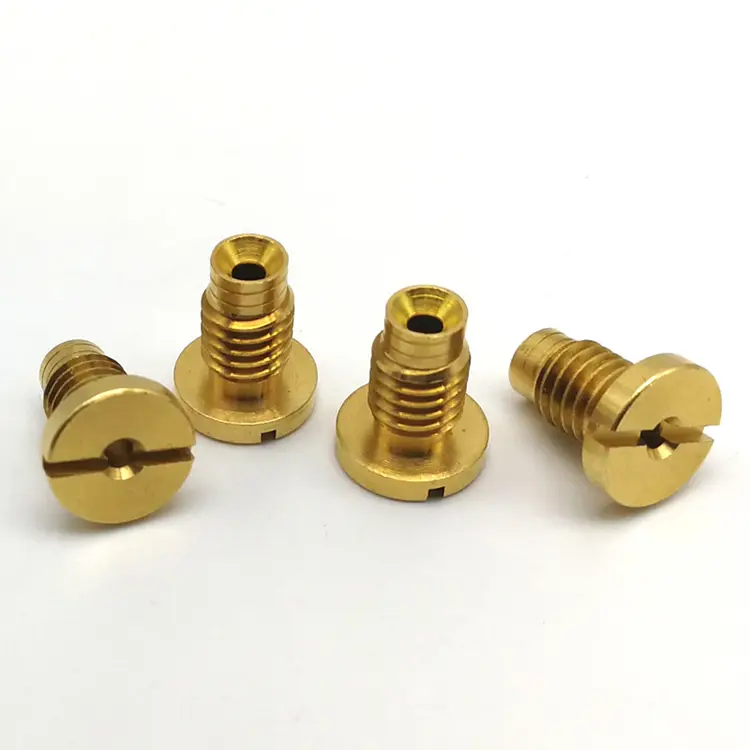
CNC-Präzisionsbearbeitung
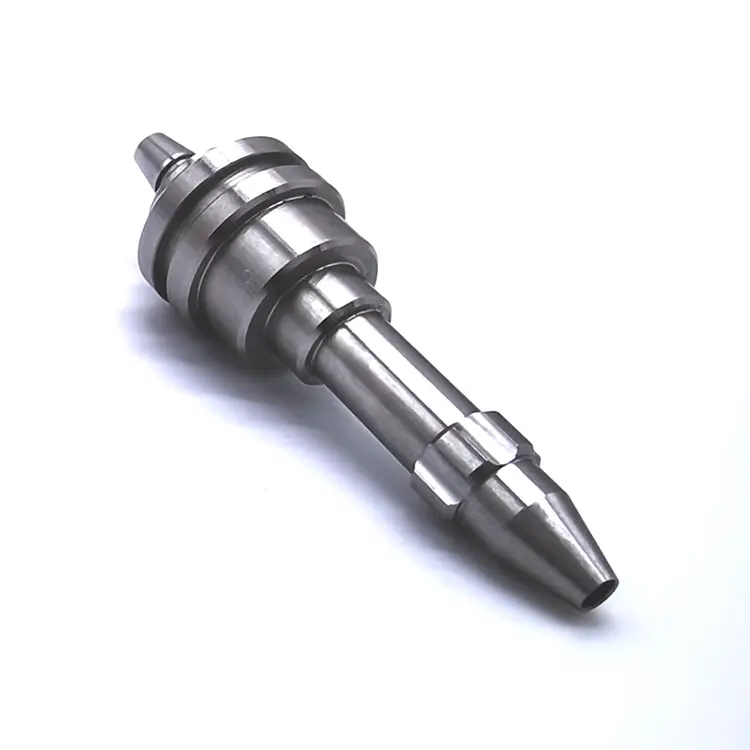
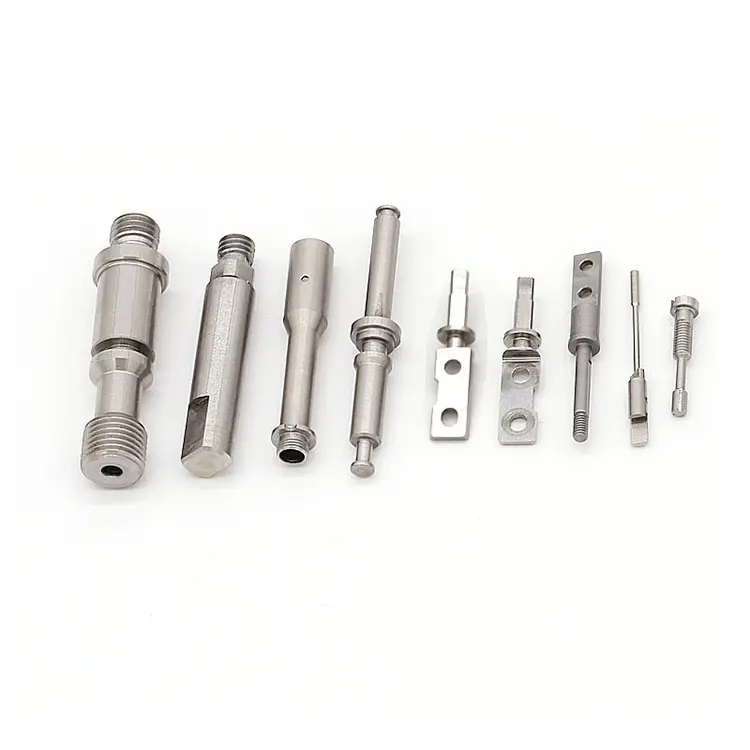
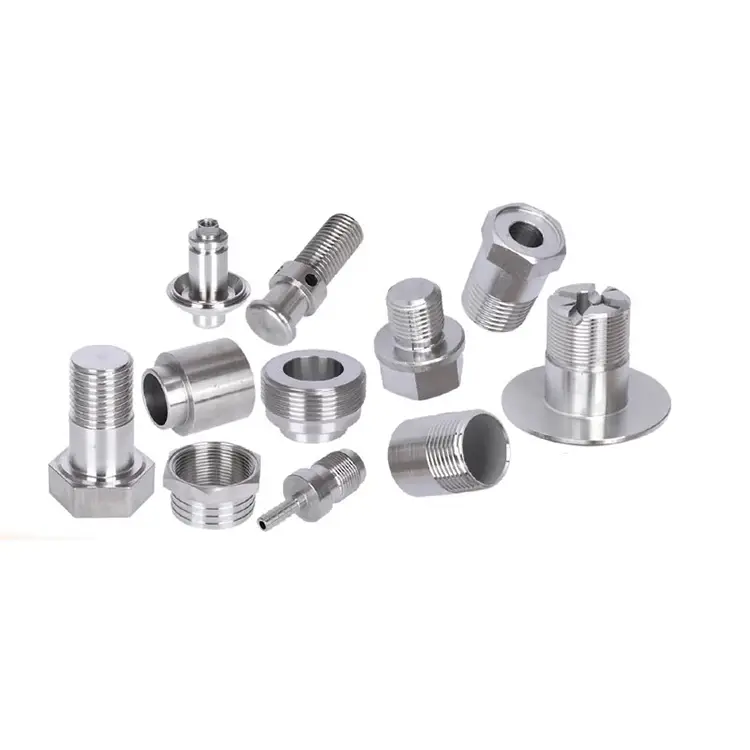
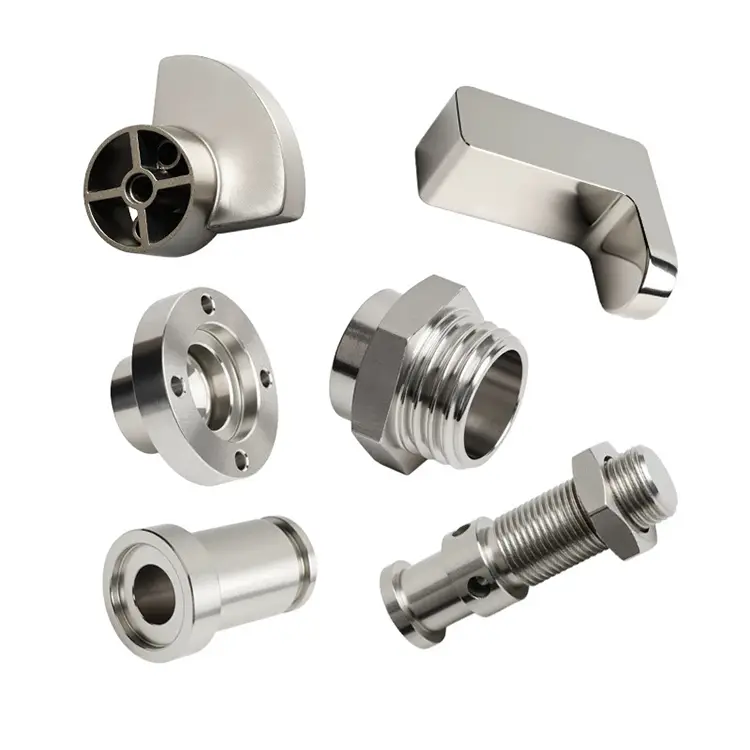
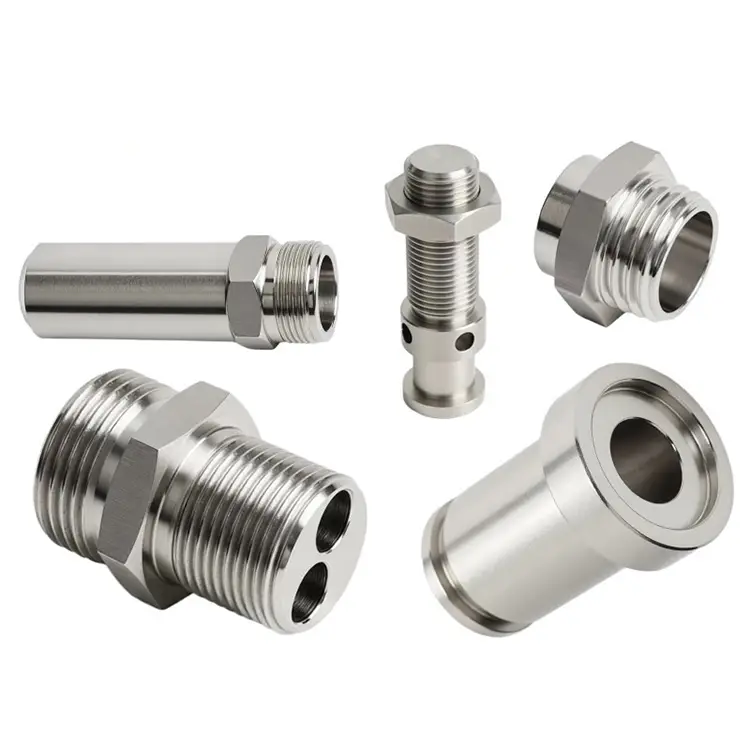
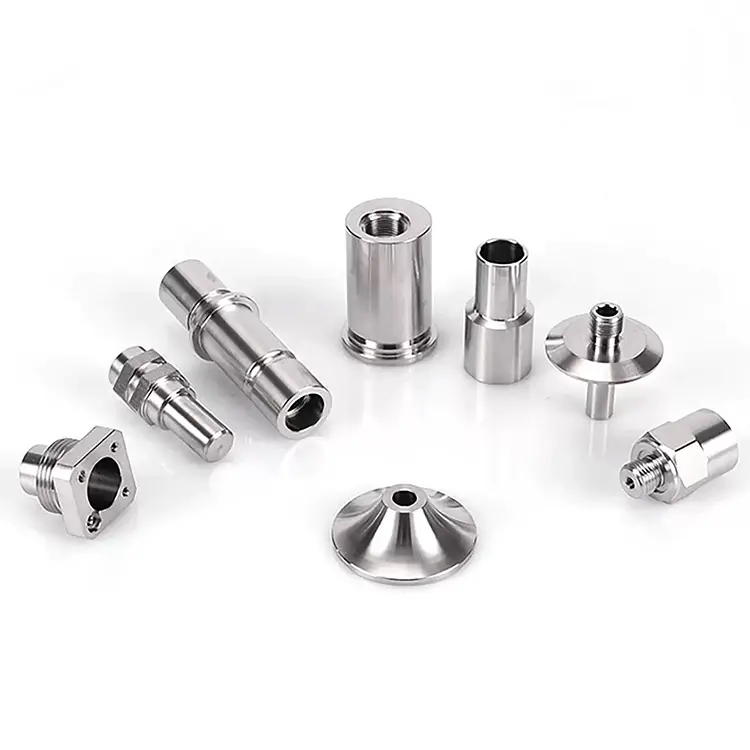
Die CNC-Präzisionsbearbeitung ist die häufigste Form von Werkzeugmaschinen, die in der hochpräzisen Fertigung eingesetzt werden. Nuote Metals stellt CNC-Präzisionsbearbeitungsteile in Dongguan, China, her. Das Material kann Stahl, Messing, Kupfer, Aluminium, Edelstahl usw. sein.
Anfrage absenden
Produktbeschreibung
Multiprozess-Präzisionsbearbeitung – wenn sich die Toleranzen über mehrere Vorgänge hinweg stapeln
Ein Präzisionsteil entsteht selten aus einem Arbeitsgang. Es beginnt als gedrehter Rohling, wird auf einer zweiten Maschine gefräst, bei einem dritten Anbieter wärmebehandelt und dann bei einem vierten auf die endgültige Größe geschliffen. Jeder Schritt erhöht die Toleranz. Jeder Anbieter fügt eine Messgrenze hinzu. Und wenn das Teil ausfällt, weiß niemand, welche Operation es verursacht hat.
CNC-PräzisionsbearbeitungBei mehreren Prozessen geht es nicht darum, drei Maschinen laufen zu lassen. Es geht darum, die Toleranz bei jedem Vorgang zu kontrollieren – so dass ±0,002 mm am Ende keine Summe von Fehlern, sondern ein verwaltetes Ergebnis ist. Bei Nuote Metals bearbeiten, wärmebehandeln und schleifen wir unter einem Dach, mit einem Qualitätssystem und einem Messstandard. Das ist der Unterschied zwischen Präzision als Anspruch und Präzision als geliefertes Teil.
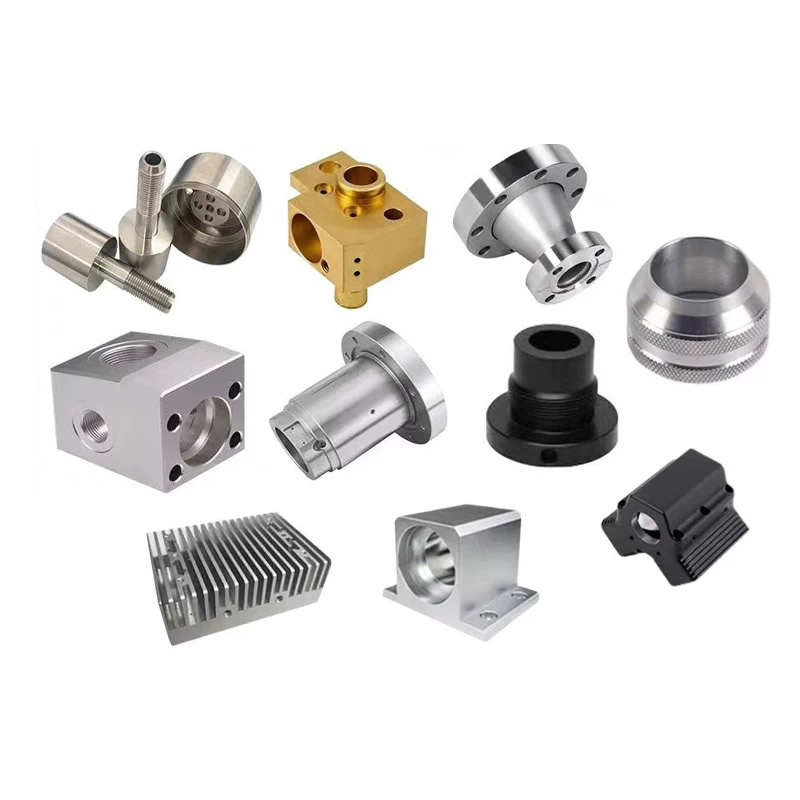
Das Toleranzstapelproblem – Warum Multiprozessteile versagen
Wenn einCNC-PräzisionsbearbeitungEin Teil erfordert Drehen, Fräsen und Schleifen, jeder Arbeitsgang bringt Variationen mit sich. Hier sammelt es sich:
Durch Drehen entsteht der Bezugspunkt.
Der erste Arbeitsgang legt die Drehachse fest. Wenn der gedrehte Rohling einen Rundlauffehler von 0,01 mm aufweist, tritt dieser Fehler bei jedem weiteren Fräs- und Schleifvorgang auf. Wir überprüfen die Rundheit und Konzentrizität unmittelbar nach dem Drehen – bevor das Teil zur nächsten Bearbeitung übergeht.
Beim Fräsen kommt es zu Winkelfehlern.
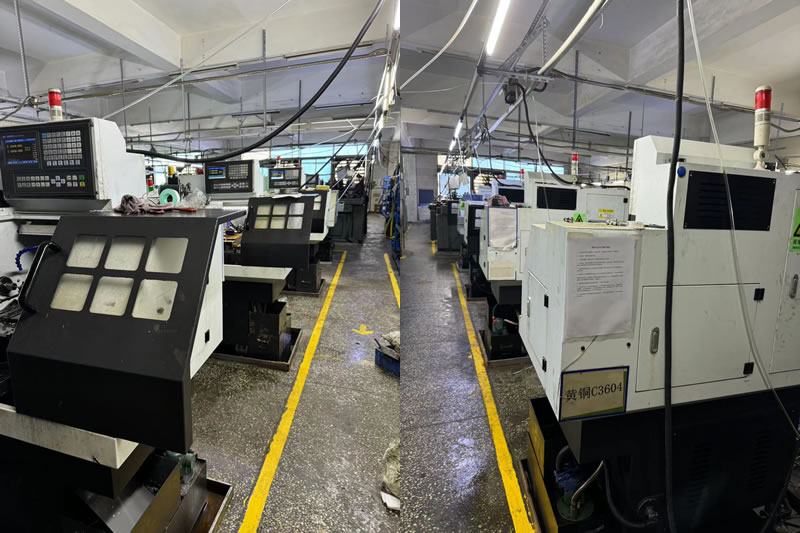
Querbohrungen, Abflachungen und Schlitze werden relativ zum gedrehten Bezugspunkt positioniert. Wenn die Fräsvorrichtung eine andere Fläche als die Drehvorrichtung referenziert, werden die Merkmale nicht ausgerichtet. Wir verwenden bei allen Vorgängen gemeinsame Bezugspunkte – beim Drehen, Fräsen und Prüfen wird dieselbe Fläche referenziert.
Wärmebehandlung bewegt alles.
Abschrecken verzerrt. Temperierung schrumpft. Nitrieren vergrößert den Fall. Ein Teil, das nach dem Drehen ±0,002 mm misst, kann nach dem Härten eine Unrundheit von 0,02 mm aufweisen. Wir bearbeiten die Vorwärmebehandlungsmaße auf der Grundlage gemessener Verformungsdaten – nicht theoretischer Tabellen.
Schleifen ist die letzte Korrektur.
Durch Schleifen wird der durch die Wärmebehandlung entstandene Verzug beseitigt und das Teil auf die endgültige Toleranz gebracht. Durch das Schleifen kann jedoch nur das korrigiert werden, wofür bei den vorherigen Arbeitsgängen genügend Material übrig geblieben ist. War der gedrehte Rohling zu stark unrund, kann er durch Schleifen nicht mehr gerettet werden. Wir hinterlassen einen berechneten Lagerbestand, der auf der erwarteten Verformung jedes Materials und jedem Wärmebehandlungszyklus basiert.
Wie wir die Toleranz im gesamten Betrieb kontrollieren
Ein Datum, jede Operation.
Die gedrehte Fläche und Bohrung werden zum primären Bezugspunkt. Fräsvorrichtungen beziehen sich auf denselben Bezugspunkt. Schleifvorrichtungen beziehen sich auf denselben Bezugspunkt. Die Inspektion bezieht sich auf dasselbe Datum. Keine Neudatierung, kein vererbter Fehler.
Ein Messsystem.
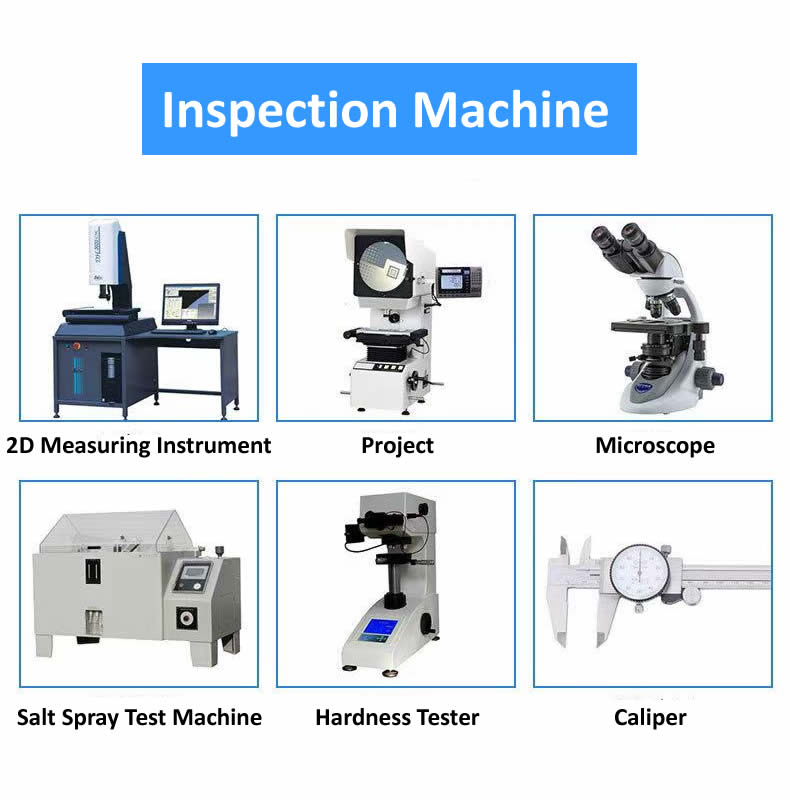
Das gleiche KMG, der gleiche Kalibrierungsplan, der gleiche temperaturkontrollierte Raum. Ein Teil, das nach dem Drehen und nach dem Schleifen gemessen wird, wird auf die gleiche Weise gemessen – wir wissen also genau, wie stark es durch die Wärmebehandlung bewegt wurde.
Ein Qualitätsrekord.
Jeder Vorgang wird in derselben Inspektionsdatei erfasst. Sie sehen das gedrehte Maß, das wärmebehandelte Maß und das geschliffene Maß – mit tatsächlichen Messwerten. Wenn etwas driftet, wissen wir, welcher Vorgang es verursacht hat.
Unsere Multiprozess-CNC-Präzisionsbearbeitungsfähigkeiten
| Verfahren | Fähigkeit | Toleranz | Oberflächenbeschaffenheit |
|---|---|---|---|
| Präzisionsdrehen | Stangen- und Futterdrehmaschinen, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Präzisionsfräsen | 3-, 4- und 5-Achsen-Bearbeitungszentren | ±0,005 mm | Ra 0,4 μm |
| Präzisionsschleifen | Zylindrisch, oberflächlich und innen | ±0,001 mm | Ra 0,1 μm |
| Wärmebehandlung | Internes Abschrecken, Anlassen, Nitrieren | Härte ±1 HRC | – |
| Mehrachsiges Fräsdrehen | 5-Achsen-Fräs-Drehzentren | ±0,003 mm | Ra 0,2 μm |
In Präzisionszellen bearbeitete Materialien:
- Edelstahl (303, 304, 316, 17-4 PH, 440C)
- Legierter Stahl (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Titan (Grad 5, Grad 2)
- Messing und Kupfer (C36000, C11000, C10200)
- Kunststoffe (PEEK, POM, PTFE)
Materialspezifische Strategien für Multiprozesspräzision
Unterschiedliche Materialien verhalten sich je nach Betrieb unterschiedlich. Wir passen unseren Prozessplan für jeden anCNC-Präzisionsbearbeitung:
- Edelstahl verfestigt sich beim Drehen und Fräsen. Wir verwenden Werkzeuge mit hohem Spanwinkel und Schnittgeschwindigkeiten oberhalb der Kaltverfestigungsschwelle. Nach der Wärmebehandlung werden CBN-Werkzeuge für die Fertigbearbeitung verwendet.
- Aluminium dehnt sich mit 23 μm/m·°C aus – doppelt so stark wie Stahl. Ein 100-mm-Teil wächst bei einer Temperaturänderung von 20 °C um 0,05 mm. Wir lassen die Teile vor der Inspektion auf Raumtemperatur einweichen und verwenden eine temperaturkompensierte Messung.
- Titan leitet Wärme schlecht und konzentriert die Hitze an der Schneidkante. Wir reduzieren die Oberflächengeschwindigkeiten und verwenden Hochdruckkühlmittel. Das Schleifen von Titan erfordert weiche Scheiben und niedrige Vorschübe, um Verbrennungen zu vermeiden.
- Wärmebehandelter Stahl (40+ HRC) erfordert CBN- oder Keramikwerkzeuge zum Drehen und Aluminiumoxid- oder CBN-Scheiben zum Schleifen. Hartmetall verschleißt zu schnell, um die Toleranz einzuhalten.
- Kupfer verschmiert und bildet beim Drehen eine Aufbauschneide. Wir verwenden unbeschichtete, polierte Hartmetalleinsätze – beschichtete Werkzeuge verschlimmern das Problem. Beim Schleifen von Kupfer sind offene Schleifscheibenstrukturen erforderlich, um Belastungen vorzubeugen.
Ein echtes Beispiel – 17-4 PH Kraftstoffeinspritzerkomponente
Ein deutscher Hersteller von Kraftstoffeinspritzsystemen benötigte eine rostfreie Komponente des Typs 17-4 PH mit einer Durchmessertoleranz von 0,002 mm, einer Konzentrizität von 0,003 mm und einer Oberflächenbeschaffenheit von Ra 0,1 μm. Das Teil musste gedreht, gefräst, auf 42 HRC wärmebehandelt und innen geschliffen werden.
Die Herausforderung des Toleranzstapels:
Ihre bisherige Lieferkette nutzte vier Anbieter – Drehen, Fräsen, Wärmebehandlung, Schleifen. Nach der Wärmebehandlung sank die Konzentrizität auf 0,015 mm. Das Schleifen konnte das Problem nicht korrigieren, da die Fräsvorrichtung einen anderen Bezugspunkt hatte als die Drehvorrichtung.
Was wir anders gemacht haben:
- Bearbeitetes Drehen und Fräsen in einer Aufspannung auf einem 5-Achsen-Fräs-Drehzentrum – ohne Bezugspunktübertragung zwischen den Arbeitsgängen.
- Durchgeführte hausinterne Wärmebehandlung mit kontrolliertem Zyklus zur Minimierung von Verformungen.
- Erden Sie die Innenbohrung unter Verwendung desselben Bezugspunkts wie bei den Dreh- und Fräsvorgängen.
- 2.800 Stück versandt, ohne Ausschuss. Der Kunde reduzierte seine Lieferkette von vier Lieferanten auf einen und eliminierte die Eingangskontrolle.
Häufig gestellte Fragen zur Multiprozess-Präzisionsbearbeitung
F1: Wie verhindern Sie eine Anhäufung von Toleranzen, wenn ein Teil gedreht, gefräst und geschliffen werden muss?
A: Der Schlüssel liegt darin, für alle Vorgänge ein Datum zu verwenden. Wir legen den Bezugspunkt beim Drehen fest – typischerweise die Hauptfläche und Bohrung – und beziehen uns auf denselben Bezugspunkt für Fräsvorrichtungen, Schleifvorrichtungen und die Endkontrolle. Keine erneute Datumsbestimmung bedeutet, dass kein vererbter Fehler vorliegt. Wir belassen auch den berechneten Bestand für den Wärmebehandlungsverzug auf der Grundlage gemessener Daten und nicht auf theoretischen Tabellen. Jeder Vorgang wird in derselben Inspektionsdatei erfasst, sodass wir genau wissen, wo Abweichungen aufgetreten sind.
F2: Können Sie bei einem Teil, das einer Wärmebehandlung bedarf, ±0,002 mm einhalten?
A: Ja, aber nur, wenn der Prozessplan Verzerrungen berücksichtigt. Wir bearbeiten Übermaß, wärmebehandeln es und bearbeiten es anschließend oder schleifen es bis zur Endtoleranz. Für gehärteten Stahl (40+ HRC) verwenden wir CBN-Werkzeuge zum Hartdrehen oder Aluminiumoxidscheiben zum Schleifen. Beim letzten Arbeitsgang werden 0,05–0,1 mm Material entfernt, um die Toleranz zu erreichen. Nuote Metals prüft jede Zeichnung und bestätigt vor der Angebotserstellung die erreichbaren Toleranzen – einschließlich der Auswirkung der Wärmebehandlung auf Ihre spezifische Geometrie.
F3: Wie überprüfen Sie die Präzision über mehrere Vorgänge hinweg?
A: Für komplexe Geometrien und Positionen verwenden wir ein Zeiss Contura KMG mit Scan-Messtaster. Für Rundheit und Zylindrizität verwenden wir ein Talyrond 131. Alle Messungen werden in einem auf 20 °C ± 1 °C temperierten Raum durchgeführt, wobei Korrekturfaktoren für die thermische Ausdehnung des Materials angewendet werden. JederCNC-PräzisionsbearbeitungDas Teil wird mit einem Dimensionsbericht geliefert, der die tatsächlichen Messwerte nach jedem Vorgang anzeigt – nicht nur „Bestanden/Nicht bestanden“. So können Sie genau sehen, wie viel sich das Teil während der Wärmebehandlung bewegt hat und wie viel Material beim Schleifvorgang abgetragen wurde.
Hot-Tags: CNC-Präzisionsbearbeitung
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie