Produkte
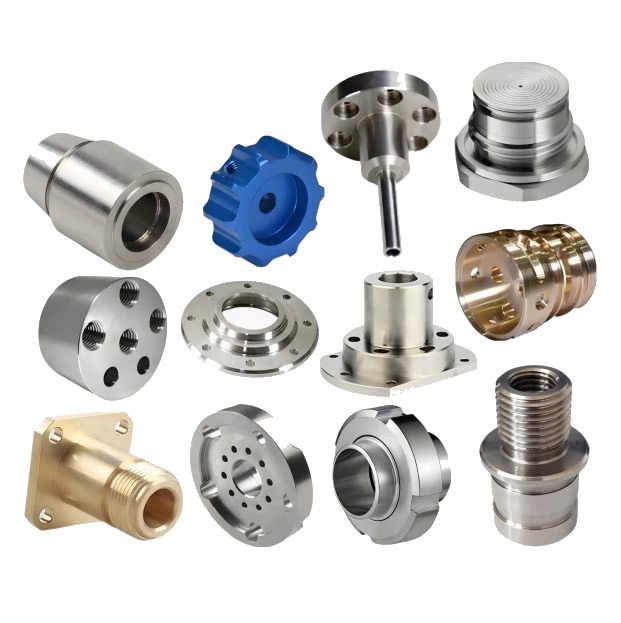
CNC-Präzisionsdrehteile
Ein Präzisionsdrehteil entsteht nicht durch eine genauere Prüfung, sondern durch die Korrektur des Prozesses, während sich das Teil noch in der Maschine befindet. Wärmedrift und Werkzeugverschleiß verändern die Abmessung während der Charge; Bei der Offline-Inspektion wird die Abweichung festgestellt, nachdem die Teile hergestellt wurden. Nuote Metals produziert in China CNC-Präzisionsdrehteile mit prozessbegleitender Messung und Kompensation im geschlossenen Regelkreis – Messung auf der Drehmaschine und Anpassung des Versatzes vor dem nächsten Teil. ±0,002 mm bei kritischen Durchmessern.
Anfrage absenden
Produktbeschreibung
CNC-Präzisionsdrehteile – Die Korrektur erfolgt in der Maschine, nicht im Prüfraum
Ein Präzisionsdrehteil wird häufig anhand des Inspektionsberichts beurteilt – der CMM-Ergebnisse, des Rundheitsdiagramms und der Oberflächenbeschaffenheit. Aber der Inspektionsbericht ist eine Obduktion. Hier erfahren Sie, was das Teil nach seiner Herstellung gemessen hat. Ob der Prozess korrigiert wurde, während sich das Teil noch in der Maschine befand, lässt sich daraus nicht ableiten.
CNC-Präzisionsdrehteile werden nicht durch engere Toleranzen in der Zeichnung definiert – sie werden durch die Prozesssteuerung definiert, die diese Toleranzen über die gesamte Charge hinweg einhält. Die thermische Drift verschiebt den Durchmesser in der ersten Produktionsstunde um 0,005 mm. Der Werkzeugverschleiß verschiebt sich über die nächsten tausend Teile um weitere 0,005 mm. Wenn der Prozess nicht korrigiert wird, weicht das Teil aus der Toleranz aus – und der Prüfbericht erkennt dies, nachdem die Charge verschrottet wurde.
Bei Nuote Metals produzieren wir CNC-Präzisionsdrehteile mit prozessbegleitender Messung und Kompensation im geschlossenen Regelkreis. Dieser Artikel behandelt die beiden Driftquellen, die Kompensationsmethode und was vor der Annahme eines Präzisionsdrehteils überprüft werden muss.
Die beiden Driftquellen – thermisches Wachstum und Werkzeugverschleiß
Abweichungen beim Präzisionsdrehen gibt es aus zwei Gründen – und beide sind vorhersehbar, messbar und korrigierbar.
| Driftquelle | Was geschieht | Typische Größe | Korrekturmethode |
|---|---|---|---|
| Thermisches Wachstum | Spindel und Werkstück dehnen sich bei Erwärmung der Maschine aus | 0,005–0,015 mm in der ersten Stunde | Temperatursensor + Offsetkompensation |
| Werkzeugverschleiß | Kantenverrundung einbringen, Schnittkraft steigt | 0,003–0,010 mm über 1.000 Teile | In-Prozess-Messung + Offset-Update |
Thermisches Wachstumist das Problem der ersten Stunde. Die Spindellager erhitzen sich, die Kugelumlaufspindel dehnt sich aus und das Werkstück wächst durch die Aufnahme der Schnittwärme. Ein Durchmesser von 50 mm kann in der ersten Stunde um 0,01 mm wachsen – genug, um eine Toleranz von ±0,005 mm zu überschreiten. Das Wachstum ist nicht zufällig – es folgt der Temperaturkurve. Wir messen die Spindel und das Werkstück mit Temperatursensoren und wenden einen Kompensationsversatz auf die CNC an – der Werkzeugweg verschiebt sich, wenn sich die Maschine erwärmt.
Werkzeugverschleißist das langfristige Problem. Die Wendeschneidplattenkante wird allmählich abgerundet – die Schnittkraft steigt, das Werkstück biegt sich stärker ab und der Durchmesser verschiebt sich. Eine verschlissene Wendeschneidplatte kann den Durchmesser über 1.000 Teile um 0,01 mm verschieben. Der Verschleiß ist für den Bediener nicht sichtbar – er zeigt sich in der Messung. Wir messen das Teil im Prozess und aktualisieren den Werkzeugversatz, wenn sich der Durchmesser der Kontrollgrenze nähert – bevor er außerhalb der Toleranz liegt.
FürCNC-Präzisionsdrehteile, ist die Drift kein Defekt – sie ist eine zu kompensierende Variable. Der Lieferant, der die Charge nach der Charge prüft, stellt die Abweichung fest; Der Lieferant, der im Prozess misst, korrigiert es.
Messen im Prozess – Messen an der Drehmaschine, nicht im Prüfraum
Die prozessbegleitende Messung ist der Unterschied zwischen Korrektur und Erkennung. Das Messgerät wird an der Drehmaschine montiert – oder das Teil wird mit einem Messtaster gemessen – und das Ergebnis wird an die CNC zurückgemeldet, bevor das nächste Teil geschnitten wird.
So funktioniert es:
- Tastsystem am Revolver (Renishaw OMP40) – misst den Durchmesser nach dem Schlichtdurchgang, bevor das Teil abgeschnitten wird.
- In-Prozess-Messgerät (Marposs M110) – ein Messgerät im Messschieber-Stil, das das Teil während der Bearbeitung berührt und den Durchmesser an die CNC sendet.
- Kompensation im geschlossenen Regelkreis – die CNC vergleicht den gemessenen Durchmesser mit dem Ziel und aktualisiert den Werkzeugversatz für das nächste Teil.
Was es korrigiert:
- Wärmedrift – der Offset wird aktualisiert, wenn sich die Maschine erwärmt.
- Werkzeugverschleiß – der Versatz wird aktualisiert, wenn die Wendeschneidplatte verschleißt.
- Materialvariation – eine härtere Stange federt stärker durch; der Offset gleicht aus.
Was es nicht korrigiert:
- Ein verschlissenes Spindellager – das Messgerät misst das Ergebnis, nicht die Ursache.
- Eine gebogene Stange – das Messgerät misst den Durchmesser, nicht die Geradheit.
Bei CNC-Präzisionsdrehteilen ist das In-Prozess-Messgerät kein Ersatz für das KMG – es ist eine Ergänzung. Das Messgerät korrigiert den Prozess; Das CMM überprüft das Teil.
Standardreferenz: Maßtoleranzen folgen ISO 2768-mK und ISO 1101, sofern keine engeren Angaben gemacht werden. Cpk wird gemäß ISO 22514 berechnet.
Ausstattung und Kapazität
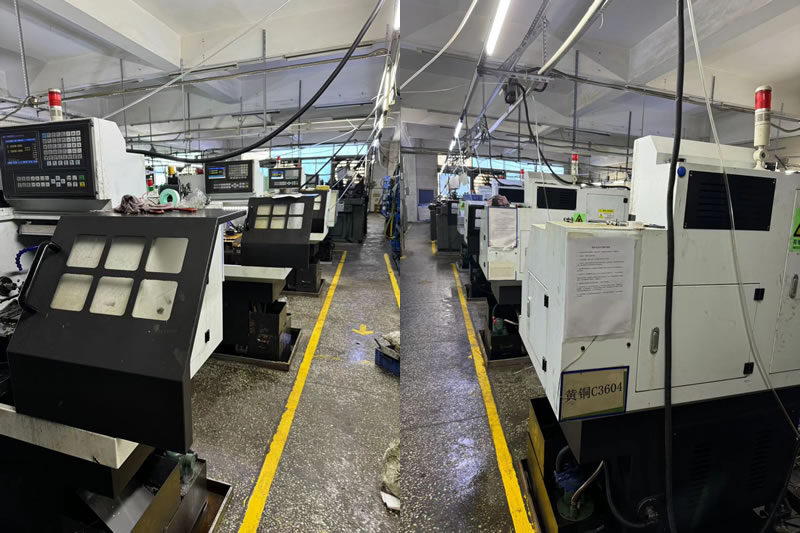
Nuote Metals betreibt eine Präzisionsdrehzelle mit prozessbegleitender Messung an jeder Drehmaschine.
- CNC-Drehmaschinen (Haas ST-20Y, Okuma Genos L) – Stangenvorschub bis 80 mm, Spannfutter bis 300 mm.
- Tastsysteme (Renishaw OMP40) – Durchmesser- und Längenmessung nach dem Schlichtdurchgang.
- In-Prozess-Messgeräte (Marposs M110) – kontinuierliche Durchmessermessung an großvolumigen Teilen.
- KMG (Zeiss Contura 7/10/6) – abschließende Überprüfung, fixiert auf dem Bearbeitungsnullpunkt.
- Temperatursensoren – Spindel und Werkstück, Speisung des Kompensationsmodells.
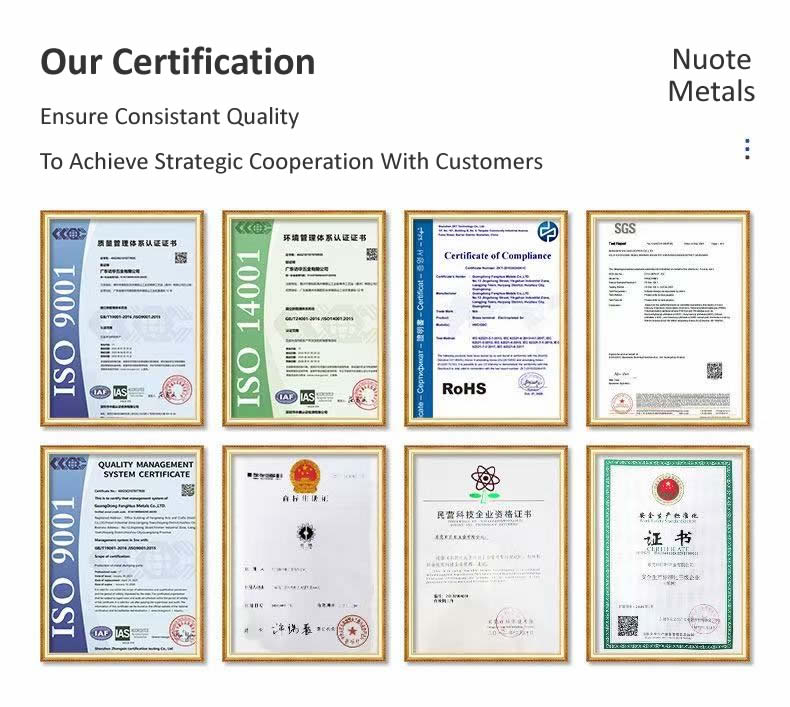
Zertifizierung:ISO 9001:2015 (Zertifikat auf Anfrage erhältlich). Jahreskapazität: 3 Millionen Präzisionsdrehteile für Hydraulik-, Medizin- und Automobilsicherheitsprogramme. Cpk ≥1,33 bei kritischen Durchmessern mit prozessbegleitender Messung; Cpk ≥1,67 bei 100 % Messung und langsamerem Zyklus.
Einschränkung:Die prozessbegleitende Messung wird für Durchmesser ≥3 mm und Längen ≤150 mm validiert. Unterhalb von 3 mm lenkt der Sondenkontakt das Teil aus – stattdessen wird eine optische Messung verwendet. Über 150 mm verformt sich das Teil zwischen den Mittelpunkten – das Messgerät misst die Durchbiegung, nicht den Durchmesser.
Ein echtes Beispiel – Cpk-Anhebung von 1,0 auf 1,5 durch In-Process-Kompensation
Ein deutscher Hersteller hydraulischer Geräte benötigte einen präzisionsgedrehten Ventilschieber – 20 mm Durchmesser, ±0,003 mm Toleranz, Cpk ≥1,33. Ihr vorheriger Lieferant führte nach der Charge eine Inspektion durch – der Cpk lag bei 1,0 und 2 % der Teile lagen außerhalb der Toleranz.
Was wir anders gemacht haben:
- An der Drehmaschine wurde ein Messtaster von Renishaw installiert – der Durchmesser wurde nach dem Enddurchgang bei jedem zehnten Teil gemessen.
- Angewandte thermische Kompensation – der Offset wurde basierend auf dem Temperatursensor aktualisiert, wenn sich die Spindel erwärmte.
- Der Werkzeugversatz wurde aktualisiert, wenn sich der Durchmesser der Kontrollgrenze näherte – bevor das Teil aus der Toleranz abdriftete.
- Verifizierte die letzte Charge auf einem Zeiss Contura KMG – Cpk 1,52.
Eine Lektion, die wir gelernt haben:Zu Beginn unseres Präzisionsdrehprogramms verließen wir uns bei einer 50.000-teiligen Charge auf die Offline-KMG-Probenahme. Die thermische Drift in der ersten Stunde verschob den Durchmesser um 0,008 mm – 2 % der Charge lagen außerhalb der Toleranz und mussten auf unsere Kosten nachbearbeitet werden. Seitdem läuft jedes Teil mit einer Toleranz von weniger als ±0,005 mm mit In-Prozess-Messung – nicht mit Offline-Probenahme.
Einschränkung:Die In-Process-Sonde fügt 4 Sekunden pro Messung hinzu – bei einem 30-Sekunden-Zyklus entspricht das einer Zykluszeitverlängerung von 13 %. Für großvolumige Teile ist das In-Process-Messgerät (Marposs) schneller – es erfordert jedoch für jeden Durchmesser einen eigenen Messkopf.
Versand von 50.000 Spulen ohne Teile außerhalb der Toleranz. Das ist es, was CNC-Präzisionsdrehteile liefern sollten: nicht nur ein Teil, das am KMG korrekt misst, sondern ein Prozess, der sich selbst korrigiert, bevor das Teil abweicht – denn die Lehre befindet sich auf der Drehmaschine und nicht im Prüfraum.
Häufig gestellte Fragen
F1: Verlängert die Messung während des Prozesses die Zykluszeit?
A: Ja – ein Touch Probe fügt 3–5 Sekunden pro Messung hinzu; Eine In-Process-Anzeige fügt 1–2 Sekunden hinzu. Bei einem 30-Sekunden-Zyklus entspricht das einer Steigerung von 3–13 %. Der Anstieg wird jedoch durch die Ausschussreduzierung ausgeglichen – eine Charge, die bei 2 % außerhalb der Toleranz verschrottet worden wäre, wird zu 0 %. Bei CNC-Präzisionsdrehteilen mit engen Toleranzen sind die Gesamtkosten durch die prozessbegleitende Messung geringer – nicht höher.
F2: Wann ist bei Präzisionsdrehteilen eine prozessbegleitende Messung erforderlich?
A: Wenn die Toleranz ±0,005 mm oder weniger beträgt, wenn die Charge lang genug ist, dass der Werkzeugverschleiß ins Gewicht fällt (über 500 Teile) oder wenn das Material von Stange zu Stange variiert. Für kleine Chargen mit geringen Toleranzen ist die Offline-KMG-Probenahme ausreichend. Für CNC-Präzisionsdrehteile in Hydraulik-, Medizin- oder Automobilsicherheitsanwendungen ist die Messung während des Prozesses der Standard – keine Option.
F3: Können Sie der Sendung Cpk-Daten beifügen?
A: Ja. Jede Präzisionsdrehserie wird mit einem Cpk-Bericht über kritische Durchmesser geliefert – berechnet aus den prozessinternen Lehrendaten und überprüft auf dem KMG. Der Bericht umfasst die Regelkarten, die Werkzeugverschleißaufzeichnung und das Wärmekompensationsprotokoll. Für CNC-Präzisionsdrehteile in regulierten Branchen ist der Cpk-Bericht Teil des PPAP-Pakets.
F4: Können Sie DFM Feedback dazu geben, ob mein Teil eine prozessbegleitende Messung benötigt?
A: Ja. Senden Sie die Zeichnung mit der Toleranz, der Losgröße und dem Material. Unser Technikteam prüft das Driftrisiko und bestätigt, ob die Toleranz und die Chargenlänge eine Messung während des Prozesses rechtfertigen oder ob eine Offline-KMG-Probenahme ausreichend ist. Wenn die Toleranz enger ist als die Abweichung, empfehlen wir die Messmethode vor der Angebotserstellung – nicht erst, nachdem die erste Charge ausgefallen ist.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie