Produkte
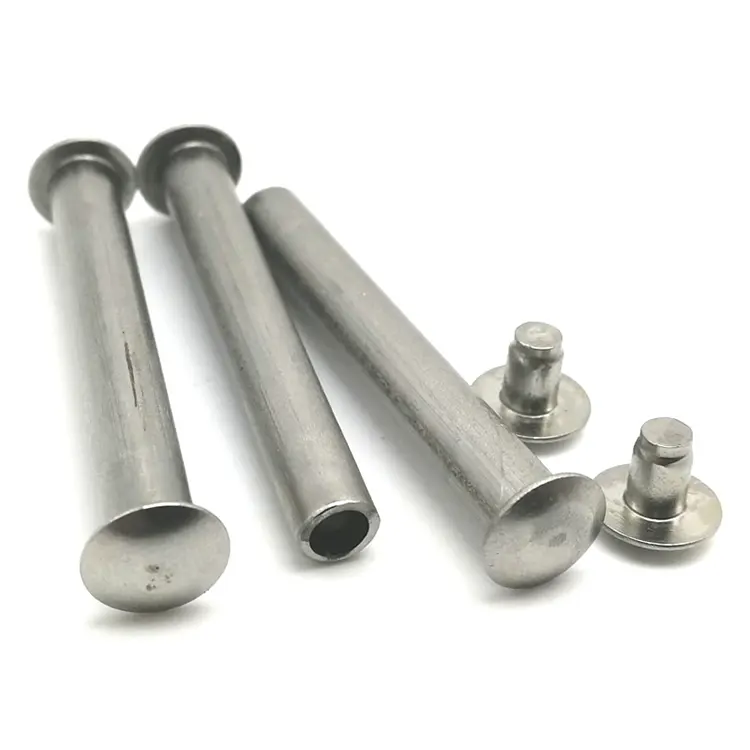
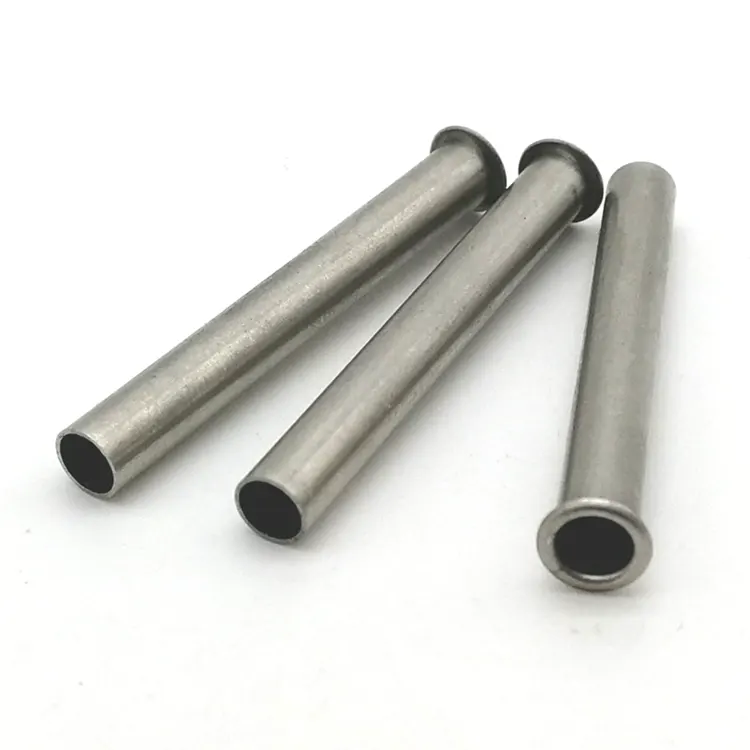

CNC-Drehteile
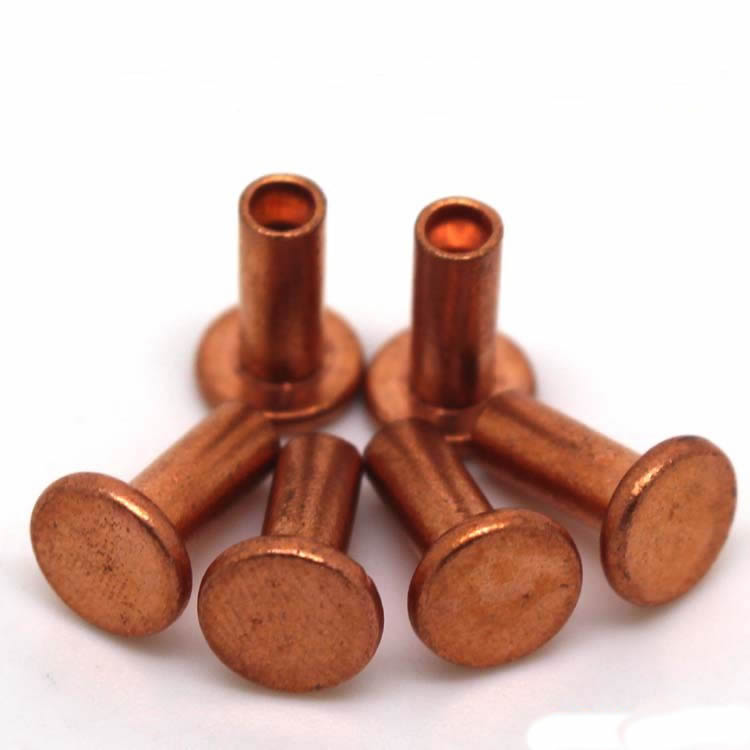
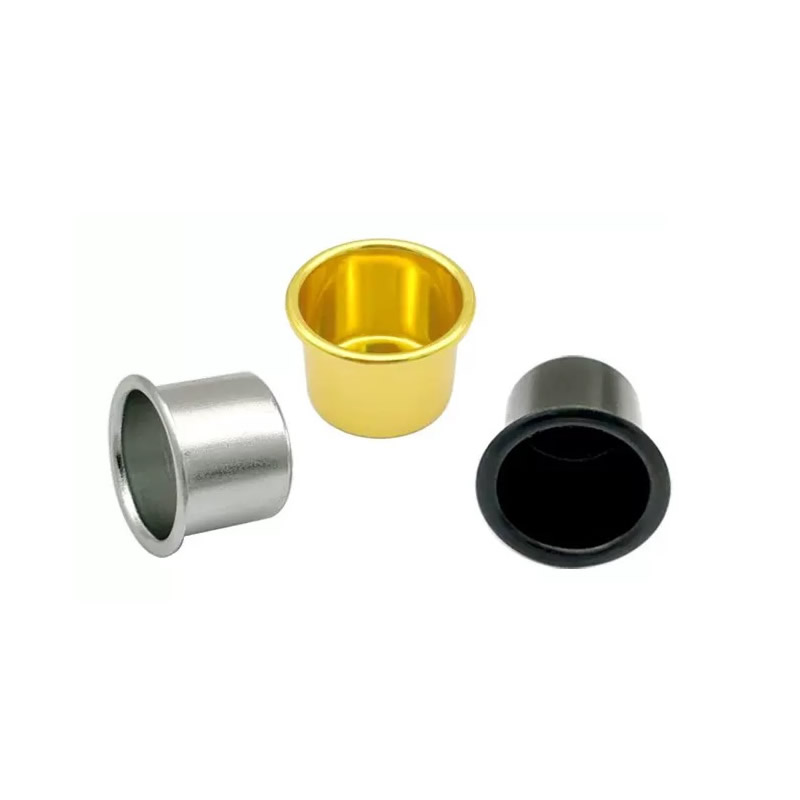
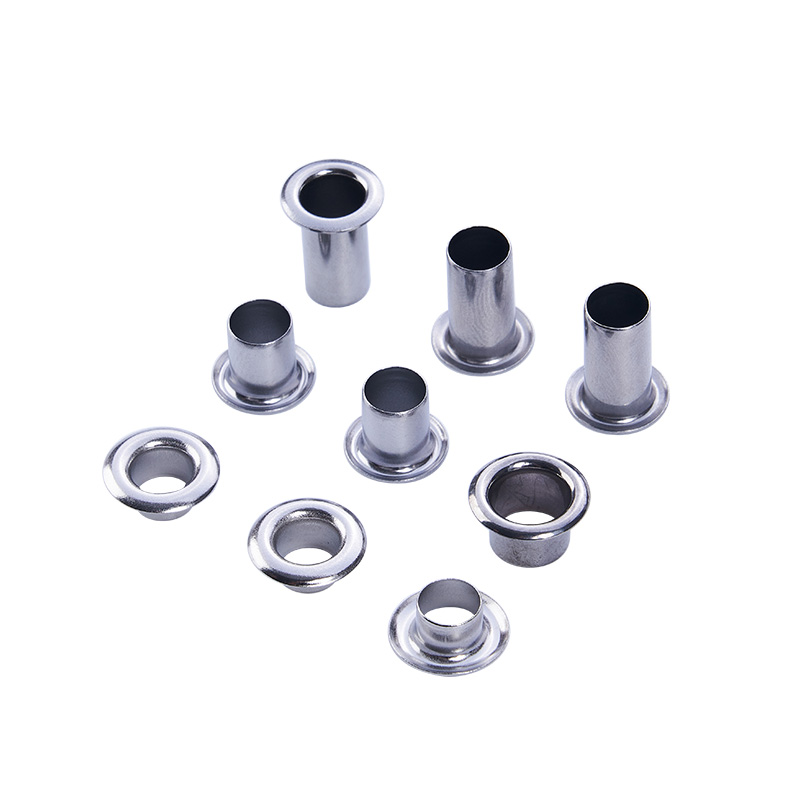
Nuote Metals fertigt CNC-Drehteile für ein breites Spektrum an Branchen – von stark regulierten Branchen, die auf Nuote für konsistente, anspruchsvolle Teile angewiesen sind, bis hin zu solchen, die eine eindeutige, herausragende Produktkennzeichnung erfordern. Alle Drehteile zeichnen sich durch hohe Präzision und eine schöne Oberflächenbehandlung aus.
Anfrage absenden
Produktbeschreibung
CNC-Drehteile – der schnellste Weg von der Stange zum fertigen Bauteil
Durch Fräsen entstehen Formen. Durch Drehen entstehen Zylinder. Und überraschend viele Präzisionskomponenten – Wellen, Stifte, Anschlüsse, Buchsen, Ventilspulen – sind zylindrisch. DeshalbCNC-Drehteilebleiben die kostengünstigste und effizienteste Art, sie herzustellen.
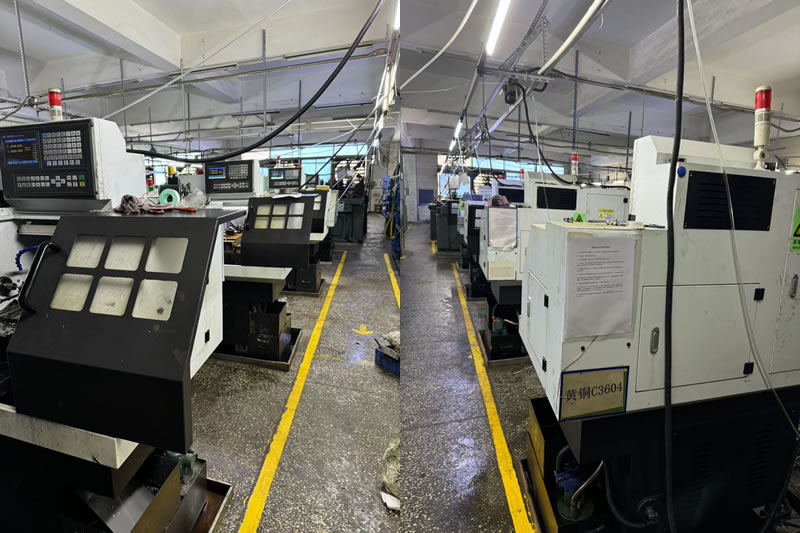
Bei Nuote Metals betreiben wir 30 Drehmaschinen mit Stangenzufuhr und Spannfutter, die speziell für die Drehbearbeitung bestimmt sind. Doch Geschwindigkeit allein ist nicht das Ziel. Das Ziel ist ein Teil, das die Toleranzen, die Oberflächengüte und die Materialintegrität erfüllt – Charge für Charge. In diesem Artikel erfahren Sie, wie wir über das Drehen denken, wo es passt und was Sie erwartet, wenn Sie uns eine Zeichnung schicken.
Was das Wenden anders macht – und schneller
Beim Drehen wird das Werkstück gegen ein stationäres Schneidwerkzeug gedreht. Beim Fräsen dreht sich das Werkzeug gegen ein stationäres Werkstück. Dieser einzige Unterschied verändert alles in Bezug auf Kosten, Geschwindigkeit und Präzision.
Warum das Drehen schneller ist:
- Stangenvorschub:Für die Produktion großer Stückzahlen schiebt ein Stangenlader das Material automatisch in die Spindel – kein manuelles Laden, keine Ausfallzeiten zwischen den Teilen.
- Einpunktschneiden:Ein Drehmeißel greift kontinuierlich in das Material ein und entfernt so schnell große Metallmengen.
- Engere Durchmessertoleranzen:Das Drehen erzeugt auf natürliche Weise runde Merkmale mit hervorragender Konzentrizität und Oberflächengüte.
- Keine komplexe Werkstückspannung:Eine Spannzange oder ein Spannfutter hält die Stange; Das Teil fällt ab, wenn es fertig ist.
Wo Drehen gewinnt:
- Wellen, Stifte, Bolzen, Bolzen
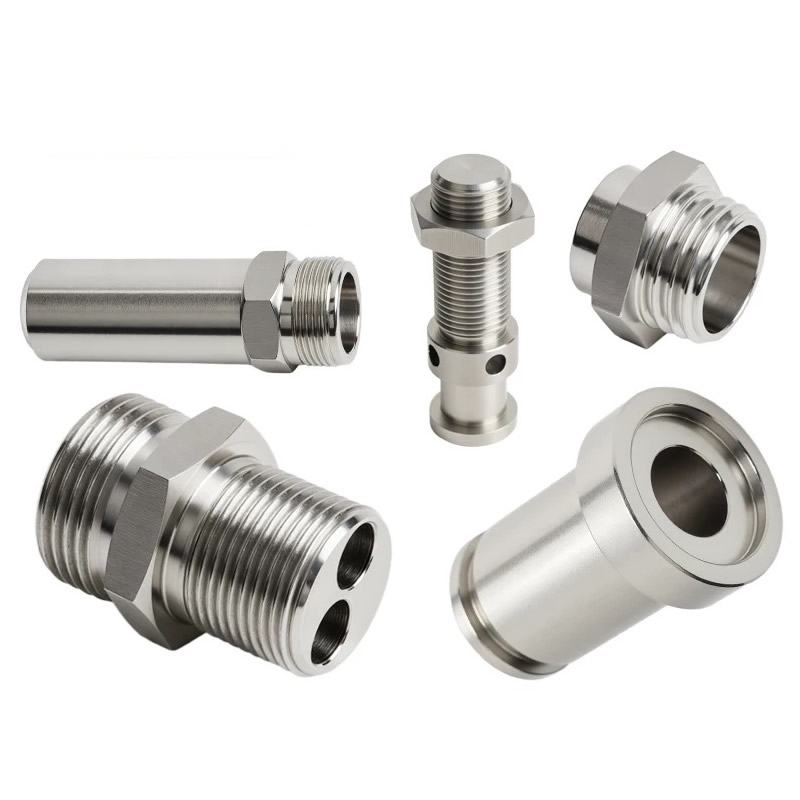
- Steckverbinder, Adapter, Armaturen
- Buchsen, Hülsen, Distanzstücke
- Ventilspulen, Kolben, Plunger
- Jedes Teil mit einer primären Zylinderachse
Wo Fräsen gewinnt:
- Prismatische Formen mit flachen Flächen, Taschen und komplexen Konturen
- Gehäuse, Halterungen, Verteiler
- Teile, bei denen die Primärgeometrie nicht rotatorisch ist
Bei den meisten Drehteilen ist ein sekundäres Fräsen erforderlich – Querbohrungen, Abflachungen, Schlitze. Aus diesem Grund betreiben wir sowohl Dreh- als auch Fräsmaschinen sowie 5-Achsen-Fräs-Drehzentren für Teile, die beides in einer Aufspannung benötigen.
Typische CNC-Drehteile – Geometrie und Anwendungen
Wenn auf Ihr Teil eine dieser Beschreibungen zutrifft, ist das Drehen wahrscheinlich das richtige Verfahren:
Wellen und Stifte– Motoren, Aktoren, Hydraulikzylinder. Materialien: 1045, 4140, 304, 17-4 PH.
Steckverbinder und Adapter– Fluidsysteme, elektrische Armaturen, pneumatische Leitungen. Materialien: Messing, Kupfer, Edelstahl, Aluminium.
Buchsen und Hülsen– Lager, Verschleißflächen, Ausrichtungsführungen. Materialien: Bronze, Messing, Stahl, PTFE.
Ventilkomponenten –Spulen, Stiele, Sitze, Kolben. Materialien: 4140, 17-4 PH, D2, rostfrei.
Befestigungselemente und Einsätze– Gewindebolzen, kundenspezifische Bolzen, Gewindeeinsätze. Materialien: Kohlenstoffstahl, legierter Stahl, Edelstahl.
Rollen und Räder– Conveyors, material handling, printing equipment. Materialien: Stahl, Aluminium, Nylon, POM.
Was diese Teile gemeinsam haben:Eine primäre Zylinderachse, ein Bedarf an Konzentrizität und ein Bedarf an gleichbleibendem Durchmesser und Oberflächengüte. Das sind genau die Eigenschaften, die das Drehen am besten mit sich bringt.
Ausstattung und Kapazität – auf Bar-Fed-Effizienz ausgelegt
Nuote Metals betreibt eine Drehabteilung, die sowohl für die Präzision kleiner Serien als auch für die Produktion großer Stückzahlen optimiert ist.
| Fähigkeit | Spezifikation |
|---|---|
| Drehdurchmesser | 2 mm – 300 mm |
| Drehlänge | Bis 750 mm |
| Toleranz | ±0,005 mm (Standard), ±0,002 mm (Präzision) |
| Oberflächenrauheit | Ra 0,4 μm (Standard), Ra 0,2 μm (poliert) |
| Stangenvorschubkapazität | 2 mm – 80 mm Durchmesser |
| Spindelgeschwindigkeit | Bis zu 6.000 U/min |
| Angetriebene Werkzeuge | Querlöcher, Abflachungen, Schlitze in einem Aufbau |
Materialien, die wir regelmäßig wenden:
- Kohlenstoffstahl (1045, 1215, 12L14)
- Legierter Stahl (4140, 4340, 8620)
- Edelstahl (303, 304, 316, 17-4 PH)
- Aluminium (6061, 7075, 2024)
- Messing (C36000, C26000)
- Kupfer (C11000, C10200)
- Kunststoffe (POM, PEEK, PTFE, Nylon)
Lautstärkefähigkeit:Prototyp (1–50 Stück), Kleinserienfertigung (50–5.000), Großserienfertigung (5.000–500.000+).
Qualitätskontrolle – Was wir an jedem CNC-Drehteil überprüfen
Das Abbiegen ist schnell, aber Geschwindigkeit ohne Überprüfung ist Verschwendung. Jede Charge wird nach einem dokumentierten Qualitätssystem hergestellt:
Überprüfung des eingehenden Materials:
- Mühlenprüfzertifikate für jeden Riegel.
- Eigene Härte- und Gefügeprüfungen.
Inprozessüberwachung:
- Erstmusterprüfung (FAI) für jede neue Teilenummer.
- Statistische Prozesskontrolle (SPC) für kritische Durchmesser.
- Überwachung des Werkzeugverschleißes und geplante Werkzeugwechsel zur Vermeidung von Drift.
Endkontrolle:
- KMG-Inspektion für komplexe Geometrien.
- Optische Komparatoren zur Gewinde- und Profilprüfung.
- Oberflächenrauheitsmessgeräte zur Ra-Validierung.
- Vollständiger Maßbericht und Materialzertifikat bei jeder Lieferung.
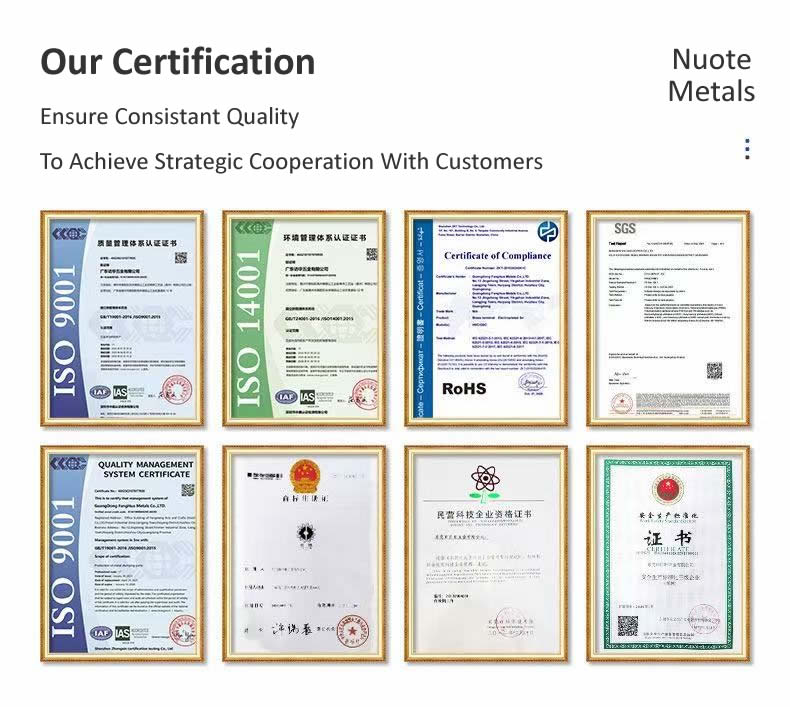
Zertifizierungen: ISO 9001:2015. RoHS- und REACH-Konformität verfügbar. PPAP-Dokumentation auf Anfrage.
Ein echtes Beispiel – 17-4 PH Edelstahl-Ventilspule
Ein nordamerikanischer Hersteller von Hydraulikgeräten benötigte eine Ventilspule aus Edelstahl 17-4 PH mit einer Durchmessertoleranz von 0,008 mm, einer Konzentrizität von 0,005 mm und einer Wärmebehandlung von 40–45 HRC. Ihr vorheriger Lieferant konnte die Rundlaufgenauigkeit nach dem Aushärten nicht mehr aufrechterhalten – die Spule hatte eine Unrundheit von 0,02 mm.
Was wir anders gemacht haben:
- Die Spule wurde komplett auf einem 5-Achsen-Fräs-Drehzentrum bearbeitet – alle Durchmesser, Nuten und Querlöcher in einer Aufspannung.
- Verwendetes CBN-Werkzeug für den letzten Schlichtdurchgang nach der Wärmebehandlung.
- Verifizierte Konzentrizität mit einem Talyrond vor und nach dem Härten.
- 3.500 Stück versandt, ohne Ausschuss. Der Kunde verzichtete auf das Nachschleifen und verkürzte die Durchlaufzeit um 10 Tage.
Häufig gestellte Fragen zu CNC-Drehteilen
F1: Was ist der Unterschied zwischen CNC-Drehen und CNC-Fräsen?
A: Beim CNC-Drehen wird das Werkstück gedreht, während ein stationäres Werkzeug es schneidet – am besten für zylindrische Teile. Beim CNC-Fräsen dreht sich das Werkzeug, während das Werkstück stillsteht – am besten für prismatische Teile mit flachen Flächen und Taschen. VieleCNC-Drehteileerfordern auch ein sekundäres Fräsen für Querlöcher oder Abflachungen. Nuote Metals betreibt beide Anlagentypen sowie 5-Achsen-Fräs-Drehzentren, die Drehen und Fräsen in einer einzigen Aufspannung kombinieren.
F2: Welche Toleranzen können Sie bei Drehteilen einhalten?
A: Unsere Standardtoleranz beträgt ±0,005 mm, mit einer Genauigkeit von bis zu ±0,002 mm für kritische Durchmesser. Konzentrizität und Rundheit können auf 0,005 mm oder besser gehalten werden. Die erreichbare Toleranz hängt vom Material, dem Verhältnis von Teilelänge zu Durchmesser und der Art des Merkmals ab. Bei wärmebehandelten Teilen empfehlen wir, Toleranzen nach der Wärmebehandlung festzulegen oder ein Schleifen zuzulassen. Nuote Metals überprüft jede Zeichnung und gibt DFM-Feedback, bevor Sie eine Bestellung aufgeben.
F3: Können Sie Teile mit Querbohrungen und Gewinden aus Stangenmaterial drehen?
A: Ja. Unsere Drehmaschinen sind mit angetriebenen Werkzeugen und Stangenladern ausgestattet, sodass wir in der gleichen Konfiguration wie beim Drehvorgang Querlöcher bohren, Abflachungen fräsen und Gewinde schneiden können. Dadurch entfallen sekundäre Vorgänge, die Vorlaufzeit wird verkürzt und die Konzentrizität zwischen den Merkmalen verbessert. Für komplexe Geometrien nutzen wir 5-Achsen-Fräs-Drehzentren, die das Teil in einer Aufspannung komplett bearbeiten.
Hot-Tags: CNC-Drehteile, China CNC-Drehteile
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie