Produkte
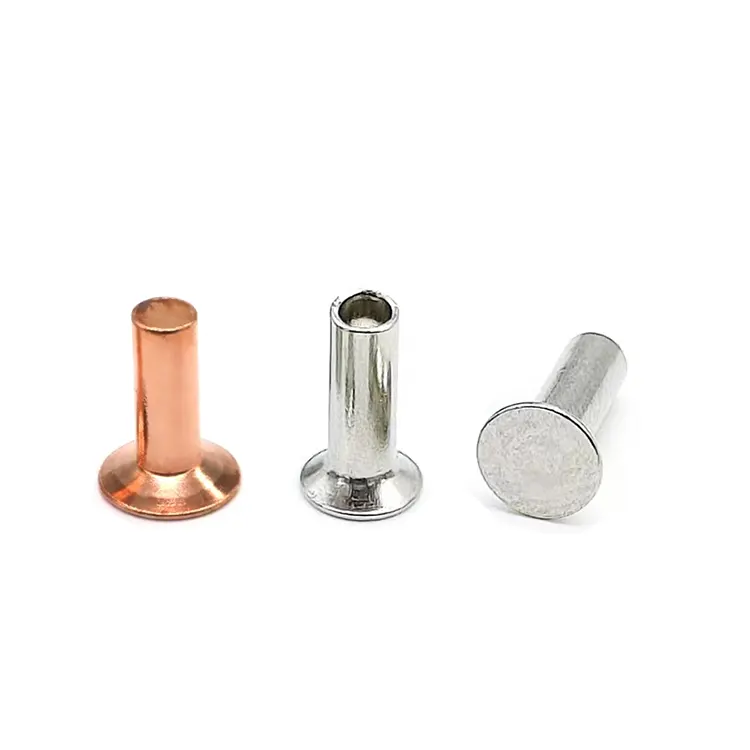
Senkkopfnieten aus Kupfer
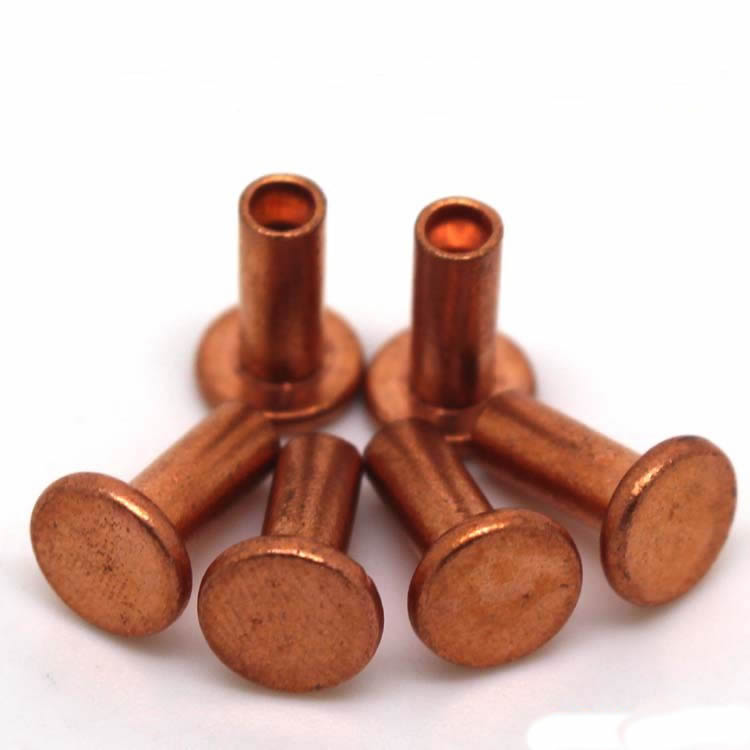
Von Nuote Metals in China hergestellte Kupfer-Senkkopfnieten sind gängige Metallbefestigungen, die hauptsächlich im Maschinenbau, in der Elektronikausrüstung, in der Möbelmontage und in anderen Industriebereichen eingesetzt werden. Als traditionelles Metallmaterial verfügt Kupfer über eine hervorragende elektrische und thermische Leitfähigkeit sowie Korrosionsbeständigkeit, was es für bestimmte Anwendungen beliebt macht. Senkkopfnieten sind Verbindungselemente, die durch Kaltstauch- oder Warmschmiedeverfahren hergestellt werden. Ihre einfache Struktur erfordert Werkzeuge zum Nieten, um eine spezielle Verbindung herzustellen.
Anfrage absenden
Produktbeschreibung
Senkkopfnieten aus Kupfer – bündige Oberfläche, wenn ein Überstand keine Option ist
Manche Anwendungen tolerieren keinen erhobenen Kopf. Bootsdecks, die sich unter den Füßen glatt anfühlen müssen. Kupferfassaden, bei denen jedes Paneel perfekt flach sitzen muss. Präzisionsinstrumente, bei denen eine hervorstehende Niete bewegliche Teile behindern würde. Für diese Arbeiten ist der Senkkopfniet aus Kupfer die einzige Lösung.
Bei Nuote Metals bearbeiten wir versenkte Kupfernieten in präzisen 90°-Winkeln, die vollständig in ein vorgeschnittenes konisches Loch passen. Das Ergebnis ist eine Oberfläche, die sich monolithisch anfühlt – keine Hakenstellen, keine sichtbaren Befestigungselemente, nur glattes Kupfer. Allerdings gibt es beim bündigen Finish einen Nachteil: Der Kopf ist dünner, die Installation erfordert mehr Präzision und nicht jede Kupferanwendung ist geeignet.
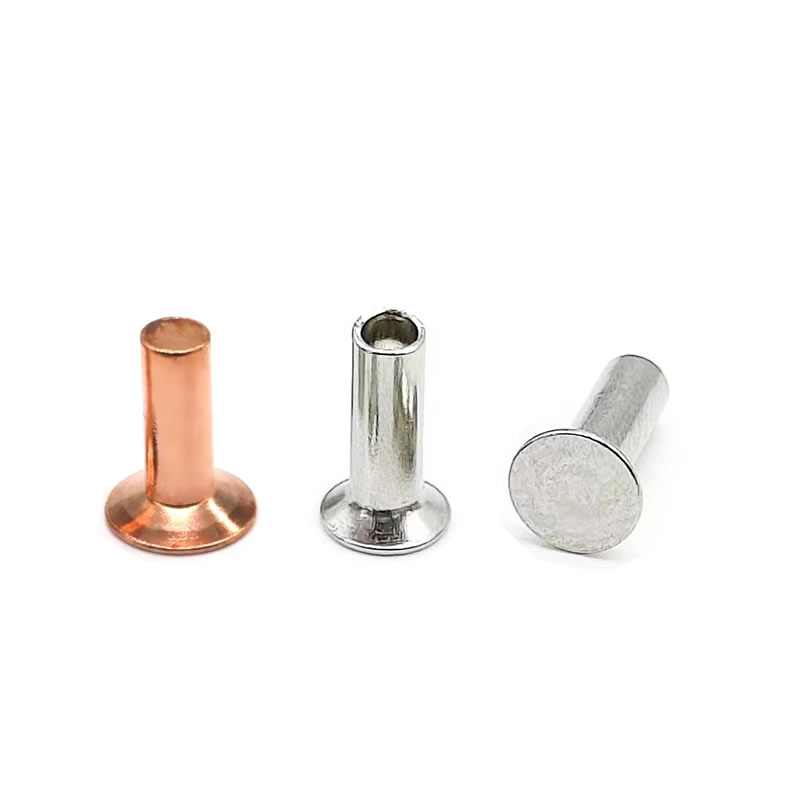
Der Kompromiss mit der Senkung – bündige Oberfläche vs. reduzierte Kopfstärke
An der Unterseite befindet sich ein versenkter Kopf, der so konzipiert ist, dass er in ein passendes konisches Loch passt. Bei korrekter Installation liegt die Oberseite des Kopfes auf gleicher Höhe mit der umgebenden Kupferoberfläche.
Was Sie gewinnen:
- Völlig bündiger Abschluss – kein Überstand, keine Hakenstellen
- Glatte Oberfläche zum Streichen, Lackieren oder Patinieren
- Reduzierter Luftwiderstand bei maritimen oder aerodynamischen Anwendungen
- Professionelles, vollendetes Erscheinungsbild auf Architekturkupfer
Worauf Sie verzichten:
- 15–20 % geringere Schlagfestigkeit im Vergleich zum Rundkopf– Der Senkkopf hat gegenüber dem Schaft weniger Materialmasse.
- Geringerer Auszugswiderstand– Die konische Auflagefläche hat eine kleinere wirksame Fläche als ein Flach- oder Flachkopf.
- Erfordert einen vorgefertigten Senker– ein zusätzlicher Produktionsschritt, der Kosten und Zeit erhöht.
Die entscheidende Regel für Kupfer:Da Kupfer weich ist, muss der Senker sauber geschnitten sein und genau zum Nietwinkel passen. Ein nicht übereinstimmender Winkel – selbst 3–5 Grad – erzeugt einen Spannungspunkt, der den Kopf beim Setzen brechen oder zu einer Lockerung durch Vibration führen kann. Nuote Metals liefert Nieten mit dokumentierten Kopfwinkeln und kann das richtige Senkwerkzeug für Ihre Kupferdicke empfehlen.
Technische Daten – Senkkopfnieten aus Kupfer
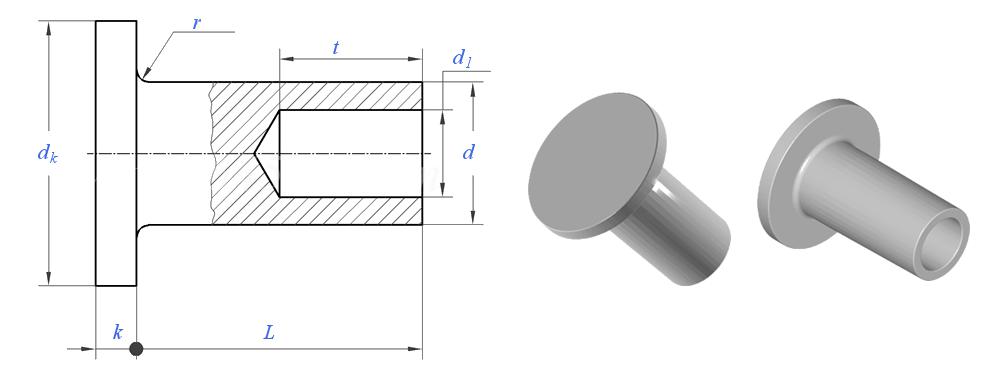
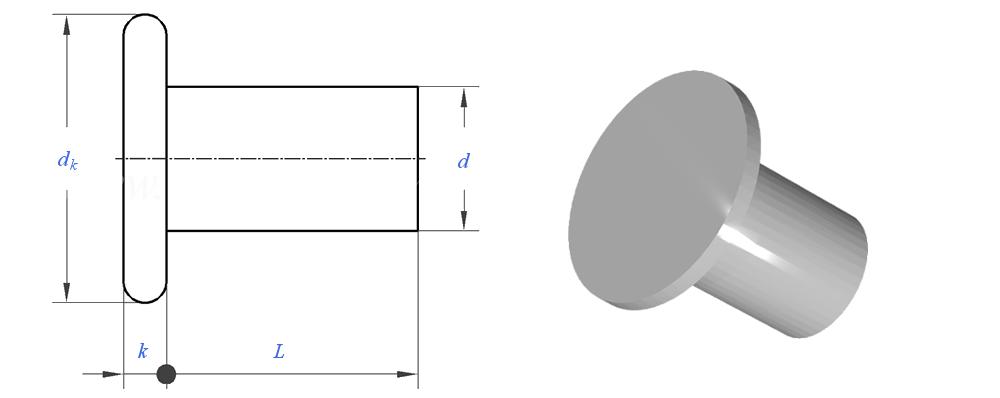
Hergestellt nach den Abmessungen DIN 302 und ISO 1051. Benutzerdefinierte Winkel verfügbar.
| Parameter | Wert/Bereich | Prüfstandard / Toleranz |
|---|---|---|
| Schaftdurchmesser (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Kopfdurchmesser (dk) | 1,4×d bis 1,6×d | ±0,15 mm |
| Kopfhöhe (k) | 0,3×d bis 0,4×d | ±0,1 mm |
| Senkwinkel | 90° (Standard) oder 120° | ±1° |
| Länge (L) | 3 – 40 mm | ±0,3 mm |
| Zugfestigkeit | 220 – 280 MPa | ASTM B152 |
| Scherfestigkeit | 180 – 220 MPa | ASTM F606 |
| Leitfähigkeit | ≥58 MS/m (C11000), ≥59 MS/m (C10200) | ASTM B193 |
| Reinheit | ≥99,7 % (C11000), ≥99,99 % (C10200) | ASTM E53 |
| Standards | DIN 302, ISO 1051 | Individuell pro Zeichnung |
Materialqualitäten:
C11000 (ETP):99,9 % Kupfer, 0,04 % Sauerstoff. Allgemeine Marine-, Architektur- und Elektroanwendungen.
C10200 (OFHC):99,99 % Kupfer, sauerstofffrei. Kritische Elektronik- und Kryoanwendungen.
Wann Senkkopf die richtige Wahl ist – und wann nicht
Senknieten aus Kupfer sind kein universelles Upgrade von Flach- oder Flachkopfnieten. Sie lösen ein bestimmtes Problem – bündiges Finish – und führen andere ein.
Wählen Sie Senkkopf, wenn:
- Die Oberfläche muss vollständig bündig sein – Bootsdecks, Kupferdächer, Instrumententafeln, aerodynamische Oberflächen.
- Das Kupfer ist dick genug (≥2 mm), um eine saubere Senkung ohne Verformung zu ermöglichen.
- Die Verbindung weist geringe Vibrationen und geringe Stöße auf – statische Architektur, Schiffsdecks, Zierleisten.
- Sie können den Senker präzise bearbeiten – CNC oder Präzisionsbohren, keine Handwerkzeuge.
Wählen Sie nicht Senkkopf, wenn:
- Das Kupfer ist dünner als 1,5 mm – der Senker trägt zu viel Material ab und schwächt das Blech.
- Das Gelenk ist starken Vibrationen oder Stößen ausgesetzt – Motoren, Generatoren, schwere Maschinen. Wählen Sie stattdessen einen runden Kopf.
- Sie können keine Winkelübereinstimmung zwischen Niete und Loch garantieren – eine Fehlanpassung führt zu Rissen.
Ein häufiger Fehler:Verwenden Sie versenkte Kupfernieten auf dünnem Kupferblech, da das Endergebnis erwünscht ist. Das Ergebnis ist eine geschwächte Lochkante und ein vorzeitiger Ausfall. Wählen Sie für dünnes Kupfer den Flachkopf – er sorgt für ein flaches Finish, ohne dass Material entfernt werden muss.
Massiv vs. Halbrohr – Was eignet sich besser für versenktes Kupfer?
| Besonderheit | Senkkopf aus massivem Kupfer | Halbrohrförmiger Senkkopf aus Kupfer |
|---|---|---|
| Einstellkraft | 100 % (Grundlinie) | 50–60 % |
| Scherfestigkeit | 100 % | 80–85 % |
| Es besteht die Gefahr, dass der Kopf bricht | Höher – voller Schaft verhindert Strömung | Unten – hohle Spitze verformt sich leicht |
| Beste Anwendung | Strukturelle, bündige Verbindungen aus dickem Kupfer | Dünne, großvolumige Unterputzbaugruppen aus Kupfer |
| Produktionsgeschwindigkeit | Langsamer | 40–50 % schneller |
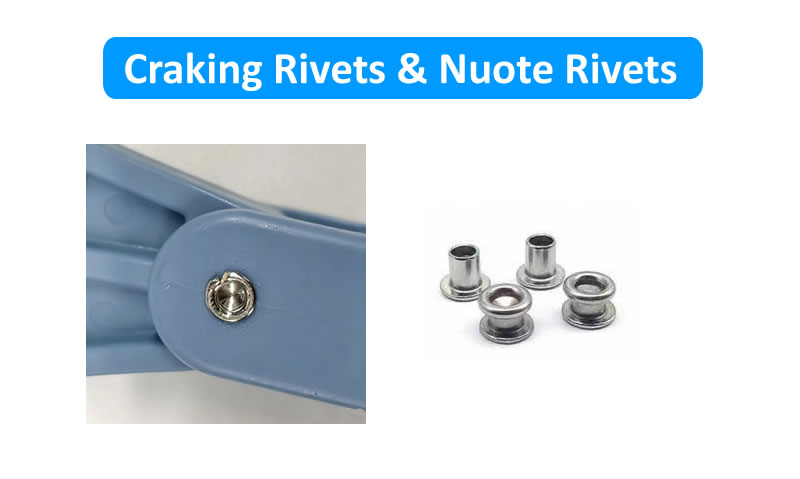
Wichtige Erkenntnisse für Kupfer:Da der Senkkopf dünn ist, kann eine übermäßige Setzkraft dazu führen, dass er bricht – insbesondere bei Vollnieten. Halbhohlförmige Senknieten reduzieren den Kraftaufwand um fast die Hälfte und sind in Kupfer fehlerverzeihender. Für jede Kupferdicke unter 3 mm empfehlen wir Halbrohr. Für dickeres Kupfer oder wenn maximale Scherfestigkeit erforderlich ist, wählen Sie massiv mit kontrollierter Kraft.
Vorbereitung des Senkers – der Schritt, der die meisten Fehler bei Kupfernieten verursacht
Ein Senkniet ist nur so gut wie das Loch, in dem er sitzt. Bei Kupfer ist dieser Schritt kritischer als bei Stahl.
Winkelübereinstimmung:Der Senker muss exakt zum Nietwinkel passen – 90° oder 120°. Eine Abweichung von 3° bei einer 6-mm-Niete führt zu einem Spalt von 0,15 mm auf einer Seite. Unter Belastung wird dieser Spalt zum Ausgangspunkt für Risse.
Tiefenkontrolle:Die Senktiefe muss der Kopfhöhe (k) entsprechen. Zu flach – der Kopf steht hervor. Zu tief – der Kopf sinkt unter die Oberfläche und die dünne Kupferkante kann sich verformen.
Gratentfernung:Bei der Bearbeitung von Kupfer entstehen fadenförmige Grate. Wenn diese Grate nicht entfernt werden, verhindern sie, dass der konische Kopf vollständig sitzt. Vor dem Setzen immer beide Seiten des Lochs entgraten.
Amboss-Auswahl:Für Senknieten verwenden Sie einen flachen Amboss. Ein konkaver Amboss verformt die flache Oberseite und ruiniert den bündigen Abschluss. Der Ambossdurchmesser sollte mindestens dem Kopfdurchmesser entsprechen.
Unsere Unterstützung:Nuote Metals kann Senktiefenmessgeräte liefern und Schneidwerkzeugspezifikationen empfehlen, die auf Ihre Nietenbestellung abgestimmt sind. Bei kritischen Projekten produzieren wir eine Mustercharge und testen den Sitz vor der vollständigen Produktion auf Ihrem tatsächlichen Kupfermaterial.
Häufig gestellte Fragen zu Senkkopfnieten aus Kupfer
F1: Kann ich Kupfer-Senkkopfnieten auf 1,5-mm-Kupferblech verwenden, ohne die Verbindung zu schwächen?
A: Wir empfehlen es nicht. Ein versenktes Loch entfernt Material vom Blech – typischerweise 0,3×d bis 0,4×d in der Tiefe. Bei 1,5-mm-Kupfer mit einer 4-mm-Niete werden dadurch etwa 25–30 % der Blechdicke am Lochrand entfernt, was die Ausreißfestigkeit erheblich verringert. Für Kupfer unter 2 mm wählen Sie stattdessen Flachkopf- oder Flachkopfnieten. Sie sorgen für ein niedriges Profil, ohne dass Material entfernt werden muss. Wenn bei dünnem Kupfer unbedingt eine bündige Oberfläche erforderlich ist, sollten Sie die Verwendung einer Unterlegscheibe auf der Blindseite in Betracht ziehen, um die Festigkeit der Verbindung wiederherzustellen. Nuote Metals kann passende Kupferunterlegscheiben liefern.
F2: Warum reißen meine versenkten Kupfernieten beim Setzen am Kopf?
A: Risse entstehen fast immer durch eine von drei Ursachen: (1) Winkelfehlanpassung zwischen dem Senkerwerkzeug und dem Nietkopf – selbst ein Unterschied von 3–5° erzeugt einen Spannungspunkt. (2) Übermäßige Setzkraft – Kupfer erfordert nur 40–60 % der Kraft, die für Stahlnieten erforderlich ist. (3) Scharfer Kehlradius an der Kopf-Schaft-Verbindung – wenn der Radius unter 0,3×d liegt, kann Kupfer beim Stauchen nicht fließen. Bei Nuote Metals halten wir einen minimalen Kehlradius von 0,5×d ein und kontrollieren den Kopfwinkel auf ±1°. Wenn Sie uns Ihre Nietenabmessungen, die Spezifikation des Senkfräsers und den Setzdruck mitteilen, können wir die Ursache identifizieren und eine Lösung empfehlen.
F3: Sind Senkkopfnieten aus Kupfer für den Bootsbau und Schiffsdecks geeignet?
A: Ja – und das ist eine ihrer klassischen Anwendungen. Senkkopfnieten aus Kupfer werden seit Jahrhunderten im Holzbootbau verwendet, da sie bündig mit der Beplankung abschließen, Salzwasserkorrosion widerstehen und nicht mit Bronze- oder Messingbeschlägen reagieren. Für den modernen Einsatz in der Schifffahrt empfehlen wir Senknieten aus massivem Kupfer mit einer natürlichen oder polierten Oberfläche – ohne Beschichtung, die zu galvanischen Unterschieden führen kann. Der bündige Kopf verhindert ein Hängenbleiben an Seilen, Netzen oder Füßen. Nuote Metals liefert versenkte Kupfernieten an Bootsbauer und Schiffsbauunternehmer in ganz Europa und Nordamerika. Für Terrassendielen empfehlen wir einen halbrohrförmigen Körper, um die Setzkraft bei weicheren Hölzern und Verbundwerkstoffen zu reduzieren.
Hot-Tags: Kupfer-Senkkopfnieten, China-Kupfernieten, Senkkopfnieten aus Kupfer
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.




X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie