Produkte
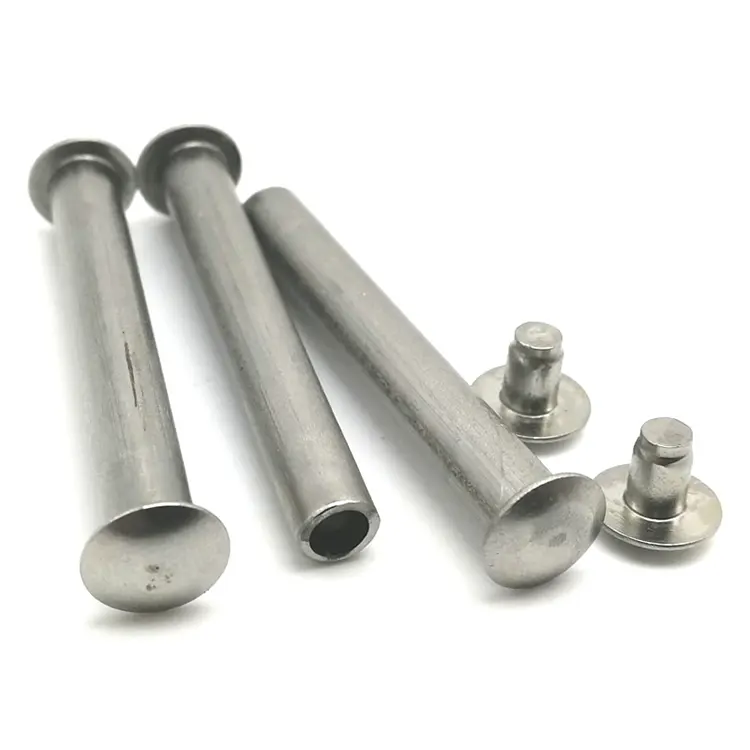
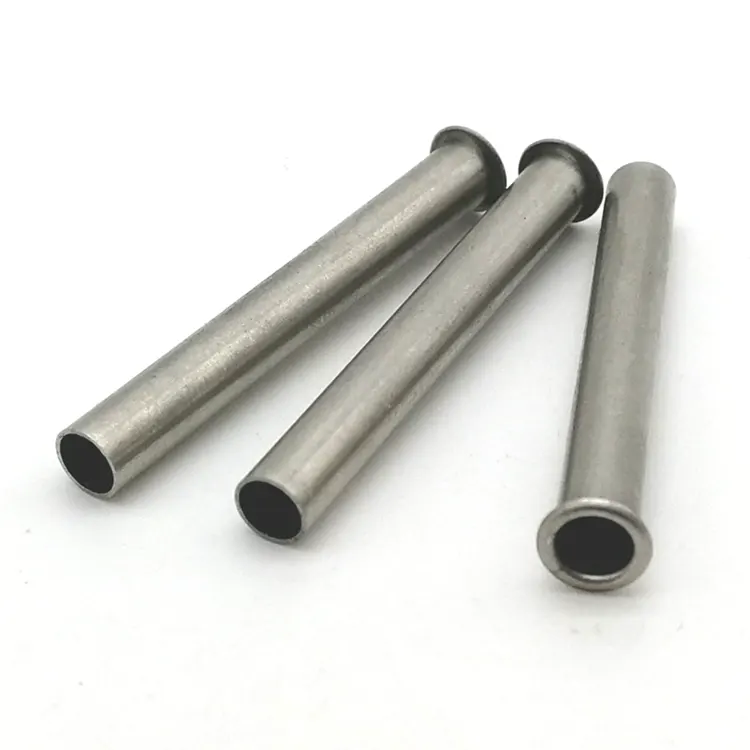

Drehteile aus Kupfer
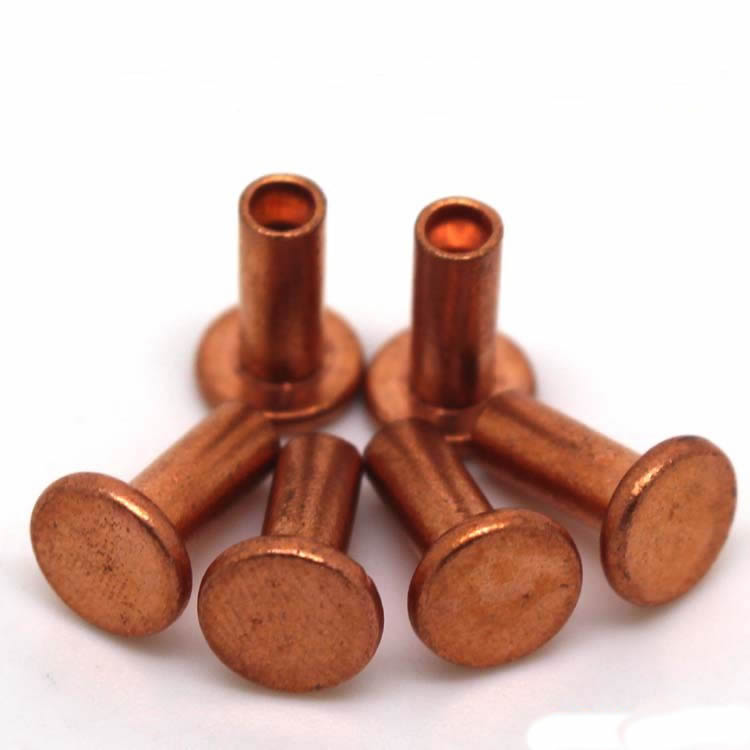
Nuote Metals verfügt über mehr als 10 Jahre Erfahrung in der Herstellung und Lieferung von Spezialdrehkomponenten und unsere CNC-Drehmaschinenausrüstung ist in der Lage, Kupferdrehteile mit äußerst präzisen Maßen herzustellen, um Ihre detailliertesten Anforderungen zu erfüllen. Alle Kupferbearbeitungsteile werden mit kleinsten Toleranzen hergestellt und erfüllen selbst die strengsten Kriterien.
Anfrage absenden
Produktbeschreibung
Messing lässt sich leicht drehen. Steel wehrt sich. Aluminium erfordert Entgraten. Kupfer ist anders. Es ist weich, gummiartig und neigt zum Verschmieren. Es erhärtet schnell. Es entstehen lange, faserige Späne, die sich um das Werkzeug legen und die Oberfläche zerkratzen. Und wenn Sie es mit Standardparametern bearbeiten, erhalten Sie ein Teil, das akzeptabel aussieht, aber die Leitfähigkeitsprüfung nicht besteht.
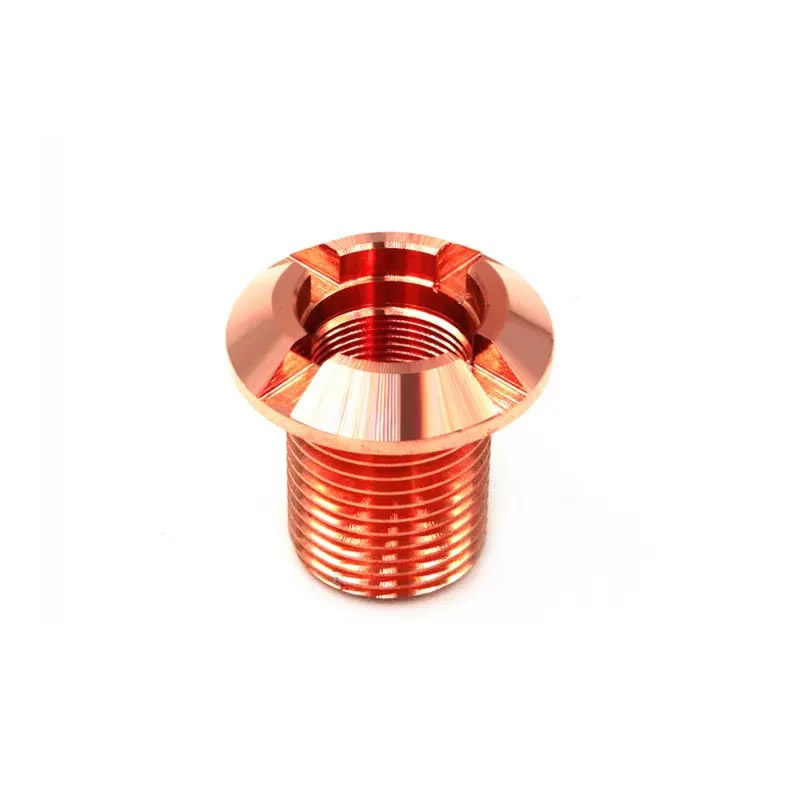
Nuote-MetalleMaschinenDrehteile aus Kupferfür Anwendungen, bei denen die elektrische oder thermische Leitfähigkeit keine Rolle spielt, sondern die gesamte Funktion. Sammelschienenverbinder, HF-Abschirmkomponenten, Vakuumdichtungen, Kühlkörperstifte. Wenn Ihr Teil Strom führen, Wärme ableiten oder einen nichtmagnetischen Signalpfad aufrechterhalten muss, ist Kupfer das richtige Material. Aber nur, wenn es richtig bearbeitet ist.
Die vier Fallen des Kupferdrehens
1. Schmier- und Aufbaukante.
Kupfer ist weich und duktil und neigt daher unter Druck dazu, mit der Schneidkante zu verschweißen. Dadurch entsteht eine Aufbaukante (BUE), die unvorhersehbar abbricht und eine schlechte Oberflächengüte, Maßabweichungen und eingebettete Partikel verursacht, die den Kontaktwiderstand erhöhen. Wir verwenden unbeschichtete, polierte Hartmetalleinsätze mit hohem Spanwinkel – beschichtete Werkzeuge erhöhen die Reibung und verschlechtern die BUE in Kupfer. Die Schnittgeschwindigkeiten werden hoch, die Vorschübe moderat gehalten und das Kühlmittel präzise auf die Kante gerichtet.
2. Grate, die die Leitfähigkeit zerstören.
Kupfergrate sind duktil und haften am Teil. Ein Grat auf der Kontaktfläche einer Stromschiene erzeugt einen Punkt mit hohem Widerstand. Ein Grat in einem HF-Hohlraum verändert das Signalverhalten. Beim standardmäßigen Entgraten werden Innenkanten übersehen. Wir verwenden kontrollierte Vorschubgeschwindigkeiten, um die Gratbildung an der Quelle zu minimieren, und führen anschließend eine thermische Entgratung oder eine Schleifmittelfließbearbeitung für interne Merkmale durch. Kritische elektrische Oberflächen prüfen wir vor dem Verzinnen oder Beschichten mit einem Profilierer.
3. Kaltverfestigung während der Bearbeitung.
Kupfer verfestigt sich schnell. Wenn das Werkzeug reibt statt schneidet, verhärtet sich die Oberfläche, der nächste Durchgang wird schneller stumpf und das Teil wird möglicherweise zu hart für das anschließende Formen oder Biegen. Wir programmieren Schnittgeschwindigkeiten oberhalb der Kaltverfestigungsschwelle und verwenden eine scharfe, positive Geometrie, um sauber zu scheren. Bei C10200 (OFHC) glühen wir bei Bedarf zwischen den Schrupp- und Schlichtdurchgängen.
4. Oxidation zwischen den Operationen.
Kupfer oxidiert schnell, wenn es Luft ausgesetzt wird – insbesondere nach der Bearbeitung, wenn frisches Metall freigelegt wird. Oxidfilme erhöhen den Kontaktwiderstand und beeinträchtigen das Löten, Verzinnen oder Plattieren. Wir spülen und trocknen die Teile unmittelbar nach der Bearbeitung und lagern sie in mit Stickstoff gespülten Schränken. Für Teile, die versilbert oder verzinnt werden sollen, planen wir die Endbearbeitung innerhalb von 24 Stunden nach der Bearbeitung ein.
Von uns bearbeitete Kupfersorten – und warum sie wichtig sind
| Grad | Reinheit | Leitfähigkeit | Hauptmerkmal | Typische Anwendung |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9 % | 58 MS/m | Universell einsetzbar, gute Balance | Sammelschienen, Klemmen, Kühlkörper |
| C10200 (OFHC) | ≥99,99 % | 59 MS/m | Sauerstofffrei, keine Versprödung | Vakuumdichtungen, Hochtemperaturelektronik |
| C10100 (OFE) | ≥99,99 % | 59 MS/m | Extrem niedriger Sauerstoffgehalt, höchste Duktilität | Kritische Elektronik, kryogen |
| C14500 (Tellur) | ≥99,5 % | 50 MS/m | Bearbeitbarkeit durch Te verbessert | Hochgeschwindigkeits-Drehsteckverbinder |
| C17510 (Beryllium) | – | 45 MS/m | Hohe Festigkeit, gute Leitfähigkeit | Federn, Hochstromkontakte |
Ein Hinweis zu C11000 vs. C10200: C11000 ist das Standard-Elektrokupfer. Es enthält ca. 0,04 % Sauerstoff, was für die meisten Sammelschienen und Klemmen ausreichend ist. C10200 ist sauerstofffrei – es widersteht der Wasserstoffversprödung beim Schweißen, Löten oder Hochtemperaturbetrieb. Wählen Sie für Vakuumdichtungen oder kryogene Teile C10200 oder C10100. Nuote Metals hat alle drei auf Lager und kann Sie auf der Grundlage Ihrer Anwendung beraten.
Unsere Kupferdrehlinie – gebaut für Leitfähigkeit und Oberflächenintegrität
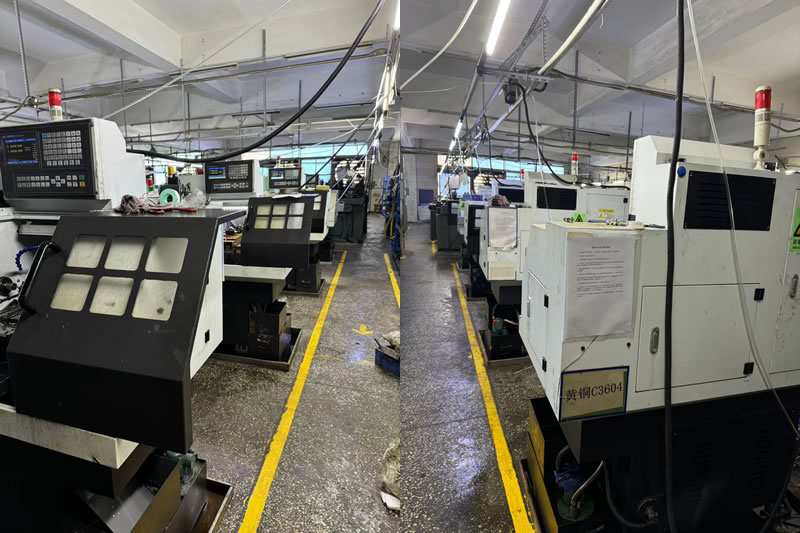
Nuote-Metalle betreibt eine spezielle Kupferdrehzelle, die von unseren Stahl-, Edelstahl- und Aluminiumlinien isoliert ist. Kreuzkontamination ist der Feind der Leitfähigkeit. Ein einzelner Stahlspäne, eingebettet in eine Kupferschiene, wird zum Hot Spot.
Geräte- und Prozesskontrolle:
8 CNC-DrehmaschinenSpeziell für Kupfer und Kupferlegierungen, Stangenkapazität 2 mm bis 60 mm.
Unbeschichtetes, poliertes HartmetallEinsätze sind nur für Kupfer reserviert – keine Kreuzverwendung mit anderen Materialien.
Hochdruckkühlmittel(70 bar) auf die Schneidkante gerichtet, um Späne zu brechen und ein Verschmieren zu verhindern.
Eigene Verzinnung und Versilberung– Wir kontrollieren den Prozess vom bearbeiteten Teil bis zur fertigen, lötbaren Oberfläche.
Überprüfung der Leitfähigkeit:Jede Charge wurde mit einem Sigma-Testmessgerät getestet, um ≥58 MS/m für C11000 zu bestätigen.
Lautstärkefähigkeit:
Prototyp:1–50 Stück, 5-Achsen-Fräs-Drehzentren.
Produktion:50–200.000 Teile, Stangendrehmaschinen mit automatischem Lader und In-Prozess-Messung.
Warum das wichtig ist: Das Drehen von Kupfer erfordert Werkzeuge, Kühlmittel und Handhabung, die speziell für weiche, leitfähige und sauerstoffempfindliche Materialien ausgelegt sind. Dank unserer speziellen Zelle können wir bei einem Sammelschienenverbinder Toleranzen von ±0,005 mm einhalten und eine Oberfläche liefern, die nach der Versilberung die Leitfähigkeitsprüfung besteht.
Ein echtes Beispiel – C11000 Sammelschienenverbinder für EV-Ladestation
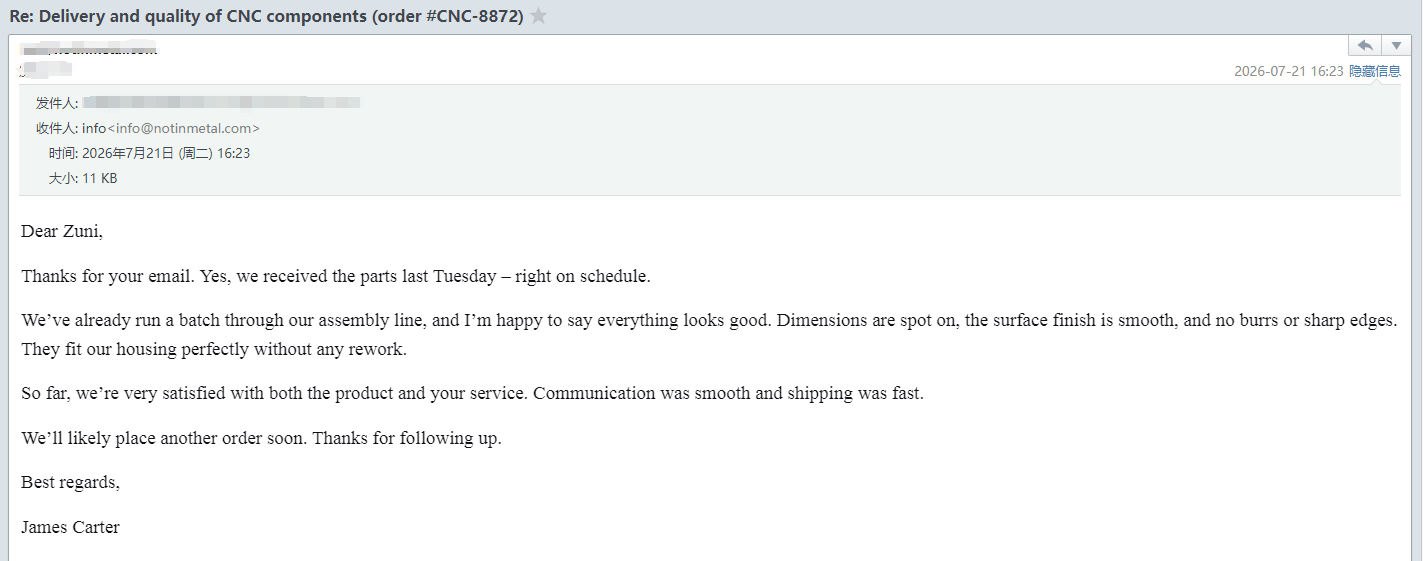
Ein europäischer Hersteller von Ladegeräten für Elektrofahrzeuge benötigte einen C11000-Sammelschienenverbinder mit einer Bohrungstoleranz von 0,01 mm, einer Oberflächenbeschaffenheit von Ra 0,8 μm und einer Versilberung, der einen 24-Stunden-Salzsprühtest bestanden hat. Ihr früherer Lieferant lieferte Teile mit eingebetteten Kupferpartikeln, die nach dem Galvanisieren zu Widerstandsausfällen führten.
Was wir anders gemacht haben:
- Es werden unbeschichtete, polierte Hartmetalleinsätze verwendet, um Aufbauschneidenbildung und eingebettete Partikel zu verhindern.
- Für die Innenbohrung wurde auf Schleifmittel-Fließbearbeitung umgestellt, um Grate zu entfernen, die von Handwerkzeugen übersehen wurden.
- Verifizierte Oberflächenreinheit mit einem Kupfersulfattest vor der Versilberung.
- 8.000 Teile ohne Widerstandsfehler ausgeliefert. Der Kunde verzichtete auf die Eingangskontrolle auf Kontaktwiderstände.
Häufig gestellte Fragen zu Kupferdrehteilen
F1: Was ist die beste Kupfersorte für elektrische Sammelschienen und Steckverbinder?
A: C11000 (ETP) ist die Standardwahl für die meisten Sammelschienen, Klemmen und Steckverbinder. Es bietet eine Leitfähigkeit von 58 MS/m, ist gut bearbeitbar und kostengünstig. Für Vakuumdichtungen, kryogene Teile oder Anwendungen mit Schweißen oder Löten wählen Sie C10200 (OFHC) oder C10100 (OFE) – sie sind sauerstofffrei und beständig gegen Wasserstoffversprödung. Beim Hochgeschwindigkeitsdrehen, bei dem die Bearbeitbarkeit im Vordergrund steht, lässt sich C14500 (Tellurkupfer) schneller bearbeiten, hat aber eine etwas geringere Leitfähigkeit (50 MS/m). Nuote Metals hat alle Qualitäten auf Lager und kann Sie entsprechend Ihren Anforderungen beraten.
F2: Wie verhindert man Grate an Kupferdrehteilen?
A: Kupfergrate sind duktil und lassen sich mit Handwerkzeugen nur schwer vollständig entfernen. Prävention beginnt bei der Werkzeuggeometrie: Wir verwenden einen hochpositiven Spanwinkel, unbeschichtete, polierte Wendeschneidplatten und programmieren Vorschubgeschwindigkeiten, die das Material sauber scheren. Bei Querbohrungen und Innenmerkmalen wenden wir eine Schleiffließbearbeitung oder eine thermische Entgratung an. Bei Teilen, die versilbert oder verzinnt werden sollen, prüfen wir sie vor der Endbearbeitung mit einem Profilierer – denn durch die Beschichtung werden keine Grate verdeckt; es verstärkt sie.
F3: Kann man sauerstofffreies Kupfer ohne Kontamination bearbeiten?
A: Ja. Wir bearbeiten C10200 und C10100 auf speziellen Drehmaschinen mit unbeschichteten Hartmetallwerkzeugen, die nur für Kupfer reserviert sind. Es gelangen keine Stahl-, Aluminium- oder Messingspäne in die Kupferzelle. Wir spülen die Teile sofort nach der Bearbeitung, lagern sie in mit Stickstoff gespülten Schränken und planen die Verzinnung oder Galvanisierung innerhalb von 24 Stunden. Für kritische Vakuum- oder Kryoteile stellen wir mit jeder Lieferung Sauerstoffgehaltszertifikate und Leitfähigkeitstestberichte zur Verfügung.
Hot-Tags: Kupferdrehteile, Chinadrehteile
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie