Produkte
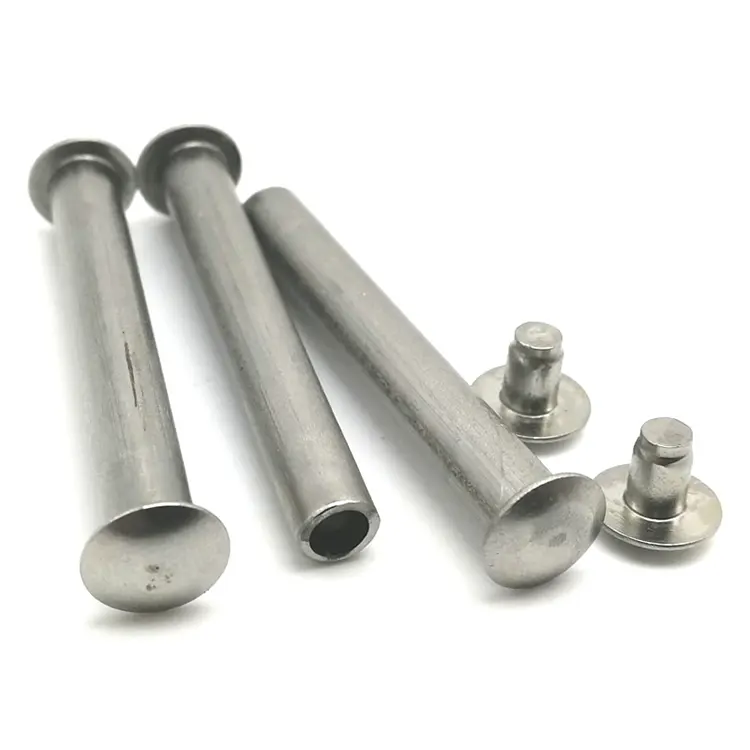
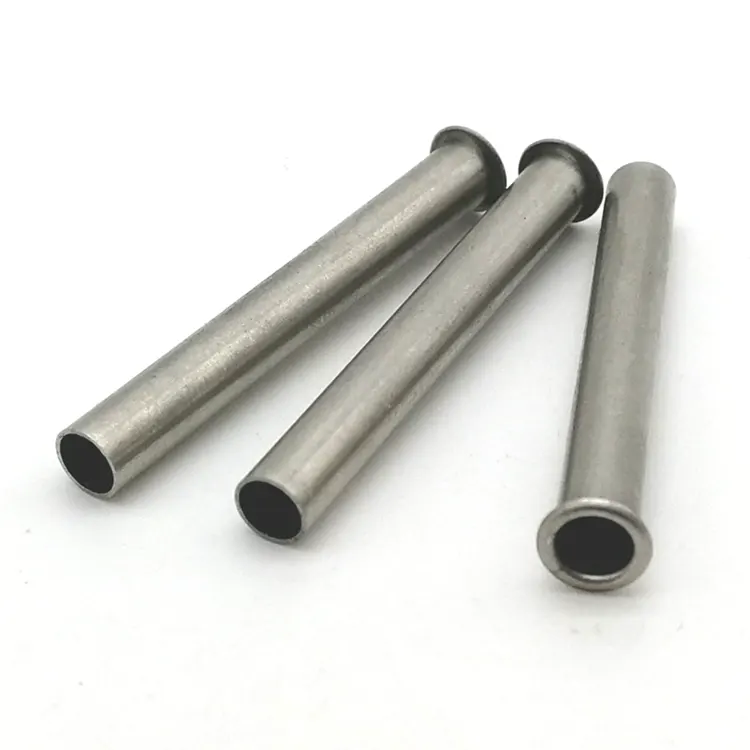
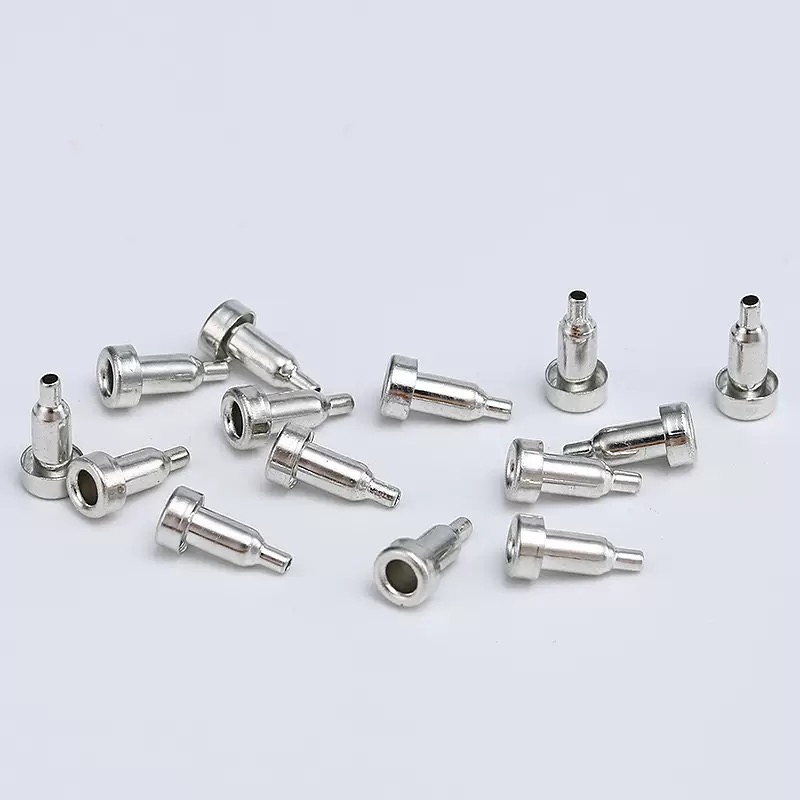
Tiefgezogenes Stempeln
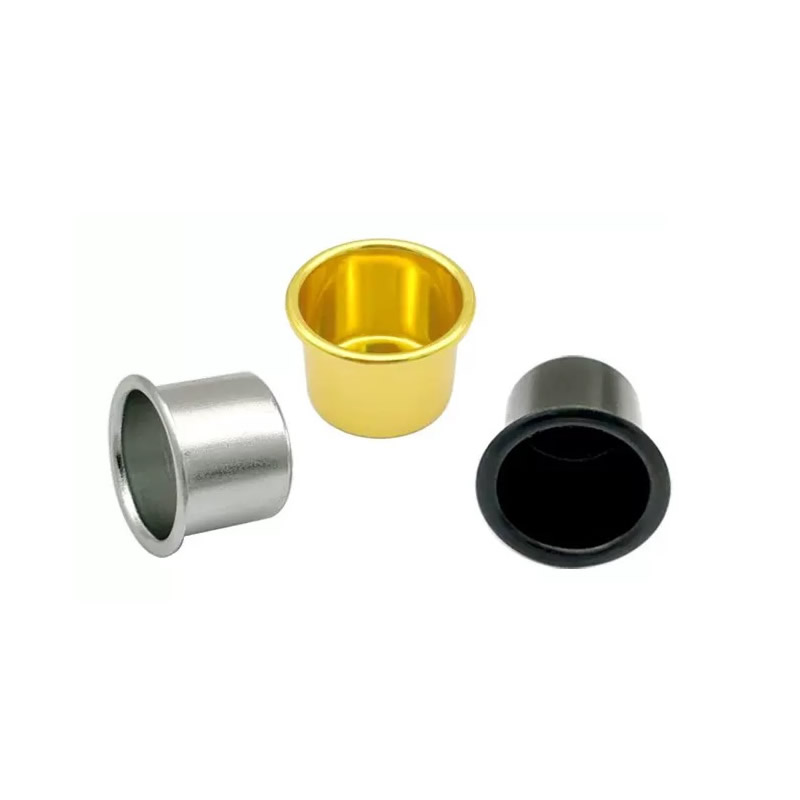
Ein tiefgezogenes Teil versagt am Ziehverhältnis, nicht an der Ziehtiefe. Kohlenstoffstahl verträgt einen Erstzug von 40 %; rostfrei nur 30 %. Nuote Metals bietet Tiefziehstanzen in China mit auf jedes Material abgestimmten Ziehverhältnissen und einer bei jeder Charge überprüften Wandstärke an. Tassen, Schalen und Gehäuse mit einer Dicke von 0,1 mm bis 1,5 mm.
Anfrage absenden
Produktbeschreibung
Ein tiefgezogenes Teil wird nicht allein durch seine Tiefe definiert. Es wird durch das Ziehverhältnis definiert – das Verhältnis von Rohlingsdurchmesser zu Stempeldurchmesser in jeder Stufe. Ein Becher aus Kohlenstoffstahl hält einem ersten Zug von 40 % stand, ohne zu reißen. Ein rostfreier Becher kann das nicht – er härtet schneller aus und wird im gleichen Verhältnis reißen. Ein Aluminiumbecher verträgt 45 %. Das Material bestimmt das Ziehverhältnis, nicht die Zeichnung.
Deshalbtiefgezogene Prägungist kein einzelner Prozess. Es handelt sich um eine Familie von Prozessen – einen für jedes Material. Eine für Kohlenstoffstahl konzipierte Matrize reißt beim ersten Ziehen rostfrei. Ein Ziehplan für Messing führt zu Faltenbildung bei Aluminium. Das Material setzt die Grenze, und der Prozess muss entsprechend gestaltet werden.
Bei Nuote Metals legen wir das Ziehverhältnis pro Material fest – nicht pro Zeichnung. In diesem Artikel werden die materialspezifischen Ziehverhältnisse, die anschließende Wandstärkenkontrolle und die Punkte behandelt, die vor der Annahme eines tiefgezogenen Teils überprüft werden müssen.
Zeichnungsverhältnisse nach Material – die Grenze, die die Anzahl der Stufen bestimmt
Der erste Zug ist der aggressivste – das Material bewegt sich in einem Zug vom flachen Rohling zum Becher. Die maximale Reduzierung hängt von der Duktilität und der Kaltverfestigungsrate des Materials ab.
| Material | Maximale Reduzierung beim ersten Zug | Maximale zweite Ziehung | Maximale dritte Auslosung | Glühen zwischen den Stufen |
|---|---|---|---|---|
| Kohlenstoffstahl (DC04) | 40 % | 30 % | 20 % | Ja – 600–700 °C |
| Edelstahl (304) | 30 % | 20 % | 15 % | Ja – 800–900 °C |
| Aluminium (1100) | 45 % | 35 % | 25 % | Ja – 300–400 °C |
| Messing (C26000) | 40 % | 30 % | 20 % | Ja – 400–500 °C |
Kohlenstoffstahl ist am fehlerverzeihendsten– 40 % erstes Ziehen, zwei Glühvorgänge für einen dreistufigen Becher. Edelstahl härtet schneller aus – nur 30 % beim ersten Ziehen, und die Glühvorgänge müssen häufiger erfolgen. Aluminium lässt sich leicht ziehen – 45 % beim ersten Ziehen –, federt jedoch stärker zurück, sodass die Matrize den Durchmesser übertreffen muss. Messing lässt sich wie Kohlenstoffstahl ziehen, härtet jedoch schneller aus – die Glühtemperatur ist niedriger und das Schmiermittel muss über mehrere Stufen auf dem Rohling bleiben.
Eine Matrize, die für 40 % des ersten Zuges ausgelegt ist, reißt bei 30 % Edelstahl.– nicht weil die Matrize für Kohlenstoffstahl falsch ist, sondern weil sie für Edelstahl falsch ist. Beim Tiefziehstanzen wird das Ziehverhältnis pro Material und nicht pro Teilegeometrie festgelegt.
Wandstärke – Warum Edelstahl am schwersten zu kontrollieren ist
Bei jedem tiefgezogenen Teil wird die Seitenwand dünner, wenn das Material fließt. Die Ausdünnung ist an der Stempelnase am größten und am Flansch am geringsten. Das Ausmaß der Verdünnung hängt jedoch vom Material ab – und Edelstahl ist am schwierigsten zu kontrollieren.
Warum Edelstahl dünner wird:
- Höhere Kaltverfestigungsrate – Edelstahl härtet während des Ziehens schneller aus, sodass das Material dem Fließen widersteht und an der Stempelnase dünner wird.
- Geringere Wärmeleitfähigkeit – die beim Ziehen entstehende Wärme bleibt an der Stempelnase und erweicht das Material ungleichmäßig.
- Weitere Glühvorgänge erforderlich – jedes Glühen verändert die Kornstruktur und beim nächsten Zug wird die Wand anders verdünnt.
Wie wir es kontrollieren:
- Das Ziehverhältnis pro Stufe – Edelstahl ist auf 30 % beim ersten Ziehen, 20 % beim zweiten Ziehen und 15 % beim dritten Ziehen begrenzt – niedriger als bei Kohlenstoffstahl.
- Auf das Material abgestimmtes Matrizenspiel – Edelstahl erfordert ein größeres Spiel als Kohlenstoffstahl, um der höheren Rückfederung und Ausdünnung Rechnung zu tragen.
- Glühatmosphäre – Edelstahl muss in einer kontrollierten Atmosphäre geglüht werden, um Oxidation zu verhindern, die sich auf die nächste Ziehung auswirken würde.
- Überprüfung der Wandstärke – Ultraschallmessung an drei Punkten an jeder Probe; 100 %-Inspektion für Druck- oder Abschirmanwendungen.
Beim Tiefziehen von Edelstahl ist die Wandstärke keine einzelne Zahl, sondern ein Profil. Die Stanznase ist die dünnste Stelle und die erste Stelle, an der es zu Rissen kommt. Wir überprüfen das Profil, nicht nur den Durchschnitt.
Unsere Tiefziehanlage – Ausstattung und Kapazität
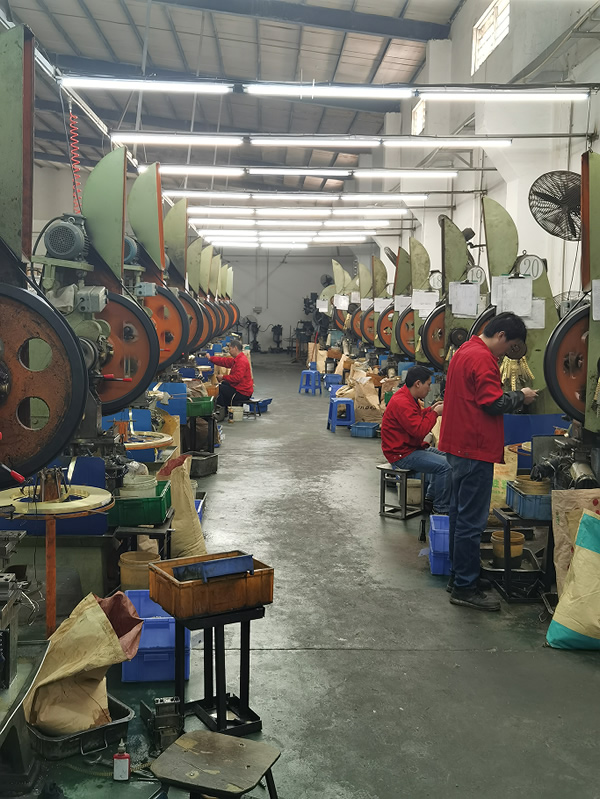
Nuote Metals betreibt eine eigene Tiefziehzelle – getrennt von unseren Hochgeschwindigkeits-Stanz- und Formlinien. Die Zelle ist für mehrstufiges Ziehen mit Inline-Glühen konfiguriert.
Ausstattung und Kapazität:
- 6 Transferpressen von 100 bis 600 Tonnen – Tonnage abgestimmt auf die Ziehstufe.
- Inline-Glühöfen mit kontrollierter Atmosphäre – zwischen den Ziehphasen, nicht nach Fertigstellung des Teils.
- Banddicke von 0,1 mm bis 1,5 mm – Kohlenstoffstahl, Edelstahl, Aluminium, Messing und Kupfer.
- Ziehtiefe bis zu 50 mm – tiefer für größere Durchmesser.
- Ultraschall-Wanddickenmessgerät (Olympus 38DL) an der Linie – Dreipunktmessung an jeder Probe.
- Zeiss Contura KMG für Durchmesser, Konzentrizität und Flanschebenheit.
- Zertifizierung: ISO 9001:2015. PPAP-Dokumentation verfügbar, einschließlich Prozessablauf, PFMEA, Kontrollplan und Fähigkeitsstudien.
Einschränkung:Unsere Tiefziehzelle ist für Materialstärken ≥0,1 mm validiert. Bei dünneren Stärken muss das Ziehverhältnis reduziert und der Glühplan angepasst werden – wir prüfen diese Anforderungen von Fall zu Fall. Wir bieten kein Angebot für ein Tiefziehteil an, ohne zu bestätigen, dass das Ziehverhältnis für das Material und die Dicke erreichbar ist.
Ein echtes Beispiel – 1100-Aluminium-Batteriegehäuse
Ein US-amerikanischer Batteriehersteller benötigte ein Gehäuse aus 1100er Aluminium mit einer Wandstärke von 0,5 mm, einer Ziehtiefe von 35 mm und einer Konzentrizität von 0,05 mm. Ihr früherer Lieferant verwendete einen Ziehplan für Kohlenstoffstahl – das Aluminium war am Flansch knitterig und an der Stanznase dünner, und 12 % der Teile bestanden die Dichtheitsprüfung nicht.
Was wir anders gemacht haben:
- Stellen Sie den ersten Zug auf eine Reduzierung von 45 % ein – Aluminium kann einen höheren Anteil annehmen als Kohlenstoffstahl, und die Matrize wurde dafür entwickelt.
- Bei Aluminium wurde ein größerer Matrizenspielraum verwendet – die höhere Rückfederung erforderte mehr Spielraum als bei Kohlenstoffstahl.
- Zur Vermeidung von Faltenbildung wurde ein Flanschniederhalter hinzugefügt – Aluminium bildet am Flansch leichter Falten als Stahl.
- Verifizierte Wandstärke an drei Punkten bei jeder Probe – ±8 % oder besser.
- 2 Millionen Teile ohne Leckagefehler versandt. Der Kunde hat die Dichtheitsprüfung bei der Wareneingangsprüfung gestrichen.
Das soll Tiefziehstanzen leisten:Nicht nur ein Becher, der korrekt misst, sondern auch eine gleichmäßige Wand, ein flacher Flansch und ein Ziehverhältnis, das zum Material passt – nicht zur Zeichnung.
Häufig gestellte Fragen
F1: Wie hoch ist das maximale Ziehverhältnis beim Tiefziehen?
A: Das maximale Erstziehverhältnis hängt vom Material ab. Kohlenstoffstahl kann um 40 % reduziert werden; Edelstahl 30 %; Aluminium 45 %; Messing 40 %. Über die erste Ziehung hinaus reduziert jede weitere Ziehung das Verhältnis – normalerweise 30 % für die zweite und 20 % für die dritte. Beim Tiefziehen von Edelstahl oder hochfesten Legierungen muss das Ziehverhältnis niedriger sein – eine für Kohlenstoffstahl ausgelegte Matrize reißt den Edelstahl beim ersten Ziehen.
F2: Was bestimmt die Kosten für Tiefziehteile?
A: Drei Faktoren: Anzahl der Ziehstufen, Glühzyklen und Wandstärkenprüfung. Ein Teil, das drei Ziehvorgänge und zwei Glühvorgänge erfordert, kostet mehr als ein Teil, das einen Ziehvorgang erfordert – die Presszeit, die Glühzeit und die Handhabung zwischen den Stufen erhöhen die Kosten. Ein Teil, das eine 100-prozentige Wanddickenprüfung erfordert, erhöht die Prüfkosten. Bei tiefgezogenen Teilen werden die Kosten durch die Ziehreihenfolge bestimmt – nicht nur durch das Material. Zusammen mit dem Angebot stellen wir Ihnen eine Kostenaufschlüsselung zur Verfügung.
F3: Können Sie DFM Feedback geben, bevor ich eine Bestellung aufgebe?
A: Ja. Senden Sie uns eine Zeichnung mit den Anforderungen an Material, Dicke, Ziehtiefe und Wandstärke. Unser Ingenieurteam berechnet das Ziehverhältnis für Ihr Material und bestätigt, ob das Teil in der erwarteten Anzahl von Stufen gezogen werden kann – oder ob es mehr Glühvorgänge, einen größeren Rohling oder ein anderes Material benötigt. Bei Tiefziehstanzen verhindert die DFM-Überprüfung die häufigste Kostenüberraschung – eine Matrize, die gebaut und dann geändert wird, weil das Ziehverhältnis nicht erreichbar war.
F4: Was ist die Mindestbestellmenge für Tiefziehteile?
A: Für eine neue Tiefziehmatrize beträgt die Mindestbestellmenge in der Regel 30.000 Stück – darunter dominieren die Werkzeugkosten. Für Prototypen oder Kleinserien können wir Teile in einem einstufigen Ziehvorgang oder durch Drehen herstellen – mindestens 1.000 Stück. Für bereits in der Produktion befindliche Tiefziehstanzteile können Nachbestellungen bereits ab 10.000 Stück erfolgen. Wir überprüfen das Volumen und das Ziehverhältnis, bevor wir den richtigen Werkzeugansatz empfehlen.
Hot-Tags: Tiefgezogene Stanzfabrik, China Tiefgezogenes Stanzen, Hersteller von Stanzteilen
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie