Produkte
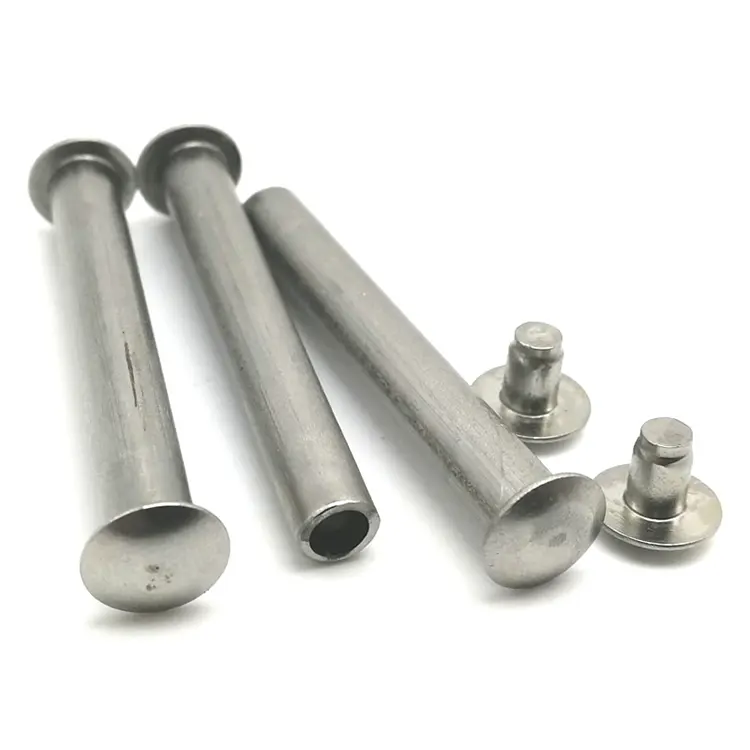

Senkkopfnieten aus Eisen
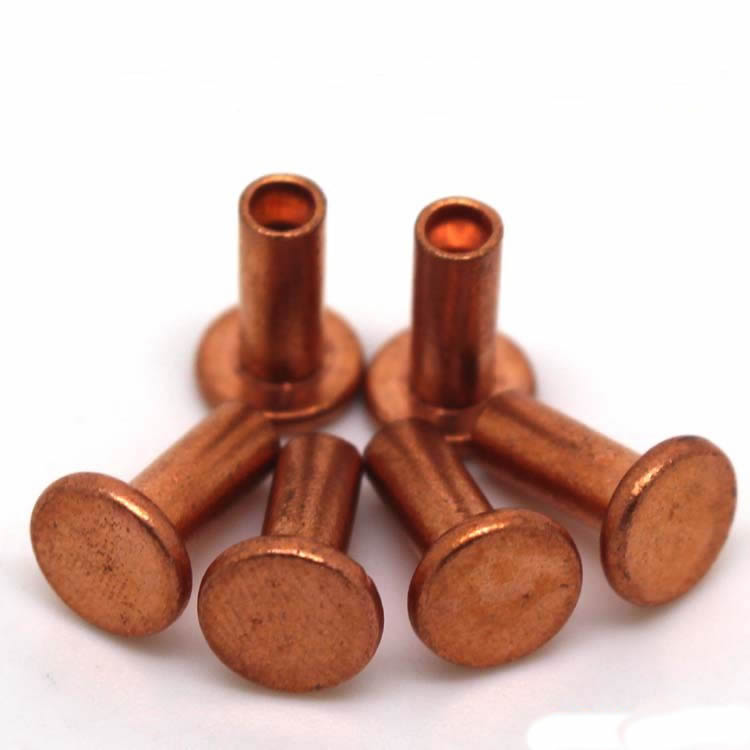
Der Kopf von Senkkopfnieten aus Eisen hat die Form eines Kegelstumpfs, wobei der Kegel normalerweise in einem Winkel von 90° oder 120° zur Nietachse geneigt ist. Diese Form ermöglicht, dass der Nietkopf nach der Installation bündig mit der Oberfläche des verbundenen Bauteils abschließt, was zu einem glatten Erscheinungsbild führt. Dies eignet sich besonders für Anwendungen, bei denen die Ebenheit der Oberfläche von entscheidender Bedeutung ist. Kommen Sie zu Nuote Metals, um Ihren gewünschten Senkkopfniet aus Eisen individuell anzupassen. Unsere Ingenieure verfügen über mehr als 10 Jahre Erfahrung und sind mit der Herstellung verschiedener Niettypen bestens vertraut.
Anfrage absenden
Produktbeschreibung
Nicht jede Niete ist dazu da, gesehen oder gefühlt zu werden. Wenn Ihr fertiges Produkt ein elegantes, professionelles Erscheinungsbild ohne störende Punkte erfordert, ist dieSenkkopfniet aus Eisenist die Antwort. Bei Nuote Metals fertigen wir diese Befestigungselemente mit einer präzise abgewinkelten, flachen Oberseite, die nach der Installation vollständig bündig mit dem umgebenden Material abschließt.
Dieser bündige Sitz verhindert hervorstehende Köpfe, die sich in der Kleidung verfangen, Finger schneiden oder bewegliche Teile behindern könnten. Aus diesem Grund sind Senknieten die Standardwahl für architektonische Metallarbeiten, den Außenbereich von Fahrzeugen, den Innenraum von Eisenbahnwaggons und alle Anwendungen, bei denen die Oberflächenglätte ebenso wichtig ist wie die Festigkeit der Verbindung.
Was macht einen Senkkopf einzigartig?
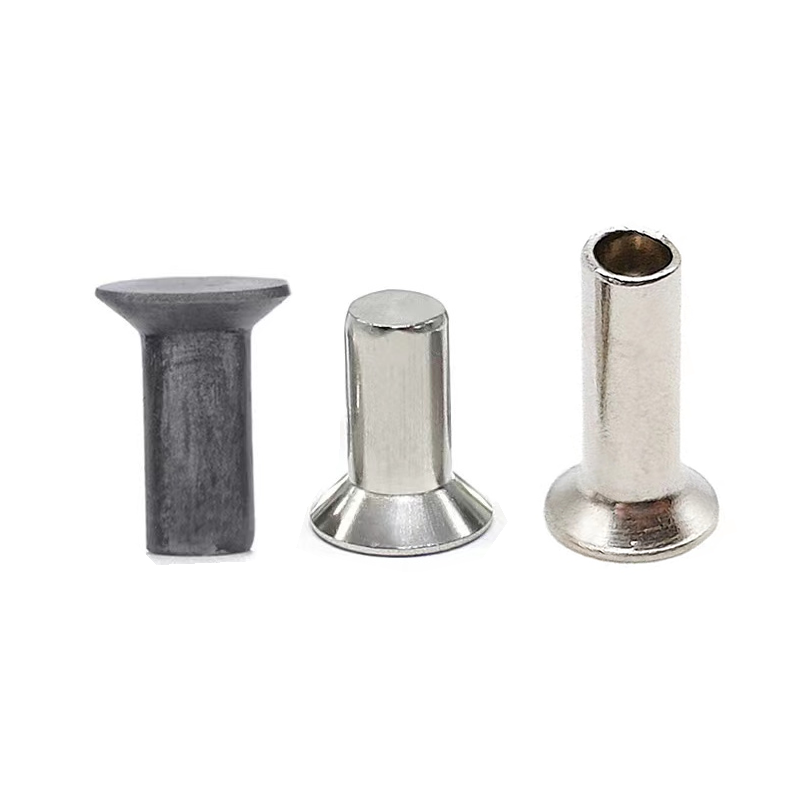
Der Senkkopf (auch „Flachkopf“ oder „Senkkopf“ genannt) zeichnet sich durch seine konische Unterseite aus, die so konzipiert ist, dass sie in ein vorgebohrtes Senkloch passt.
Wichtige Geometriemerkmale:
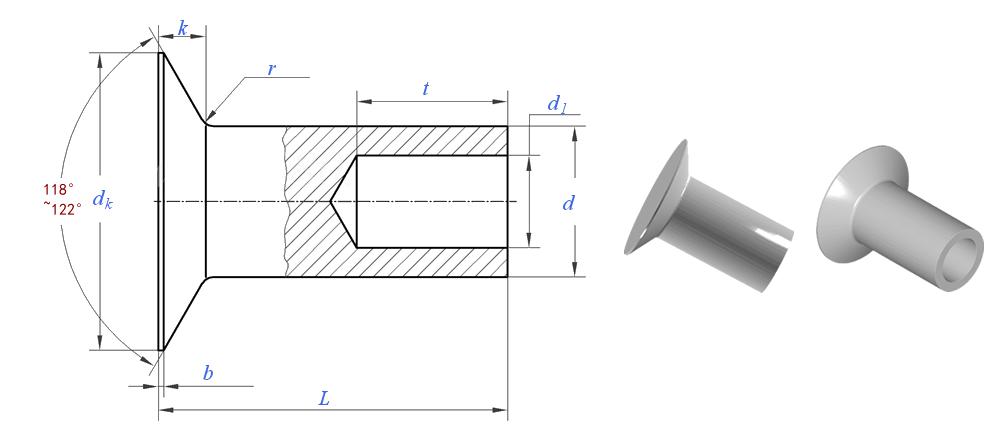
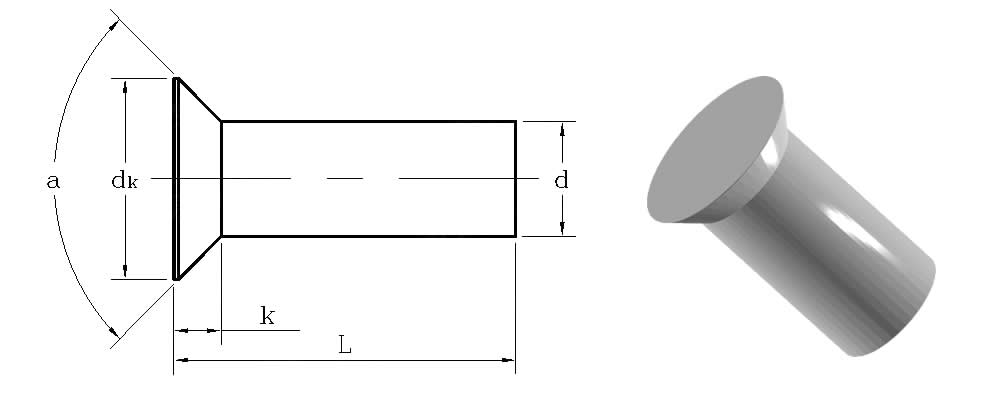
Kopfform:Flache Oberseite mit einer im 90°- oder 120°-Winkel konischen Auflagefläche an der Unterseite
Kopfdurchmesser:Etwa das 1,4- bis 1,6-fache des Schaftdurchmessers (kleiner als Rund- oder Flachköpfe)
Kopfhöhe:Sehr niedrig – nur 0,3× bis 0,4× des Schaftdurchmessers
Fertiges Profil:Liegt exakt bündig mit der Oberfläche oder leicht darunter
Der entscheidende Faktor – Senkwinkel:
Die meisten Normen (einschließlich DIN 302 und ISO 1051) schreiben einen Senkwinkel von 90° für den allgemeinen Gebrauch vor. Bei weicheren Materialien wie Aluminium oder Kunststoff wird manchmal 120° bevorzugt, um die Kantenspannung zu reduzieren. Nuote Metals bietet beide Winkel an – auf Anfrage auch kundenspezifische Winkel.
Technische Daten – Senkkopfnieten aus Eisen
Wir fertigen nach DIN 302 (Senkkopfniete, Voll- und Halbrohrnieten) und ISO 1051 mit umfassenden kundenspezifischen Optionen.
Kombinierte Dimensions- und mechanische Daten
| Parameter | Wert/Bereich | Prüfstandard / Toleranz |
|---|---|---|
| Schaftdurchmesser (d) | 2 – 16 mm | ±0,1 mm (≤10 mm) |
| Kopfdurchmesser (dk) | 1,4×d bis 1,6×d | ±0,2 mm |
| Kopfhöhe (k) | 0,3×d bis 0,4×d | ±0,15 mm |
| Senkwinkel | 90° (Standard) oder 120° | ±2° |
| Länge (L) | 4 – 50 mm (kundenspezifisch erhältlich) | ±0,5 mm |
| Zugfestigkeit | 330 – 450 MPa | ASTM A31 |
| Streckgrenze (Klasse A) | ≥160 MPa | ASTM A31 |
| Scherfestigkeit | 250 – 350 MPa | ASTM F606 |
| Härte | 80 – 95 HRB | Rockwell B |
Senkkopf vs. Rund vs. Pfanne – Eine klare Entscheidungshilfe
Anstelle einer Tabelle ist hier die einfache Logik:
- Wählen Sie Senkkopfwenn die Oberfläche völlig bündig sein muss – keine Vorsprünge erlaubt. Dies ist von entscheidender Bedeutung für Außenverkleidungen von Fahrzeugen, Handläufe, Förderbandabdeckungen und Endmontagen, bei denen nach dem Nieten eine Lackierung oder Pulverbeschichtung erfolgt. Die flache Oberseite verhindert außerdem die Ansammlung von Schmutz.
- Wählen Sie „Runder Kopf“.Wenn das Gelenk starken Vibrationen und Stößen ausgesetzt ist, absorbiert die hohe Kuppel Stöße und bietet maximalen Auszugswiderstand.
- Wählen Sie Pan Headbeim Arbeiten mit dünnen oder weichen Materialien, die eine breite Lastverteilung und ein niedriges (aber nicht bündiges) Profil erfordern.
Für die meisten Finish-kritischen Anwendungen – Architektur, Transport und Konsumgüter – ist der Senkkopfniet aus Eisen die einzig logische Wahl. Nuote Metals kann passende Spezifikationen für Senkerwerkzeuge liefern, um einen perfekten Sitz zu gewährleisten.
Massiv vs. halbrohrförmig – zwei Wege zu einem bündigen Finish
Beide Körpertypen sind mit Senkköpfen kompatibel, eignen sich jedoch für unterschiedliche Produktionsmaßstäbe.
| Besonderheit | Solide versenkt | Halbrohrförmiger Senkkopf |
|---|---|---|
| Schaftform | Völlig solide durch den Kopf | Hohle Spitze (20–40 % Tiefe) |
| Erforderliche Setzkraft | 100 % (Grundlinie) | 60–70 % |
| Scherfestigkeit | 100 % (maximal) | 85–90 % |
| Am besten für | Dicke Platten, strukturelle Sicherheitsverbindungen | Dünne Platten, automatisierte Massenproduktion |
| Typische Einstellung | Hydraulisches Press- oder Schlagnieten | Pneumatisches Nieten oder Roll-Clinchen |
Praktische Ratschläge: Foder Automobil- oder Geräteproduktionslinien, wählen Sie Halbrohr – es härtet schneller aus und erfordert weniger Kraft. Wählen Sie für Brückenbauteile oder schweres Gerät Massiv, um maximale Festigkeit zu erzielen.
Kritische Installationsfaktoren für Senknieten
Um einen wirklich bündigen Sitz zu erreichen, ist mehr Präzision erforderlich als bei anderen Kopfformen. Befolgen Sie diese Regeln, um die besten Ergebnisse zu erzielen:
Vorbereitung des Senklochs:Der Senkwinkel (90° oder 120°) muss exakt zum Nietkopf passen. Eine Abweichung von nur 5° führt dazu, dass der Kopf über die Oberfläche hinausragt oder tiefer liegt, was sowohl das Erscheinungsbild als auch die Lastübertragung beeinträchtigt.
Tiefenkontrolle:Die Senktiefe muss der Kopfhöhe (k) entsprechen. Zu flach – der Kopf sitzt stolz. Zu tief – der Kopf sinkt unter die Oberfläche, wodurch die Materialkante dünner wird.
Gratentfernung:Entgraten Sie vor dem Setzen immer beide Seiten des Lochs – Grate verhindern, dass der konische Kopf vollständig sitzt, und verursachen eine exzentrische Belastung.
Amboss-Auswahl:Verwenden Sie zum Setzen von Senknieten einen flachen Amboss. Ein konkaver Amboss verformt den Kopf und beeinträchtigt die bündige Oberfläche.
Profi-Tipp von Nuote Metals:Wir können Senktiefenmessgeräte und Setzwerkzeugspezifikationen liefern, die auf Ihre Nietenbestellung zugeschnitten sind – so ersparen Sie sich das Ausprobieren in der Produktion.
Präzisionstechnische Unterstützung – Fachwissen über das Testen hinaus
Bei Nuote Metals wissen wir esSenknieten aus EisenDie Leistung hängt von der geometrischen Konsistenz und der Installationskompatibilität ab – nicht nur von der Materialstärke. Mit über 20 Jahren Erfahrung und mehr als 500 Millionen gelieferten Senknieten in der Automobil-, Eisenbahn- und Architekturbranche können wir reale Probleme wie Winkelabweichungen, Kantenrisse und außermittige Sitze antizipieren, bevor sie Ihre Linie erreichen.
Was uns auszeichnet:
- Bemusterung vor der Produktion:Musterchargen werden mit detaillierten Einstellungsberichten – Amboss-Empfehlungen, Kraftkurven und bündigen Validierungsdaten geliefert.
- SPC-Prozesskontrolle:Wir überwachen Kopfwinkel, Konzentrizität und Höhe an jeder Formstation und erkennen Abweichungen unter 0,05 mm in Echtzeit.
- Technischer Support vor Ort:Bei kritischen Projekten unterstützen unsere Ingenieure bei der Werkzeugeinrichtung und der Kalibrierung der Produktionslinie.
- Vollständige Rückverfolgbarkeit:Zu jeder Charge gehören Maßberichte, ASTM A31-Materialzertifikate und optional eine Inspektion durch Dritte.
Wir teilen Prozessdaten offen – denn klare Kommunikation schafft Vertrauen. Dieser anwendungsorientierte Ansatz, der weit über generische Testlisten hinausgeht, macht den Unterschied von Nuote Metals aus.
Häufig gestellte Fragen zu Senkkopfnieten aus Eisen
F1: Was ist der Unterschied zwischen einem 90°- und einem 120°-Senkkopfniet?
A: Der Winkel bezieht sich auf die konische Fläche unter dem Kopf. 90° ist der internationale Standard für die meisten Stahl- und Metallanwendungen (DIN 302, ISO 1051). Es passt genau in Standard-Senkwerkzeuge. 120° wird typischerweise für weichere Materialien wie Aluminium, Kunststoff oder Holz verwendet – der größere Winkel verringert den Kantendruck und verringert das Risiko, dass Material um das Loch herum splittert. Bei Nuote Metals haben wir beides auf Lager und können den richtigen Winkel basierend auf der Härte und Dicke Ihres Materials empfehlen. Wenn Sie unsicher sind, senden Sie uns Ihre Materialspezifikationen und wir beraten Sie.
F2: Kann der Nietkopf beim Setzen reißen, wenn ich den falschen Senkwinkel verwende?
A: Absolut – und das ist ein häufiger Fehler in der Praxis. Wenn der Senkwinkel in Ihrem Material schärfer oder flacher als der Nietkopf ist, sitzt der Kopf nicht gleichmäßig. Während des Abbindens entstehen durch den ungleichen Kontakt Spannungspunkte, die dazu führen können, dass die Kopfkante abschert oder reißt, insbesondere bei härteren Eisen-/Stahlsorten. Passen Sie die Winkel immer genau an. Wenn Ihr vorhandenes Werkzeug einen nicht standardmäßigen Winkel verwendet, kann Nuote Metals passende kundenspezifische Winkelnieten herstellen – geben Sie einfach Ihre Spezifikationen für den Senkfräser an.
F3: Sind Senkkopfnieten aus Eisen schwächer als Rundkopfnieten?
A: In Bezug auf die Scherfestigkeit (seitliche Kraft) sind sie nahezu identisch, da beide vom Schaftdurchmesser abhängen. Allerdings ist der Rundkopf in Bezug auf Schlagfestigkeit und Auszugsfestigkeit stärker, da er über der Schaftmitte mehr Materialmasse aufweist. Der Senkkopf ist dünner und bietet eine um ca. 15–20 % geringere Schlagtoleranz. Aus diesem Grund empfehlen wir Senkköpfe für oberflächenkritische Umgebungen mit geringer Stoßbelastung (z. B. Architekturverkleidungen oder Innenverkleidungen) und Rundköpfe für hochbelastbare Strukturrahmen. Nuote Metals fragt immer nach Ihrer Betriebsumgebung, um Sie bei der Wahl des richtigen Kopfstils zu unterstützen.
Hot-Tags: Senkkopfnieten aus Eisen, in China hergestellte Eisennieten, Hersteller von Eisennieten
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.




X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie