Produkte
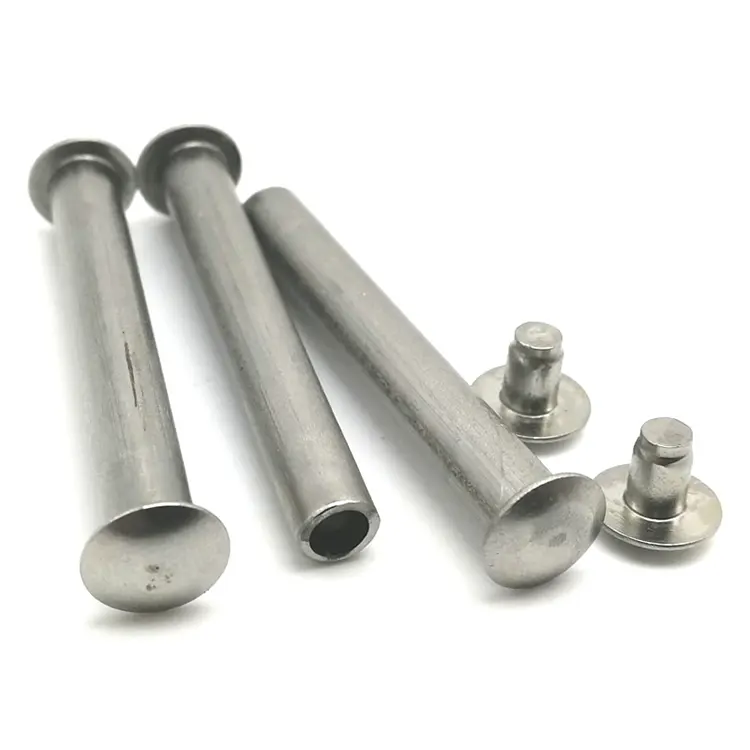
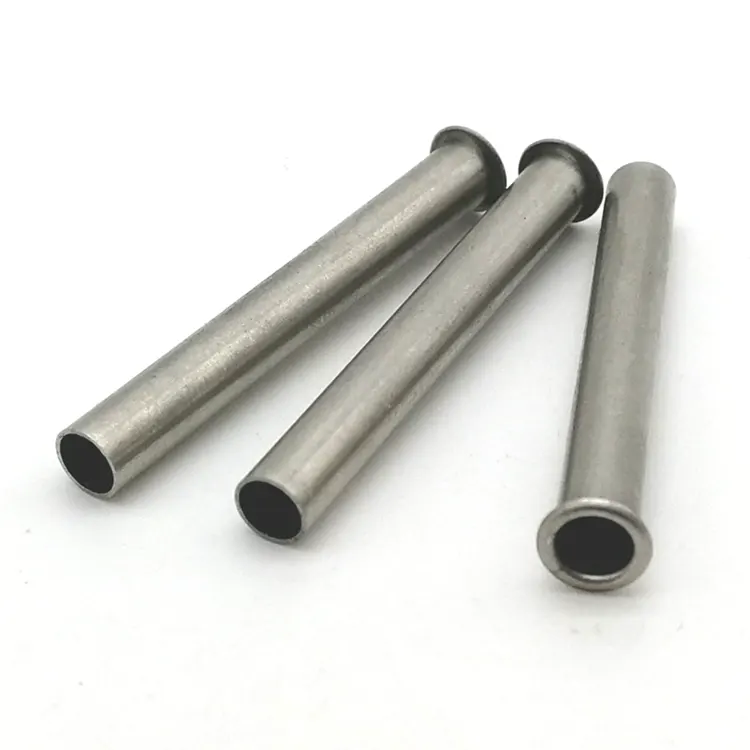

Drehteile aus Edelstahl
Nuote Metals bietet hochpräzise Edelstahl-Drehteile mit Sitz in Dongguan, China. Bei der Bearbeitung von Edelstahl handelt es sich um den Prozess der Formgebung von Edelstahl durch Wegschneiden des Materials eines Werkstücks oder durch Einarbeiten eines Innenradius in die Oberfläche.
Anfrage absenden
Produktbeschreibung
Drehteile aus Edelstahl – wenn Korrosionsbeständigkeit auf Bearbeitungsschwierigkeiten trifft
Edelstahl ist nicht nur „Stahl, der nicht rostet“. Es handelt sich um eine Familie von Legierungen, die sich aggressiv verfestigen, faserige Späne erzeugen, die sich um das Werkzeug wickeln, und eine Oberflächenintegrität erfordern, die bei Kohlenstoffstahl niemals erforderlich ist. Viele Maschinenwerkstätten behandeln Edelstahl wie 1045-Kohlenstoffstahl – und das Ergebnis ist eine schlechte Oberflächengüte, eine kurze Werkzeugstandzeit und hohe Ausschussraten.
Nuote Metals bearbeitet Drehteile aus Edelstahl anders. Wir wählen Werkzeug, Kühlmittel und Schnittparameter speziell für Edelstahl aus. Wir überprüfen die Oberflächenintegrität, nicht nur die Abmessungen. Und wir verstehen, dass ein Kratzer oder eine verschmierte Oberfläche für Kunden aus der Medizin-, Lebensmittel- und Schifffahrtsbranche ein Funktionsmangel und kein kosmetischer Mangel ist.
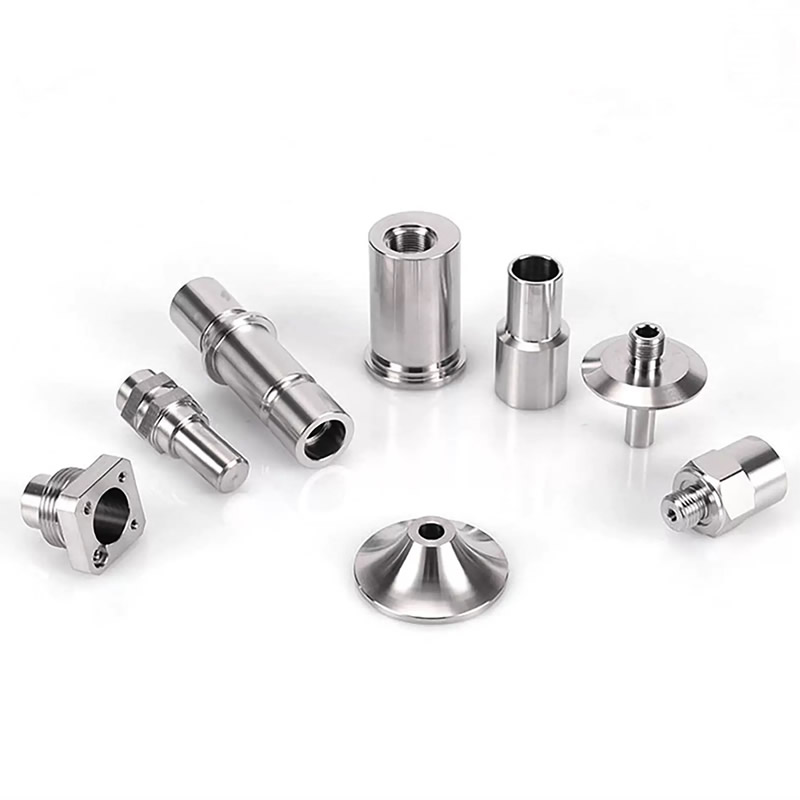
Die versteckten Kosten des Edelstahldrehens – es kommt nicht auf das Material, sondern auf den Ausschuss an
Stangenmaterial aus rostfreiem Stahl kostet mehr als Kohlenstoffstahl – aber hier überschreiten Projekte nicht das Budget. Die tatsächlichen Kosten sind Ausschuss: Teile, deren Oberflächengüte, Maßabweichung oder Passivierungsanforderungen nicht bestehen. Drei Fehlerarten sind für die meisten Verluste beim Drehen von Edelstahl verantwortlich.
1. Kaltverfestigungsdrift.
Edelstahl verhärtet sich, wenn das Werkzeug reibt statt schneidet. Die Oberfläche wird härter als das Substrat, wodurch der nächste Durchgang stumpf wird und die Abmessung außerhalb der Toleranz liegt. Bis der Bediener es bemerkt, sind Dutzende Teile Ausschuss.
2. Späneumhüllung und Oberflächenschäden.
Edelstahl erzeugt fadenförmige, gummiartige Späne – insbesondere 304 und 316. Wenn Späne sich um das Werkzeug oder das Teil wickeln, zerkratzen sie die Oberfläche. Bei Medizin- und Lebensmittelteilen kann aus einer Ra-Oberfläche von 0,4 μm in Sekundenschnelle eine Ra-Oberfläche von 1,6 μm werden.
3. Inkonsistente Passivierung.
Edelstahl basiert auf einer passiven Chromoxidschicht für die Korrosionsbeständigkeit. Wenn bei der Bearbeitung die Oberfläche verschmiert oder eingebettete Eisenpartikel zurückbleiben, schlägt die Passivierung fehl. Das Teil sieht zwar sauber aus, korrodiert jedoch im Betrieb.
Wie wir Edelstahl bearbeiten – unterschiedliche Werkzeuge, unterschiedliche Regeln
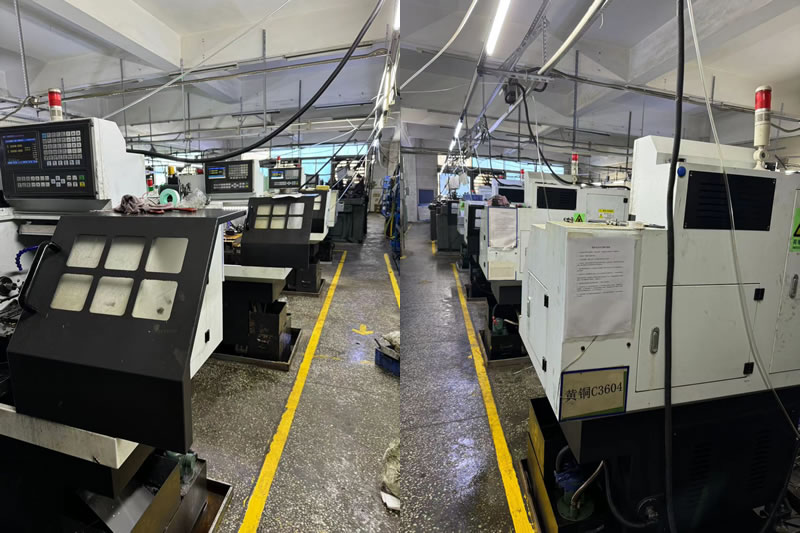
Wir bieten keine rostfreien Aufträge mit Geschwindigkeiten und Vorschüben für Kohlenstoffstahl an. Jedes Edelstahlteil erhält einen eigenen Prozessplan.
Werkzeuge:
Wir verwenden scharfe, hochpositive Spanplatten mit PVD-beschichtetem Hartmetall (TiAlN oder AlCrN), die speziell für Edelstahl entwickelt wurden. Bei 17-4 PH und 440C wechseln wir für die Fertigdurchgänge zu CBN. Scharfe Kanten schneiden sauber statt zu reiben – das ist der wichtigste Faktor zur Vermeidung von Kaltverfestigung.
Kühlmittel:
Hochdruck-Kühlmittel (70–100 bar) auf die Schneidkante gerichtet. Dies bricht Späne, kontrolliert die Hitze und unterdrückt die Kaltverfestigung. Für 304 und 316 verwenden wir stickstoffgekühltes Drehen beim Fertigschneiden.
Parameter:
Niedrige Oberflächengeschwindigkeit, hoher Vorschub. Wir schneiden schnell genug, um oberhalb der Kaltverfestigungsschwelle zu bleiben, aber langsam genug, um einen schnellen Werkzeugverschleiß zu vermeiden. Bei 316 beträgt die typische Oberflächengeschwindigkeit 120–150 m/min – etwa die Hälfte dessen, was wir bei 1045-Kohlenstoffstahl verwenden.
Überprüfung:
Oberflächenrauheit mit einem tragbaren Profilometer getestet. Passivierung überprüft durch einen Kupfersulfattest oder Ferroxyltest. Maßprüfung mit CMM an allen kritischen Merkmalen.
Von uns bearbeitete Edelstahlsorten – und wozu sie dienen
| Grad | Bearbeitbarkeit | Korrosionsbeständigkeit | Typische Härte | Beste Anwendung |
|---|---|---|---|---|
| 303 | Exzellent | Mäßig | 160–200 HB | Großseriendrehteile, Muttern, Beschläge |
| 304 | Mäßig | Gut | 150–200 HB | Lebensmittelausrüstung, medizinisch, allgemein |
| 316 | Mäßig | Ausgezeichnet (Marine) | 150–200 HB | Marine, Chemie, Pharmazeutik |
| 17-4 PH | Schwierig | Sehr gut | 40–45 HRC (H900) | Luft- und Raumfahrt, hochfeste Wellen |
| 440 °C | Schwierig | Gut | 58–62 HRC | Lager, Ventile, Schneidwerkzeuge |
Eine Anmerkung zu 303 vs. 304:303 enthält Schwefel für eine verbesserte Bearbeitbarkeit – es dreht sich schneller und erzeugt kürzere Späne. Schwefel verringert jedoch die Korrosionsbeständigkeit und Schweißbarkeit. Für medizinische oder Lebensmittelteile ist normalerweise 304 oder 316 erforderlich. Wir helfen Kunden dabei, die richtige Sorte basierend auf ihrer Anwendung auszuwählen und nicht nur die Sorte, die am einfachsten zu bearbeiten ist.
Ein echtes Beispiel – Edelstahlverteiler 316 für medizinische Analysegeräte
Ein europäischer Hersteller medizinischer Geräte benötigte einen Verteiler aus Edelstahl 316 mit einer Innenbearbeitung von Ra 0,4 μm und einer Bohrungstoleranz von 0,01 mm. Ihr vorheriger Lieferant lieferte Teile, die den Passivierungstest nicht bestanden hatten – eingebettete Eisenpartikel verursachten Korrosion im Flüssigkeitsweg des Analysators.
Was wir anders gemacht haben:
- Es werden spezielle Werkzeuge verwendet, die nur für Edelstahl 316 reserviert sind – keine Kreuzkontamination durch Kohlenstoffstahl.
- Beim Schlichtdurchgang auf stickstoffgekühltes Drehen umgestellt, um ein Verschmieren zu verhindern.
- Ein Ferroxyltest wurde hinzugefügt, um die Passivierung vor dem Versand zu überprüfen.
- 3.000 Stück wurden ohne Passivierungsfehler ausgeliefert. Der Kunde verzichtete auf die Eingangsprüfung auf Oberflächenintegrität.
Häufig gestellte Fragen zu Drehteilen aus Edelstahl
F1: Was ist der Unterschied zwischen Edelstahl 303 und 304 bei Drehteilen?
A: 303 enthält Schwefel (0,15–0,35 %), um die Bearbeitbarkeit zu verbessern. Es dreht sich schneller, erzeugt kürzere Späne und sorgt für eine bessere Oberflächengüte. Aber Schwefel verringert die Korrosionsbeständigkeit und erschwert das Schweißen. 304 enthält keinen Schwefel – es bietet eine bessere Korrosionsbeständigkeit und Schweißbarkeit, ist jedoch schwieriger zu bearbeiten. Für großvolumige Drehteile, die keinen rauen Umgebungsbedingungen ausgesetzt sind, ist 303 kostengünstig. Wählen Sie für medizinische, Lebensmittel- oder Schifffahrtsanwendungen 304 oder 316. Nuote Metals kann Sie je nach Anwendung und Umgebung beraten.
F2: Wie verhindert man die Kaltverfestigung beim Drehen von Edelstahl?
A: Kaltverfestigung entsteht, wenn das Werkzeug reibt statt schneidet. Zur Vorbeugung ist Folgendes erforderlich: (1) scharfe, hochpositive Spanwerkzeuge – niemals abgenutzte Wendeschneidplatten verwenden; (2) Schnittgeschwindigkeiten oberhalb der Kaltverfestigungsschwelle (typischerweise 120–150 m/min für 316); (3) hohe Vorschubgeschwindigkeiten, um das Werkzeug im Eingriff zu halten; (4) Hochdruck-Kühlmittel, das auf die Schneidkante gerichtet ist. Bei Nuote Metals programmieren wir rostfreie Aufträge mit diesen Parametern und überprüfen die Oberflächenhärte nach der Bearbeitung, um sicherzustellen, dass sich keine gehärtete Schicht gebildet hat.
F3: Können Sie bei Drehteilen aus Edelstahl einen Ra-Wert von 0,4 μm erreichen?
A: Ja. Ra 0,4 μm ist auf Edelstahl mit geeigneten Werkzeugen und Parametern erreichbar. Für Innenbohrungen verwenden wir Bohrstangen mit polierten Wendeplatten und stickstoffgekühltem Drehen. Für Außenflächen verwenden wir beim Schlichtdurchgang Wiper-Wendeschneidplatten. Wir überprüfen die Oberflächenrauheit mit einem tragbaren Profilometer und nehmen die Ergebnisse in den Prüfbericht auf. Für Ra 0,2 μm oder besser empfehlen wir das Läppen oder Polieren als sekundären Arbeitsgang. Nuote Metals überprüft die Anforderungen an die Oberflächengüte auf jeder Zeichnung und bestätigt den erreichbaren Ra, bevor ein Angebot abgegeben wird.
So fordern Sie ein Angebot für Drehteile aus Edelstahl an
Senden Sie uns Ihre Zeichnung (STEP, IGES, PDF oder DWG) mit:
- Edelstahlqualität (303, 304, 316, 17-4 PH, 440C oder andere)
- Anforderung an die Oberflächenbeschaffenheit (Ra-Wert)
- Gegebenenfalls sind Passivierungs- oder Korrosionstests erforderlich
- Toleranzanforderungen für kritische Abmessungen
- Jahresvolumen und Losgrößen
Unser Technikteam prüft jede Anfrage innerhalb von 24 Stunden und sendet ein detailliertes Angebot mit DFM-Feedback zur Bearbeitbarkeit, Machbarkeit der Oberflächenbeschaffenheit und Passivierungsanforderungen zurück.
Hot-Tags: Drehteile aus Edelstahl
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie