Produkte
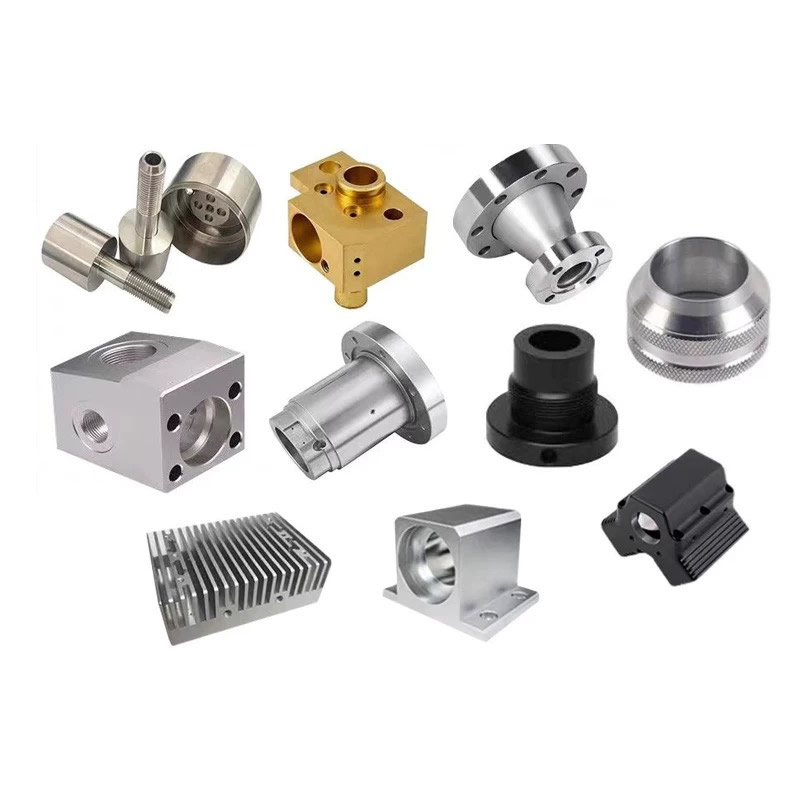
Dreh- und Frästeile
Nicht jedes Dreh- und Frästeil benötigt ein 5-Achs-Fräs-Drehzentrum. Was es braucht, ist ein Setup-Plan, der den Feature-Beziehungen entspricht: Features, die ausgerichtet werden müssen, gehen in ein Setup; Funktionen, die nicht zwischen Maschinen verschoben werden können. Nuote Metals produziert Dreh- und Frästeile in China, wobei die Rüstplanung auf den Merkmalsbeziehungen der Zeichnung basiert und nicht auf der Fähigkeitsliste der Maschine. ±0,005 mm bei kritischen Beziehungen.
Anfrage absenden
Produktbeschreibung
Dreh- und Frästeile – die Merkmalsbeziehung entscheidet über den Aufbau
Ein Dreh- und Frästeil wird oft als „Mill-Turn“ bezeichnet – eine Maschine, eine Einrichtung, fertig. Aber nicht jeder Teil braucht das. Was benötigt wird, ist ein Einrichtungsplan, der den Feature-Beziehungen in der Zeichnung entspricht. Eine Querbohrung, die innerhalb von 0,02 mm mit einer Bohrung übereinstimmen muss, erfordert eine Einrichtung – die Beziehung übersteht ein erneutes Spannen nicht. Eine Montagefläche, die nur innerhalb von 0,1 mm parallel zur Achse sein muss, kann in einer zweiten Aufspannung gefräst werden – die Toleranz ist locker genug, um die Bezugspunktverschiebung auszugleichen.
Dreh- und Frästeile werden nicht durch die Maschine definiert, sondern durch die Beziehungen zwischen Merkmalen. Der Setup-Plan folgt den Beziehungen: Enge Beziehungen gehen in einem Setup einher; lockere Beziehungen können sich verschieben. Ein Lieferant, der alles auf einem 5-Achsen-Zentrum fräst, überbearbeitet die losen Merkmale. Ein Lieferant, der alles zwischen Maschinen bewegt, verliert die engen Beziehungen.
Bei Nuote Metals produzieren wir Dreh- und Frästeile mit einer Rüstplanung, die auf den Merkmalsbeziehungen der Zeichnung basiert. In diesem Artikel werden die drei Beziehungstypen behandelt, wann separate Setups akzeptabel sind und was vor der Annahme eines Teils überprüft werden muss.
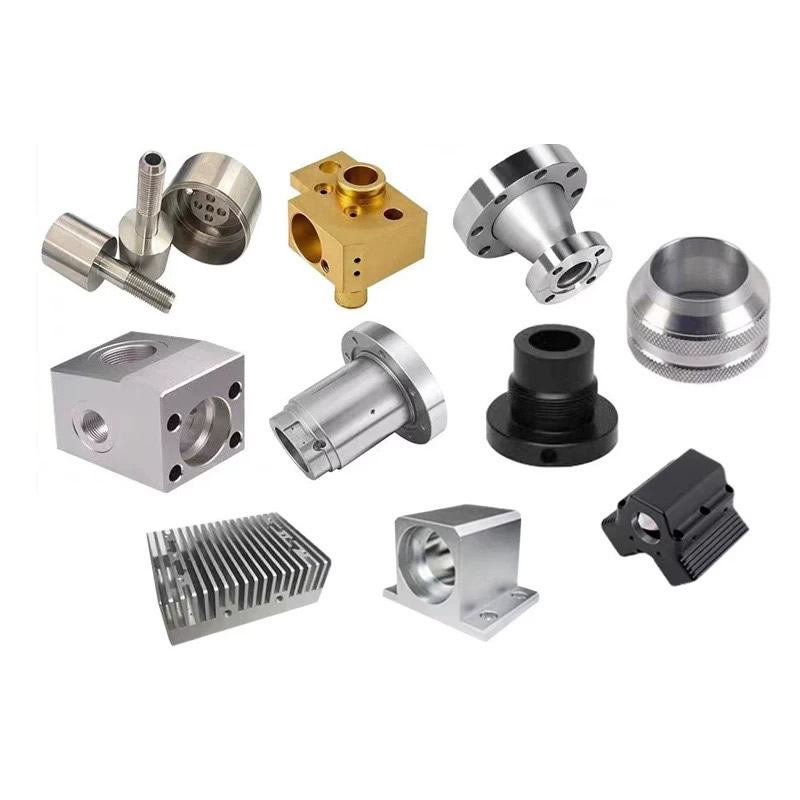
Drei Funktionsbeziehungen, die eine Einrichtung erfordern
Die Entscheidung, ein oder zwei Setups zu verwenden, ist keine Präferenz – sie wird durch die Toleranz zwischen den Merkmalen bestimmt.
| Feature-Beziehung | Beispiel | Toleranz, die eine Einrichtung erfordert | Was passiert bei einer Teilung? |
|---|---|---|---|
| Querloch zum Bohren | Hydraulikanschluss zur Hauptbohrung | Position ≤0,03 mm | Durch erneutes Spannen wird das Loch um die Außendurchmessertoleranz verschoben |
| Flach zur Achse | Montage flach zur Wellenachse | Parallelität ≤0,02 mm | Das zweite Setup verweist auf eine andere Oberfläche |
| Schlitz zum Bohren | Keilnut zur Lagerbohrung | Symmetrie ≤0,05 mm | Beim Spannvorrichtungswechsel wird der Schlitz relativ zur Bohrung gedreht |
Querloch zum Bohrenist die häufigste Beziehung, die eine Einrichtung erfordert. Das Querloch muss die Bohrung an der richtigen Position schneiden. Wenn das Teil erneut eingespannt wird und die Vorrichtung den Außendurchmesser referenziert, verschiebt sich das Querloch um die Außendurchmessertoleranz. Aus einer Außendurchmessertoleranz von 0,05 mm ergibt sich ein Querlochpositionsfehler von 0,05 mm – außerhalb der 0,03 mm-Anforderung.
Flach zur Achseerfordert eine Einrichtung, wenn die Parallelität eng ist. Eine Montagefläche, die innerhalb von 0,02 mm parallel zur Wellenachse sein muss, kann nicht in einer zweiten Aufspannung gefräst werden – die zweite Vorrichtung referenziert eine andere Oberfläche und die Parallelität verschiebt sich.
Schlitz zum Bohrenerfordert eine Einrichtung, wenn die Symmetrie eng ist. Eine Keilnut, die innerhalb von 0,05 mm symmetrisch zur Lagerbohrung sein muss, kann einem Spannvorrichtungswechsel nicht standhalten – der Schlitz dreht sich relativ zur Bohrung.
Bei Dreh- und Frästeilen bestimmt die Beziehung – nicht die Anzahl der Features – den Rüstplan.
Standardreferenz:Positions- und Parallelitätstoleranzen folgen ASME Y14.5 und ISO 1101, sofern keine strengeren Angaben angegeben sind.
Wenn separate Setups akzeptabel sind
Nicht jede Funktion erfordert eine Einrichtung. Elemente mit losen Beziehungen können zwischen Maschinen verschoben werden – und ihre Verschiebung ist kostengünstiger als das Hinzufügen einer 5-Achsen-Einrichtung.
Funktionen, die sich bewegen können:
- Befestigungslöchermit Positionstoleranz ≥0,1 mm – die Verschiebung beim erneuten Spannen wird durch die Toleranz aufgefangen.
- Wohnungenmit Parallelität ≥0,05 mm – die zweite Vorrichtung ist genau genug.
- Gewindeanschlüssemit Position ≥0,1 mm – der Gewindeeingriff gleicht geringfügige Fehlausrichtungen aus.
- Entgraten und Anfasen– überhaupt keine Beziehung zum Datum.
Der Kostenkompromiss:Ein 5-Achsen-Fräs-Drehzentrum kostet mehr pro Stunde als eine Drehmaschine oder eine 3-Achsen-Fräsmaschine. Wenn die Hälfte der Merkmale in eine zweite Aufspannung verschoben werden kann, ist die Herstellung des Teils auf einer Drehmaschine plus einer Fräsmaschine günstiger – und nicht auf einem Fräs-Dreh-Zentrum. Der Rüstplan ist sowohl eine Kostenentscheidung als auch eine Toleranzentscheidung.
Ein häufiger Fehler:Jedes Dreh- und Frästeil auf einem 5-Achsen-Zentrum zitieren, weil „es genauer ist“. Bei Teilen mit losen Beziehungen erhöht das 5-Achsen-Zentrum die Kosten, ohne einen Mehrwert zu schaffen – die zweite Konfiguration hätte die Toleranz ohnehin eingehalten.
Ausstattung und Kapazität
Nuote Metals betreibt sowohl 5-Achsen-Fräs-Drehzentren als auch separate Drehmaschinen und Bearbeitungszentren – der Rüstplan richtet sich also nach dem Teil und nicht nach der Maschinenverfügbarkeit.
- 5-Achsen-Fräs-Drehzentren(DMG MORI NHX 5000, Mazak Integrex) – für Teile mit engen Merkmalsbeziehungen.
- CNC-Drehmaschinen mit angetriebenen Werkzeugen(Haas ST-20Y) – für Drehteile mit einfachen Querbohrungen und Abflachungen.
- 3-Achsen- und 4-Achsen-Bearbeitungszentren– zum sekundären Fräsen an losen Teilen.
- KMG mit scannendem Messtaster(Zeiss Contura 7/10/6) – fixiert auf dem Bearbeitungsbezugspunkt.
Zertifizierung:ISO 9001:2015 (Zertifikat auf Anfrage erhältlich). Jährliche Kapazität: 2,5 Millionen Dreh- und Frästeile für Hydraulik-, Medizin- und Automobilprogramme.
Einschränkung:Der beziehungsbasierte Einrichtungsplan geht davon aus, dass die engen Funktionen mit einem einzigen Schritt zugänglich sind. Bei Teilen mit engen Beziehungen an beiden Enden – die unabhängig davon zwei Einstellungen erfordern – überprüfen wir die Bezugspunktübertragung und empfehlen möglicherweise eine andere Geometrie oder eine Funktionslehre.
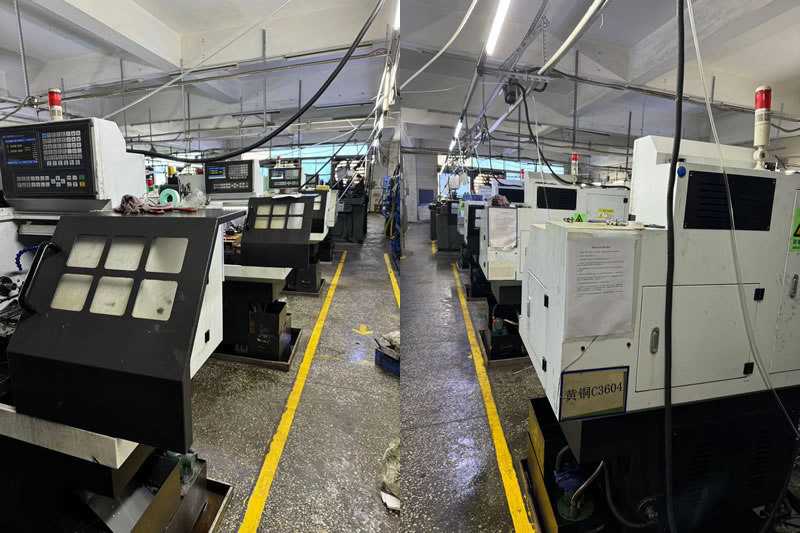
Ein echtes Beispiel – Zwei Beziehungen, zwei Setups, 20 % Kostenersparnis
Ein deutscher Hersteller von Automobilsensoren benötigte ein 6061-Aluminiumgehäuse mit einer gedrehten Bohrung, einer gefrästen Montagefläche mit 0,02 mm Parallelität zur Bohrungsachse und vier Montagelöchern mit ±0,15 mm.
Was wir empfohlen haben:
- Ein Setup für Bohrung und Montagefläche— 5-Achsen-Fräs-Drehzentrum, die Parallelität wird auf 0,015 mm gehalten.
- Zweiter Aufbau für die vier Befestigungslöcher— 3-Achsen-Fräser, die Neuspannverschiebung wird durch die Toleranz von ±0,15 mm absorbiert.
- Der vorherige Lieferant hat das gesamte Teil auf einem 5-Achsen-Zentrum angeboten –20 % teurerals der Split-Plan.
Eine Lektion, die wir gelernt haben:Zu Beginn unseres Setup-Planungsprogramms haben wir ein Teil mit einer Symmetrieanforderung von 0,04 mm zwischen Schlitz und Bohrung auf zwei Setups aufgeteilt. Durch die erneute Klemmdrehung wurde der Schlitz um 0,06 mm verschoben – 3 % der Charge wurden verschrottet. Seitdem wird eine Nut-zu-Bohrung-Symmetrie unter 0,05 mm immer in einer Aufspannung bearbeitet.
Einschränkung:Der Teilungsplan wird für diese Geometrie validiert – die enge Beziehung befindet sich auf der Bohrungsfläche und die losen Löcher befinden sich auf dem Flansch. Wenn am Flanschende eine enge Beziehung bestünde, würde die Teilung nicht funktionieren.
Versand von 2.000 Teilen ohne Montagefehler. Das ist es, was Dreh- und Frästeile liefern sollten: nicht die leistungsfähigste Maschine, sondern der Rüstplan, der den Beziehungen entspricht – enge Features in einem Setup, lose Features dort, wo sie hingehören.
Häufig gestellte Fragen
F1: Woher weiß ich, welche Funktionen an einem Dreh- und Frästeil einmal eingerichtet werden müssen?
A: Passen Sie die Merkmalsbeziehung an die Toleranz an. Ein Querloch zum Bohren an einer Position ≤0,03 mm erfordert eine Einrichtung. Eine Abflachung zur Achse bei Parallelität ≤0,02 mm erfordert eine Einrichtung. Ein Schlitz zum Bohren mit einer Symmetrie von ≤0,05 mm erfordert eine Einrichtung. Merkmale mit Toleranzen ≥ 0,1 mm können normalerweise in eine zweite Aufspannung verschoben werden – die Verschiebung beim erneuten Spannen wird absorbiert. Bei Dreh- und Frästeilen bestimmt die Beziehung – nicht die Anzahl der Features – den Rüstplan.
F2: Ist ein 5-Achsen-Fräs-Drehzentrum für diese Teile immer besser?
A: Nein – es ist besser für Teile mit engen Feature-Beziehungen. Bei Teilen mit losen Beziehungen erhöht das 5-Achsen-Zentrum die Kosten, ohne einen Mehrwert zu schaffen – die zweite Einstellung hält die Toleranz. Die Maschine wird für die Beziehung ausgewählt, nicht für die Fähigkeitsliste. Ein Teil mit einem engen Querloch und zehn losen Löchern kann auf einer Drehmaschine plus Fräsmaschine günstiger sein – nicht auf einem Fräs-Dreh-Zentrum.
F3: Was passiert, wenn eine enge Funktion auf zwei Setups aufgeteilt wird?
A: Die Neuspannverschiebung erhöht die Funktionsposition. Aus einer Außendurchmessertoleranz von 0,05 mm ergibt sich ein Querlochpositionsfehler von 0,05 mm – außerhalb einer Anforderung von 0,03 mm. Wenn die Toleranz eng genug ist, kann die geteilte Aufspannung sie nicht halten – das Merkmal muss in einer Aufspannung bearbeitet werden oder der Bezug muss mit einer Funktionslehre übertragen werden.
F4: Bringt der geteilte Einrichtungsplan zusätzliche Kosten für Vorrichtungen oder Inspektionen mit sich?
A: Der geteilte Plan fügt eine zweite Vorrichtung und einen zweiten Prüfschritt hinzu – aber er spart der 5-Achsen-Maschine Zeit. Für Teile mit losen Merkmalen sind die Gesamtkosten mit dem Split-Plan niedriger. Wir bieten eine Kostenaufschlüsselung, die die Vorrichtungs- und Inspektionskosten im Verhältnis zur 5-Achsen-Maschinenzeit zeigt – so können Sie sehen, welcher Plan für Ihr Teil günstiger ist.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie