Produkte
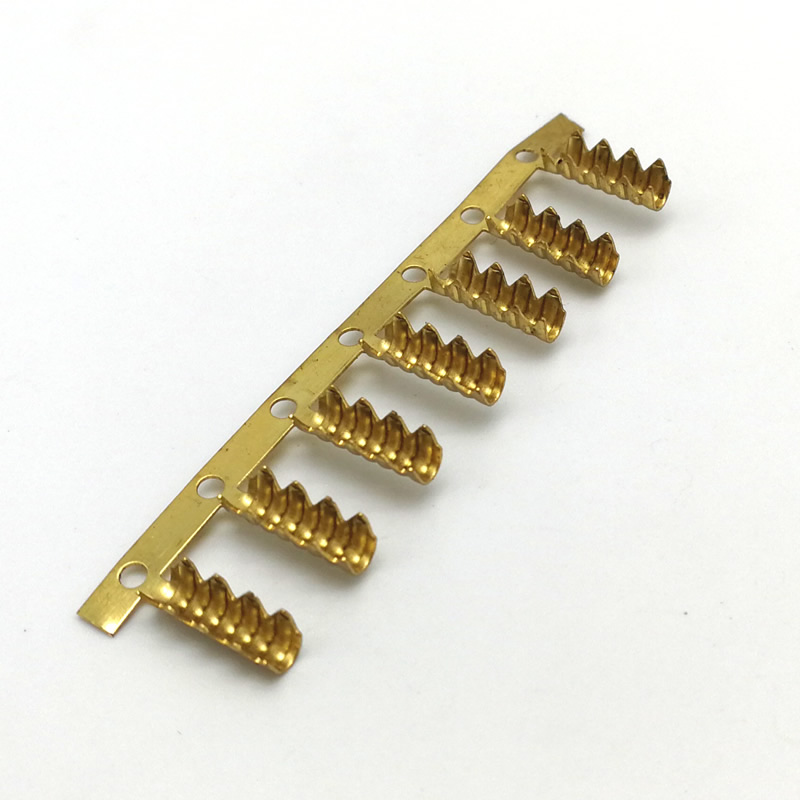
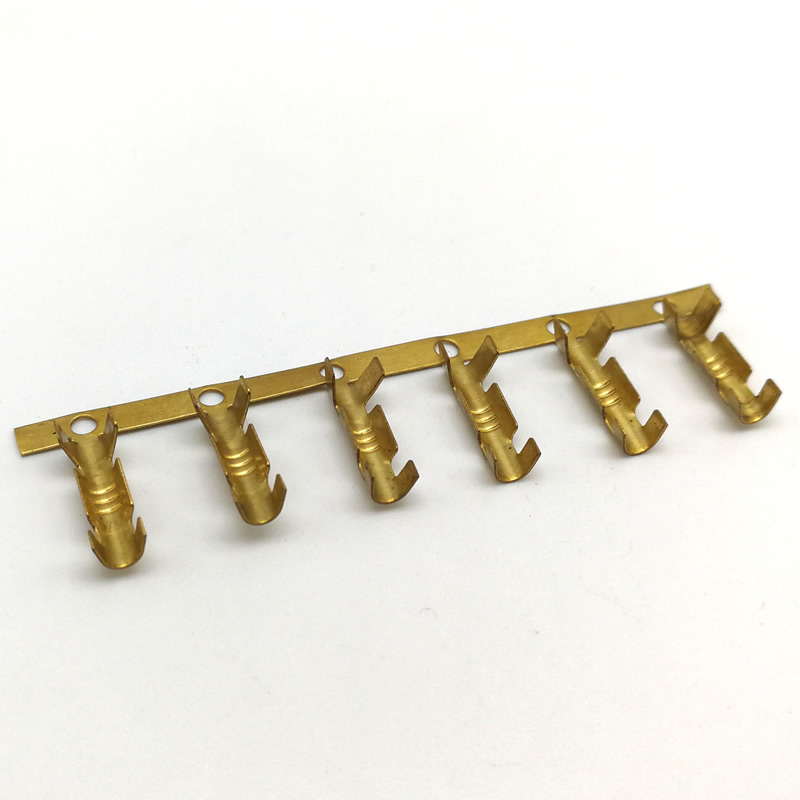
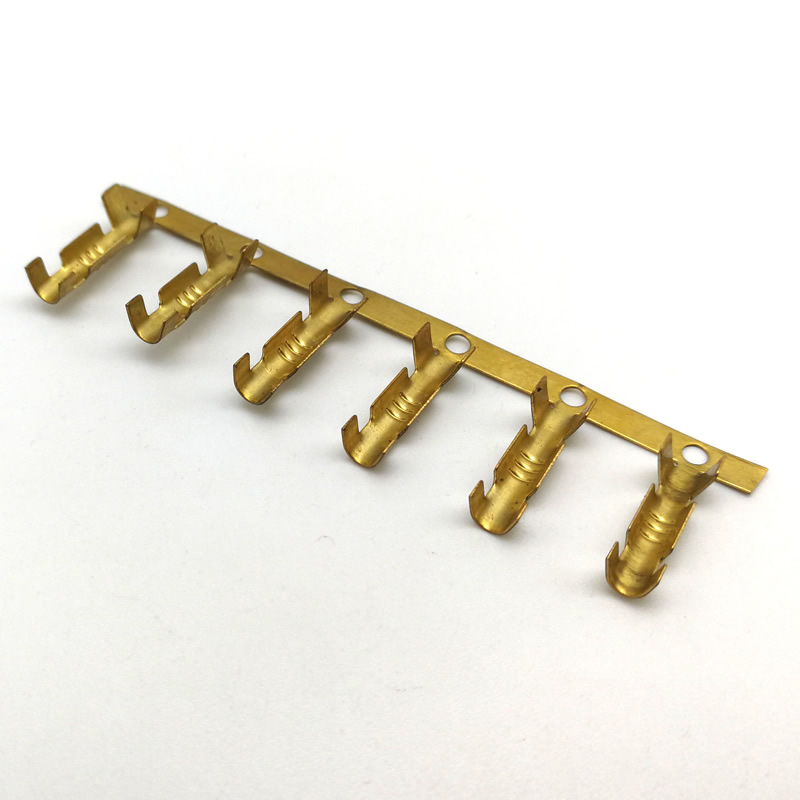
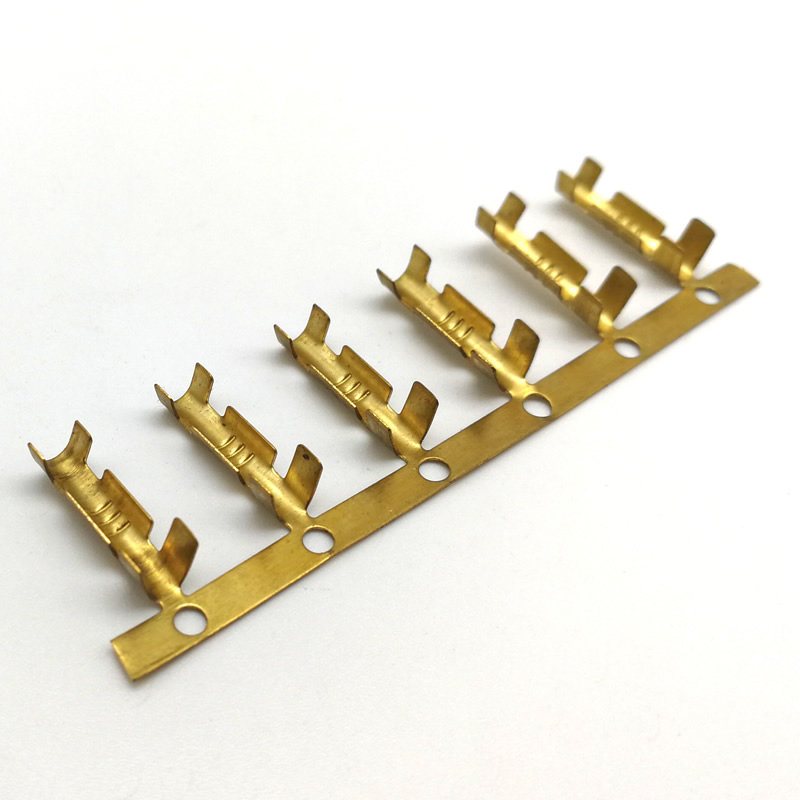
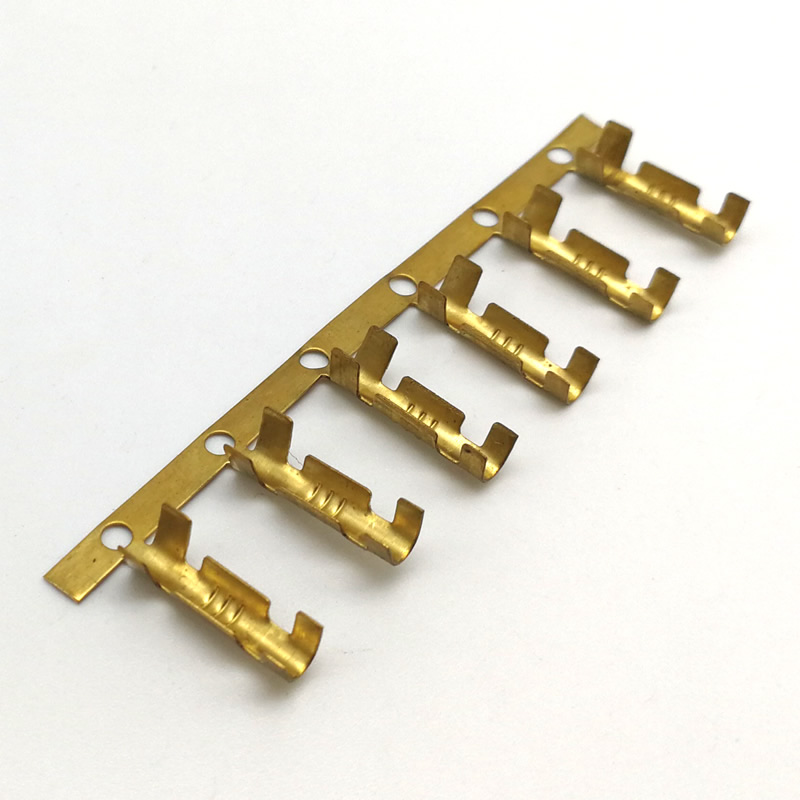
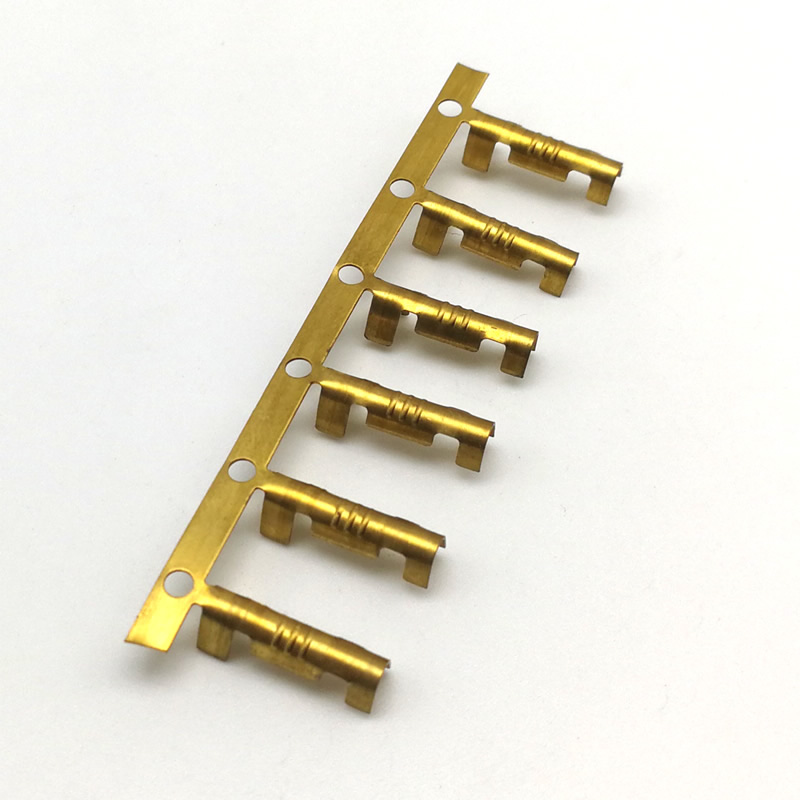
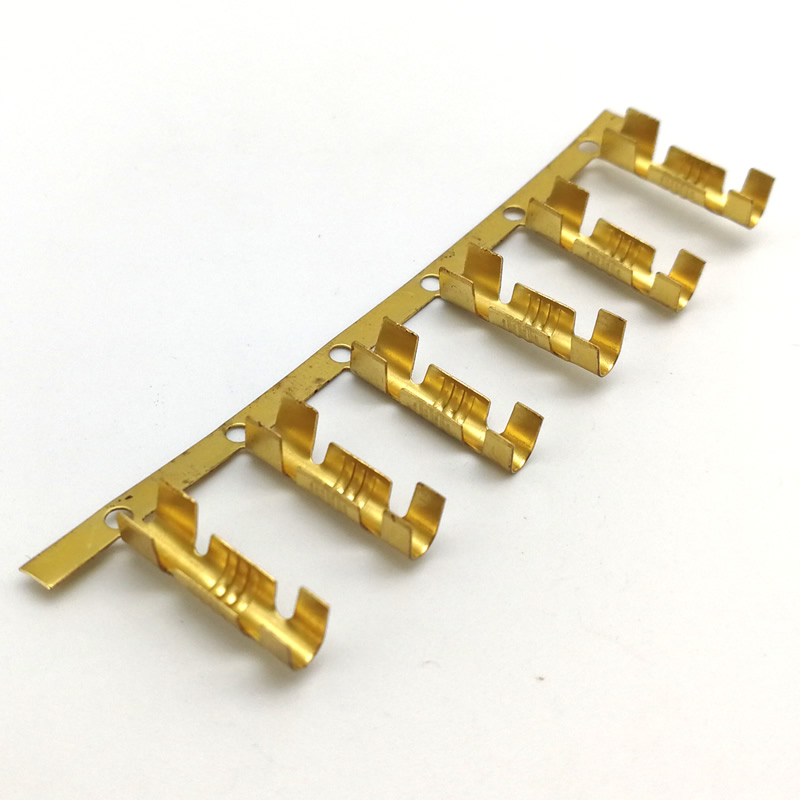
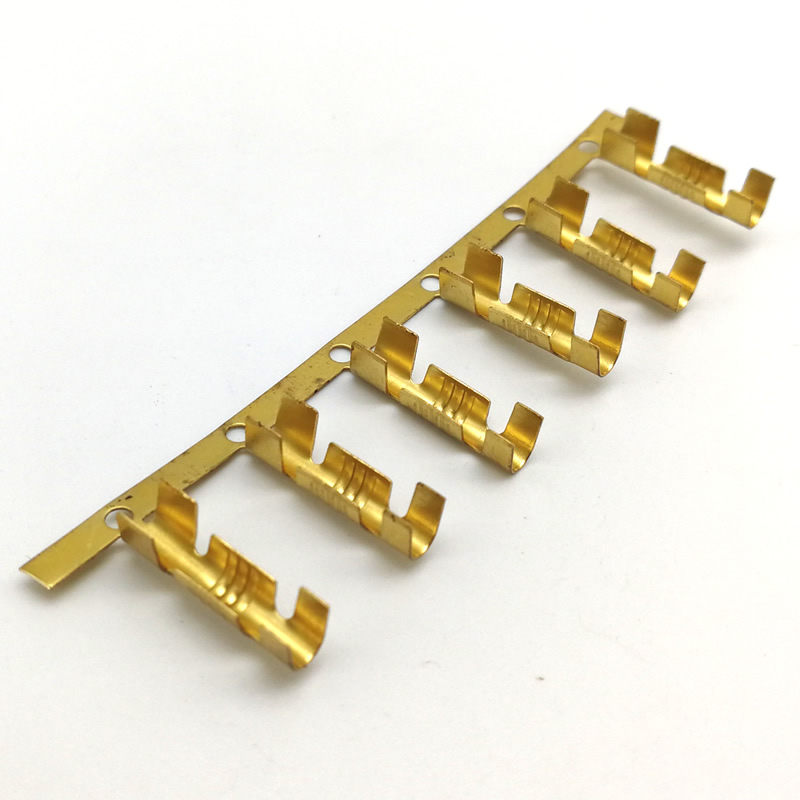
Crimp-Anschlussklemme aus Messing
Ein Messing-Crimpanschluss wird nicht nach seiner Form beurteilt, sondern nach der Verbindung, die er nach dem Crimpen herstellt. Die Crimphöhe, die Crimpbreite und die Zugkraft entscheiden darüber, ob die Klemme den Draht 20 Jahre lang hält oder beim ersten Vibrationszyklus versagt. Nuote Metals produziert in China Crimp-Messing-Anschlussklemmen mit Crimphöhe und Zugkraft, die gemäß IEC 60352-2 überprüft wurden – am Anschluss, am Draht und am fertigen Crimp. Messing C26000 und C26800.
Anfrage absenden
Produktbeschreibung
Crimp-Messingklemmen stellen die Verbindung zwischen dem Kabel und dem Gerät dar – in Fahrzeugkabelbäumen, Geräteverkabelungen und industriellen Schalttafeln. Sie werden nach der Crimpung beurteilt, nicht nach der Prägung. Ein Anschluss, der richtig misst, aber schlecht crimpt, ist ein Feldfehler, der nur darauf wartet, passiert zu werden.
Bei Nuote Metals produzieren wir Crimp-Anschlussklemmen mit überprüften Crimp-Parametern – nicht nur den eingestanzten Abmessungen. In diesem Artikel werden die drei Crimp-Parameter, die Auswahl der Messingsorte, die Beschichtung, die sich auf die Crimpbarkeit auswirkt, und was vor der Annahme einer Crimp-Kabelschuhlieferung überprüft werden muss, behandelt.
Die drei Crimpparameter, die die Verbindung bestimmen
Bei einer Crimpung handelt es sich um eine kontrollierte Verformung – die Anschlusshülse wird um die Drahtlitzen herum zusammengedrückt und das Metall fließt in die Lücken zwischen den Litzen. Die Qualität der Crimpung hängt von drei Parametern ab.
| Parameter | Was es steuert | Typische Spezifikation | Messmethode |
|---|---|---|---|
| Crimphöhe | Kompressionsverhältnis des Laufs | ±0,05 mm vom Nennwert | Crimphöhenmessgerät, optischer Komparator |
| Crimpbreite | Kontaktbereich zwischen Zylinder und Draht | ±0,1 mm vom Nennwert | Crimpbreitenmessgerät |
| Zugkraft | Mechanische Festigkeit der Verbindung | Gemäß IEC 60352-2, basierend auf dem Drahtquerschnitt | Zugprüfgerät |
Crimphöheist der kritischste Parameter. Zu hoch – der Lauf wird nicht ausreichend komprimiert, die Stränge sind locker und die Zugkraft lässt nach. Zu niedrig – der Lauf wird zu stark komprimiert, die Stränge werden beschädigt und der Widerstand steigt. Die nominale Crimphöhe wird durch den Drahtquerschnitt und die Dicke des Anschlussgehäuses bestimmt und muss auf ±0,05 mm gehalten werden.
Crimpbreiteh bestimmt die Kontaktfläche. Zu schmal – die Kontaktfläche ist klein und der Widerstand steigt. Zu breit – der Lauf könnte an der Biegung brechen. Die Breite wird durch das Crimpwerkzeug festgelegt – nicht allein durch den Anschluss.
Zugkraft ist die Folge– Es ist der Test, der bestätigt, dass die Crimphöhe und -breite korrekt sind. Die erforderliche Zugkraft hängt von der Drahtstärke ab – für einen 0,5 mm²-Draht beträgt das Minimum typischerweise 60–80 N; für einen 2,5 mm²-Draht 200–250 N. Der Test ist destruktiv – er wird an einer Probe aus jeder Charge und nicht an jedem Terminal durchgeführt.
Bei Crimp-Messinganschlüssen sind Crimphöhe und -breite die Prozessparameter – die Zugkraft ist der Beweis. Ein Lieferant, der Terminals ohne Zugkraftbericht versendet, überprüft nicht die Verbindung, sondern die Stempelung.
Auswahl der Messingsorte – Warum C26000 nicht immer die Antwort ist
Crimp-Anschlussklemmen werden aus Messing gestanzt – aber die Messingsorte bestimmt, wie die Anschlussklemme gecrimpt wird, wie sie Spannungsrelaxation widersteht und wie sie sich im Einsatz verhält.
| Grad | Kupfer/Zink | Crimpbarkeit | Stress-Entspannungs-Widerstand | Typische Anwendung |
|---|---|---|---|---|
| C26000 | 70/30 | Ausgezeichnet – weich, lässt sich leicht formen | Mäßig | Allgemeine Verkabelung, Verbraucher |
| C26800 | 65/35 | Gut – etwas schwieriger | Mäßig | Automobil, Haushaltsgeräte |
| C22000 | 90/10 | Mittelmäßig – härter, federnder | Gut | Hochzuverlässig, industriell |
C26000(Patronenmessing) ist der Standard für Crimp-Kabelschuhe – 70 % Kupfer, 30 % Zink. Es ist weich genug zum Crimpen, ohne zu reißen, und es verfestigt sich während des Crimpens – die Crimpverbindung ist fester als der geglühte Anschluss. Aber C26000 entspannt sich bei erhöhten Temperaturen – die Kontaktkraft nimmt bei Hochtemperaturanwendungen mit der Zeit ab.
C26800(Gelbmessing) ist etwas härter – 65/35 Kupfer-Zink. Es lässt sich gut crimpen, erfordert aber eine etwas höhere Crimpkraft. Es wird in Automobil- und Haushaltsgeräte-Terminals verwendet, wo die Temperatur mäßig ist.
C22000(handelsübliche Bronze) besteht aus 90/10 Kupfer-Zink – härter und federnder als C26000. Es widersteht Spannungsrelaxationen besser, ist jedoch schwieriger zu verpressen – der Zylinder kann reißen, wenn die Crimphöhe zu niedrig ist. Es wird in hochzuverlässigen Industrieterminals eingesetzt, bei denen die Verbindung jahrzehntelang halten muss.
Der Kompromiss:Ein weicheres Messing (C26000) kräuselt sich leicht, entspannt sich aber bei der Temperatur. Ein härteres Messing (C22000) widersteht der Entspannung, bricht jedoch, wenn es zu stark gecrimpt wird. Die Note wird für die Anwendung ausgewählt – nicht nur für die Stempelung.
Standardreferenz:Die Crimpqualität wird gemäß IEC 60352-2 (lötfreie Verbindungen – Crimpverbindungen) überprüft. Die Anforderungen an die Zugkraft entsprechen UL 486A für Drahtverbinder und EIA-364-38 für Zugprüfungen.
Beschichtung – Wie sich die Zinndicke auf die Crimpbarkeit auswirkt
Die Beschichtung eines Crimpanschlusses ist nicht kosmetischer Natur – sie bestimmt den Kontaktwiderstand, die Korrosionsbeständigkeit und die Crimpbarkeit. Eine zu dünne Verzinnung verschleißt beim Crimpen; zu dick, und die Beschichtung reißt an der Crimpbiegung.
Die Verzinnung ist der Standard für Crimp-Messinganschlüsse mit einer Dicke von 5–10 μm. Es ist lötbar, korrosionsbeständig und lässt sich gut vercrimpen. Die Dicke muss jedoch kontrolliert werden – eine 15 μm dicke Zinnschicht ist spröder als eine 5 μm dicke Schicht und reißt an der Crimpbiegung.
Wie wir es kontrollieren:
- Beschichtungsdicke durch RFA – bei jeder Charge überprüft, 5–10 μm.
- Crimpversuch vor der Produktion – ein Musteranschluss wird gecrimpt und im Querschnitt geschnitten, um sicherzustellen, dass die Beschichtung an der Biegung nicht reißt.
- Beschichtung von Rolle zu Rolle – gleichmäßige Dicke, keine Beschädigungen durch Handhabung.
Bei Crimp-Messinganschlüssen ist die Beschichtung Teil des Crimpprozesses und kein Nachbearbeitungsschritt. Ein Anschluss mit rissiger Beschichtung am Crimp ist eine Korrosionsstelle – das Grundmetall liegt frei und die Verbindung fällt aus.
Ein reales Beispiel – Zugkraftversagen bei 0,1 mm Crimphöhe
Ein deutscher Tier-1-Automobilzulieferer benötigte einen Crimp-Messinganschluss für einen 0,75-mm²-Draht – Zugkraft mindestens 120 N gemäß IEC 60352-2. Ihr vorheriger Lieferant hat den Anschluss korrekt gestempelt, aber die Crimphöhe nicht kontrolliert – der Crimp war 0,1 mm zu hoch und 8 % der Crimps haben den Zugkrafttest nicht bestanden.
Was wir anders gemacht haben:
- Die Crimphöhe am Anschluss wurde gemessen – die Hülsendicke betrug 0,25 mm und die nominale Crimphöhe betrug 1,15 mm. Der vorherige Lieferant hat mit 1,25 mm gecrimpt – der Lauf war nicht ausreichend komprimiert.
- Das Crimpwerkzeug wurde angepasst – die Crimphöhe wurde auf 1,15 mm ± 0,05 mm eingestellt.
- Verifizierte die Zugkraft an einer Probe aus jeder Charge – mindestens 120 N. Die erste Charge bestand einen Durchschnitt von 135 N.
- Verwendetes C26800-Messing – etwas härter als C26000, bessere Spannungsrelaxationsbeständigkeit für die Temperatur unter der Motorhaube.
- 2 Millionen Terminals ohne Zugkraftausfälle ausgeliefert. Der Kunde verzichtete auf die Eingangskontrolle auf Zugkraft.
Das ist es, was Crimp-Messingklemmen liefern sollten: nicht nur eine Klemme, die ihrer Zeichnung entspricht, sondern eine Klemme, die den Draht hält – denn die Crimphöhe und die Zugkraft wurden gemessen und nicht angenommen.
Häufig gestellte Fragen
F1: Was ist der wichtigste Parameter für einen Crimp-Messinganschluss?
A: Die Crimphöhe – sie bestimmt die Kompression des Zylinders um die Drahtlitzen. Zu hoch und die Stränge sind locker – die Zugkraft lässt nach. Zu niedrig, und die Litzen werden beschädigt – der Widerstand steigt. Die Crimphöhe muss auf ±0,05 mm gehalten werden und die Zugkraft muss anhand einer Probe aus jeder Charge gemäß IEC 60352-2 überprüft werden. Bei Crimp-Messinganschlüssen ist die Crimphöhe der Prozessparameter – die Zugkraft ist der Beweis.
F2: Warum ist die Messingsorte für Crimpanschlüsse wichtig?
A: Die Messingsorte bestimmt die Crimpbarkeit und den Spannungsrelaxationswiderstand. C26000 ist weicher – es kräuselt sich leicht, entspannt sich aber bei erhöhten Temperaturen. C22000 ist härter – es widersteht einer Entspannung, bricht aber, wenn es zu stark gecrimpt wird. C26800 ist das Gleichgewicht – hart genug für Automobiltemperaturen, weich genug zum Crimpen ohne Risse. Bei Crimp-Kabelschuhen wird die Sorte nach der Anwendungstemperatur und der Crimpkraft ausgewählt – und nicht nur nach der Prägung.
F3: Können Sie der Sendung Zugkrafttestberichte beilegen?
A: Ja. Jeder Charge liegt ein Zugkraftbericht bei – die Testergebnisse einer Probe gecrimpter Anschlüsse, die Messungen der Crimphöhe und -breite sowie der für den Test verwendete Drahtquerschnitt. Der Bericht entspricht IEC 60352-2 und UL 486A. Für Messinganschlüsse in Automobil- oder Haushaltsgeräteanwendungen ist der Zugkraftbericht Teil des PPAP-Pakets und kein optionales Dokument.
F4: Wie kontrolliert man die Beschichtungsdicke von Crimp-Anschlüssen?
A: Wir überprüfen die Beschichtungsdicke bei jeder Charge mittels RFA – 5–10 μm Zinn. Vor der Produktion crimpen wir einen Musteranschluss und machen einen Querschnitt, um sicherzustellen, dass die Beschichtung an der Crimpbiegung nicht reißt. Eine zu dicke Beschichtung reißt; zu dünn, es nutzt sich ab. Bei Crimp-Messinganschlüssen ist die Beschichtung Teil des Crimpprozesses und kein kosmetischer Abschluss. Wir bieten auch eine Rolle-zu-Rolle-Beschichtung an, um eine gleichmäßige Dicke zu gewährleisten und Schäden durch Handhabung zu vermeiden.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie