Produkte
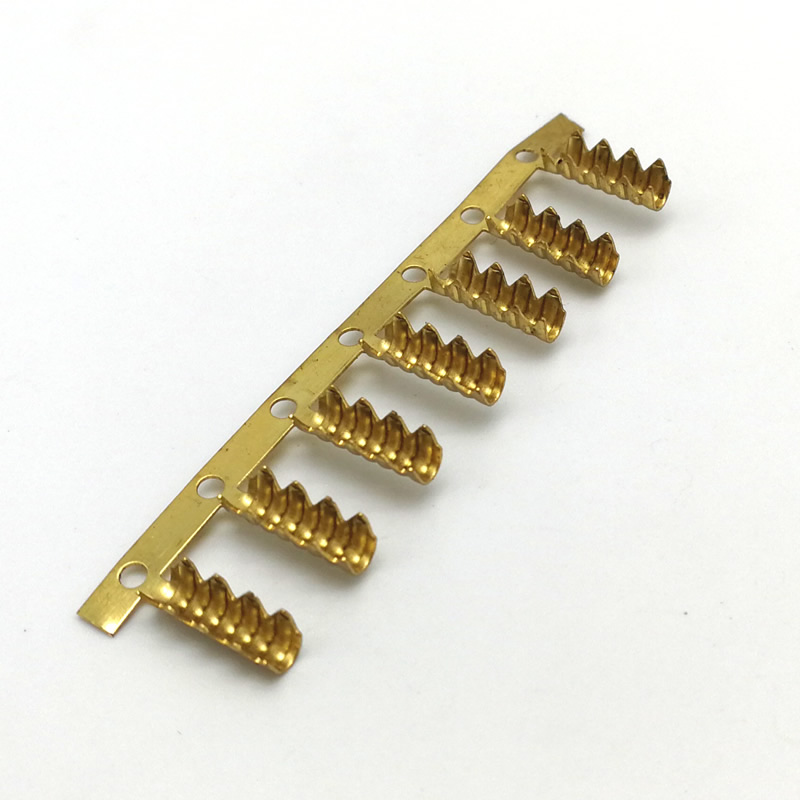
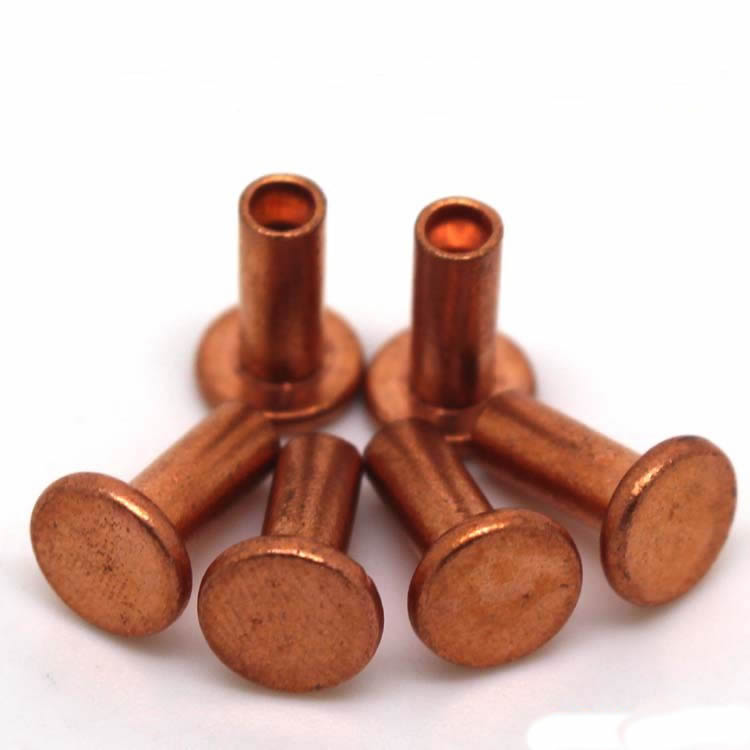
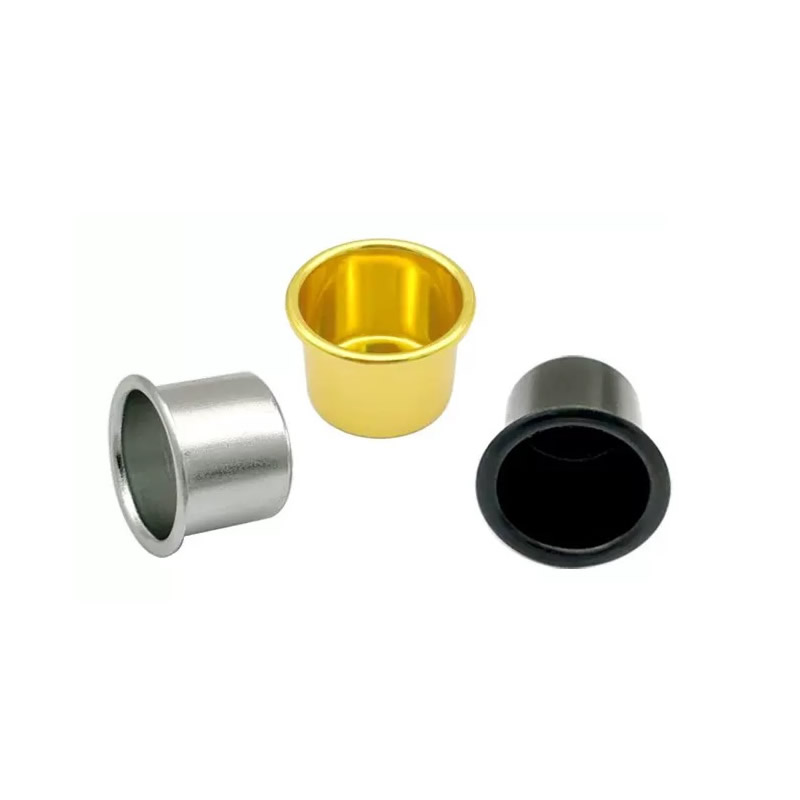

Tiefgezogenes Metallstanzen
Ein tiefgezogenes Teil versagt auf zwei Arten: Der Flansch knittert oder die Seitenwand reißt. Beide werden durch die gleichen drei Variablen gesteuert: Blechhalterkraft, Matrizenradius und Schmierung. Nuote Metals produziert in China tiefgezogene Metallstanzteile, wobei diese Variablen auf jedes Material und jede Ziehstufe abgestimmt sind. Becher, Schalen und Gehäuse mit einer Dicke von 0,1 mm bis 6,0 mm. PPAP dokumentiert.
Anfrage absenden
Produktbeschreibung
Ein tiefgezogenes Teil versagt auf zwei Arten. Der Flansch wirft Falten – das Material knickt ein, weil der Blechhalter es nicht flach hält. Oder die Seitenwand reißt – das Material dehnt sich über seine Verformungsgrenze hinaus, weil die Stempelkraft zu hoch und der Matrizenradius zu scharf ist. Faltenbildung und Rissbildung sind gegensätzliche Misserfolge: Das eine entsteht durch zu wenig Zurückhaltung, das andere durch zu viel Kraft.
Beim Tiefziehstanzen von Metall werden diese beiden Fehler ausgeglichen: Der Flansch wird flach genug gehalten, um Faltenbildung zu vermeiden, und gleichzeitig kann das Material in die Matrize fließen, ohne dass die Seitenwand reißt. Das Gleichgewicht wird durch drei Variablen gesteuert: Blechhalterkraft, Matrizenradius und Schmierung. Wenn alle drei auf das Material und die Ziehstufe abgestimmt sind, lässt sich das Teil sauber ziehen. Wenn einer falsch liegt, fällt das Teil aus – und der Fehlermodus sagt Ihnen, welche Variable geändert werden muss.
Bei Nuote Metals produzieren wir tiefgezogene Metallteile mit Blechhalterkraft, Matrizenradius und Schmierung, die auf jedes Material und jede Ziehstufe abgestimmt sind. Dieser Artikel behandelt die beiden Fehlermodi, die drei Variablen und was vor der Annahme eines Tiefziehteils überprüft werden muss.

Falten vs. Risse – Wie man den Fehler erkennt
Der Fehlermodus sagt Ihnen, welche Variable falsch ist. Ein faltiger Flansch und eine gerissene Seitenwand sind nicht dasselbe Problem – und die Lösung ist nicht dieselbe.
| Fehlermodus | Wo es erscheint | Grundursache | Was anzupassen ist |
|---|---|---|---|
| Faltenbildung am Flansch | Außenkante, zwischen Blechhalter und Matrize | Die Kraft des Blechhalters ist zu niedrig – oder zu hoch | Passen Sie die Kraft des Blechhalters an den Tisch an |
| Seitenwand reißt | Stanznase, untere Ecke | Matrizenradius zu scharf, Reibung zu hoch | Matrizenradius vergrößern, Schmierung verbessern |
| Wandverdünnung | Stanznase, Seitenwand | Das Ziehverhältnis ist für das Material zu aggressiv | Reduzieren Sie das Ziehverhältnis pro Stufe |
| Orangenschale | Seitenwandfläche | Grobe Kornstruktur, unzureichende Glühung | Überprüfen Sie die Korngröße des Materials und glühen Sie es vor dem Ziehen |
Falten am Flansch entstehen, wenn der Blechhalter den Flansch nicht kontrolliert. Zu wenig Kraft – das Material knickt ein. Zu viel Kraft – das Material kann nicht fließen und die Seitenwand reißt beim nächsten Zug. Die Kraft muss auf die Bühne abgestimmt sein.
Seitenwandrisse treten an der Stanznase auf – dem Punkt der höchsten Belastung. Die Ursachen sind ein spitzer Matrizenradius, hohe Reibung oder ein aggressives Ziehverhältnis. Die Lösung ist nicht mehr Kraft des Niederhalters – das verschlimmert den Riss.
Das Ausdünnen der Wand ist eine Vorstufe zum Reißen – die Wand wird dünner, bevor sie reißt. Sinkt die Wandstärke an der Stempelnase unter 80 % der Platinendicke, ist das Teil in der nächsten Ziehstufe gefährdet.
Für diese Teile ist der Fehlermodus die Diagnose – er sagt Ihnen, welche Variable geändert werden muss. Ein Lieferant, der die Kraft des Blechhalters erhöht, um einen Riss zu reparieren, verschlimmert den Riss. Ein Lieferant, der die Kraft reduziert, um eine Falte zu reparieren, wird die Falte verschlimmern.
Variable 1 – Kraft des Rohlingshalters: Die Faltenkontrolle
Der Blechhalter hält den Flansch flach, während der Stempel das Material in die Matrize drückt. Die Kraft muss hoch genug sein, um Faltenbildung zu verhindern – aber niedrig genug, damit das Material nach innen fließen kann, ohne zu reißen.
Wie sich die Blechhalterkraft je nach Material und Stufe ändert:
- Erster Zug – höchste Kraft – der Flansch ist am größten und neigt am stärksten zur Faltenbildung.
- Zweiter Zug – geringere Kraft – der Flansch ist kleiner und das Material ist bereits kaltverfestigt.
- Edelstahl – höhere Kraft als Kohlenstoffstahl – rostfreier Stahl härtet schneller aus und widersteht dem Fließen.
- Aluminium – geringerer Kraftaufwand als Stahl – Aluminium fließt leichter und bildet weniger Falten.
Wie wir es kontrollieren:
- Hydraulisches Blechhalterkissen mit Druckregelung – keine mechanische Feder.
- Erzwingen Sie die Einstellung pro Ziehungsphase – keine einzige Einstellung für die gesamte Sequenz.
- Kraftüberwachung im Werkzeug – eine Kraftmessdose erkennt eine Kraftänderung und signalisiert der Presse, sich anzupassen.
Bei diesem Vorgang ist die Blechhalterkraft keine einzelne Zahl, sondern ein Profil, das sich je nach Ziehstufe und Material ändert.
Variable 2 – Matrizenradius: Die Risskontrolle
Der Matrizenradius ist die Krümmung, über die das Material beim Eintritt in die Matrize fließt. Ein scharfer Radius konzentriert die Belastung – das Material dehnt sich am Radius stärker und die Seitenwand reißt an der Stanznase. Ein größerer Radius verteilt die Belastung.
Mindestmatrizenradius nach Material:
- Kohlenstoffstahl – ≥6× Materialstärke
- Edelstahl – ≥8× Materialstärke
- Aluminium – ≥4× Materialstärke
- Kupfer – ≥5× Materialstärke
Wie wir es kontrollieren:
- Der Matrizenradius wird je nach Material und Dicke angegeben – kein Standardwert für alle Teile.
- Matrizeneinsätze austauschbar – der Radius kann vergrößert werden, ohne dass die gesamte Matrize neu aufgebaut werden muss, wenn der erste Versuch reißt.
- Radius auf Ra 0,2 μm poliert – ein rauer Radius erhöht die Reibung und das Rissrisiko.
Beim Tiefziehen ist der Matrizenradius kein Detail – er ist der Unterschied zwischen einem Teil, das zieht, und einem Teil, das reißt.
Variable 3 – Schmierung: Die Reibungskontrolle
Die Reibung zwischen Rohling und Matrize bestimmt, wie leicht das Material fließt. Zu viel Reibung – das Material widersteht dem Fließen, die Stanzkraft steigt und die Seitenwand reißt. Zu wenig Reibung – das Material fließt zu leicht und der Niederhalter kann den Flansch nicht kontrollieren.
Schmierstoff nach Material:
- Kohlenstoffstahl – Standard-Ziehschmiermittel auf Wasser- oder Ölbasis.
- Edelstahl – Schmiermittel mit hoher Filmfestigkeit – rostfreier Stahl reibt ab, wenn der Film zusammenbricht.
- Aluminium – Schmiermittel auf Wasserbasis – auf Ölbasis können die Oberfläche vor dem Eloxieren verfärben.
- Kupfer – hochviskoses Schmiermittel – Kupfer friert leicht ab und erfordert einen Film, der auf dem Rohling bleibt.
Wie wir es kontrollieren:
- Auf den Werkstoff abgestimmter Schmierstoff – kein einziger Schmierstoff für alle Metalle.
- Kontrollierte Filmdicke – ein gleichmäßiger Film, keine Überschwemmung.
- Reinigung vor dem Glühen – restliches Schmiermittel kann im Ofen verkohlen und den nächsten Zug beeinträchtigen.
Ein echtes Beispiel – tiefgezogenes Gehäuse aus Edelstahl 304 mit Flanschfalte
Ein deutscher Pumpenhersteller benötigte ein Gehäuse aus Edelstahl 304 mit einer Wandstärke von 1,5 mm, einer Ziehtiefe von 45 mm und einem faltenfreien Flansch. Ihr vorheriger Lieferant zog das Gehäuse in zwei Schritten – der Flansch wurde beim ersten Ziehen zerknittert, und der Lieferant erhöhte die Kraft des Blechhalters, um ihn zu fixieren. Die Falte verschwand, aber beim zweiten Zug riss die Seitenwand an der Stanznase.
Was wir anders gemacht haben:
- Reduzierte die Kraft des Rohlingshalters beim ersten Ziehen – die Falten wurden durch zu viel Kraft verursacht, nicht durch zu wenig. Die Kraft drückte den Flansch zusammen und behinderte den Durchfluss.
- Der Matrizenradius wurde von der 6-fachen auf die 9-fache Materialstärke erhöht – der schärfere Radius konzentrierte die Belastung an der Stempelnase.
- Für Edelstahl wurde auf ein Schmiermittel mit hoher Filmfestigkeit umgestellt – das Standardschmiermittel zerfiel unter dem Ziehdruck.
- Zwischen den Ziehvorgängen wurde ein Zwischenglühen hinzugefügt – die Duktilität wurde vor dem zweiten Ziehvorgang wiederhergestellt.
- 180.000 Stück versandt, ohne Falten und ohne Risse. Der Kunde hat die Eingangskontrolle auf eine 5-teilige Probe pro Los angepasst – unsere CMM- und Ebenheitsdaten wurden als Qualitätsaufzeichnung akzeptiert.
Das soll Tiefziehmetallstanzen leisten:nicht nur ein Becher, der korrekt misst, sondern ein Teil, dessen Flansch flach und dessen Seitenwand intakt ist – weil die drei Variablen auf das Material und die Ziehphase abgestimmt und nicht durch Versuch und Irrtum angepasst wurden.
Standardreferenz:Ziehverhältnisse und Matrizenradien orientieren sich an DIN 8584 (Tiefziehprozessnorm) und ISO 2768-mK, sofern keine engere Beschreibung angegeben ist. Pressenausrüstung: Aida- und Schuler-Servopressen von 100 bis 600 Tonnen.
Häufig gestellte Fragen
F1: Warum knittert der Flansch beim tiefgezogenen Metallstanzen?
A: Flanschfalten entstehen, wenn die Kraft des Blechhalters nicht mit der Ziehstufe übereinstimmt. Zu wenig Kraft – das Material knickt ein. Zu viel Kraft – das Material kann nicht fließen und die Seitenwand reißt beim nächsten Zug. Wenn eine Erhöhung der Kraft zum Reißen führt, ist das eigentliche Problem der Matrizenradius oder die Schmierung – nicht der Niederhalter. Bei tiefgezogenen Metallstanzteilen sind Faltenbildung und Rissbildung gegensätzliche Fehler – die Lösung für das eine kann das andere verursachen, wenn die Grundursache falsch diagnostiziert wird.
F2: Warum reißt die Seitenwand an der Stanznase?
A: Seitenwandrisse treten an der Stelle der höchsten Belastung auf. Die Ursachen sind: Matrizenradius zu scharf, unzureichende Schmierung, zu aggressives Ziehverhältnis oder unzureichend geglühtes Material. Die Lösung ist nicht mehr Kraft des Niederhalters – das verschlimmert den Riss. Die Lösung besteht in einem größeren Matrizenradius, einer besseren Schmierung, einem geringeren Ziehverhältnis oder einem zusätzlichen Glühen. Die Rissstelle verrät Ihnen, welche Variable falsch ist – an der Stanznase handelt es sich um eine Dehnung; am Matrizenradius handelt es sich um Reibung.
F3: Was bestimmt die Kosten für tiefgezogene Metallteile?
A: Drei Faktoren: Anzahl der Ziehstufen, Glühzyklen und Komplexität der Matrize. Ein Teil, das drei Ziehvorgänge und zwei Glühvorgänge erfordert, kostet mehr als ein Teil, das einen Ziehvorgang erfordert – die Presszeit, die Glühzeit und die Handhabung zwischen den Stufen erhöhen die Kosten. Der Matrizenradius und das Blechhalterkissen erhöhen die Werkzeugkosten – ein hydraulisches Kissen ist teurer als eine mechanische Feder. Wir stellen dem Angebot eine Kostenaufschlüsselung zur Verfügung, aus der hervorgeht, welche Phase den Preis bestimmt.
F4: Was ist die Mindestbestellmenge für tiefgezogene Metallteile?
A: Für eine neue Tiefziehmatrize beträgt die Mindestbestellmenge in der Regel 30.000 Stück – darunter dominieren die Werkzeugkosten. Für Prototypen oder Kleinserien können wir Teile in einem einstufigen Ziehvorgang oder durch Drehen herstellen – mindestens 1.000 Stück. Bei Teilen, die sich bereits in der Produktion befinden, können Nachbestellungen bereits ab 10.000 Stück erfolgen. Wir überprüfen das Volumen und das Ziehverhältnis, bevor wir den richtigen Werkzeugansatz empfehlen.
F5: Wann ist Tiefziehen nicht das richtige Verfahren?
A: Tiefziehen ist nicht die richtige Wahl, wenn: (1) die Ziehtiefe weniger als das 0,5-fache des Durchmessers beträgt – ein Standard-Stanzteil mit geformter Aussparung ist billiger; (2) das Volumen liegt unter 5.000 Stück – die Werkzeugkosten können nicht amortisiert werden und das Drehen oder Bearbeiten kann wirtschaftlicher sein; (3) Das Material ist im Verhältnis zum Durchmesser zu dick – die Stempelkraft übersteigt die Presskapazität und es ist eine Warmumformung oder Bearbeitung erforderlich. Beim Tiefziehen von Metallteilen informieren wir Sie, wenn der Prozess nicht für Sie geeignet ist – bevor Sie in Werkzeuge investieren.
F6: Können Sie DFM Feedback geben, bevor ich eine Bestellung aufgebe?
A: Ja. Senden Sie uns eine Zeichnung mit Material, Dicke, Ziehtiefe und Flanschanforderung. Unser Ingenieurteam berechnet das Ziehverhältnis, vergleicht den Matrizenradius mit dem Material und bestätigt, ob das Teil in der von Ihnen erwarteten Anzahl von Schritten gezogen werden kann – oder ob mehr Glühvorgänge oder ein größerer Rohling erforderlich sind. Bei einer Ziehtiefe von mehr als dem 1,5-fachen des Durchmessers empfehlen wir möglicherweise einen Teststreifen oder einen ersten Artikel, bevor wir uns an die Produktion von Werkzeugen wenden.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie