Produkte
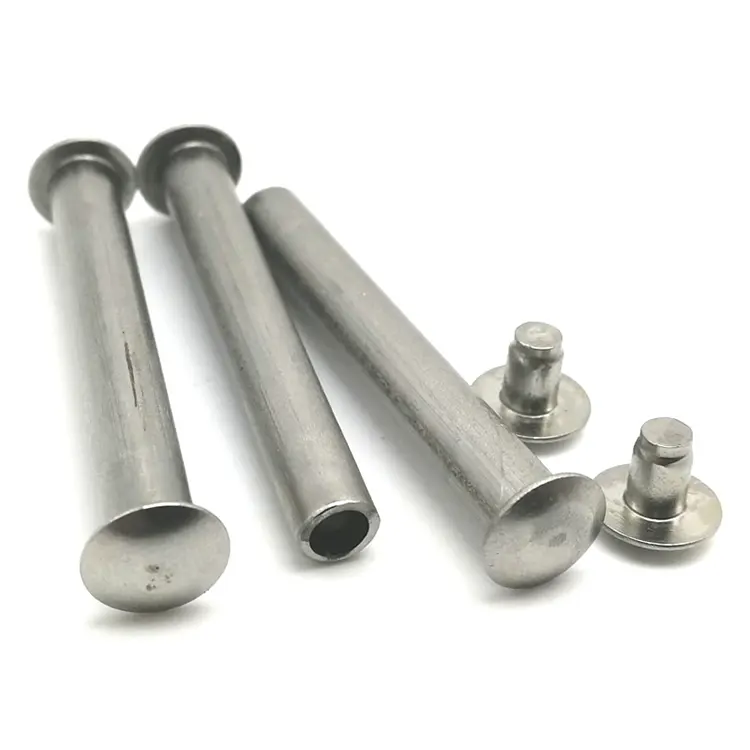
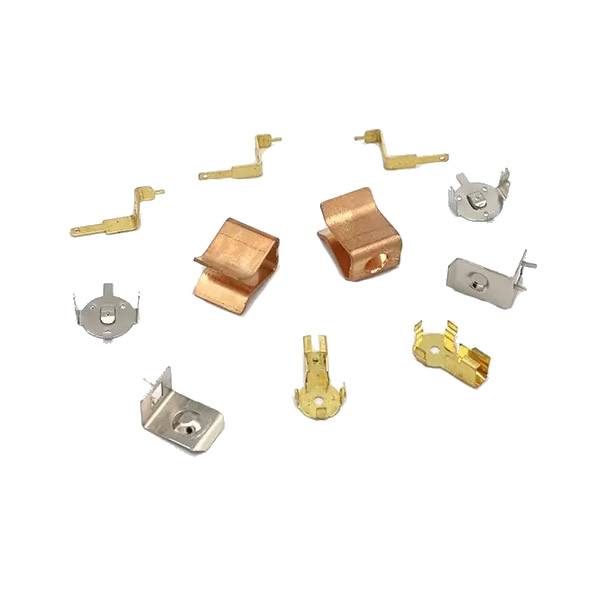
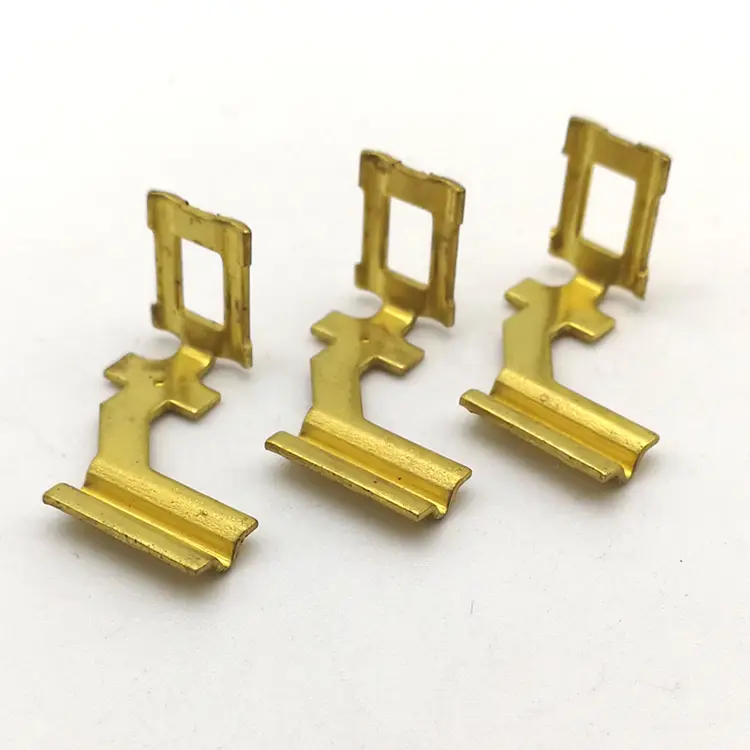
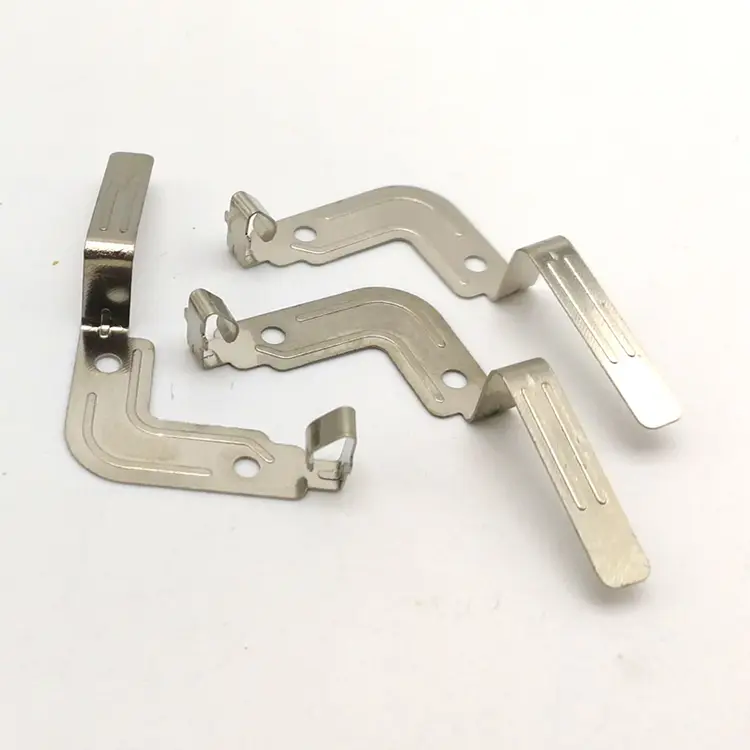
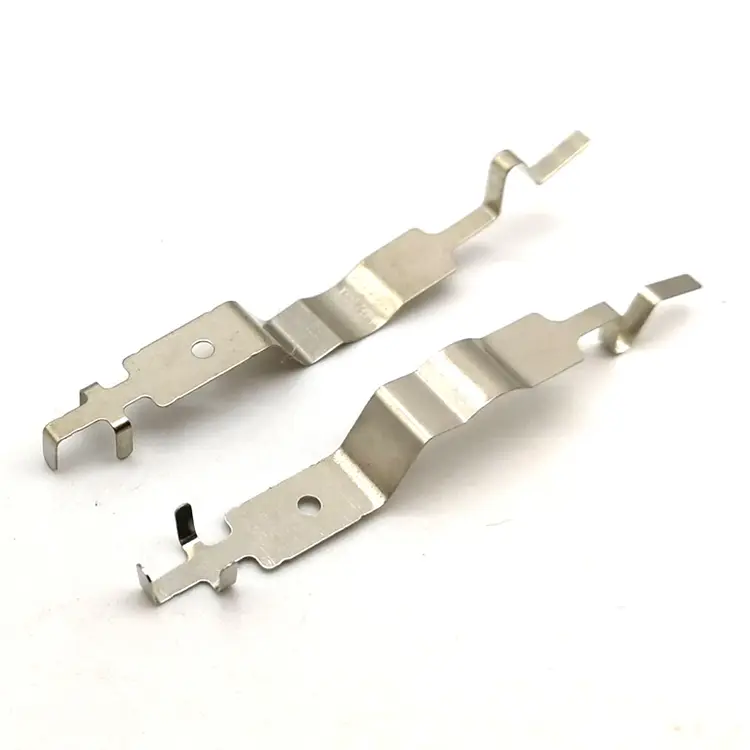
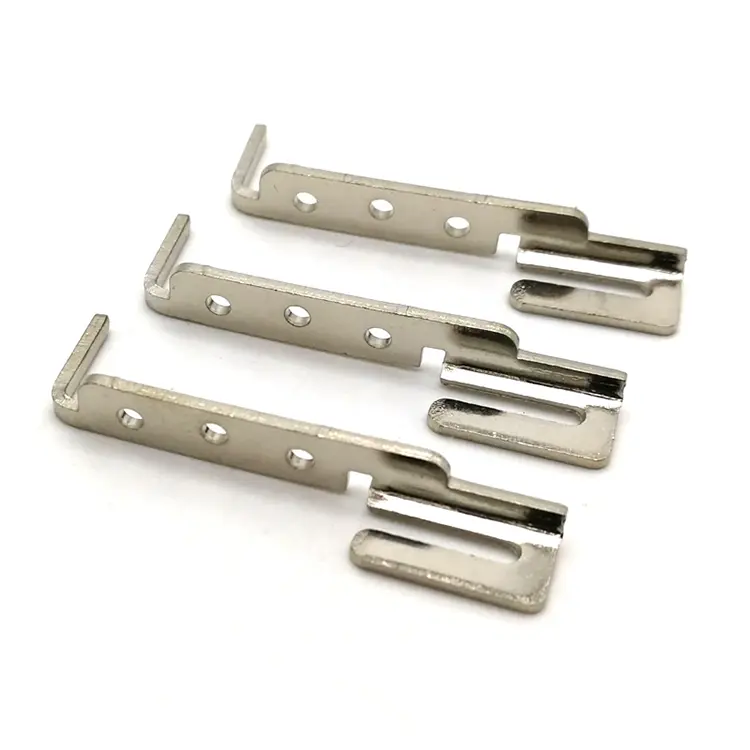
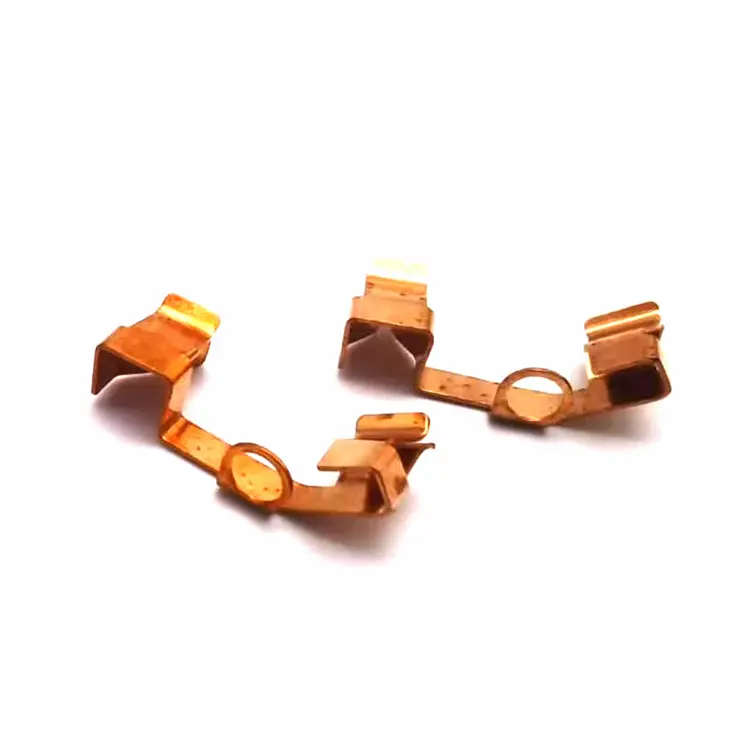
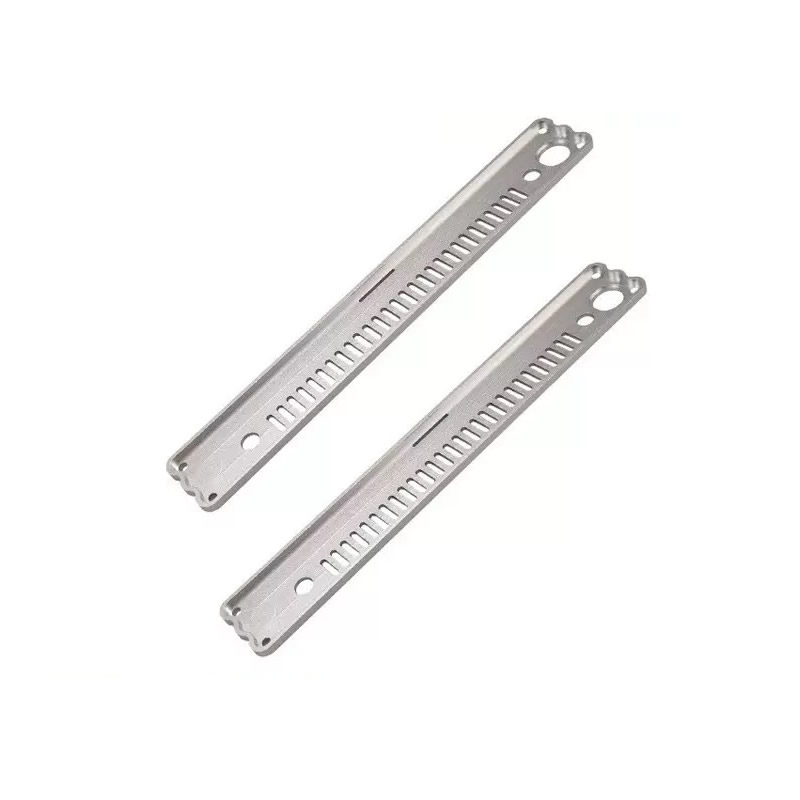
Präzisionsstanzteile aus Metall
Eine Präzisionsstanze kostet dreimal so viel wie eine Standardmatrize – weil die Matrize auf einen Bruchteil der Teiletoleranz und nicht auf die Toleranz selbst bearbeitet wird. Nuote Metals produziert in China Präzisionsstanzteile aus Metall mit langsamen Drahterodierwerkzeugen (±0,003 mm), koordinatengeschliffenen Stempeln und Pressen, die vor jedem Produktionslauf auf Schieberparallelität überprüft werden. ±0,02 mm bei kritischen Merkmalen. PPAP und Cpk dokumentiert.
Anfrage absenden
Produktbeschreibung
Eine Standard-Stanzmatrize wird auf die Teiletoleranz bearbeitet – wenn in der Zeichnung ±0,05 mm angegeben ist, ist die Matrize auf ±0,05 mm ausgelegt. Eine Präzisions-Stanzmatrize wird auf einen Bruchteil der Teiletoleranz bearbeitet – wenn in der Zeichnung ±0,02 mm angegeben ist, ist die Matrize auf ±0,005 mm ausgelegt. Die Matrize kostet mehr, weil die Bearbeitungszeit länger, die Erodiermaschine langsamer und die Inspektion häufiger ist. Aber die Matrize lässt Toleranzen für die Presse, das Material und den Werkzeugverschleiß zu, sodass das Teil seine Toleranzen über die gesamte Charge hinweg beibehält, nicht nur beim ersten Artikel.
Präzisionsstanzteile aus Metall sind keine Standard-Stanzteile mit einem strengeren Prüfplan. Dabei handelt es sich um Teile, die mit einem Werkzeugsystem hergestellt werden, bei dem die Formgenauigkeit, die Pressgenauigkeit und die In-Die-Matrizen-Überprüfung alle auf die endgültige Toleranz abgestimmt sind. Eine auf ±0,05 mm bearbeitete Matrize kann kein Teil mit einer Position von ±0,02 mm herstellen – der Matrizenfehler verbraucht die Toleranz vor den Pressenhüben.
Bei Nuote Metals produzieren wir Präzisionsstanzteile aus Metall, indem wir die Präzision der Matrizen, der Pressen und die Überprüfung im Werkzeug anpassen. Dieser Artikel behandelt das Werkzeugsystem, die Testeinstellungen, die es zum Funktionieren bringen, und was zu überprüfen ist, bevor eine Präzisionsstanze akzeptiert wird.
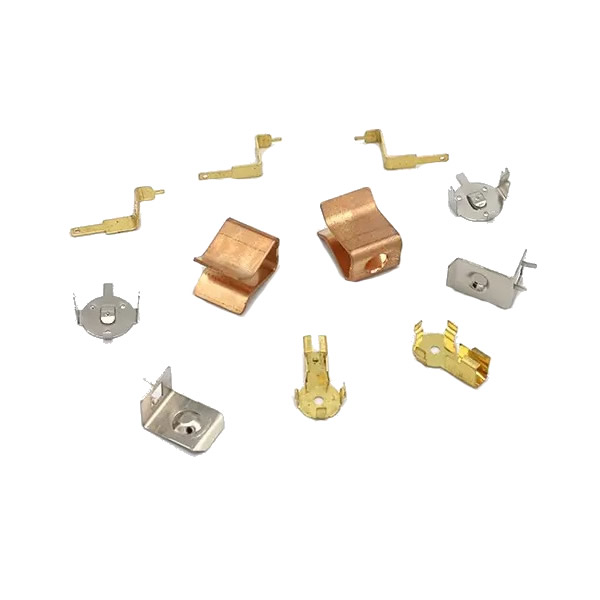
Gesenkgenauigkeit – Langsames Drahterodieren und Koordinatenschleifen
Die Matrize ist die erste Quelle der Präzision. Eine Matrize, die auf ±0,01 mm bearbeitet ist, kann kein Teil mit einer Position von ±0,02 mm herstellen – der Matrizenfehler verbraucht die Hälfte der Toleranz, bevor die Presse überhaupt arbeitet.
So bauen wir Präzisionswerkzeuge:
- Langsames Drahterodieren (Sodick AQ-Serie)für Matrizeneinsätze und Stempel – Positionsgenauigkeit ±0,003 mm, Oberflächengüte Ra 0,2 μm.
- Koordinatenschleifen für Stempel- und Matrizenprofile—Profilgenauigkeit ±0,002 mm, Kantenschärfe kontrolliert.
- Closed-Loop-Drahterodiersteuerung –Die Drahtposition wird in Echtzeit korrigiert, sodass die Matrizenkontur dem Programm und nicht der Abweichung der Maschine entspricht.
- Matrizenspiel auf das Material abgestimmtl – wird für das spezifische Material und die spezifische Dicke berechnet, kein Standardprozentsatz.
Warum es für Präzisionsstanzteile aus Metall wichtig ist:Eine auf ±0,01 mm ausgelegte Matrize lässt ±0,01 mm für die Presse und das Material übrig. Eine auf ±0,003 mm ausgelegte Matrize lässt ±0,017 mm übrig – genug, um die Teiletoleranz einzuhalten, selbst wenn die Presse und das Material variieren. Die Genauigkeit der Matrize ist kein zu minimierender Kostenfaktor – sie ist die Grundlage der Toleranz.
Pressgenauigkeit – Was vor jedem Produktionslauf überprüft werden muss
Eine präzise Matrize auf einer ungenauen Presse erzeugt unpräzise Teile. Die Presse muss ihre Parallelität über das Bett beibehalten, ihren unteren Totpunkt bei jedem Hub wiederholen und einer thermischen Ausbreitung während der Produktion standhalten.
| Drücken Sie Parameter | Was es beeinflusst | Präzisionsanforderung | Wie wir verifizieren |
|---|---|---|---|
| Slider-Parallelität | Ebenheit, Biegewinkel | ≤0,02 mm über das Bett | Hamar Laserausrichtung vor der Produktion |
| Wiederholgenauigkeit im unteren Totpunkt | Dicke, Prägetiefe | ≤0,01 mm Hub zu Hub | Linearencoder am Schlitten (±0,001 mm) |
| Thermisches Wachstum | Abstand, Grathöhe | ≤0,01 mm über 8 Stunden | Temperatursensoren am Rahmen |
| Vorschubgenauigkeit | Lochposition | ±0,01 mm pro Teilung | Servovorschub mit Linearencoder |
Slider-Parallelitätbestimmt, ob der Stempel gleichmäßig in die Matrize gelangt. Eine Presse mit einer Neigung von 0,05 mm produziert ein Teil, das auf einer Seite 0,05 mm dünner ist – die Ebenheit und der Biegewinkel können keine Präzisionstoleranz einhalten. Vor der Produktion und nach jedem Werkzeugwechsel überprüfen wir die Parallelität mit einem Laserausrichtungssystem.
Wiederholgenauigkeit im unteren Totpunktbestimmt die Prägetiefe und die Enddicke. Eine Presse, die von Hub zu Hub um 0,02 mm variiert, erzeugt ein Teil, das an einem Ende der Charge 0,02 mm dicker ist als am anderen. Wir überwachen den Hub mit einem Linearencoder – nicht mit einem mechanischen Anschlag.
Thermisches Wachstumändert den Abstand, wenn sich die Presse erwärmt. Eine Presse, die über eine 8-Stunden-Schicht um 0,02 mm wächst, verändert den Matrizenabstand um 0,02 mm – und damit auch die Grathöhe. Wir überwachen die Rahmentemperatur und passen den Werkzeugabstand an, wenn die Temperatur über den Sollwert hinaus abweicht.
Für Präzisionsstanzteile aus Metall ist die Presse kein Massenprodukt, sondern ein Präzisionsinstrument, das überprüft und überwacht werden muss.
Testanpassungen – Was wir tatsächlich ändern, wenn der erste Artikel fehlschlägt
Eine Präzisionsmatrize erzeugt nicht gleich beim ersten Hub ein Präzisionsteil. In der Testphase wird die Toleranz erreicht – durch Vermessen des ersten Artikels, Identifizieren der Fehlerquelle und Einstellen der Matrize oder Presse.
Ein typischer Versuchsablauf für eine Positionstoleranz von ±0,02 mm:
- Erster Versuch: Die Position misst ±0,035 mm. Der Fehler ist größer als die Toleranz.
- Grundursache: Der Matrizeneinsatz wurde auf ±0,003 mm bearbeitet, aber die Parallelität der Presse betrug 0,03 mm – die Presse neigte den Stempel.
- Einstellung 1: Laserausrichtung des Pressschlittens – Parallelität auf 0,012 mm reduziert.
- Zweiter Versuch: Die Position misst ±0,025 mm. Näher, aber immer noch außerhalb der Toleranz.
- Grundursache: Die Vorschublänge variierte um 0,008 mm pro Teilung – der Servovorschub war nicht auf die Bandmasse abgestimmt.
- Anpassung 2: Optimieren Sie das Servo-Vorschubprofil – die Vorschubgenauigkeit wurde auf ±0,003 mm verbessert.
- Dritter Versuch: Die Position misst ±0,015 mm. Innerhalb der Toleranz.
- Produktion: In der Stanzstation installierte Messstifte – die Presse stoppt, wenn die Position um mehr als 0,015 mm abweicht.
Das zeigt: Die Präzision liegt nicht allein in der Matrize, sondern in den Probeeinstellungen, die die Matrize an die Presse und die Presse an das Material anpassen. Bei Präzisionsstanzteilen ist die Testphase keine Formalität – hier wird die Toleranz tatsächlich erreicht.
In-Die-Verifizierung – Messung des Teils, bevor es abgeschnitten wird
Eine Präzisionsstanzung kann im Nachhinein nicht überprüft werden – zum Zeitpunkt der Vermessung des Teils hat die Matrize bereits Tausende von Teilen hergestellt. Die Überprüfung muss im Werkzeug erfolgen, bevor das Teil abgetrennt wird.
Was wir in-die verwenden:
- In-Matrizen-Messstifte – ein Stift greift an einer definierten Station in das gestanzte Loch ein; Wenn das Loch nicht in der richtigen Position ist, dringt der Stift nicht ein und die Presse stoppt.
- Tonnageüberwachung – ein Lastsensor an der Matrize erkennt ein fehlendes Teil, einen doppelten Rohling oder einen abgenutzten Stempel; Die Presse stoppt, bevor die Matrize beschädigt wird.
- Sichtprüfung an der letzten Station – eine Kamera misst kritische Merkmale, bevor das Teil herunterfällt; Teile, die nicht den Spezifikationen entsprechen, werden durch einen Luftstoß aussortiert.
Warum die In-Die-Verifizierung für Präzisionsstanzteile aus Metall wichtig ist: Bei 200–600 Hüben pro Minute kann ein Werkzeugverschleiß zu Hunderten von Teilen führen, die nicht den Spezifikationen entsprechen, bevor die nächste Probe gemessen wird. Bei der In-Die-Verifizierung wird die Abweichung beim Hub erfasst, wo sie auftritt – und nicht am Ende der Charge.
Ein echtes Beispiel – 0,5 mm rostfreier chirurgischer Clip mit einer Position von ±0,02 mm
Ein US-amerikanischer Hersteller medizinischer Geräte benötigte einen 0,5 mm starken rostfreien chirurgischen Clip mit einer Lochposition von ±0,02 mm, einer Ebenheit von 0,03 mm und einer Gratgrenze von 0,02 mm. Ihr vorheriger Lieferant bearbeitete die Matrize auf ±0,02 mm und ließ sie auf einer Standardpresse laufen – die Position variierte um ±0,04 mm und 8 % der Teile schlugen beim Zusammenbau fehl.
Was wir anders gemacht haben:
- Die Matrizeneinsätze wurden mit langsamem Drahterodieren nachbearbeitet – Positionsgenauigkeit ±0,003 mm.
- Die Presse wurde vor der Produktion per Laser ausgerichtet – die Parallelität der Schieber betrug 0,015 mm über das Bett.
- Der Servovorschub wurde auf den 0,5-mm-Edelstahlstreifen abgestimmt – Vorschubgenauigkeit ±0,003 mm.
- An der Stanzstation wurden in der Matrize befindliche Messstifte installiert – die Presse stoppte, als die Position über 0,015 mm hinausging.
- Alle 200 Teile wurde die Grathöhe mit einem optischen Komparator überprüft – 0,015 mm oder besser.
- Einschränkung: Dieser Ansatz ist für Materialstärken ≥ 0,3 mm validiert. Bei dünneren Stärken biegt sich das Band unter der Kraft des Messstifts ab und die Überprüfung im Werkzeug wird unzuverlässig – diese Teile erfordern eine optische Prüfung am Ausgang und keine Messung im Werkzeug.
- 1,2 Millionen Teile ohne Montagefehler ausgeliefert. Der Kunde verzichtete auf die Eingangskontrolle auf Position und Ebenheit.
Das ist es, was Präzisionsstanzteile aus Metall liefern sollten: nicht nur ein Teil, das beim ersten Artikel korrekt misst, sondern ein Teil, das seine Toleranz über die gesamte Charge hinweg beibehält – weil die Matrize, die Presse und die In-Matrizen-Verifizierung auf die Toleranz abgestimmt waren, nicht auf die Zeichnung.
Häufig gestellte Fragen
F1: Was ist die engste Toleranz, die Sie bei Präzisionsstanzteilen einhalten können?
A: Unsere Standard-Präzisionstoleranz beträgt ±0,02 mm für die Lochposition, ±0,03 mm für die Ebenheit und ±0,3° für den Biegewinkel. Engere Toleranzen – ±0,01 mm bei der Position – sind mit einer Messung im Gesenk, einem auf ±0,003 mm bearbeiteten Gesenk und einer auf Parallelität überprüften Presse erreichbar. Eine engere Toleranz bedeutet jedoch höhere Kosten: Die Bearbeitung der Matrize dauert länger, die Presse läuft langsamer und die Inspektion erfolgt häufiger. Bei Präzisionsstanzteilen aus Metall prüfen wir die Toleranz und das Volumen vor der Angebotserstellung – nicht erst, nachdem der erste Artikel ausgefallen ist.
F2: Was passiert, wenn meine Toleranz kleiner als ±0,02 mm ist?
A: Wir überprüfen die Toleranz und die Funktion, bevor wir ein Angebot abgeben. Wenn die Toleranz enger ist als unsere standardmäßige Präzisionsfähigkeit, haben wir drei Optionen: (1) Messung im Werkzeug – das Werkzeug misst das Merkmal, bevor das Teil abgeschnitten wird, und die Presse stoppt, wenn es abweicht. (2) Sekundärer Arbeitsgang – das Merkmal wird nach dem Stanzen bearbeitet, was die Kosten erhöht, aber engere Toleranzen einhält. (3) DFM-Empfehlung: Wir schlagen eine Designänderung vor, die die Toleranz lockert, ohne die Funktion zu beeinträchtigen. Für Präzisionsstanzteile versprechen wir keine Toleranzen, die wir nicht einhalten können – wir sagen Ihnen, welche Option sinnvoll ist, bevor Sie die Bestellung aufgeben.
F3: Was bestimmt die Kosten für Präzisionsstanzteile aus Metall?
A: Drei Faktoren: Matrizengenauigkeit, Presszeit und In-Matrizen-Überprüfung. Eine mit langsamem Drahterodieren und Koordinatenschleifen bearbeitete Matrize kostet mehr als eine Standardmatrize – lässt aber Spielraum für die Presse und das Material. Die Messung im Werkzeug erhöht die Werkzeugkosten, eliminiert jedoch den Ausschuss aus einem Dorn, der erst bei der nächsten Probe aufgefangen wird. Bei Präzisionsstanzteilen aus Metall werden die Kosten durch das Werkzeugsystem bestimmt – nicht allein durch das Material. Zusammen mit dem Angebot stellen wir Ihnen eine Kostenaufschlüsselung zur Verfügung, damit Sie sehen können, welches Element den Preis bestimmt.
F4: Können Sie DFM Feedback geben, bevor ich eine Bestellung aufgebe?
A: Ja. Senden Sie uns eine Zeichnung mit Material, Dicke, Toleranz und Volumen. Unser Technikteam prüft das Teil auf Machbarkeit der Form – Positionstoleranz, Ebenheit, Grathöhe und Merkmalsgröße – und sendet einen schriftlichen DFM-Bericht mit dem Angebot zurück. Für Präzisionsstanzteile aus Metall mit Toleranzen von weniger als ±0,02 mm empfehlen wir möglicherweise einen ersten Artikel oder einen Probelauf, bevor wir uns für die Produktion von Werkzeugen entscheiden. Dies verhindert die häufigste Kostenüberraschung – eine Matrize, die gebaut und dann geändert wird, weil die Toleranz nicht erreichbar war.
Hot-Tags: Präzisions-Metallstanzteile, China-Metallstanzteile, Fabrik für Präzisionsstanzteile
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie