Produkte

Gestanzte Aluminiumteile
Nuote Metals ist ein in China ansässiger Lieferant von gestanzten Aluminiumteilen für Kunden aus den Bereichen Elektronik, Automobil und Haushaltsgeräte. Wir stanzen Aluminium 5052, 6061 und 3003 in Dicken von 0,2 mm bis 2,0 mm – mit polierten Matrizen und Schmierungskontrolle, um Festfressen zu verhindern. Eloxierbare Oberflächen, Ebenheitskontrolle und PPAP-Dokumentation verfügbar.
Anfrage absenden
Produktbeschreibung
Aluminium ist das leichteste Metall, das häufig zum Stanzen verwendet wird. Es leitet Wärme, ist korrosionsbeständig und lässt sich besser eloxieren als jedes andere Metall. DarumStanzen von Aluminiumteilenkommen in Elektronikgehäusen, Hitzeschilden von Kraftfahrzeugen, Gerätetafeln und LED-Gehäusen vor – wo Gewicht, Hitze oder Aussehen eine Rolle spielen.
Aber Aluminium bringt zwei Probleme mit sich, die Stahl und Messing nicht haben. Es friert – es klebt an der Matrize und reißt die Oberfläche auf. Und es kratzt – leicht, tief und sichtbar nach dem Eloxieren. Ein gestanztes Aluminiumteil, das korrekt misst, aber eine Abriebspur oder einen Kratzer aufweist, wird die kosmetische Prüfung nicht bestehen – oder, schlimmer noch, die Eloxierung nicht bestehen, da der Defekt unter der Oxidschicht dauerhaft wird.
Bei Nuote Metals stanzen wir Aluminium mit der Kontrolle des Abriebverschleißes und der Eloxierungsbereitschaft als primäre Qualitätsanforderungen. In diesem Artikel geht es um die Teiletypen, die Legierungen, die Oberflächendefekte, die wichtig sind, und wie wir sie kontrollieren, bevor das Teil den Eloxierer erreicht.

Teiletypen – Wofür Aluminiumstanzteile verwendet werden
| Teiletyp | Typische Legierung | Dickenbereich | Schlüsselanforderung | Typische Branche |
|---|---|---|---|---|
| Hitzeschilde | 5052, 3003 | 0,3–2,0 mm | Formstabil, kein Festfressen der sichtbaren Oberfläche | Automobil, Haushaltsgeräte |
| Gehäuse und Abdeckungen | 5052, 6061 | 0,5–1,5 mm | Ebenheit, eloxierbare Oberfläche | Elektronik, Instrumentierung |
| Halterungen und Clips | 5052, 6061 | 0,5–2,0 mm | Biegewinkel, Lochposition | Automobil, Haushaltsgeräte |
| LED-Gehäuse und Reflektoren | 1100, 3003 | 0,2–1,0 mm | Oberflächenbeschaffenheit, Reflexionsvermögen | Beleuchtung, Elektronik |
| EMI-Abschirmungen | 5052, 3003 | 0,2–0,8 mm | Formhöhe, Leitfähigkeit | Elektronik, Telekommunikation |
Hitzeschildemüssen ihre Form bei thermischen Wechseln behalten. Durch das Stanzen dürfen keine Eigenspannungen entstehen, die beim Erhitzen des Teils zu Verformungen führen. 5052 ist die Standardlegierung – gute Formbarkeit und Korrosionsbeständigkeit.
Gehäuse und Abdeckungensind sichtbare Teile. Die Oberfläche muss frei von Abrieb, Kratzern und Stanzspuren sein – denn Eloxieren verbirgt keine Mängel; es verstärkt sie. 5052 und 6061 sind üblich; 6061 bietet eine höhere Festigkeit, ist jedoch weniger formbar.
Halterungen und Clips tragen Last. Der Biegewinkel und die Lochposition müssen nach der Rückfederung stabil sein. Aluminium federt stärker zurück als Stahl – der Ausgleich im Gesenk ist entscheidend.
LED-Gehäuse und ReflektorenFür die Reflektivität ist eine glatte Oberfläche erforderlich. 1100 ist das reinste Aluminium – bestes Reflexionsvermögen, aber am weichsten und am anfälligsten für Abrieb. Polierte Matrizen und eine strenge Schmierkontrolle sind erforderlich.
EMI-Abschirmungenvereinen Form und Leitfähigkeit. Das Teil muss lückenlos auf der Leiterplatte sitzen. Ebenheit und Formhöhe sind die entscheidenden Anforderungen.
Aluminiumlegierungen – wie sich die einzelnen Legierungen beim Stanzen verhalten
| Legierung | Formbarkeit | Stärke | Fressrisiko | Anodisierungsreaktion | Beste Anwendung |
|---|---|---|---|---|---|
| 1100 | Exzellent | Niedrig | Hoch – am weichsten | Ausgezeichnet – reines, helles Finish | Reflektoren, dekorativ |
| 3003 | Gut | Niedrig – mäßig | Mäßig | Gut | Hitzeschilde, Abdeckungen |
| 5052 | Gut | Mäßig | Mäßig | Gut – leichte Farbverschiebung | Allgemeines Stempeln, Marine |
| 6061 | Gerecht | Hoch | Niedrig – mäßig | Gut sichtbare Maserung nach dem Eloxieren | Strukturelle Halterungen |
1100 ist das reinste Aluminium – mindestens 99 %. Es lässt sich leicht formen und eloxiert zu einem hellen, reflektierenden Finish. Aber es ist weich und friert aggressiv. Polierte Matrizen und häufiges Schmieren sind zwingend erforderlich.
3003 fügt Mangan für Stärke hinzu. Es lässt sich gut formen und bietet eine mäßige Korrosionsbeständigkeit. Eine Allzwecklegierung für Hitzeschilde und Abdeckungen.
5052 fügt Magnesium für Festigkeit und Korrosionsbeständigkeit hinzu. Es ist die gebräuchlichste Stanzlegierung – gutes Gleichgewicht zwischen Formbarkeit, Festigkeit und Anodisierungsverhalten.
6061 enthält Magnesium und Silizium. Es bietet die höchste Festigkeit der vier, ist jedoch weniger formbar und zeigt nach dem Eloxieren eine sichtbare Maserung. Wird für strukturelle Halterungen verwendet, bei denen die Festigkeit wichtiger ist als das Aussehen.
Die beiden Oberflächenfehler, die gestanzte Aluminiumteile ruinieren
Gallen. Aluminium klebt an der Matrize. Wenn die Matrizenoberfläche nicht poliert ist oder die Schmierung unzureichend ist, gelangt Aluminium auf die Matrize und reißt die Teileoberfläche ein. Das Ergebnis ist eine raue, verschmierte Stelle – oft auf der sichtbarsten Oberfläche des Teils. Abrieb kann nicht durch Entgraten oder Polieren entfernt werden, ohne die Teileabmessungen zu ändern. Es muss verhindert werden.
Kratzer. Aluminium ist weich. Ein Chip auf der Matrize, ein raues Förderband oder eine unvorsichtige Übergabe können die Oberfläche zerkratzen. Ein 0,02 mm tiefer Kratzer auf einem Stahlteil ist kosmetischer Natur. Auf einem eloxierten Aluminiumteil entsteht eine sichtbare dunkle Linie – und das Teil wird verschrottet.
Wie wir beides kontrollieren:
Polierte Matrizenoberflächen– Matrizeneinsätze werden auf den Formflächen auf Ra 0,1 μm oder besser poliert. Jede Werkzeugmarkierung auf der Matrize wird auf das Teil übertragen.
Kontrollierte Schmierung– Ein gleichmäßiger Schmierfilm verhindert den Kontakt von Metall zu Metall. Für Aluminium verwenden wir Schmiermittel auf Wasserbasis. Schmiermittel auf Ölbasis können die Oberfläche vor dem Eloxieren verfärben.
Spanmanagement im Werkzeug– Späne, die im Formhohlraum verbleiben, zerkratzen das Teil beim nächsten Hub. Wir verwenden an jeder Station Luftstoß- und Vakuumevakuierung.
Handhabung mit Handschuhen– Von der Presse bis zum Verpackungskarton werden die Teile mit sauberen Handschuhen gehandhabt. Bloße Hände hinterlassen Öle, die zu einer ungleichmäßigen Eloxierung führen.
Toleranzen und Qualität – Was wir bei gestanzten Aluminiumteilen kontrollieren
| Merkmal | Typische Toleranz | Messmethode |
|---|---|---|
| Lochposition | ±0,05 mm | Optischer Komparator, CMM |
| Biegeort | ±0,05 mm | Optischer Komparator, CMM |
| Biegewinkel | ±0,5° | Optischer Komparator, Winkelmesser |
| Formhöhe | ±0,1 mm | Höhenmesser, KMG |
| Ebenheit | 0,1 mm (Kleinteile) | Oberflächenplatte, KMG |
| Oberflächenfehler | Kein Abrieb, keine Kratzer >0,02 mm | Visuell unter 10-facher Vergrößerung |
Ebenheitist für Gehäuse und Abschirmungen von entscheidender Bedeutung. Aluminium verzieht sich nach dem Auswerfen, wenn die Umformspannung nicht ausgeglichen ist. Wir kontrollieren die Ebenheit durch Spannungsarmglühen, durch Einstellen der Matrize oder durch Prägen des Teils in einer Endstation.
Biegewinkelist von der Rückfederung betroffen. Aluminium federt je nach Legierung und Härte um 2–4° zurück. Wir gleichen dies durch eine Überbiegung der Matrize aus, die vor dem Schneiden der Matrize mit einem Teststreifen überprüft wird.
Ein echtes Beispiel – 5052 Hitzeschild mit Abrieb auf der sichtbaren Oberfläche
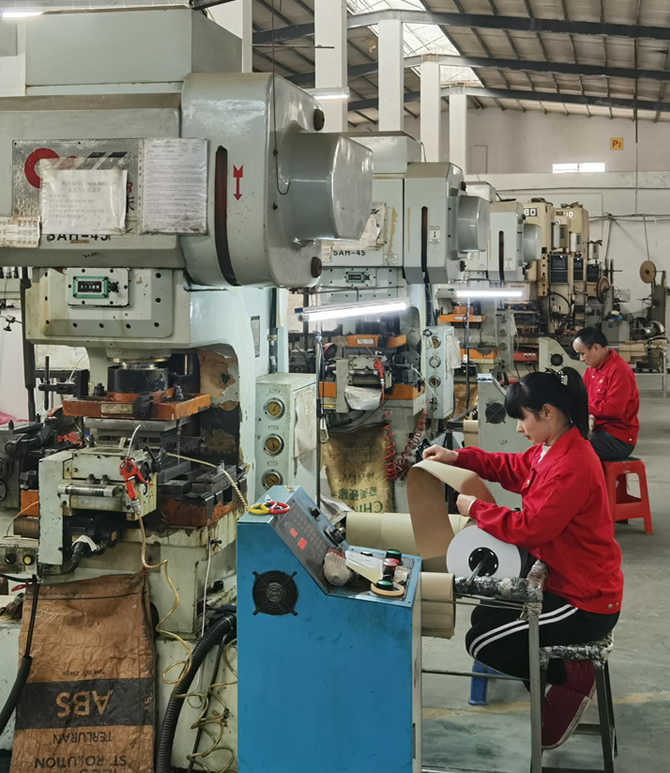
Ein deutscher Gerätehersteller benötigte einen Hitzeschild aus 5052-Aluminium mit einer Dicke von 0,8 mm, zwei Biegungen und einer sichtbaren Oberfläche ohne Abrieb und Kratzer. Ihr früherer Lieferant ließ das Teil mit Standard-Matrizenschmierung laufen – an Station 3 traten Abriebstellen auf der sichtbaren Oberfläche auf, und 12 % der Teile bestanden die kosmetische Prüfung nicht.
Was wir anders gemacht haben:
- Die Matrizeneinsätze wurden auf allen Formflächen auf Ra 0,1 μm poliert – die Werkzeugspuren, die zum Abrieb führten, wurden entfernt.
- Umstellung auf ein Gleitmittel auf Wasserbasis, das bei jedem Hub gleichmäßig aufgetragen wird – keine Ölflecken, kein Metall-auf-Metall-Kontakt.
- An Station 3 wurde ein Luftstoß hinzugefügt, um Aluminiumspäne vor dem nächsten Hub zu entfernen.
- Geprüfte Oberflächenqualität bei 10-facher Vergrößerung bei jeweils 200 Stück.
- 600.000 Stück versandt, ohne dass es zu kosmetischen Beanstandungen kam. Der Kunde verzichtete auf eine eingehende Sichtprüfung.
Das ist wasStanzen von Aluminiumteilenliefern sollte: nicht nur ein Teil, das der Zeichnung entspricht, sondern eine Oberfläche, die das Eloxieren übersteht – denn die Mängel, die Aluminiumteile ruinieren, sind Oberflächenfehler und keine Maßfehler.
Häufig gestellte Fragen
F1: Warum verschleißt Aluminium beim Stanzen und wie verhindert man das?
A: Abrieb tritt auf, wenn Aluminium unter Druck auf die Formoberfläche übergeht – es verschweißt sich mit dem Werkzeug und reißt die Teileoberfläche ein. Zur Vorbeugung sind drei Dinge erforderlich: polierte Matrizenoberflächen (Ra 0,1 μm oder besser), gleichmäßige Schmierung (auf Wasserbasis für Aluminium) und Spanabfuhr (Luftstoß oder Vakuum an jeder Station). Bei gestanzten Aluminiumteilen mit sichtbaren Oberflächen ist Abrieb ein kosmetischer Defekt, der durch Eloxieren dauerhaft wird. Wir kontrollieren es an der Matrize, nicht nachdem das Teil gestanzt wurde.
F2: Können Sie Aluminiumteile stanzen, die eloxiert werden sollen?
A: Ja – und wir bereiten die Oberfläche speziell für das Eloxieren vor. Das Eloxieren verbirgt keine Kratzer oder Abnutzungserscheinungen; es verstärkt sie. Wir polieren Matrizeneinsätze, kontrollieren die Schmierung, saugen Späne ab und handhaben Teile mit Handschuhen, um Verunreinigungen zu vermeiden. FürStanzen von AluminiumteilenWenn Aluminium eloxiert werden soll, prüfen wir die Oberflächen vor dem Versand unter 10-facher Vergrößerung – denn ein Defekt, der die visuelle Prüfung auf Rohaluminium besteht, wird nach dem Eloxieren zu einem sichtbaren Ausschuss.
F3: Was ist der Unterschied zwischen 5052 und 6061 für gestanzte Aluminiumteile?
A: 5052 bietet eine bessere Formbarkeit und ein gleichmäßigeres Anodisierungsverhalten – es ist die Standardwahl für Hitzeschilde, Abdeckungen und allgemeine Stanzungen. 6061 bietet eine höhere Festigkeit, ist aber weniger formbar und zeigt nach dem Eloxieren eine sichtbare Maserung – es wird für strukturelle Halterungen verwendet, bei denen die Festigkeit wichtiger ist als das Aussehen. FürStanzen von AluminiumteilenBei kosmetischen Anforderungen ist 5052 normalerweise die bessere Wahl. Bevor wir eine Legierung empfehlen, prüfen wir die Anwendung – nicht nur die Festigkeitsanforderung.
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.


X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie