Produkte

CNC-Bearbeitung
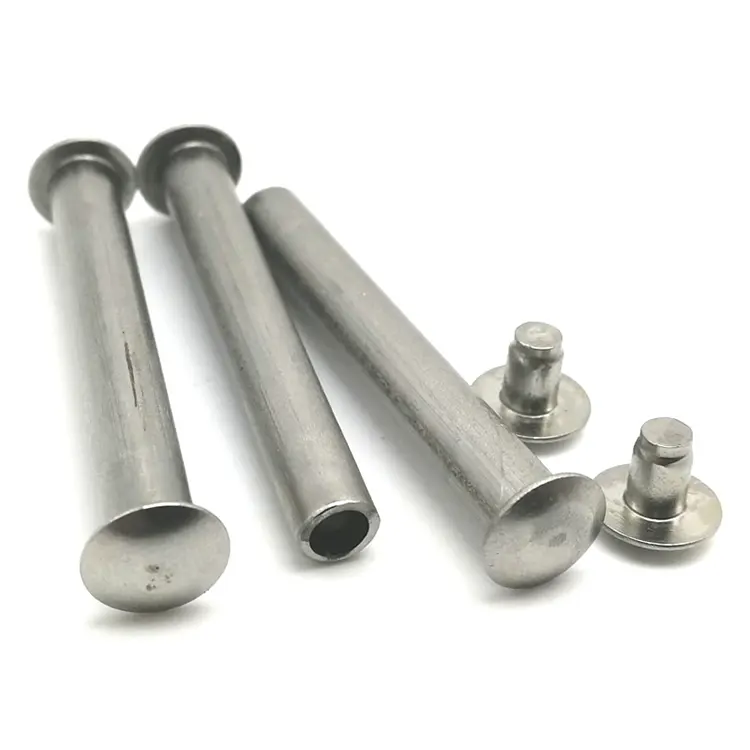
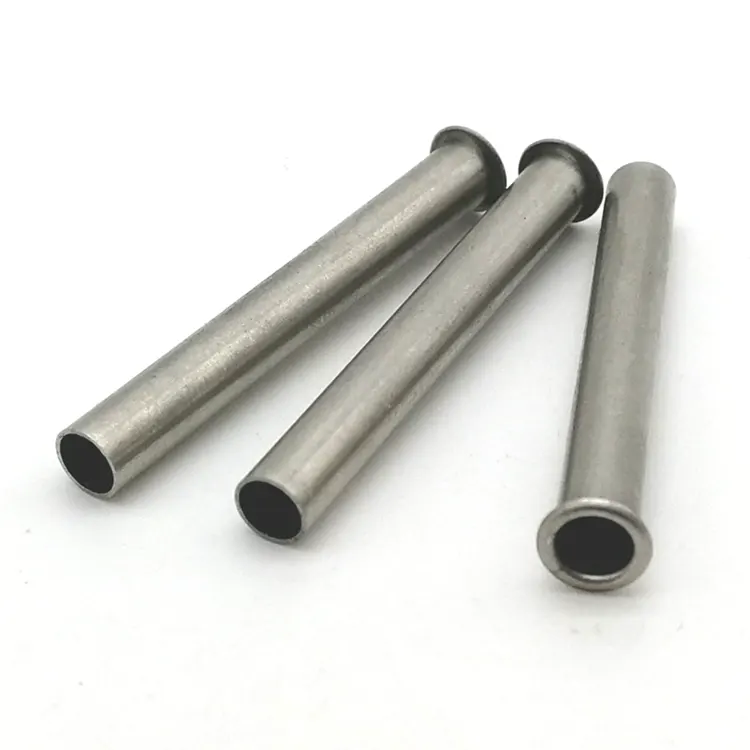
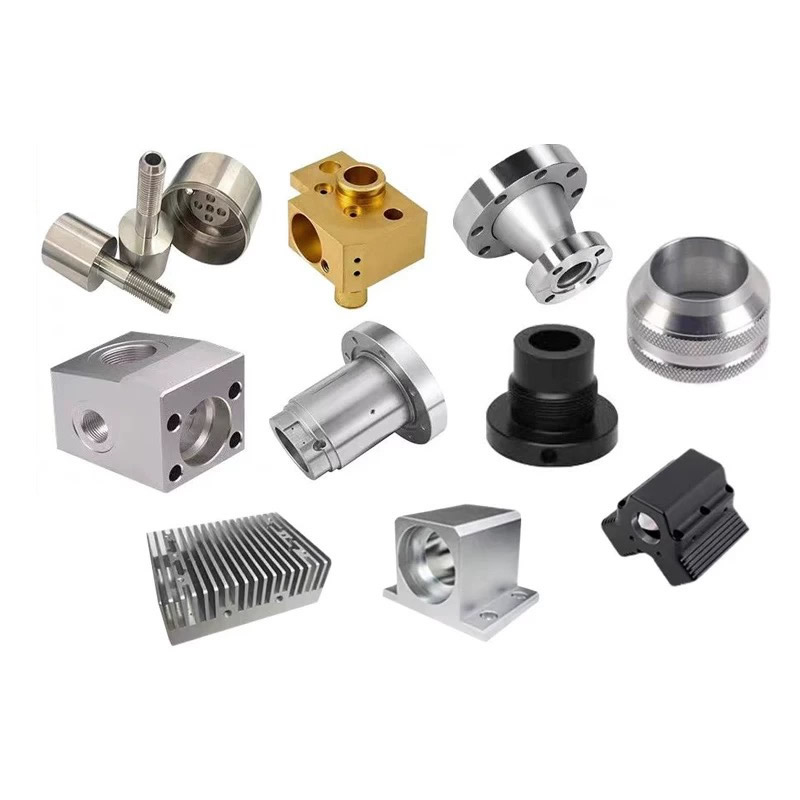
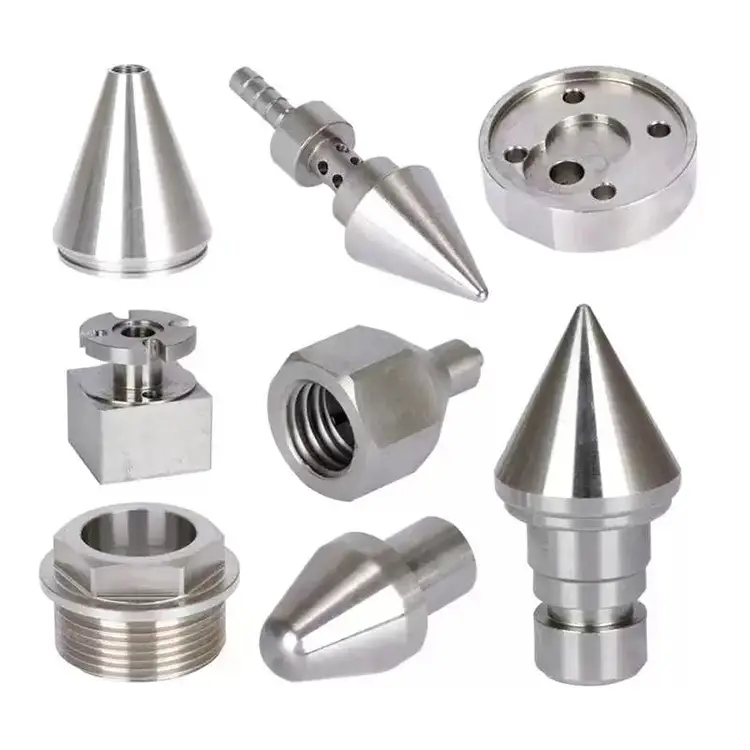
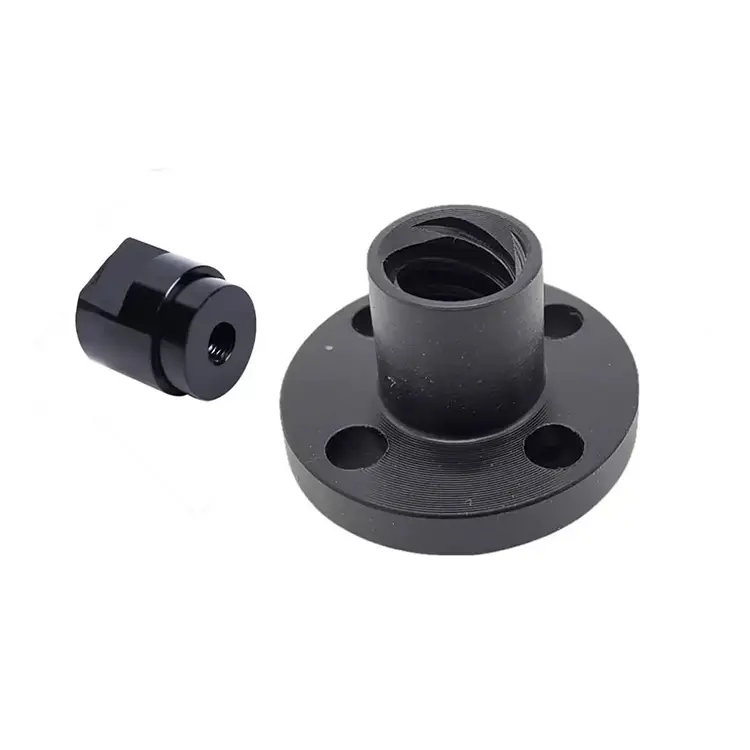
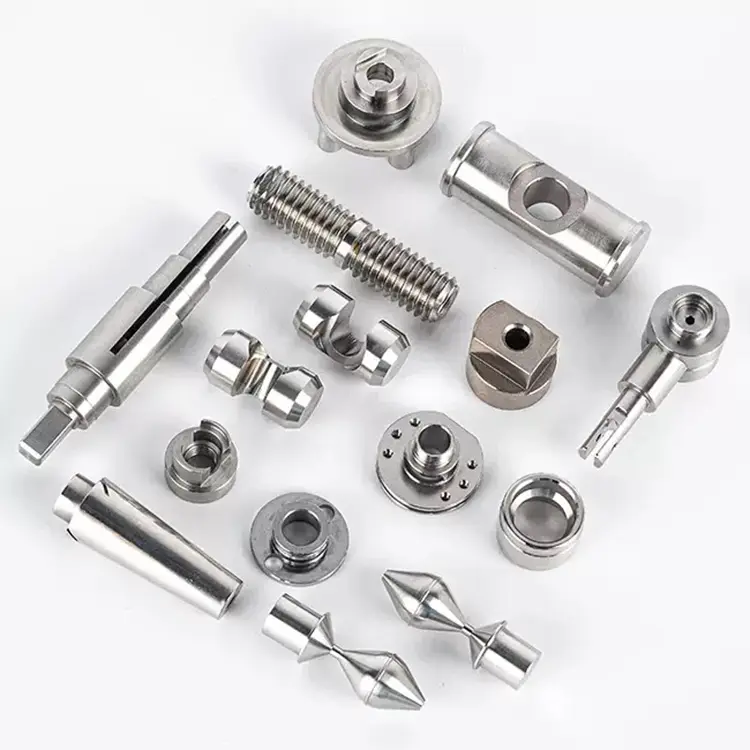
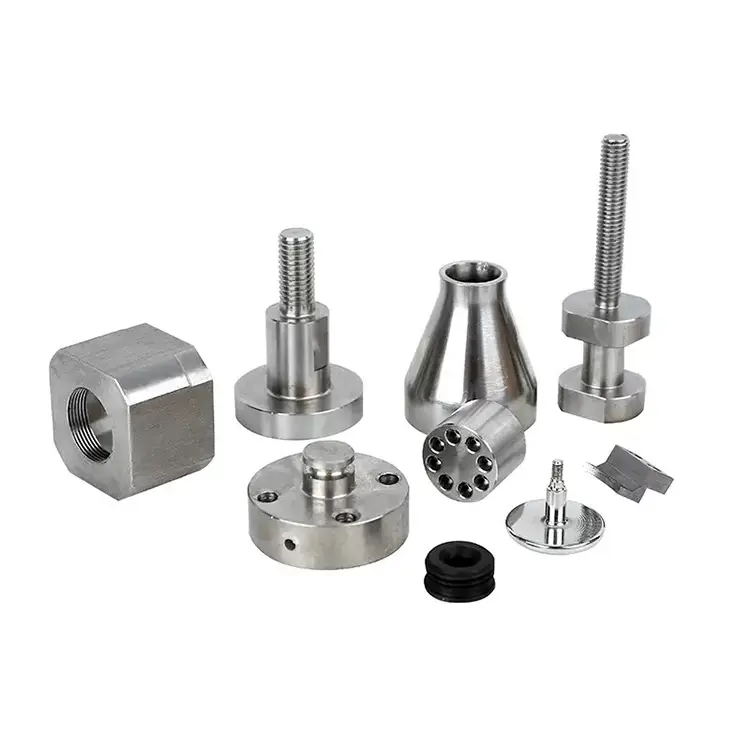
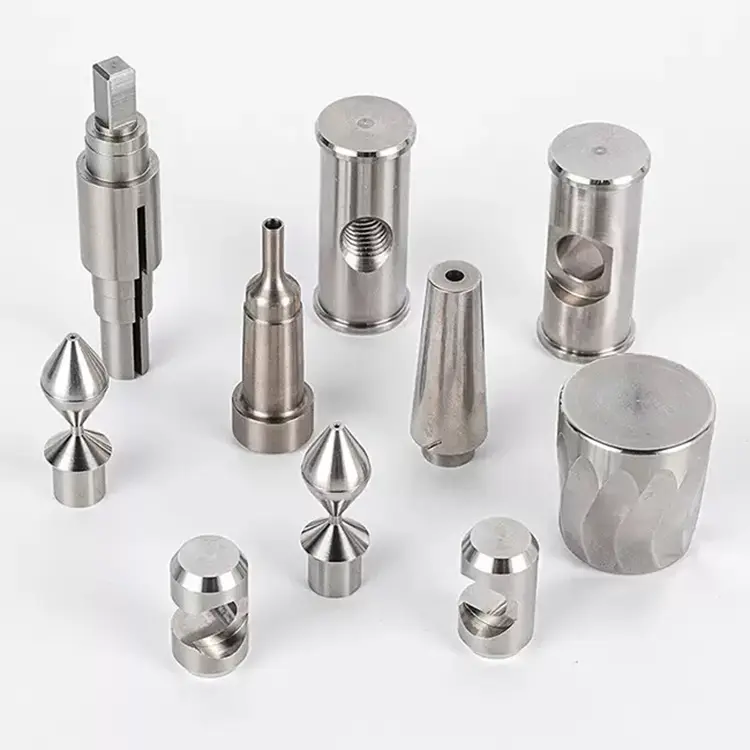
Nuote Metals bietet einen CNC-Bearbeitungsservice an, der die Herstellung kundenspezifischer Teile ermöglicht, die auf Ihre spezifischen Bedürfnisse zugeschnitten sind und eine präzise Passform und Funktion gewährleisten. Wir bieten verschiedene Materialien an, darunter Aluminium 6061, Messing, Bronze, Kupfer, Edelstahl, Stahllegierungen und andere Materialien.
Anfrage absenden
Produktbeschreibung
CNC-Bearbeitung – Warum Prototypen- und Produktionsteile aus demselben Prozess stammen sollten
Viele Unternehmen machen den gleichen Fehler. Sie erstellen Prototypen mit 3D-Druck oder einem örtlichen Lohnfertiger und gehen dann zur Produktion bei einem anderen Lieferanten und einem anderen Prozess über. Auf der Zeichnung sehen die Teile gleich aus. Aber als sie ankommen, passen sie nicht. Die Toleranzen sind unterschiedlich. Die Oberflächenbeschaffenheit ist unterschiedlich. Das Material verhält sich anders. Und das Fließband bleibt stehen.
Bei Nuote Metals verfolgen wir einen anderen Ansatz. Wir verwendenCNC-Bearbeitungsowohl für Prototypen als auch für die Produktion – gleicher Prozess, gleiches Qualitätssystem, gleicher Messstandard. Das Einzige, was sich ändert, ist die Ausstattung und die Lautstärke. In diesem Artikel wird erklärt, warum das wichtig ist und wie wir den Übergang von 10 Stück auf 500.000 schaffen.
Die Lücke zwischen Prototyp und Produktion – Warum sich Teile bei der Skalierung ändern
Die Lücke entsteht, weil Prototyping und Produktion oft als separate Projekte behandelt werden. Eine Prototypenwerkstatt bearbeitet jeweils ein Teil und überprüft die Abmessungen mit Messschiebern. Eine Produktionswerkstatt betreibt einen Stangenlader und führt Stichprobenkontrollen durch. Die beiden Verfahren führen zu unterschiedlichen Ergebnissen – selbst wenn die Zeichnung gleich ist.
Drei häufige Fehler:
Datumsverschiebung:Der Prototypenshop referenziert eine Oberfläche. Die Produktionshalle verweist auf eine andere. Funktionen stimmen nicht überein.
Toleranzdrift:Der Prototyp hält ±0,01 mm, da der Maschinist besondere Sorgfalt walten lässt. Die Produktionshalle hält ±0,05 mm, da der Prozess auf Geschwindigkeit optimiert ist.
Materialinkonsistenz:Der Prototyp verwendet geglühtes Material. Bei der Produktion wird kaltgezogenes Material verwendet. Das Material lässt sich anders bearbeiten und die Oberflächenbeschaffenheit ändert sich.
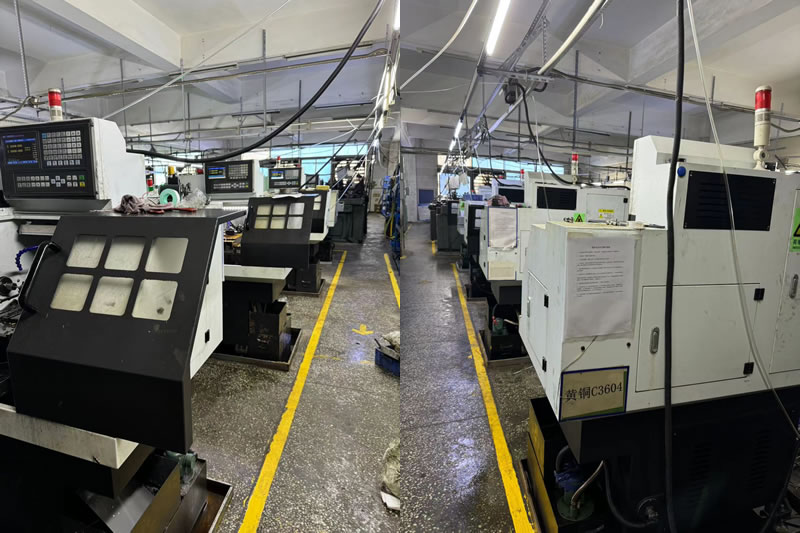
Wir beseitigen diese Fehler, indem wir sie verwendenCNC-BearbeitungProzess vom ersten bis zum letzten Artikel. Der Prototyp wird auf einem 5-Achsen-Fräs-Drehzentrum bearbeitet. Die Produktion erfolgt auf Stangendrehmaschinen und Bearbeitungszentren. Aber Bezugspunkt, Werkzeugstrategie und Prüfstandard sind identisch.
So wählen Sie den richtigen Prozess für Ihre Teilegeometrie aus
Nicht jedes Teil sollte gedreht werden. Nicht jedes Teil sollte gefräst werden. Die Geometrie entscheidet. Hier ist die Logik, die wir verwenden:
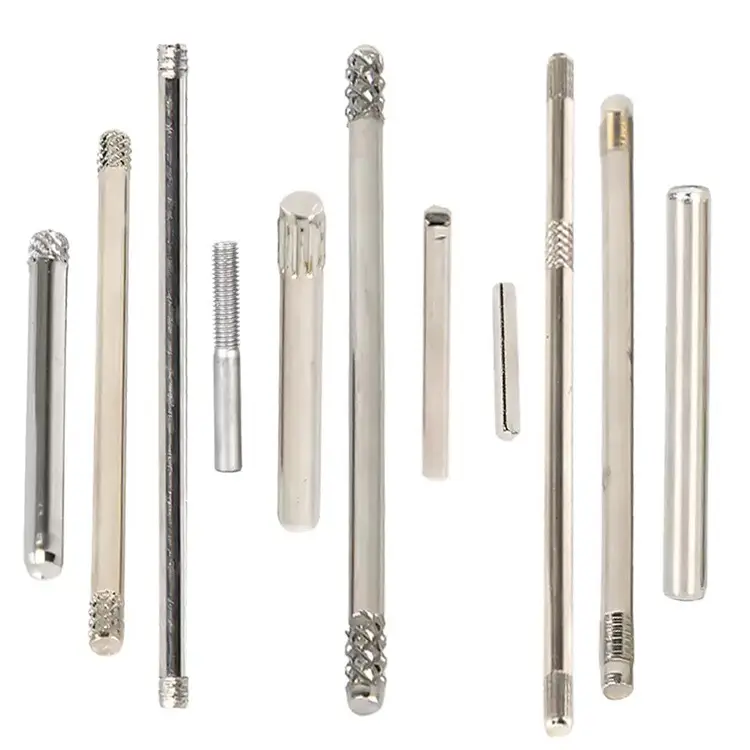
Zylindrische Merkmale dominieren?Das Drehen erfolgt schneller und die Durchmessertoleranz wird besser eingehalten. Wellen, Stifte, Anschlüsse, Buchsen.
Prismatische Merkmale dominieren?Fräsen ist die richtige Wahl. Gehäuse, Halterungen, Verteiler, Platten.
Sowohl Drehen als auch Fräsen erforderlich?Ein 5-Achsen-Fräs-Drehzentrum bearbeitet das Teil komplett in einer Aufspannung – keine Bezugspunktübertragung, keine Nachbearbeitung.
Komplexe 3D-Konturen?Die 5-Achsen-Simultanbearbeitung bewältigt Geometrien, die auf einer 3-Achsen-Fräsmaschine mehrere Aufspannungen erfordern würden.
Bei Produktionsmengen prüfen wir, ob eine dedizierteCNC-BearbeitungDurch die Kombination von Vorgängen kann eine Zelle die Kosten senken. Bei Prototypen legen wir Wert auf Flexibilität und Schnelligkeit. Die Prozesslogik bleibt gleich – nur die Ausrüstung ändert sich.
Toleranzstrategie – Prototyp vs. Produktion
Ein weit verbreitetes Missverständnis: Prototypen benötigen engere Toleranzen als die Produktion. Tatsächlich benötigen beide die Toleranzen, die die Montage erfordert. Der Unterschied besteht darin, wie Sie sie überprüfen.
Prototypenstadium:Wir messen jedes Merkmal auf einem KMG. Der Erstartikelbericht zeigt tatsächliche Werte. Wir verwenden den Prototyp, um das Design zu validieren – und um zu bestätigen, dass die Toleranzen in der Produktion erreichbar sind.
Produktionsstufe:Wir verwenden das gleiche KMG, die gleichen Vorrichtungen und den gleichen temperierten Raum. Die statistische Prozesskontrolle (SPC) überwacht kritische Dimensionen. Wenn der Prozess abweicht, nehmen wir Anpassungen vor, bevor Teile außerhalb der Spezifikation liegen.
Der Schlüssel ist Konsistenz. Ein Prototyp, der ±0,005 mm einhält, ist nur dann sinnvoll, wenn die Produktion die gleiche Toleranz einhalten kann. Wir bestätigen dies vor der Angebotsabgabe – nicht nach der ersten Charge.
Ausstattung und Kapazität – Was sich vom Prototyp bis zur Produktion ändert
| Faktor | Prototyp (1–50 Stück) | Produktion (50–500.000+ Stück) |
|---|---|---|
| Primäre Ausrüstung | 5-Achsen-Fräs-Drehzentren | Stangendrehmaschinen, Bearbeitungszentren |
| Einrichtungszeit | Höher pro Stück | Optimiert für Volumen |
| Inspektion | 100 % CMM für alle Funktionen | SPC + 100 % bei kritischen Funktionen |
| Werkzeuge | Standardhalter, Schnellwechsel | Spezielle Vorrichtungen, voreingestellte Werkzeuge |
| Vorlaufzeit | 5–10 Tage | 10–20 Tage je nach Volumen |
| Stückkosten | Höher | Niedriger – Setup amortisiert |
| Datum | Dasselbe | Dasselbe |
| Qualitätssystem | ISO 9001:2015 | ISO 9001:2015 |
Qualitätskontrolle – ein System vom ersten Artikel bis zum endgültigen Versand
Weil wir dasselbe verwendenCNC-BearbeitungFür den Prototypenbau und die Produktion deckt unser Qualitätssystem den gesamten Lebenszyklus ab.
Erstmusterprüfung (FAI):Für jede neue Teilenummer wird ein vollständiger Maßbericht erstellt. Wir überprüfen den Bezugspunkt, die kritischen Merkmale und die Oberflächenbeschaffenheit.
Inprozessüberwachung:Produktionsabläufe werden mit SPC überwacht. Kritische Maße werden in definierten Abständen überprüft. Werkzeugversätze werden angepasst, bevor eine Abweichung auftritt.
Endkontrolle:Jeder Lieferung liegt ein Maßbericht mit tatsächlichen Messwerten bei. Materialzertifikate und Wärmebehandlungsprotokolle sind im Lieferumfang enthalten.
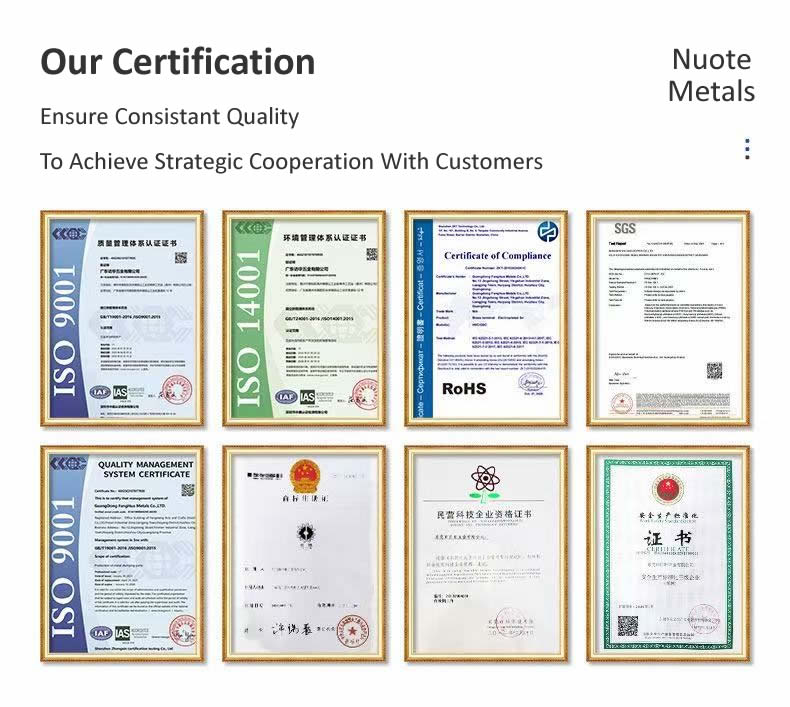
Zertifizierungen:ISO 9001:2015. PPAP-Dokumentation auf Anfrage.
Ein echtes Beispiel – Von 10 Prototypen zu 50.000 Produktionsteilen
Ein europäischer Automobilzulieferer benötigte eine Aktuatorkomponente aus Edelstahl. Sie begannen mit 10 Prototypen zur Designvalidierung und skalierten dann auf 50.000 Stück pro Jahr. Ihr früherer Lieferant nutzte eine Prototypenwerkstatt für die ersten zehn Teile und eine andere Produktionswerkstatt für die Stückzahl. Die Produktionsteile konnten nicht zusammengebaut werden – die Bohrung war 0,02 mm außermittig.
Was wir anders gemacht haben:
- Bearbeitung der 10 Prototypen auf einem 5-Achsen-Fräs-Drehzentrum – derselben Maschinenfamilie, die auch für die Produktion verwendet wird.
- Verwendete dasselbe Datum für Prototyping, Produktion und Inspektion.
- Gleiches angewendetCNC-BearbeitungParameter und Werkzeugstrategie vom Prototyp bis zur Produktion.
- Versand von 10 Prototypen in 7 Tagen, dann 50.000 Produktionsteile in 6 Wochen. Der Kunde machte eine erneute Validierung überflüssig und verkürzte die Markteinführungszeit um 4 Monate.
Häufig gestellte Fragen
F1: Was ist der Unterschied zwischen Prototypen- und Produktionstoleranzen?
A: Die Toleranz sollte gleich sein, wenn die Montage dies erfordert. Der Unterschied liegt in der Inspektion: Bei Prototypen werden alle Merkmale zu 100 % gemessen, während in der Produktion SPC plus 100 %-Inspektion kritischer Merkmale zum Einsatz kommt. Bei Nuote Metals verwenden wir dasselbeCNC-BearbeitungProzess und dasselbe Datum für beide – der Prototyp, den Sie genehmigen, ist also das Teil, das Sie in der Produktion erhalten.
F2: Wie wähle ich den richtigen Bearbeitungsprozess aus, um die Gesamtkosten zu senken?
A: Beginnen Sie mit der Geometrie. Wenn das Teil zylindrisch ist, ist das Drehen schneller und kostengünstiger. Wenn es prismatisch ist, ist Fräsen die richtige Wahl. Wenn beides erforderlich ist, eliminiert ein 5-Achsen-Fräs-Dreh-Zentrum sekundäre Arbeitsgänge und reduziert die Handhabung. Bei Produktionsmengen bewerten wir, ob spezielle Werkzeuge und Stangenlader die Stückkosten senken können. Das Ziel besteht darin, den Prozess an das Teil anzupassen – und nicht, das Teil in einen Prozess zu zwingen.
F3: Wie stellen Sie die Konsistenz über mehrere Produktionsläufe hinweg sicher?
A: Wir verwenden dasselbeCNC-BearbeitungProgramm, die gleichen Vorrichtungen und der gleiche Prüfplan für jeden Lauf. Die Werkzeugbestückung ist voreingestellt und wird anhand der Schnittzeit verfolgt. SPC überwacht kritische Abmessungen. Wenn Monate später eine neue Charge geplant ist, ziehen wir das Original-Einrichtungsblatt und vergleichen den ersten Artikel mit dem genehmigten Muster. Konsistenz ist ein Prozess, kein Versprechen.
Hot-Tags: CNC-Bearbeitung
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie