Produkte
CNC-Kunststoffbearbeitung
Mit mehr als 10 Jahren Erfahrung in der CNC-Kunststoffbearbeitung ist Nuote Metals in der Lage, maßgeschneiderte Produktion nach Zeichnungen anzubieten. Wir verarbeiten PE-, POM-, PET-Kunststoffdrehteile aus eigener Produktion sowie eine Vielzahl weiterer technischer Kunststoffe und bieten eine flexible Abwicklung von Einzelanfertigungen, Kleinmengen und Serien. Unser hochmoderner Maschinenpark gewährleistet engste Toleranzbereiche und unsere qualifizierten Mitarbeiter garantieren die gleichbleibend hohe Qualität Ihrer Projekte.
Anfrage absenden
Produktbeschreibung
CNC-Kunststoffbearbeitung – Warum Metallschneideparameter Kunststoffteile ruinieren
Kunststoff leitet die Wärme nicht von der Schneide weg. Es splittert nicht – es schmilzt oder verschmiert. Nach dem Lösen der Klemmung wird die Toleranz nicht eingehalten. Und jeder Kunststoff verhält sich anders: Eine Strategie, die für POM funktioniert, wird bei PEEK scheitern, und eine Strategie, die für PTFE funktioniert, wird Acryl zum Schmelzen bringen.
DarumCNC-Kunststoffbearbeitungkann nicht als Metallbearbeitung mit einer anderen Materialbezeichnung behandelt werden. Eine Werkstatt, die Kunststoff mit derselben Ausrüstung, denselben Werkzeugen und denselben Parametern wie Aluminium verarbeitet, produziert Teile, die am Tag der Auslieferung akzeptabel aussehen – und sich verziehen, schrumpfen oder reißen, nachdem sie das Fließband erreichen.
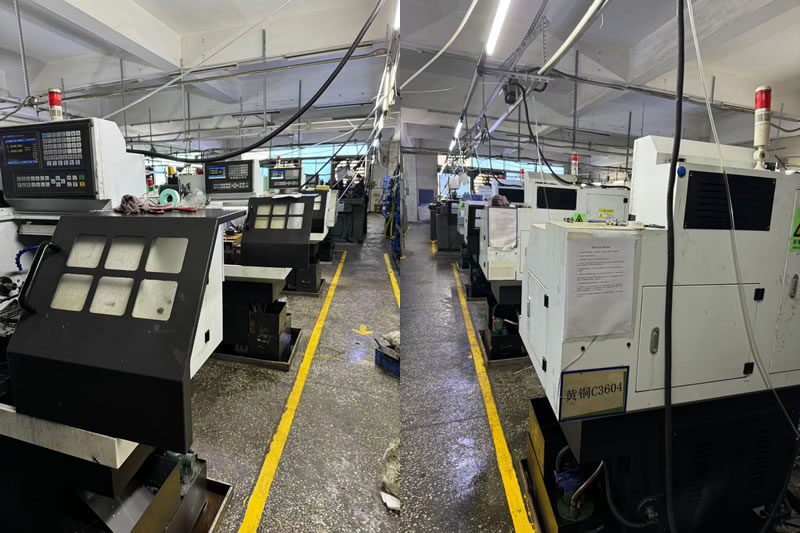
Bei Nuote Metals betreiben wir eine spezielle Kunststoffbearbeitungszelle, die von unseren Metalllinien getrennt ist. Die Zelle ist mit scharfen, unbeschichteten Werkzeugen, Luftkühlung, Niederdruckvorrichtungen und Glühöfen zur Spannungsentlastung ausgestattet. Mit über 20 Jahren Exporterfahrung an Kunden aus der Medizin-, Elektronik- und Industriebranche haben wir gelernt, dass die Kunststoffbearbeitung eine andere Disziplin ist und kein Materialersatz.
Kunststoff vs. Metall – Drei Unterschiede, die den Prozessplan verändern
1. Die Hitze bleibt am Puls der Zeit.
Metall leitet die Wärme über Span und Werkstück ab. Kunststoff nicht. Durch die Hitze wird das Material weicher und es entsteht eine geschmolzene, gummiartige Oberfläche anstelle eines sauberen Spans. Besonders empfindlich sind POM und Acryl. Wir kontrollieren die Hitze mit scharfen, hochpositiven Spanwerkzeugen, hohen Spindelgeschwindigkeiten mit moderaten Vorschüben und Luft- oder Nebelkühlung – Kunststoff braucht Kühlung, keine Schmierung.
2. Durch das Spannen wird das Teil verformt.
Kunststoff ist elastisch. Ein Standard-Metallschraubstock drückt das Teil während der Bearbeitung zusammen und federt nach dem Lösen zurück, wodurch sich die Abmessungen ändern. Wir verwenden weiche, an die Teilekontur angepasste Backen, Niederdruckspannung und Vakuumspannung für dünne Teile. Kritische Abmessungen werden gemessen, nachdem sich das Teil bei Raumtemperatur stabilisiert hat.
3. Innere Spannung verformt das Teil Tage später.
Kunststoffstangenmaterial unterliegt der Belastung durch Extrusion. Durch die maschinelle Bearbeitung wird dieser Stress neu verteilt. Das Teil wird auf dem KMG korrekt gemessen und verzieht sich dann zwei Tage später. Bei PEEK-, PTFE- und großen POM-Teilen glühen wir das Material vor der Bearbeitung und entspannen es zwischen dem Schruppen und Schlichten. Dies ist nicht optional – es ist der Unterschied zwischen einem Teil, das ordnungsgemäß geliefert wird, und einem Teil, das ordnungsgemäß zusammengebaut wird.
Von uns bearbeitete Kunststoffsorten – und wie sie sich verhalten
| Material | Wichtiges Bearbeitungsrisiko | Werkzeugstrategie | Typische Anwendung |
|---|---|---|---|
| POM (Delrin) | Schmelzen, Chips einwickeln | Scharfer positiver Rechen, Luftstoß | Zahnräder, Buchsen, Isolatoren |
| SPÄHEN | Spannungsverzug, Kosten | Vor der Bearbeitung glühen, scharfes Hartmetall | Medizinische Implantate, Luft- und Raumfahrt |
| PTFE (Teflon) | Kalter Fluss, Dimensionsinstabilität | Sehr scharfes Werkzeug, leichte Klemmung | Dichtungen, chemische Armaturen |
| Nylon | Feuchtigkeitsaufnahme, Verformung | Trockenes Material vor der Bearbeitung, niedrige Klemmung | Zahnräder, Verschleißbeläge |
| Acryl (PMMA) | Knacken, schmelzen | Hohe Geschwindigkeit, Luftstoß, kein Kühlmittel | Displays, Flüssigkeitszellen |
| ABS | Schmierend, geringe Festigkeit | Scharfes Werkzeug, mäßige Geschwindigkeit | Gehäuse, Prototypen |
Eine Anmerkung zu PEEK:PEEK ist der anspruchsvollste Kunststoff, den wir verarbeiten. Es ist teuer, anfällig für Verformungen und hitzeempfindlich. Wir glühen PEEK-Stangenmaterial vor der Bearbeitung und bearbeiten es nach der Spannungsentlastung fertig – andernfalls verschiebt sich das Teil nach der Lieferung. FürCNC-KunststoffbearbeitungBei PEEK ist der Temperschritt nicht optional.
Ein echtes Beispiel – PEEK-Isolator für medizinische Geräte
Ein deutscher Hersteller medizinischer Geräte benötigte einen PEEK-Isolator mit einer Bohrungstoleranz von 0,01 mm, einer Ebenheit von 0,02 mm und ohne geschmolzene Kanten. Ihr früherer Lieferant fertigte das Teil ohne Glühen aus PEEK-Stangenmaterial an. Bei der Inspektion war die Bohrung korrekt gemessen, aber drei Tage später war sie um 0,04 mm geschrumpft.
Was wir anders gemacht haben:
- Das PEEK-Stangenmaterial wurde vor der Bearbeitung geglüht, um die Extrusionsspannung zu verringern.
- Das Teil wird vorbearbeitet und dann vor der Endbearbeitung spannungsfrei gemacht.
- Es werden scharfe, hochpositive Hartmetalleinsätze mit Luftkühlung verwendet – keine geschmolzenen Kanten.
- Messung der Bohrung nach 48 Stunden Stabilisierung – nicht unmittelbar nach der Bearbeitung.
- Versand von 2.500 Stück ohne Dimensionsabweichung nach der Lieferung.
Das ist wasCNC-Kunststoffbearbeitungliefern sollte: nicht nur ein Teil, das am Tag der Auslieferung die richtigen Maße hat, sondern ein Teil, das auch dann korrekt bleibt, wenn es Ihr Montageband erreicht.
Häufig gestellte Fragen
F1: Warum hat sich mein Kunststoffteil nach der Bearbeitung verzogen?
A: Verwerfungen entstehen durch innere Spannung. Kunststoffstangenmaterial unterliegt der Belastung durch Extrusion. Durch die Bearbeitung wird Material entfernt und die Spannung neu verteilt – das Teil misst korrekt und bewegt sich dann Tage später. Die Lösung besteht darin, das Material vor der Bearbeitung zu glühen und es zwischen dem Schruppen und Schlichten spannungsfrei zu machen. Für PEEK-, PTFE- und große POM-Teile ist das Glühen nicht optional. Wenn Ihr Lieferant Kunststoff ohne Spannungsentlastung bearbeitet, bewegt sich das Teil nach der Lieferung.
F2: Welches Kühlmittel sollte für die CNC-Kunststoffbearbeitung verwendet werden?
A: Die meisten Kunststoffe benötigen keine Schmierung, sondern eine Kühlung. Überflutetes Kühlmittel kann von Nylon absorbiert werden, POM verfärben oder Rückstände auf PEEK hinterlassen. Für die meisten Kunststoffe verwenden wir Luft- oder Nebelkühlung. Die Ausnahme bildet Acryl, das unter Temperaturschock reißen kann – für Acryl verwenden wir nur Hochgeschwindigkeit und Luftblasen. FürCNC-KunststoffbearbeitungDie Kühlmittelstrategie hängt vom Material ab und nicht von einer universellen Regel.
F3: Können Sie bei PEEK- und PTFE-Teilen enge Toleranzen einhalten?
A: Ja – aber mit jeweils unterschiedlichen Strategien. PEEK behält die Toleranz nach dem Glühen und Spannungsabbau gut bei und wir halten routinemäßig ±0,01 mm ein. PTFE ist weicher und kriecht unter Last – die Toleranz bleibt bei der Inspektion bestehen, kann sich aber im Betrieb bewegen. Bei PTFE bearbeiten wir bis zum unteren Ende des Toleranzbandes und empfehlen unseren Kunden, bei ihrer Konstruktion Kaltfluss zu berücksichtigen. FürCNC-KunststoffbearbeitungBei beiden Materialien kommt es darauf an, sie zu bearbeiten, zu stabilisieren und zu messen – und nicht darauf, unmittelbar nach dem Stoppen des Werkzeugs zu messen.
Hot-Tags: Hersteller von CNC-Kunststoffbearbeitung, Lieferant kundenspezifischer Kunststoffteile, hochpräzise Kunststoffbearbeitung
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie