Produkte
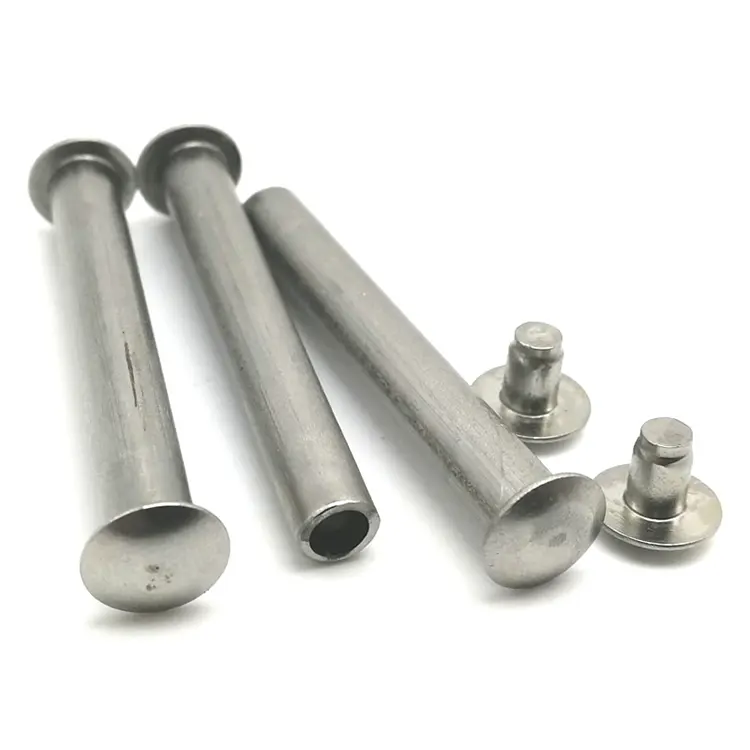
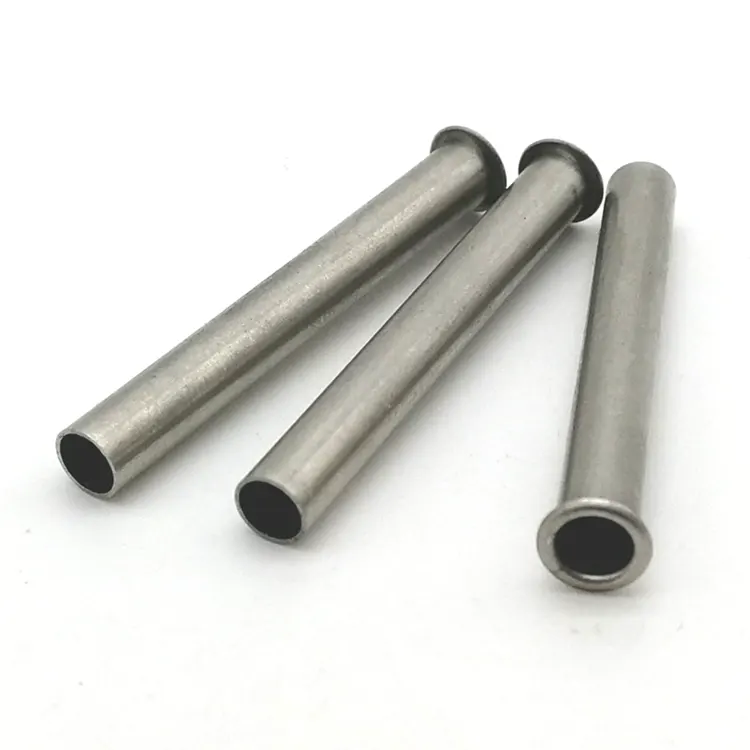
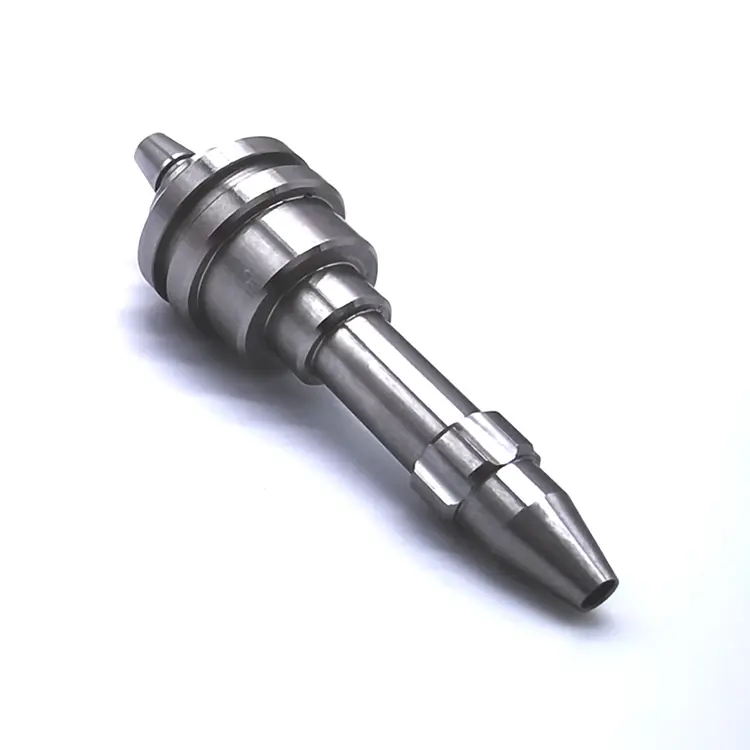
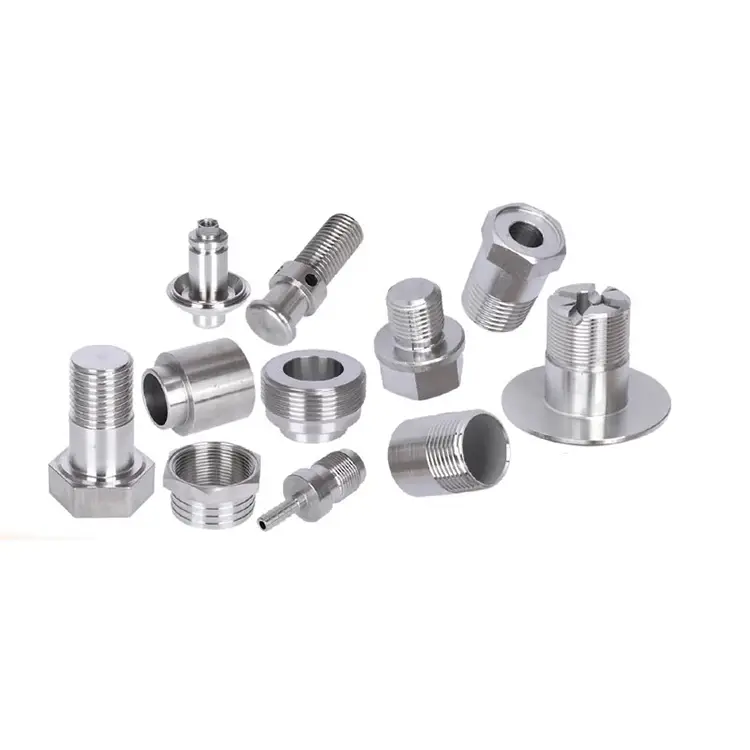
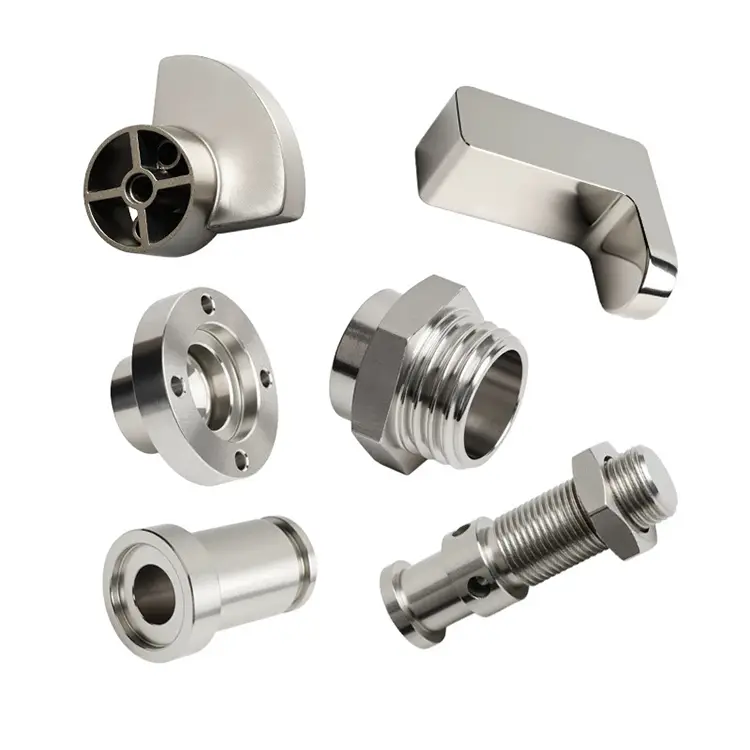
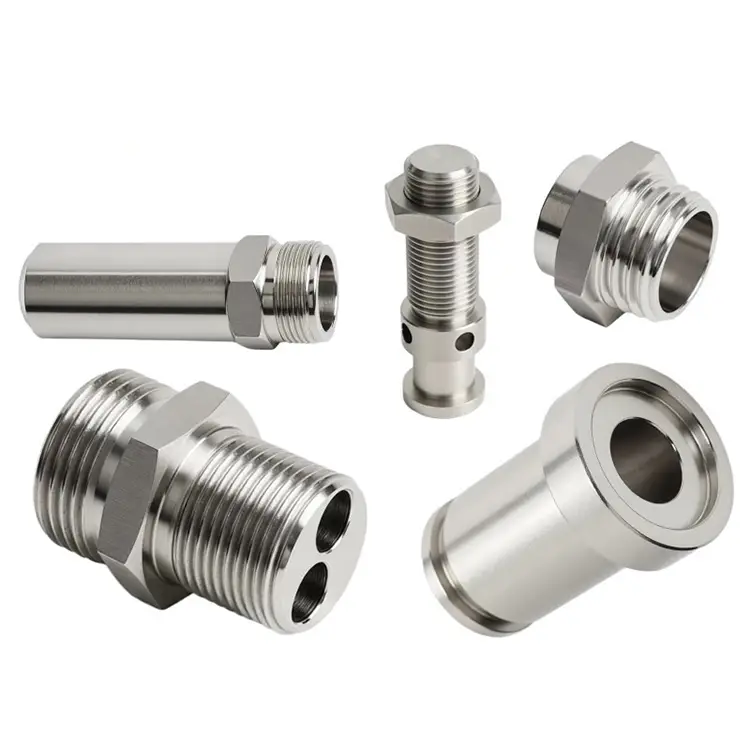
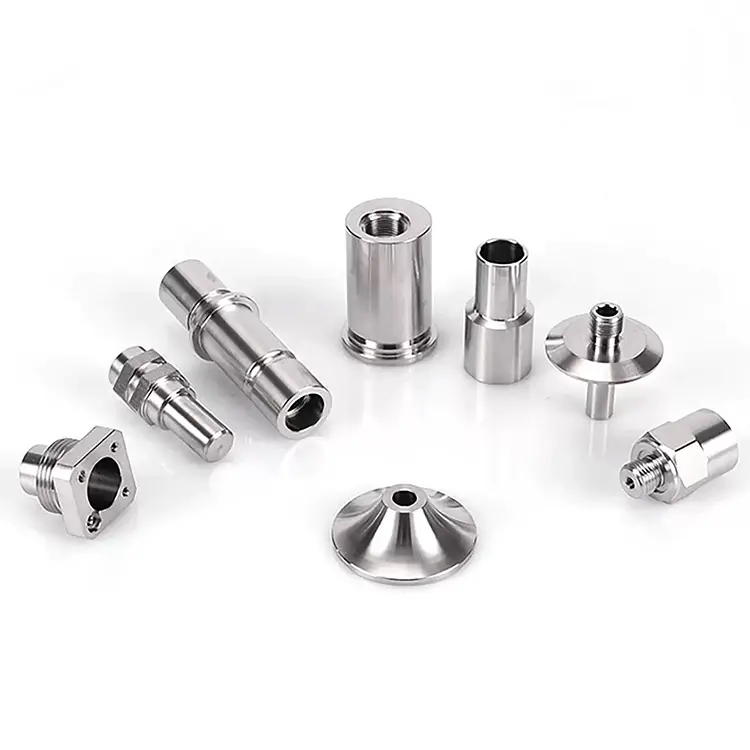
CNC-Präzisionsdrehteile
Nuote Metals bietet maßgeschneiderte CNC-Präzisionsdrehteile, die auf Ihre spezifischen Anforderungen zugeschnitten sind. Vom Prototyp bis zur Produktion arbeiten wir eng mit Ihnen zusammen, um sicherzustellen, dass Ihre Komponenten den genauen Spezifikationen entsprechen.
Anfrage absenden
Produktbeschreibung
CNC-Präzisionsdrehteile – wenn Toleranz in Mikrometern gemessen wird
Beim Standarddrehen beträgt der Wert ±0,005 mm. Das reicht für die meisten hydraulischen Armaturen, Wellen und Anschlüsse. Aber manche Anwendungen erfordern mehr. Eine Kraftstoffeinspritzkomponente, die den Durchfluss bei 2.000 bar misst. Ein chirurgisches Instrument, das spielfrei zusammengebaut werden muss. Eine optische Halterung, die die Ausrichtung auch bei Temperaturschwankungen von 40 °C beibehält.
Dies sind die Teile, die das Präzisionsdrehen vom Standarddrehen unterscheiden. Bei Nuote Metals betreiben wir eine spezielle Präzisionsdrehzelle, in der jede Variable – Temperatur, Werkzeugverschleiß, Spindelwachstum, Messunsicherheit – kontrolliert und dokumentiert wird. Dies ist kein Marketinganspruch. Es handelt sich um eine Prozessdisziplin, und dieser Artikel erklärt genau, wie wir sie anwenden.
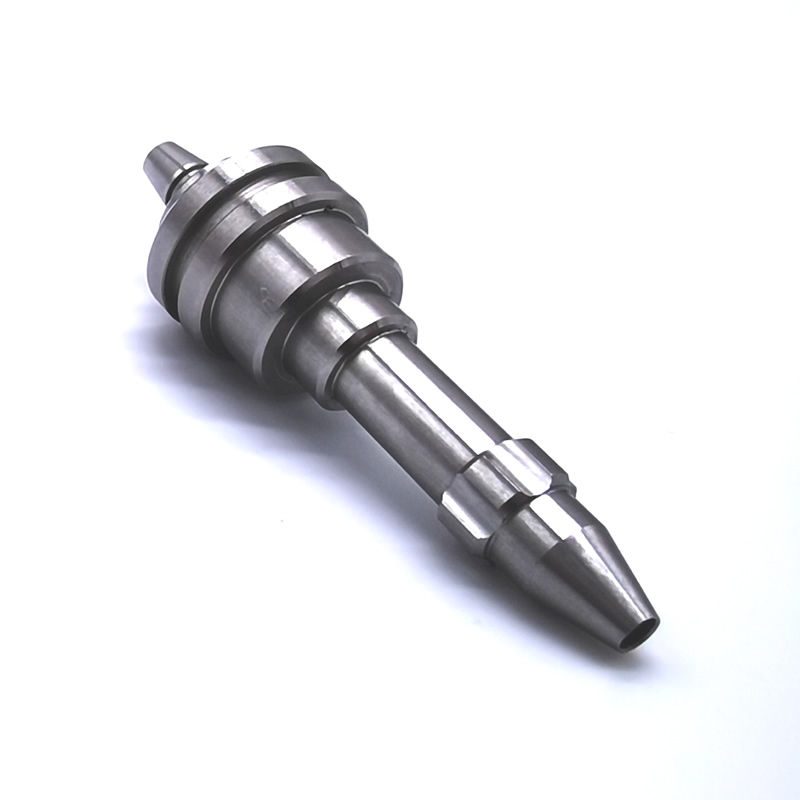
Was Drehen „Präzision“ ausmacht – Fünf Variablen, die kontrolliert werden müssen
Präzision kommt nicht allein von der Maschine. Dies geschieht durch die Kontrolle aller Variationsquellen.
1. Thermische Stabilität.
Eine Drehspindel wächst, wenn sie warm wird. Ein 100-mm-Teil kann bei einer Temperaturänderung von 10 °C um 0,02 mm wachsen. Unsere Präzisionsdrehzelle wird das ganze Jahr über bei 20 °C ± 1 °C gehalten. Vor der Endkontrolle werden die Teile auf Raumtemperatur eingeweicht.
2. Werkzeugverschleißmanagement.
Eine abgenutzte Wendeschneidplatte schneidet anders als eine frische. Wir verfolgen die Werkzeuglebensdauer anhand der Schnittzeit und passen die Versätze in definierten Intervallen an – ohne darauf zu warten, dass der Bediener eine Abweichung bemerkt. Bei Arbeiten mit ±0,002 mm sind Werkzeugwechsel geplant und nicht reaktiv.
3. Spindel- und Achsenkalibrierung.
Das thermische Wachstum wirkt sich auf die Maschinenstruktur selbst aus. Wir führen jeden Morgen einen Aufwärmzyklus durch und überprüfen monatlich die Achsenpositionierung mit einem Laserinterferometer. Kugelumlaufspindeln sind vorgespannt und lineare Maßstäbe liefern eine direkte Positionsrückmeldung.
4. Wiederholgenauigkeit der Werkstückspannung.
Eine Spannzange, die an Teil 1 und Teil 500 unterschiedlich greift, sorgt für Abwechslung. Wir verwenden gehärtete Spannzangen mit positiven Anschlägen und überprüfen den Rundlauf vor jedem Produktionslauf. Für dünnwandige Teile werden vor Ort weiche Backen passend zum Teiledurchmesser bearbeitet.
5. Messunsicherheit.
Eine Messung ist nur so gut wie das Werkzeug und die Methode. Wir kalibrieren täglich Mikrometer und Bohrungsmessgeräte anhand zertifizierter Standards. Für kritische Merkmale verwenden wir ein Koordinatenmessgerät (KMG) im selben temperierten Raum – denn die Messung eines Teils in einem warmen Prüfbereich liefert ein anderes Ergebnis als die Messung in der Werkstatt.
Unsere Möglichkeiten zum Präzisionsdrehen
| Parameter | Standard | Präzisionszelle |
|---|---|---|
| Durchmessertoleranz | ±0,005 mm | ±0,002 mm |
| Konzentrizität | 0,01 mm | 0,003 mm |
| Oberflächenrauheit | Ra 0,4 μm | Ra 0,2 μm |
| Rundheit | 0,008 mm | 0,002 mm |
| Längentoleranz | ±0,1 mm | ±0,02 mm |
| Temperaturkontrolle | Shop-Ambiente | 20°C ± 1°C |
| Inspektion | Probenbasiert | 100 % CMM bei kritischen Funktionen |
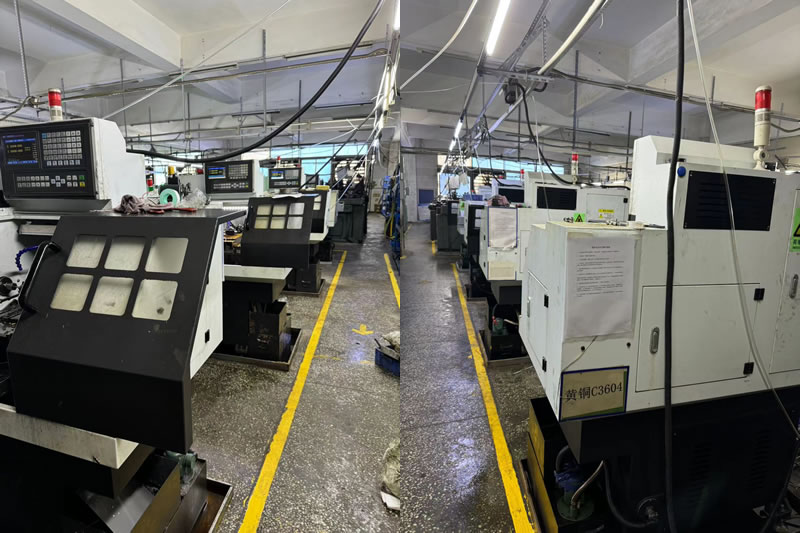
In der Präzisionszelle gedrehte Materialien:
- Edelstahl (303, 304, 316, 17-4 PH, 440C)
- Legierter Stahl (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
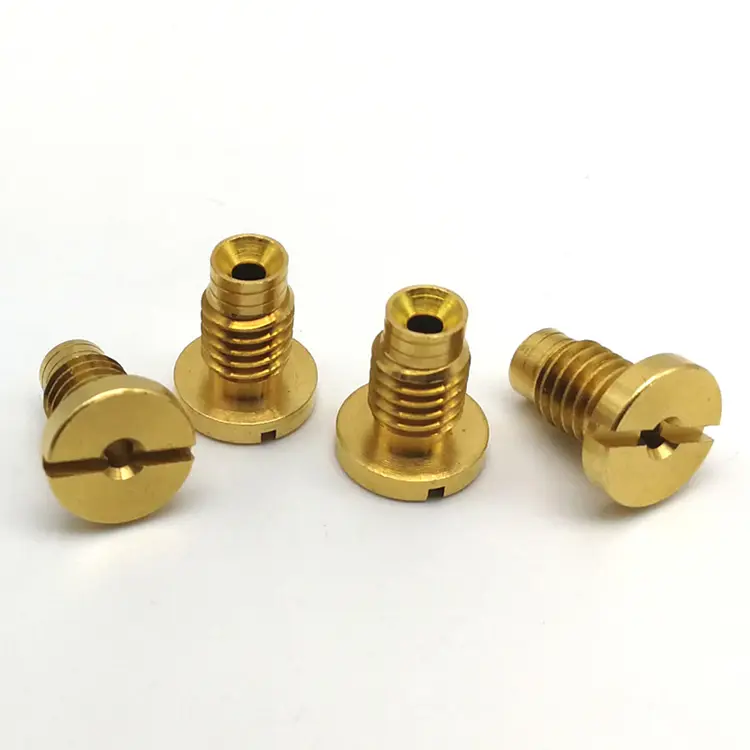
- Messing und Kupfer (C36000, C11000, C10200)
- Titan (Grad 5, Grad 2)
- Kunststoffe (PEEK, POM, PTFE)
Lautstärkefähigkeit:Prototyp (1–50 Stück), Kleinserienfertigung (50–5.000), Großserienfertigung (5.000–200.000+).
Messen – das Rückgrat des Präzisionsdrehens
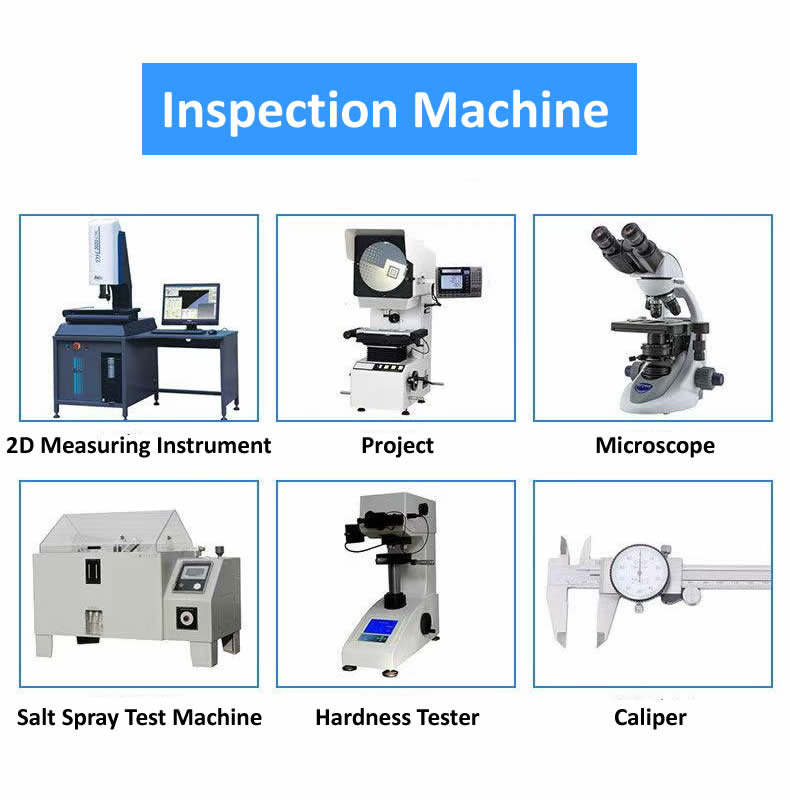
Sie können ±0,002 mm nicht halten, ohne ihn richtig zu messen. Unsere Präzisionszelle ist ausgestattet mit:
- Koordinatenmessgerät (KMG): Zeiss Contura mit Rastersonde. Wird zur Überprüfung komplexer Geometrie, Konzentrizität und Position verwendet.
- Rundheitstester: Talyrond 131 zur Messung von Rundheit, Zylindrizität und Konzentrizität.
- Oberflächenrauheitsmessgerät: Mitutoyo SJ-210 zur Ra- und Rz-Überprüfung.
- Optischer Komparator: Zur Überprüfung von Gewindeprofilen, Radien und Formen.
- Digitale Mikrometer und Bohrungsmessgeräte: Täglich anhand zertifizierter Standards kalibriert.
- Temperaturkompensation: Alle Messungen werden bei 20 °C durchgeführt, wobei Korrekturfaktoren für die Wärmeausdehnung des Materials angewendet werden.
Das bedeutet für Sie: Jedes kritische Maß Ihrer Zeichnung wird gemessen und gemeldet. Wenn in der Zeichnung ±0,002 mm gefordert werden, zeigt der Inspektionsbericht den tatsächlich gemessenen Wert an – nicht nur einen Bestanden/Nicht bestanden. Sie erhalten Daten, keinen Stempel.
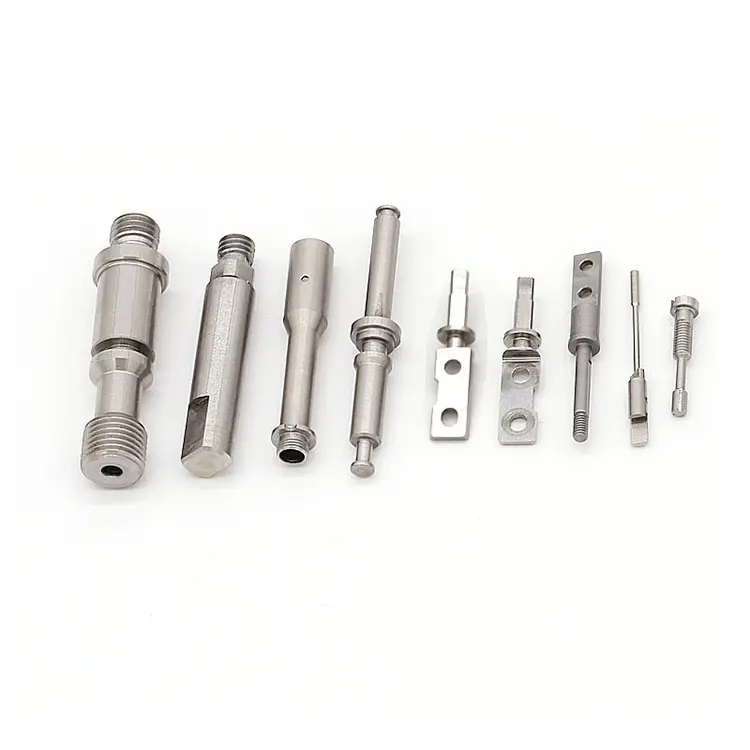
Ein echtes Beispiel – 17-4 PH-Chirurgieinstrumentenkomponente
Ein deutscher Hersteller medizinischer Geräte benötigte eine rostfreie Komponente des Typs 17-4 PH mit einer Durchmessertoleranz von 0,002 mm, einer Konzentrizität von 0,003 mm und einer Oberflächenbeschaffenheit von Ra 0,2 μm. Das Teil würde sich zu einem chirurgischen Klammerinstrument zusammenbauen, bei dem jegliches Spiel zu Fehlzündungen führen würde.
Was wir anders gemacht haben:
- Das Teil wurde in unserer 20°C-Präzisionszelle bearbeitet – nicht in der allgemeinen Drehabteilung.
- Verwendetes CBN-Werkzeug für den letzten Durchgang nach der Wärmebehandlung.
- Verifizierte Rundlaufgenauigkeit mit einem Talyrond vor und nach der Endbearbeitung.
- 4.000 Stück versandt, ohne Ausschuss. Der Kunde eliminierte die Eingangskontrolle – unsere CMM-Berichte wurden als Qualitätsnachweis akzeptiert.
Häufig gestellte Fragen zu CNC-Präzisionsdrehteilen
F1: Was ist der Unterschied zwischen Standarddrehen und Präzisionsdrehen?
A: Das Standarddrehen beträgt ±0,005 mm und eignet sich für die meisten Hydraulik-, Automobil- und allgemeinen Industrieteile. CNC-Präzisionsdrehteile halten ±0,002 mm oder besser, mit engerer Konzentrizität und Oberflächengüte. Der Unterschied liegt nicht nur in der Maschine, sondern auch in der Umgebung (Temperaturregelung), der Werkzeugverwaltung (geplante Änderungen) und der Messdisziplin (KMG-Überprüfung). Präzisionsdrehen kostet mehr, weil es mehr Zeit, mehr Werkzeuge und mehr Inspektionen erfordert. Sie ist dann gerechtfertigt, wenn der Antrag dies erfordert.
F2: Können Sie ±0,002 mm auf wärmebehandeltem Edelstahl halten?
A: Ja, aber mit Vorbehalten. Durch die Wärmebehandlung wird das Teil bewegt. Für 17-4 PH oder 440C, gehärtet auf 40+ HRC, bearbeiten wir Übermaß, wärmebehandeln es und bearbeiten es dann mit CBN-Werkzeugen in der Präzisionszelle fertig. Im letzten Durchgang werden 0,05–0,1 mm Material entfernt, um die Toleranz zu erreichen. Bei sehr komplexen Geometrien oder dünnwandigen Abschnitten empfehlen wir ggf. das Hartdrehen mit anschließendem Schleifen. Nuote Metals überprüft jede Zeichnung und bestätigt die erreichbaren Toleranzen, bevor ein Angebot abgegeben wird.
F3: Wie überprüft man die Konzentrizität von CNC-Präzisionsdrehteilen?
A: Wir verwenden einen Talyrond-Rundheitstester für Konzentrizität, Rundheit und Zylindrizität. Das Teil wird auf einer Präzisionsspindel gedreht, während ein Messtaster die Oberfläche misst. Das Ergebnis ist ein Polardiagramm, das die Abweichung in Mikrometern zeigt. Für einfachere Funktionen liefert ein KMG mit Rastersonde gleichwertige Daten. Jeder Präzisionsdrehauftrag wird mit einem Maßbericht geliefert, der tatsächliche Messwerte zeigt – nicht nur bestanden/nicht bestanden.
Hot-Tags: CNC-Präzisionsdrehteile
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie