Produkte
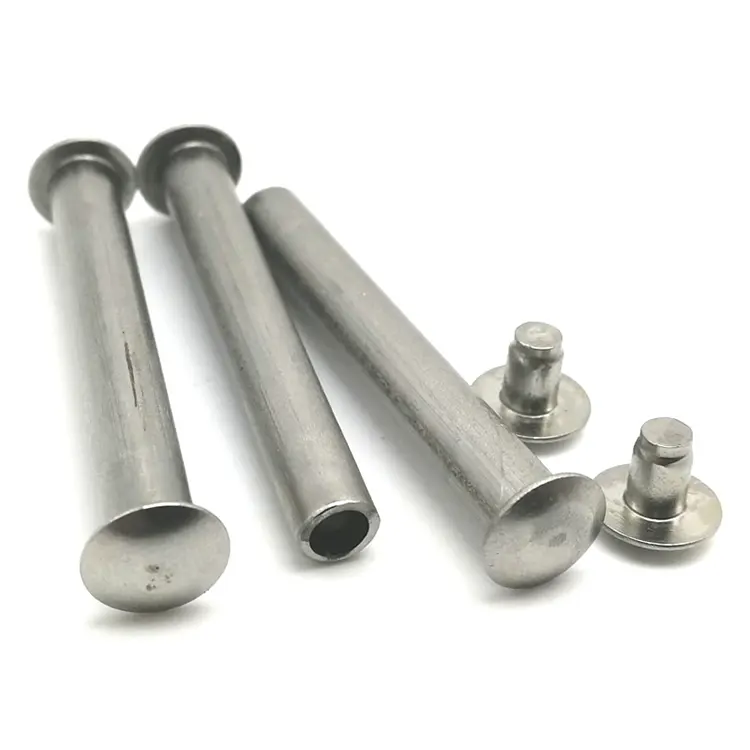
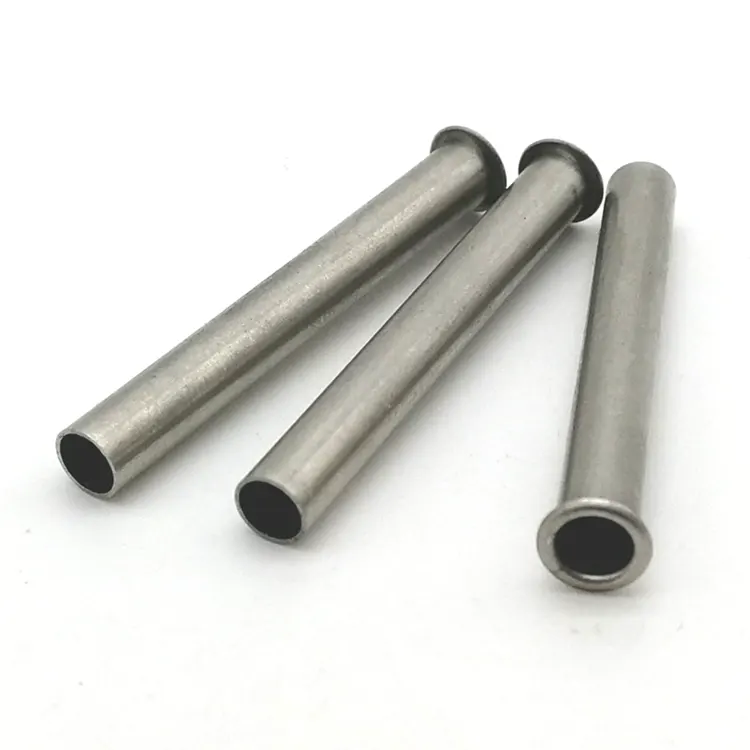
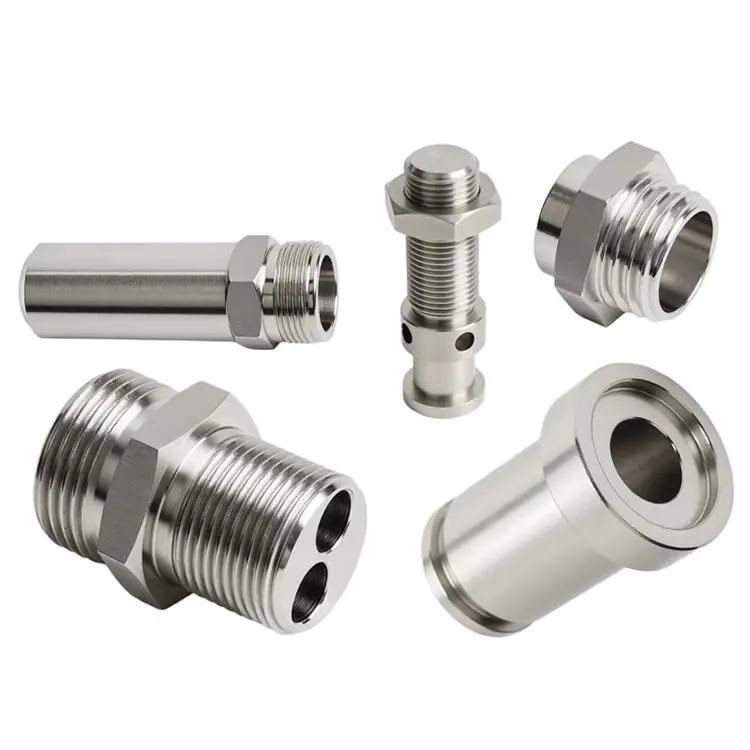
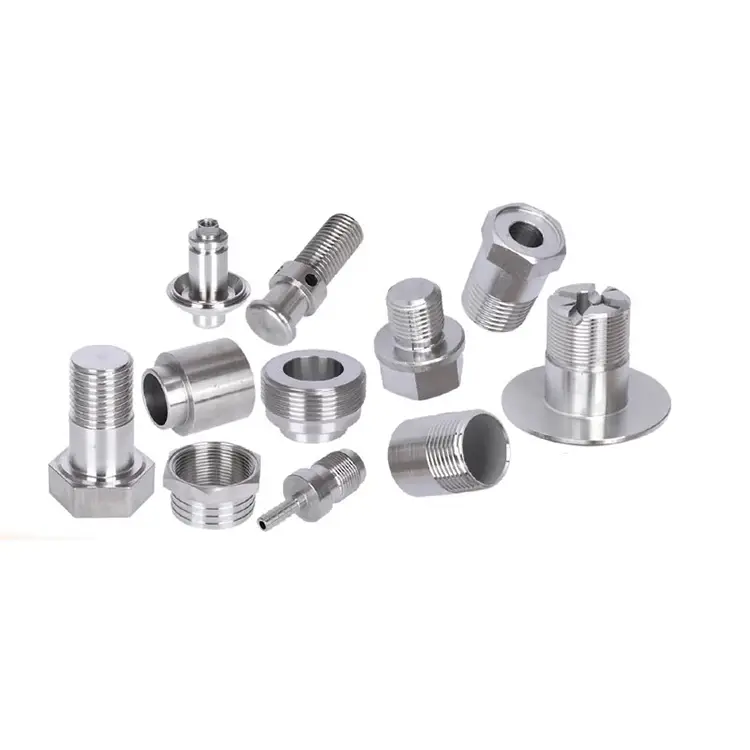
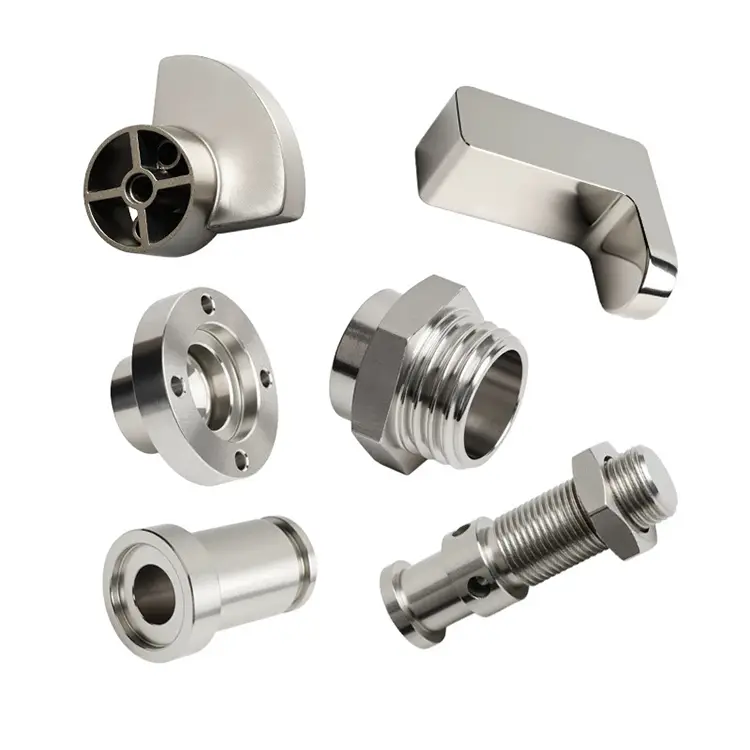
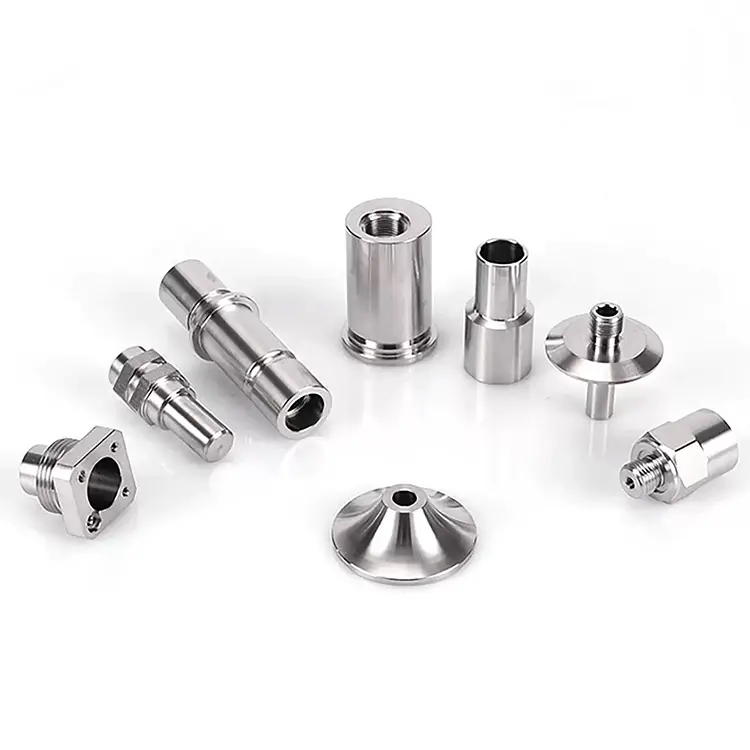
CNC-Drehen
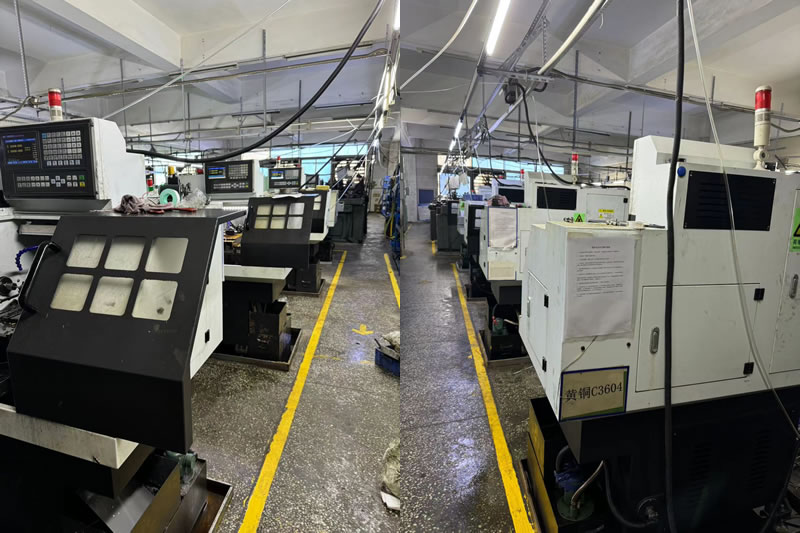
Nuote Metals bietet einen Rapid-Prototyping-Service für das CNC-Drehen an, der es Ihnen ermöglicht, Ihre Produktdesigns schnell zu testen und zu validieren, wodurch die Markteinführungszeit verkürzt und die Effizienz gesteigert wird, wie es von Benutzern gewünscht wird, die eine schnelle Abwicklung benötigen.
Anfrage absenden
Produktbeschreibung
Warum Werkzeuggeometrie und Spankontrolle über Ihre Oberflächenbeschaffenheit und Zykluszeit entscheiden
Die meisten Käufer konzentrieren sich bei der Bewertung auf die MaschineCNC-DrehenAnbieter. Spindelgeschwindigkeit. Anzahl der Achsen. Stangenzuführkapazität. Diese Dinge sind wichtig. Aber sie sind nicht ausschlaggebend dafür, ob Ihr Teil hochglanzpoliert oder mit einer zerrissenen Oberfläche herauskommt. Sie sind nicht die Ursache für einen Absturz oder ein kaputtes Werkzeug.
Der Unterschied besteht in zwei Dingen, die selten auf einem Datenblatt erscheinen: Werkzeuggeometrie und Spankontrolle. Eine Drehmaschine mit rechten Winkeln schneidet sauber und erzeugt kurze, handliche Späne. Dieselbe Drehmaschine mit den falschen Winkeln reibt, verhärtet sich und wickelt lange, faserige Späne um das Werkzeug. Das Teil erfüllt möglicherweise immer noch die Toleranz – aber die Oberflächenbeschaffenheit leidet, die Werkzeugstandzeit sinkt und die Zykluszeit erhöht sich.
Bei Nuote Metals betrachten wir die Werkzeugauswahl und das Spanmanagement als zentrale technische Entscheidungen und nicht als Bedienerpräferenzen. InCNC-DrehenDiese beiden Faktoren entscheiden darüber, ob Ihr Teil profitabel oder mit Verlust produziert wird.
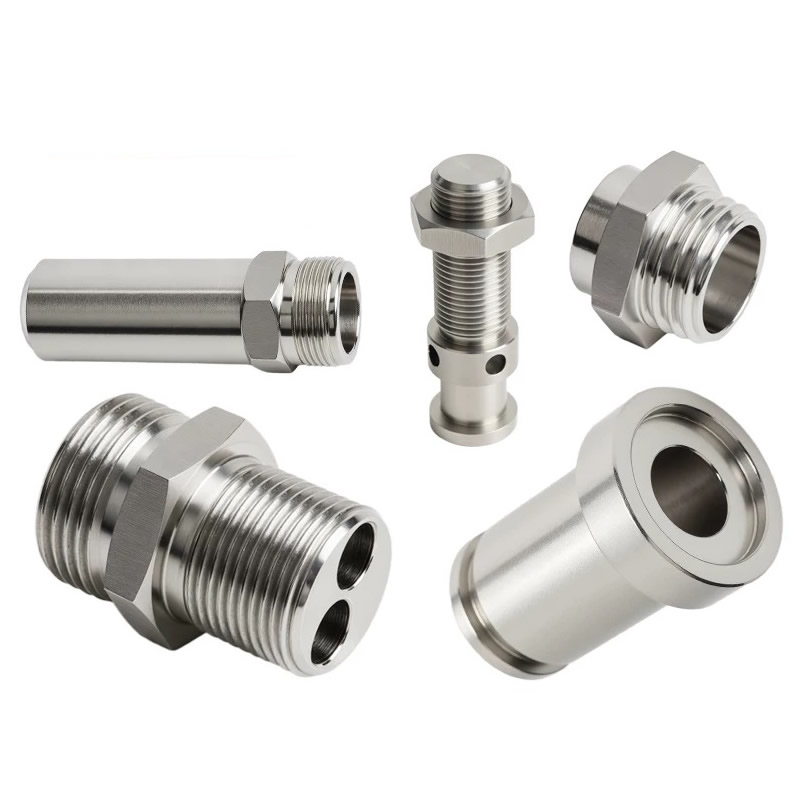
Werkzeuggeometrie – Die Winkel, die die Schnittqualität bestimmen
Eine Wendeschneidplatte ist kein gewöhnliches Stück Hartmetall. Es hat bestimmte Winkel, die bestimmen, wie es in das Material eindringt, wie es den Span bricht und wie es die Wärme verteilt. Hier sind die Winkel, die am wichtigsten sind:
Spanwinkel.Der Spanwinkel steuert, wie aggressiv das Werkzeug schneidet. Ein positiver Spanwinkel hat eine scharfe Kante, die in das Material schneidet – ideal für weiche, gummiartige Materialien wie Aluminium und Kupfer. Ein negativer Spanwinkel hat eine stumpfe Kante, die in das Material eindringt – besser für harte, spröde Materialien wie gehärteter Stahl und Gusseisen. Die Verwendung des falschen Spanwinkels auf dem falschen Material führt zu Aufbauschneidenbildung, schlechter Oberflächengüte oder Werkzeugbruch.
Freiwinkel.Der Freiwinkel verhindert, dass das Werkzeug am Werkstück reibt. Wenn es zu klein ist, reibt das Werkzeug, erzeugt Hitze und verhärtet die Oberfläche. Zu groß, und die Schneidkante wird schwach und neigt zum Abplatzen. Bei Edelstahl verwenden wir einen größeren Freiwinkel, um Reibung und Kaltverfestigung zu reduzieren.
Nasenradius.Der Nasenradius beeinflusst die Oberflächengüte und die Werkzeugfestigkeit. Ein größerer Nasenradius führt zu einer glatteren Oberfläche, erhöht jedoch die Schnittkräfte und kann bei dünnwandigen Teilen zu Vibrationen führen. Ein kleinerer Nasenradius verringert die Kräfte, hinterlässt aber ein raueres Finish. Für Schlichtdurchgänge verwenden wir einen größeren Nasenradius; zum Schruppen ein kleineres.
Spanbrechergeometrie.Dies ist das Merkmal, das die Chipform bestimmt. Ein zu aggressiver Spanbrecher erzeugt kurze Späne, die das Werkzeug blockieren können. Zu passiv, und der Span umhüllt das Teil. Wir wählen die Spanbrechergeometrie basierend auf Material, Schnitttiefe und Vorschubrate aus – nicht nur auf dem, was sich im Werkzeuglager befindet.
Spankontrolle – Warum lange Späne Geld kosten
A chip that wraps around the tool or the part is not just an inconvenience. Es kostet auf drei Arten Geld:
Oberflächenschaden.Ein langer, fadenförmiger Splitter, der über eine bearbeitete Oberfläche gezogen wird, zerkratzt diese. Auf einer Dichtfläche oder einem Lagerzapfen wird dieser Kratzer zu einem Leck oder einer Verschleißstelle. Bei Teilen, die eloxiert oder plattiert werden, wird eine zerkratzte Oberfläche nach der Beschichtung zu einem sichtbaren Defekt.
Werkzeugfehler.Ein Span, der sich um den Werkzeugschaft legt, isoliert die Schneidkante, erhöht die Temperatur und beschleunigt den Verschleiß. In schweren Fällen versinkt der Span in der Einsatztasche und führt zu Rissen in der Wendeschneidplatte.
Eingriff des Bedieners.Eine Maschine, die alle paar Minuten anhält, um Späne zu entfernen, produziert keine Teile. Bei der Massenproduktion ist die Spankontrolle der Unterschied zwischen einem stabilen Prozess und einer ständigen Unterbrechung.
Wir steuern Chips durch drei Variablen:
Vorschubgeschwindigkeit:Höhere Vorschubgeschwindigkeiten erzeugen dickere Späne, die leichter brechen.
Schnitttiefe:Zu flach, und der Span reibt statt abzuscheren.
Kühlmitteldruck:Auf die Schneidkante gerichtetes Hochdruck-Kühlmittel (70–100 bar) bricht die Späne und spült sie aus dem Arbeitsbereich.
Wie wir Werkzeuge an Material anpassen
Unterschiedliche Materialien erfordern unterschiedliche Werkzeugstrategien. So gehen wir mit den gängigsten Materialien umCNC-Drehen:
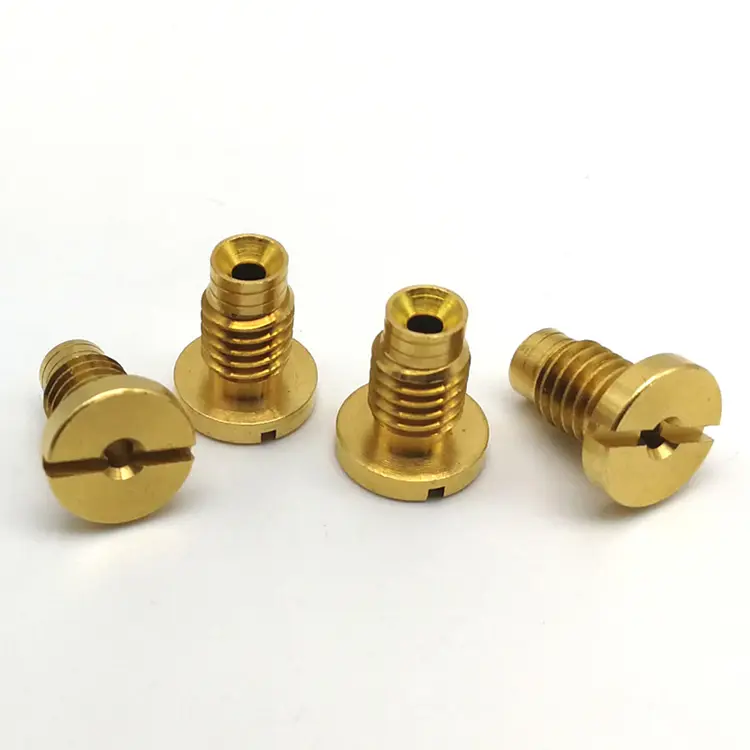
| Parameter | Spezifikation | Testmethode |
|---|---|---|
| Materialqualität | AISI 304 (UNS S30400) | Mühlenzertifikat + XRF |
| Wellendurchmesser | 5,0 mm (±0,05 mm) | Lasermikrometer |
| Länge unter dem Kopf | 32,0 mm (±0,10 mm) | Digitaler Messschieber |
| Kopfdurchmesser | 9,5 mm (±0,15 mm) | Optischer Komparator |
| Kopfhöhe | 1,6 mm (±0,10 mm) | Digitaler Messschieber |
| Zugfestigkeit | ≥520 MPa | ASTM E8 |
| Härte | ≤90 HRB | ASTM E18 |
| Beständigkeit gegen Salzsprühnebel | ≥72 Stunden (kein Rotrost) | ASTM B117 |
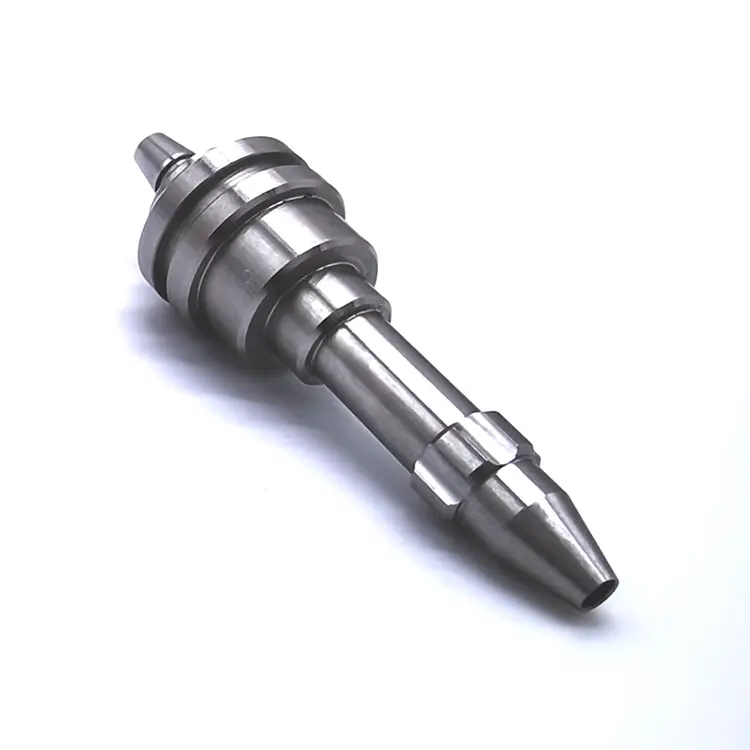
Ein echtes Beispiel – Edelstahlwelle mit Spankontrollproblem
Ein nordamerikanischer Hersteller von Hydraulikgeräten benötigte eine Welle aus Edelstahl 316 mit einer Durchmessertoleranz von 0,01 mm und einer Oberflächengüte von Ra 0,8 μm. Ihr früherer Lieferant lieferte Teile mit eingerissenen Oberflächen und ungleichmäßiger Oberfläche – die Späne wickelten sich um das Werkzeug und zerkratzten das Teil beim Drehen.
Was wir anders gemacht haben:
- Auf Wendeschneidplatten mit hohem positivem Spanwinkel und AlCrN-Beschichtung umgestellt – schärfere Schneide, weniger Reibung bei 316.
- Erhöhte Vorschubgeschwindigkeit, um den Span zu verdicken und das Brechen zu fördern.
- Hochdruck-Kühlmittelzufuhr mit 70 bar auf die Schneidkante gerichtet.
- 4.000 Stück ohne Oberflächenfehler versandt. Der Kunde konnte auf das Polieren im Eingangsbereich verzichten und die Vorlaufzeit um 6 Tage verkürzen.
Häufig gestellte Fragen zum CNC-Drehen
F1: Warum hat mein Drehteil eine gerissene oder verschmierte Oberfläche?
A: Eine zerrissene oder verschmierte Oberfläche wird normalerweise durch Aufbaukanten oder Reibung verursacht. Das Werkzeug schneidet nicht sauber – es drückt oder verschweißt das Material. Häufige Ursachen sind ein falscher Spanwinkel, eine verschlissene Wendeschneidplatte, unzureichende Kühlmittelzufuhr oder ein zu geringer Vorschub. Verwenden Sie für gummiartige Materialien wie Aluminium und Kupfer einen hochpositiven Spanwinkel und unbeschichtete polierte Wendeschneidplatten. Verwenden Sie für Edelstahl eine scharfe Kante mit Hochdruckkühlmittel. Bei Nuote Metals passen wir die Werkzeuggeometrie an das Material an, um diese Fehler an der Quelle zu verhindern – das ist für jeden von grundlegender BedeutungCNC-DrehenVerfahren.
F2: Woher weiß ich, ob mein Drehlieferant die richtigen Werkzeuge verwendet?
A: Ask them three questions: (1) What rake angle do you use on this material? (2) Welche Spanbrechergeometrie? (3) Welcher Kühlmitteldruck? A supplier who cannot answer these questions is not controlling theirCNC-DrehenVerfahren. Ein Lieferant, der eine allgemeine Antwort gibt – „Wir verwenden bei allem einen positiven Spanwinkel“ – stimmt die Werkzeuge nicht auf das Material ab. Nuote Metals dokumentiert die Werkzeugauswahl für jede Teilenummer und nimmt sie in das Einrichtungsblatt auf.
F3: Kann die Werkzeuggeometrie die Zykluszeit verkürzen?
A: Ja. Ein Werkzeug mit der richtigen Geometrie schneidet schneller, da es eine größere Schnitttiefe und einen höheren Vorschub ohne Ausfall bewältigen kann. Ein Werkzeug mit der falschen Geometrie zwingt den Bediener dazu, langsamer zu fahren, um Rattern oder Werkzeugbruch zu vermeiden. Für ein typisches Edelstahlteil ist die Optimierung der Werkzeuggeometrie erforderlichCNC-Drehenkann die Zykluszeit um 15–25 % verkürzen. Dies reduziert direkt die Stückkosten. Nuote Metals reviews tooling strategy during process planning—not after the first batch runs slow.
Hot-Tags: CNC-Drehen, China CNC-Drehen, CNC-Drehprototyp
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie