Produkte
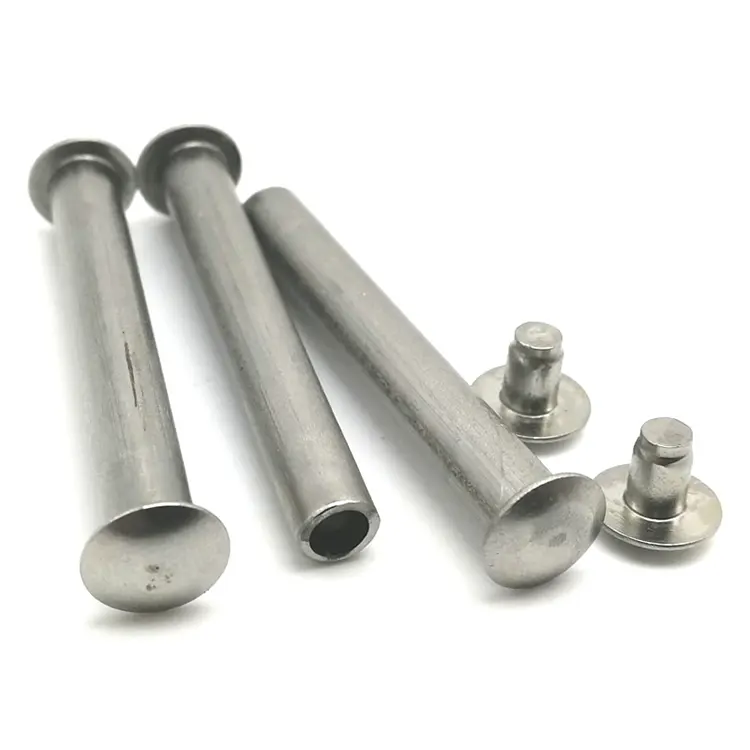
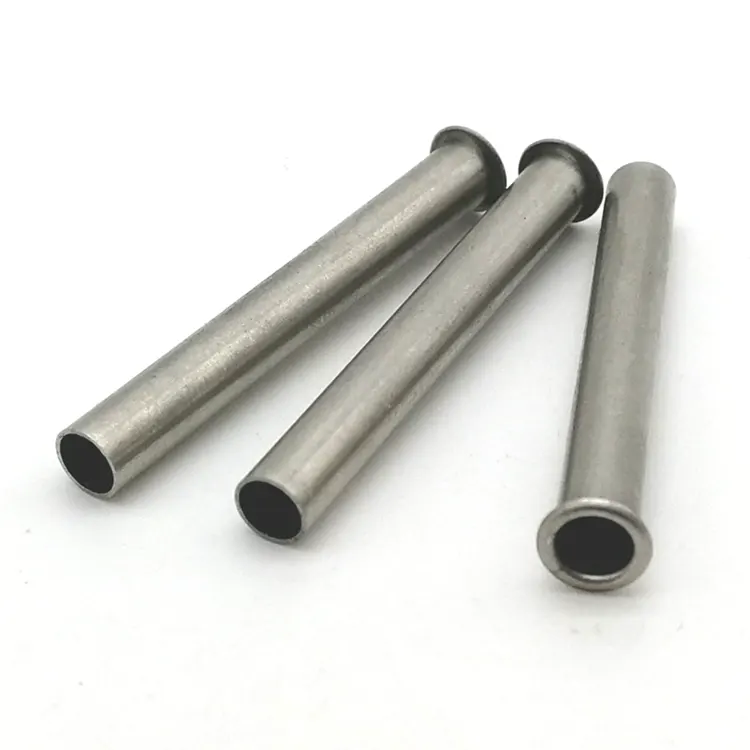
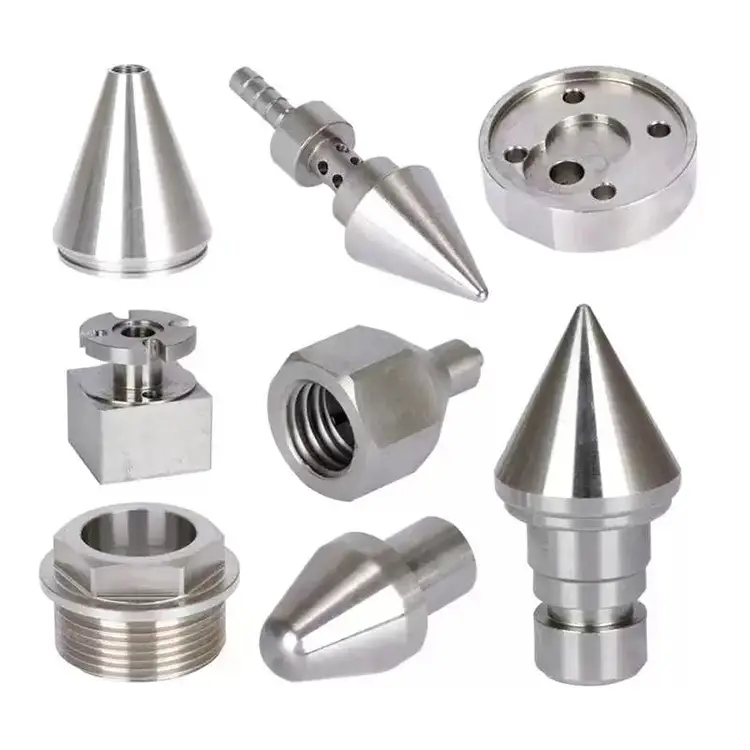
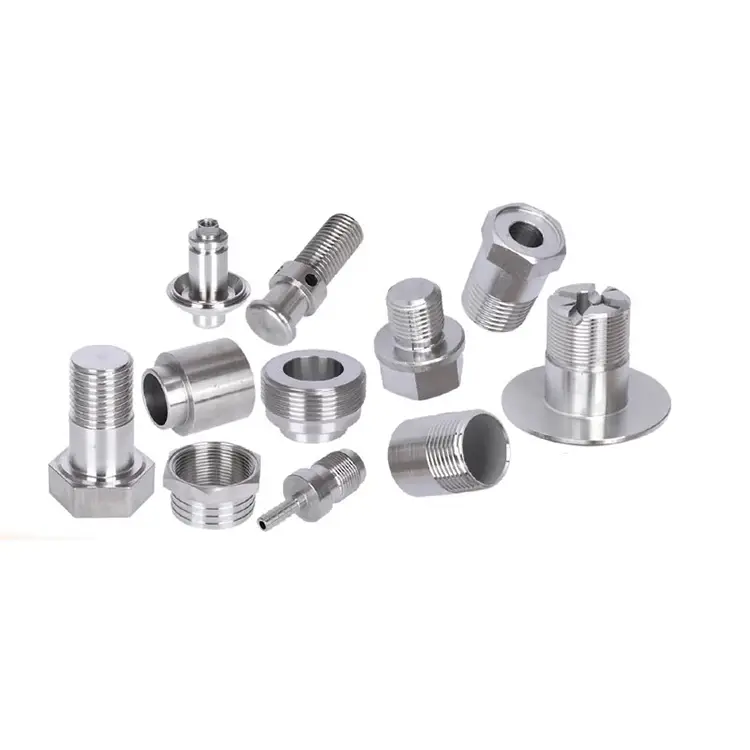
Drehteile aus Stahl
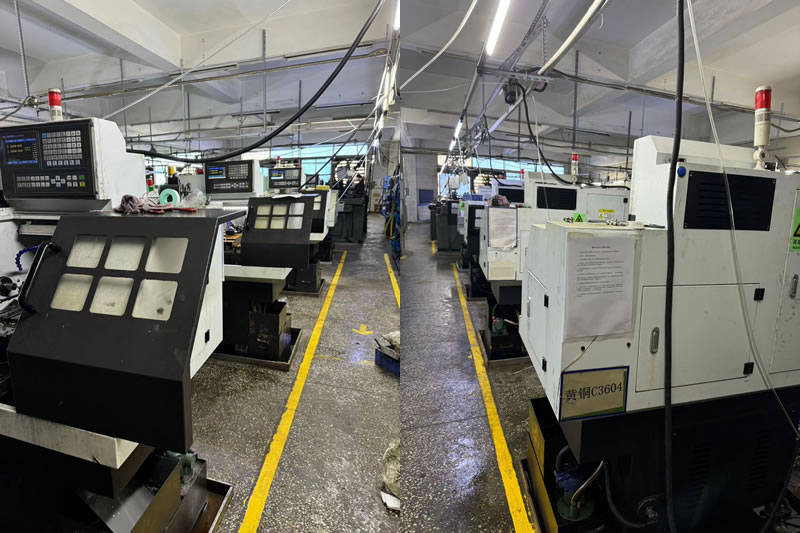
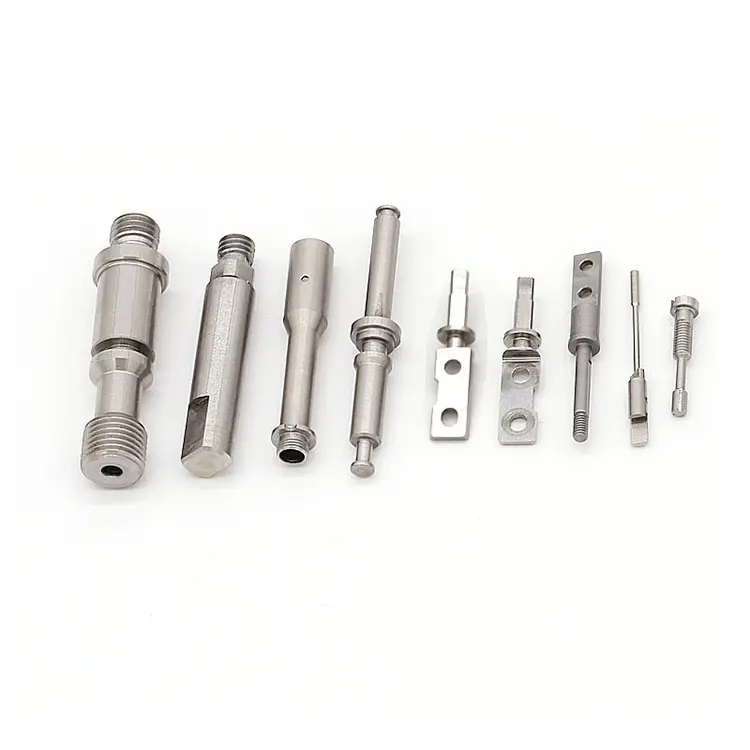
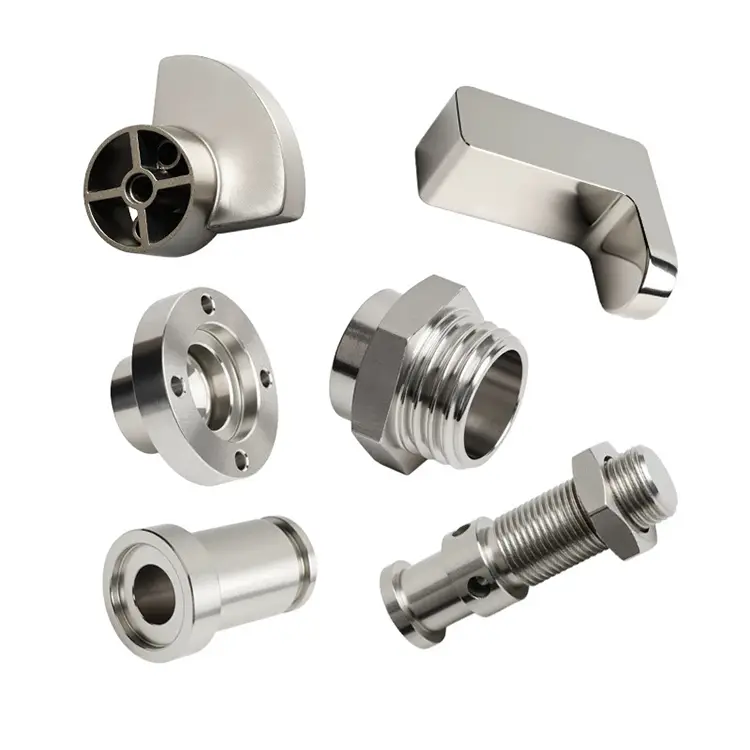
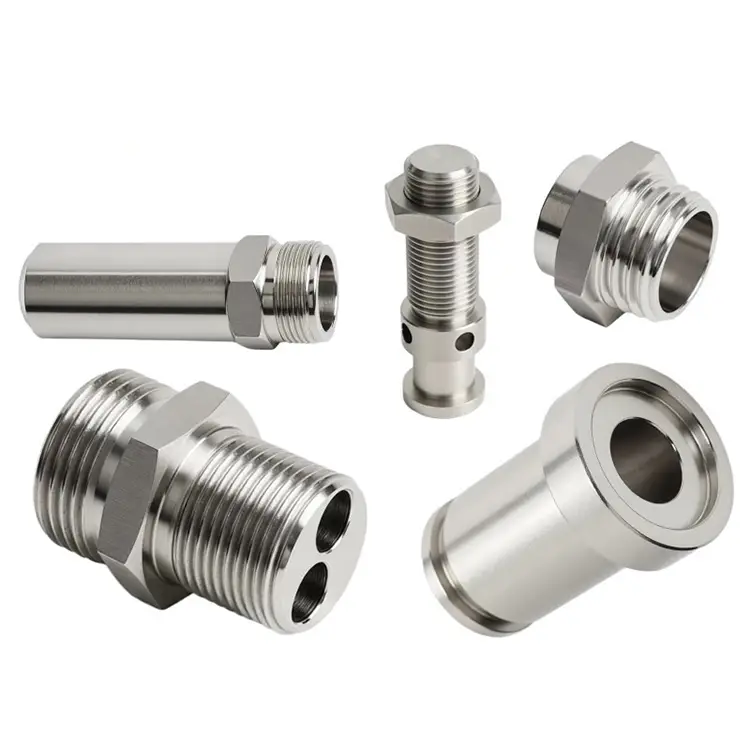
Nuote Metals bietet Drehteile aus Stahl in verschiedenen Größen von 0,5 mm Durchmesser bis 100 mm Durchmesser. Mit unseren manuellen und CNC-Drehmaschinen fertigen wir Drehteile aus Stahl. Mit modernster Fertigungstechnik können wir präzise Maße immer wieder reproduzieren. Schicken Sie uns einfach Ihre Anforderung und wir übernehmen dann den nächsten Schritt.
Anfrage absenden
Produktbeschreibung
Messing lässt sich leicht drehen. Aluminium fließt. Stahl ist anders. Es verfestigt sich unter dem Werkzeug, verschleißt die Einsätze innerhalb von Minuten und bewegt sich während der Wärmebehandlung. Aus diesem Grund geben viele Maschinenwerkstätten hohe Preise für Stahldreharbeiten an – oder verzichten ganz darauf.
Nuote Metals verfolgt den gegenteiligen Ansatz. Wir sind spezialisiert aufDrehteile aus Stahldie andere Werkstätten ablehnen: gehärteter 4140, nitrierter 1045, 17-4 PH Edelstahl, D2 Werkzeugstahl. Wenn Ihr Teil Belastung, Verschleiß und Ermüdung standhalten muss, können wir es nach Spezifikation bearbeiten und termingerecht liefern.
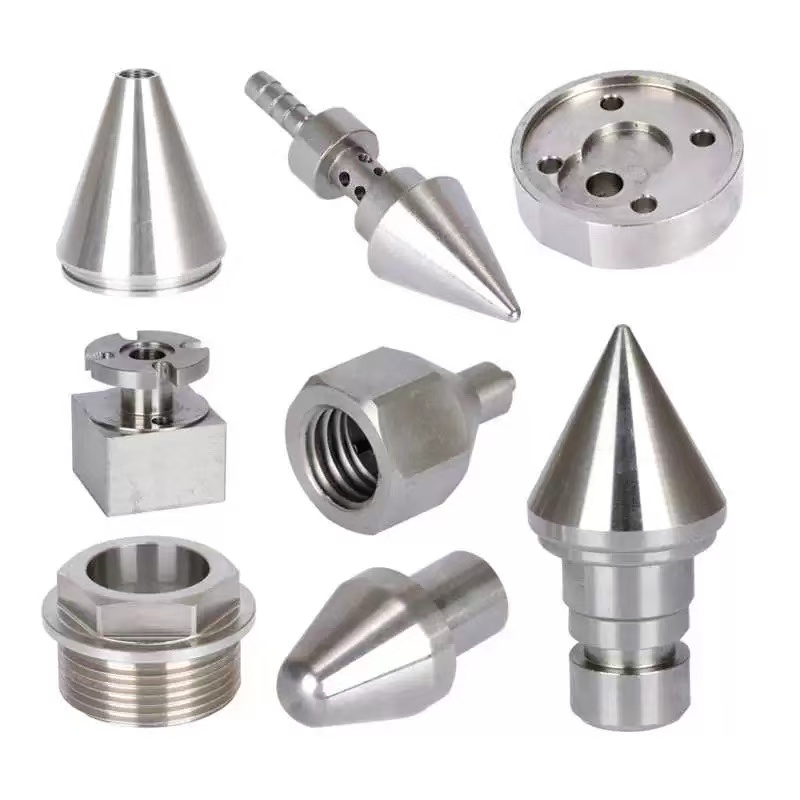
Die drei Probleme, die beim Drehen von Stahl entstehen
1. Werkzeugverschleiß und Kaltverfestigung.
Stahl verhärtet sich, wenn das Werkzeug reibt statt schneidet. Wir verwenden hochpositive Spanwerkzeuge mit PVD-beschichteten Hartmetalleinsätzen (TiAlN oder AlCrN) und programmieren Geschwindigkeiten oberhalb der Kaltverfestigungsschwelle. Für Edelstahl 304 verwenden wir stickstoffgekühltes Drehen.
2. Verformung durch Wärmebehandlung.
Durch die Wärmebehandlung wird das Teil bewegt. Eine Welle, die vor dem Abschrecken 0,005 mm misst, kann nach dem Abschrecken 0,05 mm unrund sein. Wir bearbeiten die Werkstücke auf Vorwärmebehandlungsmaße, die bekannte Verformungsmuster ausgleichen, und lassen Material für das Nachbehandlungsschleifen übrig.
3. Härteschwankungen innerhalb einer Charge.
Die Härte variiert von Oberfläche zu Kern und von Ende zu Ende. Wir überprüfen die Härte an mehreren Punkten jedes eingehenden Barrens und weisen Chargen außerhalb des Bereichs vor der Produktion zurück. Während des Drehens werden die Werkzeugversätze in definierten Abständen angepasst, um ein Abdriften zu verhindern.
Von uns bearbeitete Stahlsorten – und warum sie wichtig sind
| Grad | Zustand | Typische Härte | Bearbeitungsherausforderung | Typische Anwendung |
|---|---|---|---|---|
| 1045 | Warmgewalzt | 170–210 HB | Mäßig – verhärtet sich beim Reiben | Wellen, Stifte, Bolzen |
| 4140 | Fragen und Antworten | 28–32 HRC | Hoch – erfordert eine starre Einrichtung und beschichtete Werkzeuge | Hydraulikstangen, Zahnräder |
| 4140 | Nitriert | 55–62 HRC (Fall) | Sehr hoch – das Gehäuse ist härter als das Werkzeug | Ventilspulen, Verschleißteile |
| 304 Edelstahl | Geglüht | 150–200 HB | Hoch – schnelle Kaltverfestigung, gummiartige Späne | Lebensmittelausrüstung, medizinisch |
| 17-4 PH | H900 | 40–45 HRC | Sehr hoch – hart, zäh, abrasiv | Luft- und Raumfahrt, Chemie |
| D2 Werkzeugstahl | Geglüht | 210–240 HB | Stark abrasive Karbide verschleißen die Werkzeuge schnell | Matrizen, Schneidwerkzeuge |
Unser Ansatz für gehärteten Stahl: Gleich beim ersten Mal richtig bearbeiten
Wir bieten keine Aufträge für gehärteten Stahl mit Standardgeschwindigkeiten und -vorschüben an. Jedes wärmebehandelte Teil erhält einen eigenen Prozessplan:
1. Materialüberprüfung:Härtekartierung über den Balken hinweg. Ist der Kern zu hart oder zu weich, passen wir die Schnittparameter an oder lehnen die Charge ab.
2. Werkzeugauswahl:Für 4140 nitriert (55–62 HRC-Gehäuse) verwenden wir CBN-Wendeschneidplatten (kubisches Bornitrid) – kein Hartmetall. CBN hält 10–20x länger und hat eine bessere Toleranz.
3. Starrer Aufbau:Minimaler Werkzeugüberhang, Spannfutter mit hoher Spannkraft und vorgespannte Kugelumlaufspindeln für jede harte Arbeit.
4. In-Prozess-SPC:Kritische Maße werden alle 10–20 Stück gemessen. Werkzeugversätze werden angepasst, bevor das Teil außerhalb der Spezifikation abweicht.
5. Endkontrolle:CMM-Überprüfung aller kritischen Funktionen. Vollständiger Dimensionsbericht zu jeder Sendung.
Ein echtes Beispiel – 4140 nitrierte Ventilspule
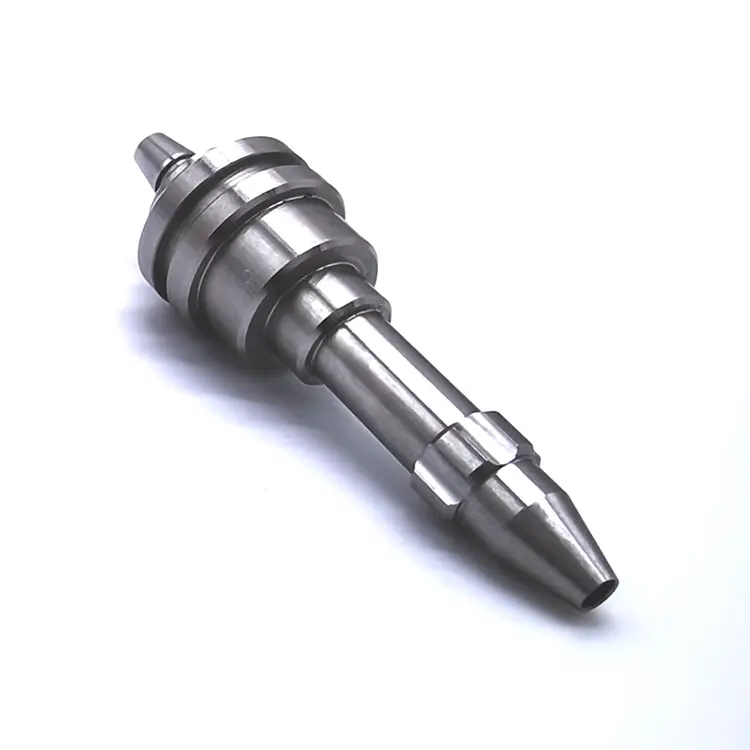
Ein nordamerikanischer Hersteller von Hydraulikgeräten benötigte eine Ventilspule aus 4140-Stahl mit einer Durchmessertoleranz von 0,008 mm und einer Einsatzhärte von 55 HRC nach dem Nitrieren. Ihr vorheriger Lieferant konnte die Toleranz nach der Wärmebehandlung nicht einhalten – die Spule war 0,03 mm unrund.
Was wir anders gemacht haben:
- Die Spule wurde mit Übermaß bearbeitet, um das Nitrierungswachstum auszugleichen.
- Verwendetes CBN-Werkzeug für den letzten Schlichtdurchgang des gehärteten Gehäuses.
- Verifizierte Rundheit mit einem Talyrond vor und nach dem Nitrieren.
- 5.000 Stück versandt, ohne Ausschuss. Der Kunde verzichtete auf das Nachschleifen und verkürzte die Vorlaufzeit um 12 Tage.
Häufig gestellte Fragen zu Stahldrehteilen
F1: Können Stahlteile bearbeitet werden, die bereits wärmebehandelt sind?
A: Ja. Wir bearbeiten gehärteten Stahl bis 62 HRC mit CBN- und Keramikwerkzeugen. Bei sehr harten oder komplexen Geometrien empfehlen wir möglicherweise das Hartdrehen mit anschließendem Schleifen. Senden Sie uns Ihre Härteangabe und wir bestätigen Ihnen, ob Ihre Toleranz durch Drehen allein erreicht werden kann oder ob Schleifen erforderlich ist.
F2: Wie kontrolliert man Verformungen während der Wärmebehandlung?
A: Wir kontrollieren den Verzug durch drei Schritte: (1) Bearbeitung vor der Wärmebehandlung, die berechnetes Material für das Nachbearbeitungsschleifen übrig lässt, (2) kontrollierte Heiz- und Kühlzyklen in unserer Partner-Wärmebehandlungsanlage und (3) Maßüberprüfung vor und nach der Behandlung, um unsere Kompensationsversätze zu validieren. Für kritische Teile führen wir eine Pilotserie durch und passen die Drehabmessungen basierend auf der tatsächlich gemessenen Verformung an.
F3: Welche Toleranzen können Sie bei gehärtetem Stahl einhalten?
A: Unsere Standardtoleranz für gehärteten Stahl beträgt ±0,01 mm, mit einer Genauigkeit von bis zu ±0,005 mm für kritische Durchmesser. Bei einsatzgehärteten Teilen gelten die Toleranzen für das fertige Gehäuse – nicht für das Vorbehandlungsmaß. Nuote Metals überprüft jede Zeichnung und gibt DFM-Feedback zu erreichbaren Toleranzen, bevor Sie eine Bestellung aufgeben.
So fordern Sie ein Angebot für Drehteile aus Stahl an
Senden Sie uns Ihre Zeichnung (STEP, IGES, PDF oder DWG) mit:
- Stahlsorte und Wärmebehandlungszustand (geglüht, Q&T, nitriert, aufgekohlt)
- Härteangabe und Einsatztiefe, falls zutreffend
- Toleranzanforderungen für kritische Abmessungen
- Jahresvolumen und Losgrößen
- Eventuelle Nebenarbeiten (Schleifen, Galvanisieren, Montage)
Unser Ingenieurteam prüft jede Anfrage innerhalb von 24 Stunden und sendet ein detailliertes Angebot mit DFM-Feedback zur Bearbeitbarkeit, dem Wärmebehandlungsrisiko und der Machbarkeitstoleranz zurück.
Hot-Tags: Stahldrehteile, China-Drehteilehersteller
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie