Produkte
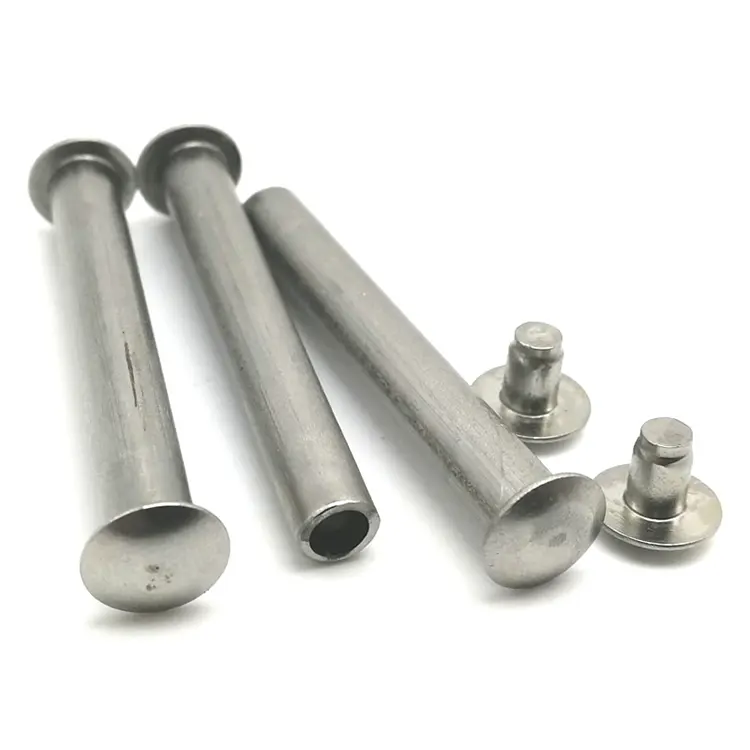
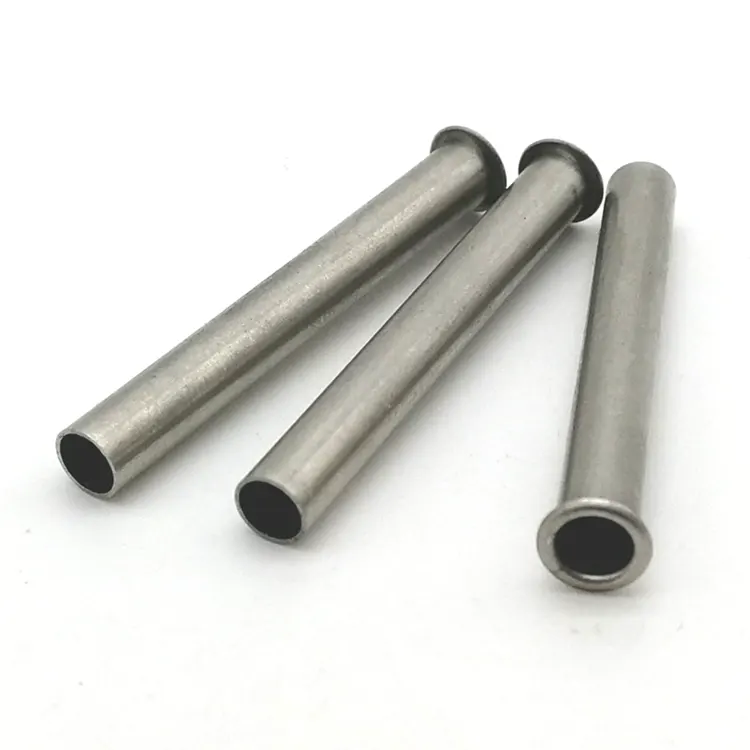
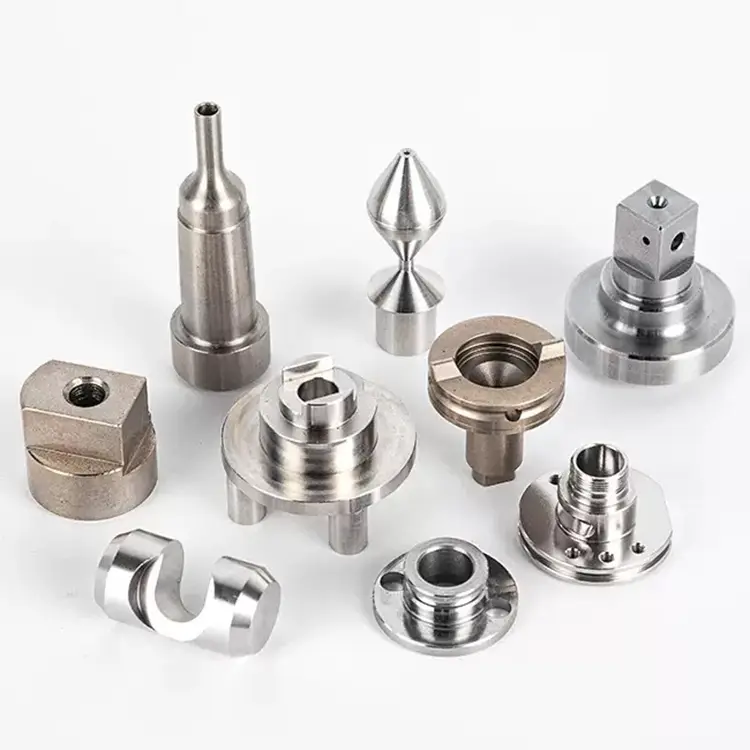
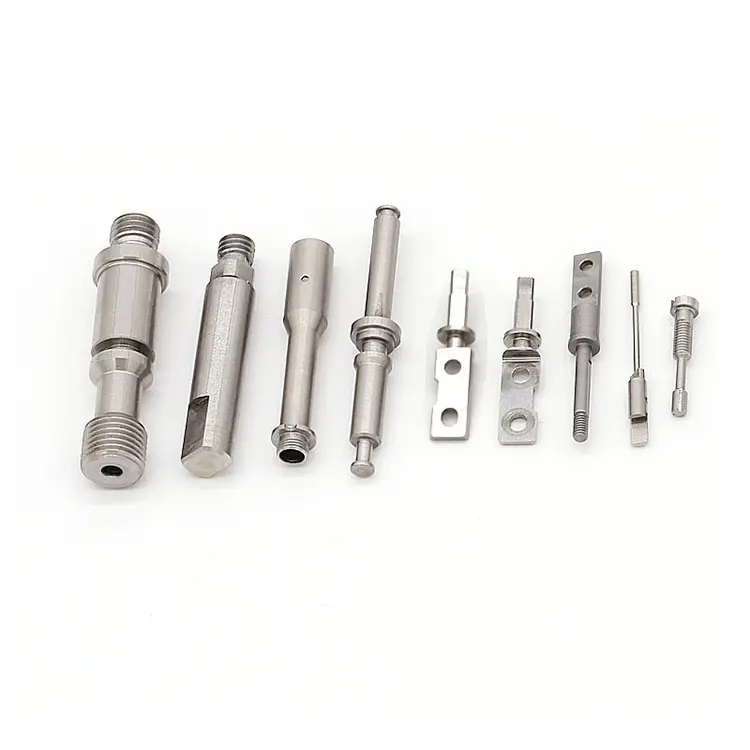
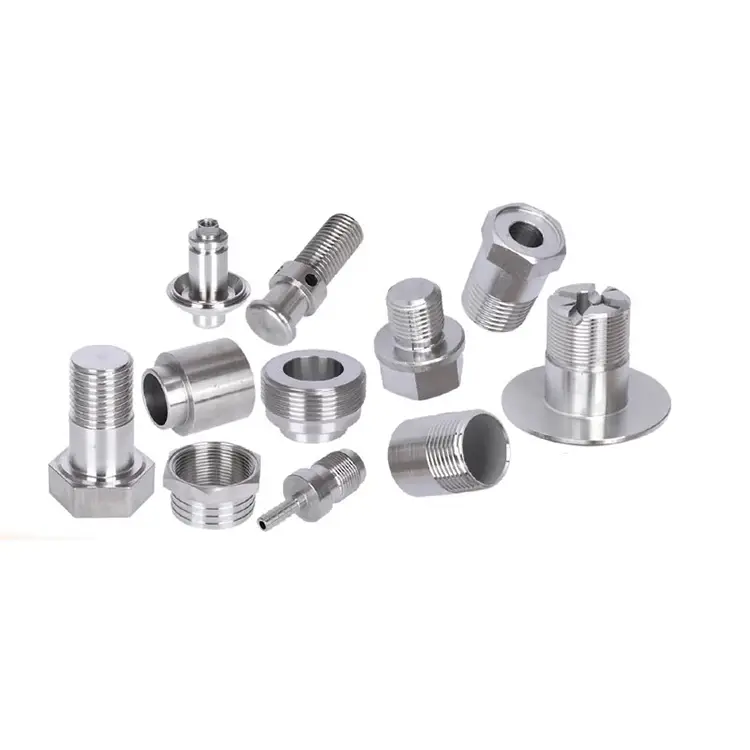
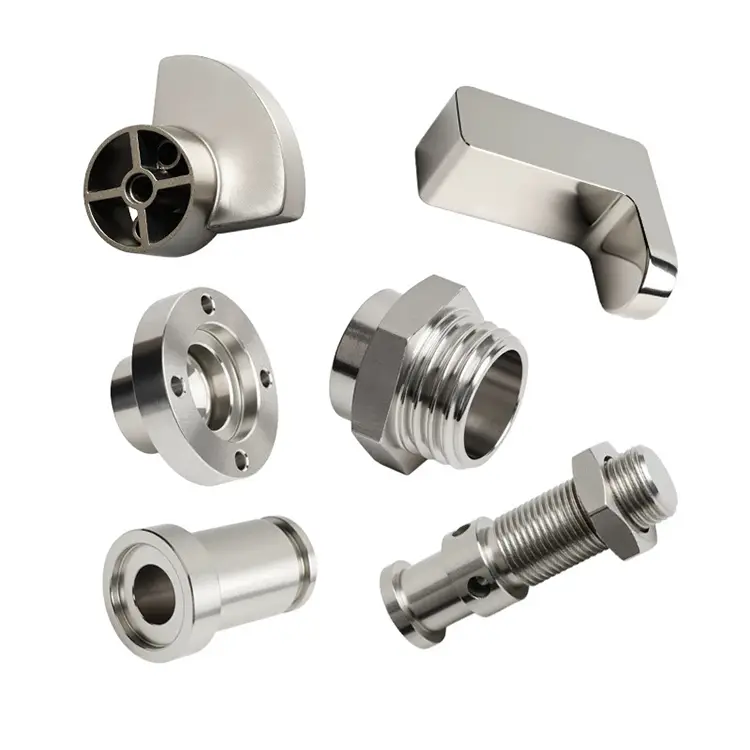
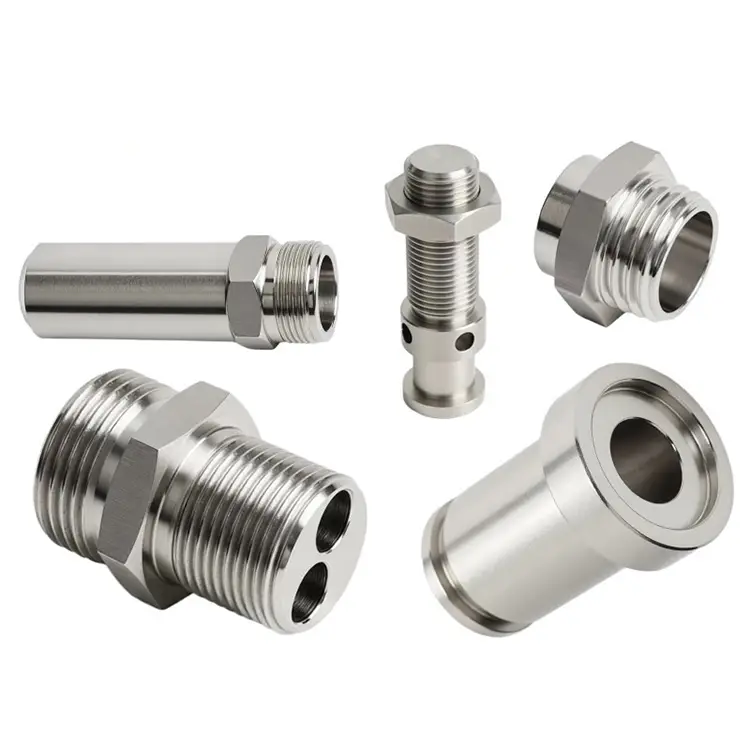
Teile für CNC-Drehmaschinen
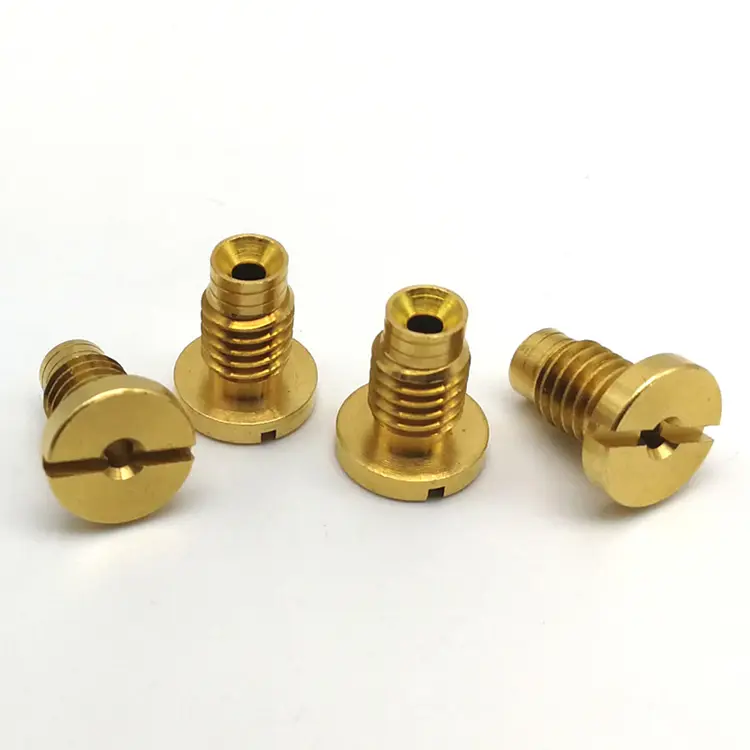
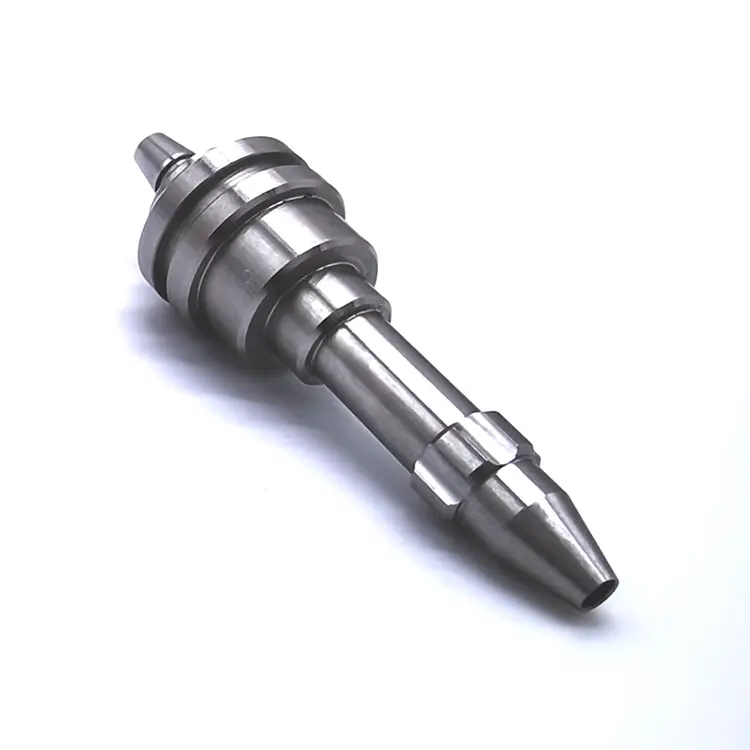
CNC-Drehmaschinenteile werden nach spezifischen Maßen gefertigt. Das bedeutet, dass die Teile präzise zusammenpassen und wie vorgesehen funktionieren, ohne Lücken oder Fehlausrichtungen. Enge Toleranzen sind in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik von entscheidender Bedeutung, wo bereits eine kleine Abweichung die Leistung oder Sicherheit beeinträchtigen kann. Nuote Metals und unser Team widmen sich seit mehr als 10 Jahren dem Bereich CNC-Drehen. Senden Sie uns gerne Ihre Drehanforderungen.
Anfrage absenden
Produktbeschreibung
Ein bearbeitetes Teil wird danach beurteilt, wie gut es seiner Zeichnung entspricht. Ein CNC-Drehmaschinenteil wird danach beurteilt, wie gut die Maschine nach der Installation des Teils ihrer Zeichnung entspricht. Eine Spindel, die einen Rundlauffehler von 0,005 mm aufweist, überträgt diesen Rundlauffehler auf jedes Werkstück, das die Drehmaschine produziert. Ein Revolver, der sich unter Schnittlast verschiebt, verliert bei jedem Werkzeugwechsel seine Position. Eine Reitstockpinole, die sich bei Hitze ausdehnt, drückt das Werkstück aus der Mitte, wenn die Maschine warm wird.
Maschinenteile sind Belastungen, Hitze und Vibrationen ausgesetzt – und sie müssen allen dreien standhalten, ohne sich zu bewegen. Bei Nuote Metals bearbeiten wirCNC-DrehmaschinenteileDabei sind Steifigkeit und thermische Stabilität die Hauptanforderungen – nicht nur die Maßtoleranz. In diesem Artikel wird erläutert, was das bedeutet und wo sich der Unterschied zeigt.
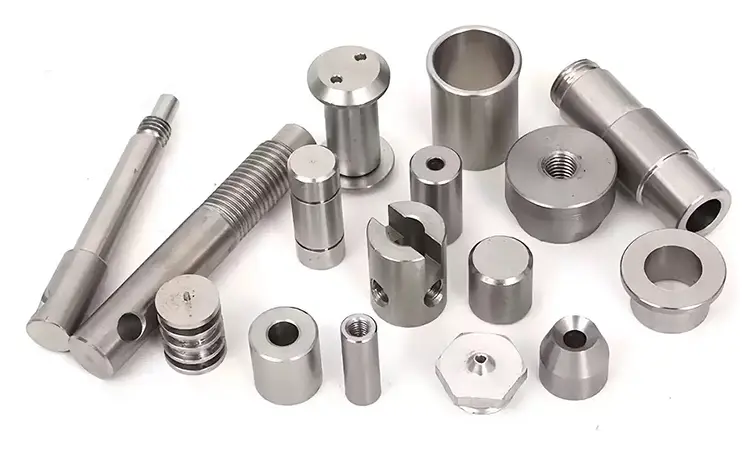
Was Maschinenteile von Werkstückteilen unterscheidet
Die meisten bearbeiteten Teile sind Komponenten eines Produkts – ein Hydraulikanschluss, ein Sensorgehäuse, eine Halterung. Sie müssen die Toleranzen erfüllen und im Einsatz funktionieren. Maschinenteile sind anders: Sie sind Bestandteile des Werkzeugs, das andere Teile herstellt. Ihre Fehler vervielfachen sich bei jedem Werkstück, das die Maschine produziert.
Steifigkeit.Ein Werkzeughalter, der sich unter Schnittlast um 0,01 mm durchbiegt, erzeugt ein Werkstück, das 0,01 mm außer Position ist. Bei einer statischen KMG-Prüfung tritt die Durchbiegung möglicherweise nicht auf, sondern nur unter Last. Wir überprüfen die Steifigkeit, indem wir Schnittkräfte auf einem Prüfstand simulieren.
Thermische Stabilität.Ein Spindelgehäuse, das beim Aufwärmen der Maschine um 0,02 mm wächst, bewegt das Werkzeug relativ zum Werkstück. Der erste Teil der Verschiebung betrifft die Toleranz; der 50. Teil ist es nicht. Wir spezifizieren Materialien mit geringer Ausdehnung und überprüfen die Dimensionsstabilität im Temperaturbereich von 20–40 °C.
Tragen Sie das Leben.Ein Revolver-Indexierungsmechanismus, der sich nach 10.000 Werkzeugwechseln um 0,005 mm abnutzt, verliert mit der Zeit an Positionsgenauigkeit. Wir spezifizieren gehärtete, nitrierte Oberflächen und austauschbare Verschleißeinsätze.
Ein Maschinenteil, das seiner Zeichnung entspricht, sich aber unter Last verformt, ist ein ausgefallenes Teil. Wir messen Steifigkeit, thermische Stabilität und Verschleißlebensdauer sowie Maßtoleranz.
Maschinenteile, die wir herstellen
| Teiletyp | Material | Schlüsselanforderung | Inspektionsschwerpunkt |
|---|---|---|---|
| Spindelgehäuse | Gusseisen / 4140 | Thermische Stabilität, Bohrungskonzentrizität | Konzentrizität, Rundheit, thermisches Wachstum |
| Turmgehäuse | 4140 / 8620 | Indexierungsgenauigkeit, Verschleißfestigkeit | Positionswiederholgenauigkeit, Härte, Oberflächengüte |
| Werkzeughalter (VDI/BMT) | 4140 / 4340 | Steifigkeit, Konuskontakt | Kegelwinkel, Rundlauf, Durchbiegung unter Last |
| Reitstockpinole | 1045 / 4140 | Geradheit, thermisches Wachstum | Geradheit, Durchmessertoleranz, Oberflächenbeschaffenheit |
| Spannbacken | 8620 aufgekohlt / Aluminium | Verschleißfestigkeit, Griffgenauigkeit | Härte, Backenparallelität, Verzahnungsprofil |
| Stützblöcke für Kugelumlaufspindeln | 4140 / Aluminium | Ausrichtung der Lagerbohrung, Steifigkeit | Bohrungsposition, Ebenheit, Montagelochausrichtung |
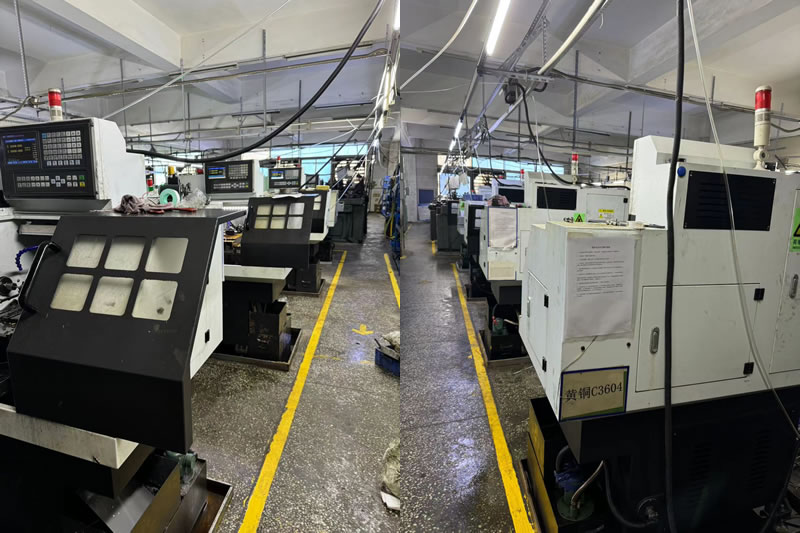
Hinweis zu Spindelgehäusen:Die Bohrung muss innerhalb von 0,003 mm konzentrisch zur Montagefläche sein – nicht nur rund und nicht nur auf Maß. Wir bearbeiten Spindelgehäuse in einer temperaturkontrollierten Zelle und überprüfen die Konzentrizität mit einem Talyrond, nachdem sich das Teil bei 20 °C stabilisiert hat. Ein warm gemessenes Gehäuse sieht anders aus als ein kalt gemessenes – und die Maschine läuft dadurch aus.
Wie wir Teile anders bearbeiten
Der Prozessplan für ein Maschinenteil ist nicht derselbe wie für ein Werkstückteil. Drei Unterschiede sind am wichtigsten.
1. Spannungsabbau vor der Endbearbeitung.
Gussteile und schweres Stangenmaterial unterliegen inneren Spannungen. Wenn das Teil auf seine Endabmessungen bearbeitet wird, bevor die Spannung nachlässt, bewegt es sich nach der Installation – und die Maschine verliert an Genauigkeit. Wir bearbeiten die Werkstücke grob, entspannen sie und bearbeiten sie dann fertig. FürCNC-DrehmaschinenteileB. Spindelgehäuse und Revolverkörper, ist dieser Schritt nicht optional.
2. Steifigkeit unter simulierter Belastung überprüft.
Ein Werkzeughalter, der im Ruhezustand perfekt misst, kann sich unter der Schnittkraft verbiegen. Wir laden Testvorrichtungen, um Schnittkräfte zu simulieren, und messen dann die Durchbiegung. Ein Halter, der sich unter einer Last von 500 N um mehr als 0,005 mm durchbiegt, wird abgelehnt, auch wenn seine statischen Abmessungen korrekt sind.
3. Wärmeausdehnung im gesamten Betriebsbereich abgebildet.
Wir messen kritische Abmessungen bei 20 °C, 30 °C und 40 °C – berechnen dann den Wärmeausdehnungskoeffizienten und vergleichen ihn mit den Designanforderungen. Bei Spindelgehäusen und Reitstockpinolen muss die Wärmeausdehnung vorhersehbar sein und innerhalb des Kompensationsbereichs des Maschinenbauers liegen.
Ein echtes Beispiel – Spindelgehäuse für Präzisionsdrehmaschinenbauer
Ein taiwanesischer Drehmaschinenbauer benötigte ein Spindelgehäuse mit einer Bohrungskonzentrizität von 0,003 mm, einer Rundheit von 0,005 mm und einer thermischen Ausdehnung von weniger als 0,01 mm in einem Temperaturbereich von 20–40 °C. Ihr vorheriger Zulieferer fertigte das Gehäuse aus Gusseisen ohne Spannungsentlastung. Die Bohrung war bei der Inspektion konzentrisch – aber nach der Installation und dem Aufwärmen lief sie um 0,02 mm aus. Die Drehmaschine konnte die Toleranzen ihrer Werkstücke nicht einhalten.
Was wir anders gemacht haben:
- Die Bohrung wird grob bearbeitet, spannungsarm geglüht und anschließend fertig bearbeitet, wodurch Gussspannungen vor den endgültigen Schnitten gelöst werden.
- Bearbeitet in einer Zelle mit 20 °C ± 1 °C – keine thermische Drift während der Endbearbeitung.
- Verifizierte Konzentrizität mit einem Talyrond nach 24-stündiger Stabilisierung.
- Kartiertes thermisches Wachstum bei 20 °C, 30 °C und 40 °C – bestätigtes Wachstum von 0,008 mm, innerhalb der Spezifikation.
- Versand von 200 Gehäusen ohne Rundlauffehler nach der Installation.
Das ist wasCNC-Drehmaschinenteilesollte liefern:Nicht nur ein Teil, das im Prüfraum korrekt misst, sondern ein Teil, das die Genauigkeit der Maschine nach der Installation und dem Aufwärmen beibehält.
Häufig gestellte Fragen
F1: Warum ist eine Spannungsentlastung für CNC-Drehmaschinenteile erforderlich?
A: Gussteile und schweres Stangenmaterial unterliegen inneren Spannungen durch Abkühlen und Walzen. Durch die Bearbeitung wird Material entfernt und die Spannung neu verteilt – das Teil misst korrekt und bewegt sich nach der Installation. Bei einem Spindelgehäuse führt eine Bewegung von 0,01 mm nach der Installation zu einem Rundlauffehler von 0,01 mm an jedem Werkstück. Wir bearbeiten die Werkstücke grob, entspannen sie und bearbeiten sie dann fertig. Dies ist Standard fürCNC-DrehmaschinenteileDas muss unter Belastung und Temperatur präzise bleiben.
F2: Wie überprüfen Sie die Steifigkeit von Werkzeughaltern und Revolverkomponenten?
A: Wir simulieren Schnittkräfte auf einem Belastungsprüfstand, indem wir eine bekannte Kraft auf die Werkzeugspitze oder die Revolverfläche ausüben und die Durchbiegung mit einer Messuhr oder einem Laser-Wegsensor messen. Ein Werkzeughalter, der sich unter einer Last von 500 N um mehr als 0,005 mm durchbiegt, wird zurückgewiesen, auch wenn seine statischen Abmessungen innerhalb der Toleranz liegen. Eine statische Prüfung kann die Durchbiegung unter Last nicht vorhersagen. FürCNC-Drehmaschinenteile,Wir messen beides.
F3: Können Sie die Wärmeausdehnung eines Maschinenteils an die Spezifikation des Maschinenbauers anpassen?
A: Ja. Wir messen kritische Abmessungen bei 20 °C, 30 °C und 40 °C, berechnen den Wärmeausdehnungskoeffizienten und vergleichen ihn mit den Designanforderungen. Liegt die natürliche Ausdehnung des Materials außerhalb der Spezifikation, empfehlen wir zum Ausgleich ein alternatives Material oder passen die Geometrie an. Bei Spindelgehäusen und Reitstockpinolen muss die thermische Ausdehnung vorhersehbar und nicht nur gering sein. Nuote Metals stellt jedem einen thermischen Wachstumsbericht zur VerfügungCNC-DrehmaschinenteileBefehl.
Hot-Tags: Lieferant von CNC-Drehteilen, Präzisionsdrehkomponenten, kundenspezifische CNC-bearbeitete Teile
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie