Produkte
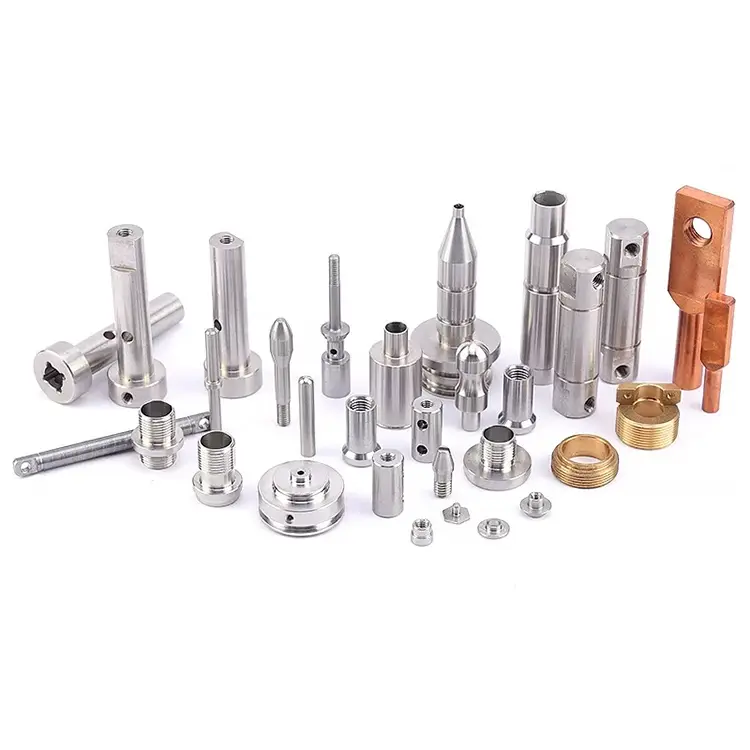
Bearbeitete Komponenten
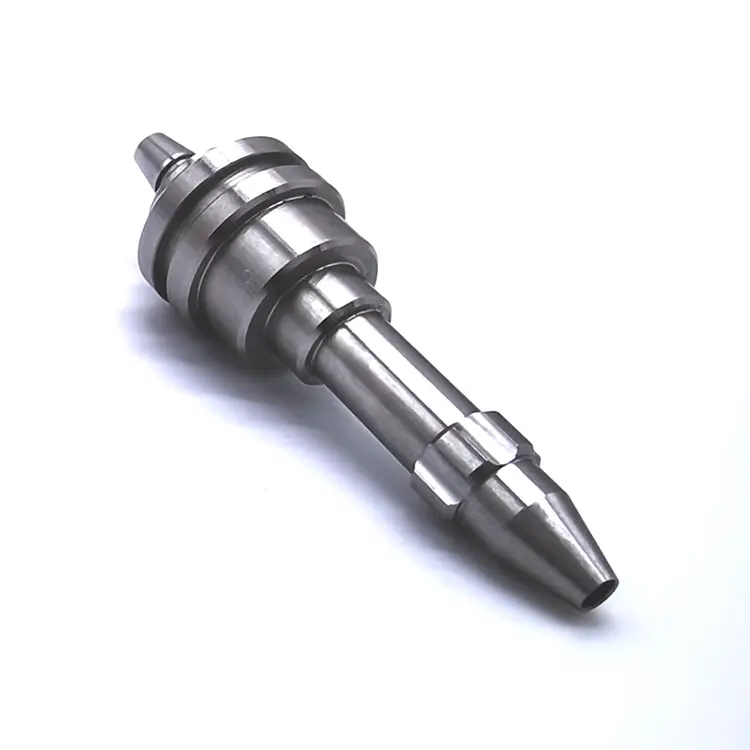
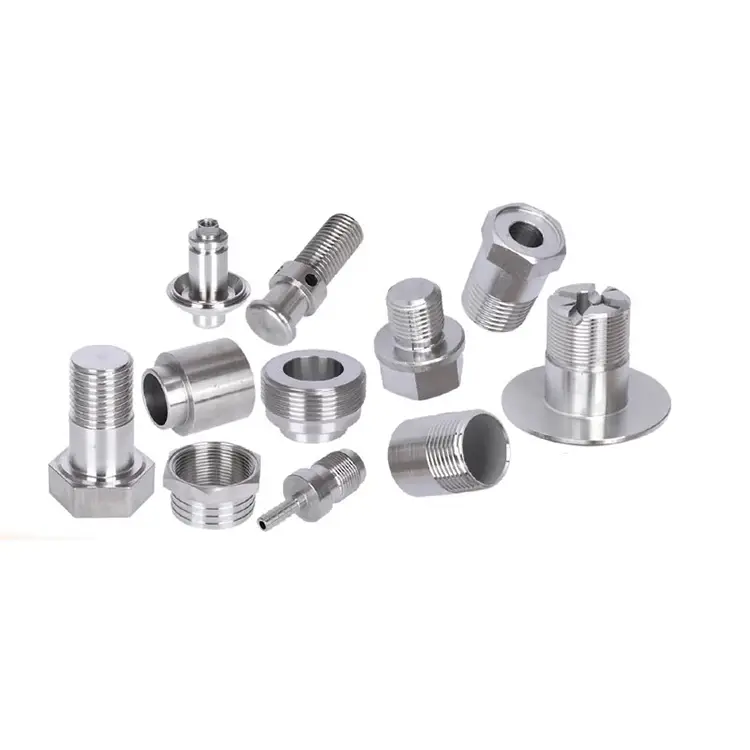
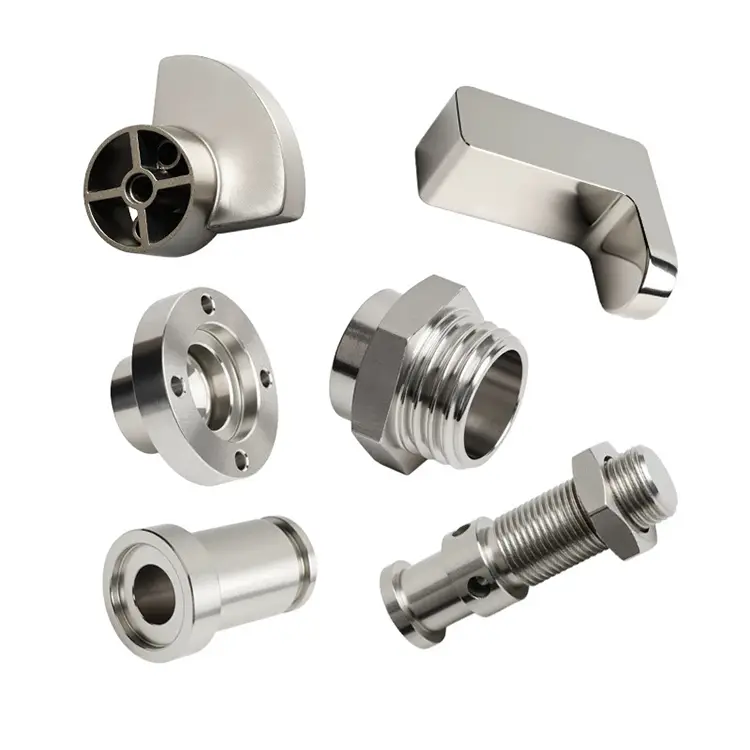
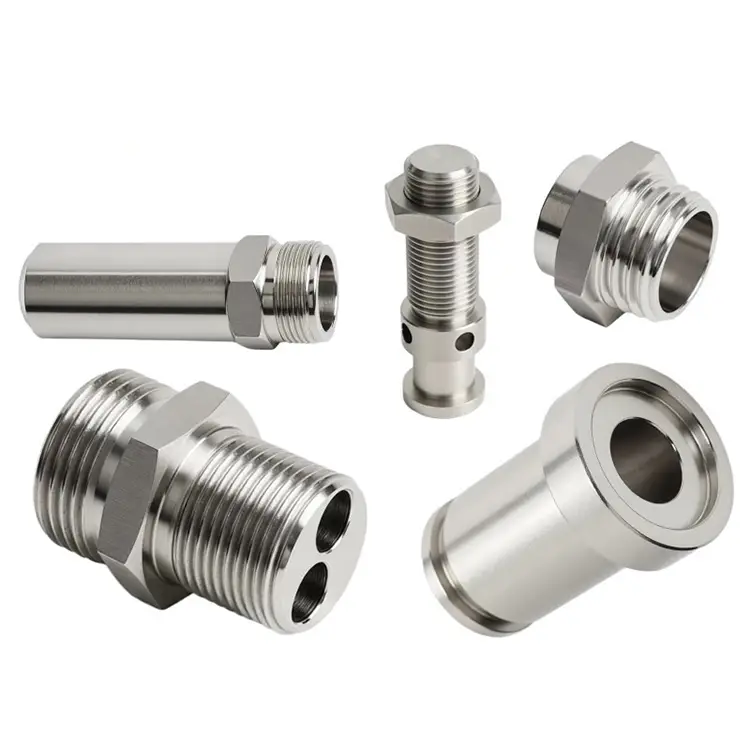
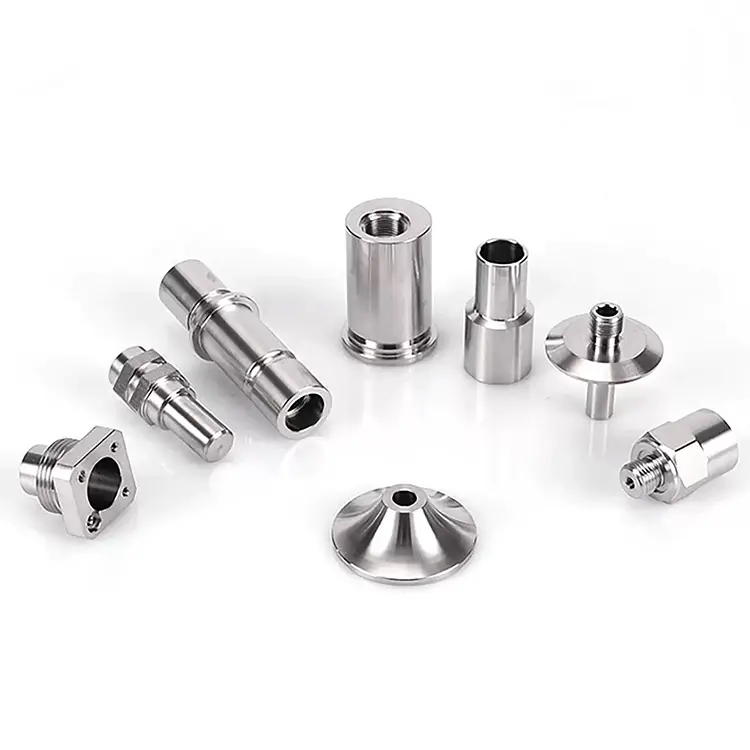
Nuote Metals ist auf die Herstellung bearbeiteter Komponenten aus verschiedenen Materialien spezialisiert, darunter Aluminium, Stahl, Edelstahl, Messing und Titan. Wir konzentrieren uns auf Präzision und Effizienz und nutzen vollautomatische CNC-Maschinen, um eine beispiellose Maßwiederholgenauigkeit und Produktivität zu erreichen.
Anfrage absenden
Produktbeschreibung
Bearbeitete Komponenten – Beginnen Sie mit der Funktion, nicht mit der Maschine
Die meisten Käufer schicken eine Zeichnung und fragen: „Können Sie das machen?“ Die Zeichnung gibt Material, Toleranz und Oberflächenbeschaffenheit an. Aber es erklärt selten, warum. Warum 4140 statt 1045? Warum 28–32 HRC statt 45 HRC? Warum Ra 0,4 μm bei dieser Bohrung, Ra 1,6 μm bei dieser?
Wenn die Funktion nicht verstanden wird, wird die Komponente gemäß der Zeichnung bearbeitet – und versagt im Betrieb. Eine Welle, die vorzeitig verschleißt. Ein Gehäuse, das bei Vibration bricht. Eine Buchse, die nach drei Monaten festsitzt. Die Zeichnung wurde eingehalten. Die Funktion war nicht.
Bei Nuote Metals produzieren wirbearbeitete Bauteileindem man mit der Funktion beginnt: was das Teil tun muss, was es überleben muss und wie es versagen wird, wenn etwas nicht stimmt. Anschließend wählen wir das passende Material, die Wärmebehandlung und das Bearbeitungsverfahren aus. In diesem Artikel wird erklärt, wie diese umgekehrte Auswahl funktioniert und warum sie Komponenten erzeugt, die länger halten als die Zeichnung allein.
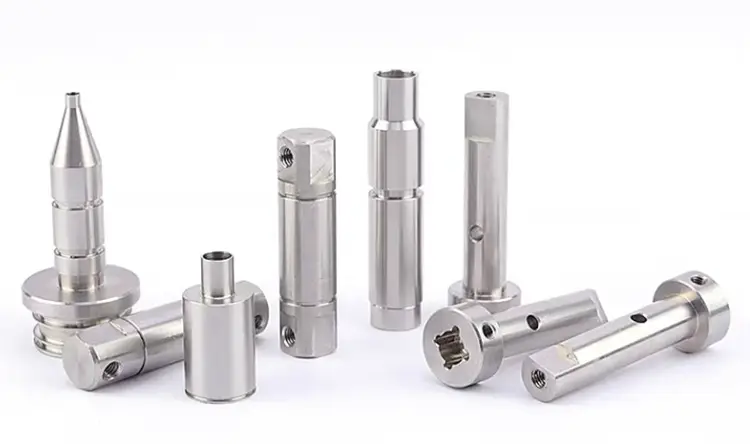
Die vier Funktionen, die die Komponentenauswahl steuern
Jede bearbeitete Komponente erfüllt mindestens eine Hauptfunktion. Die Funktion bestimmt das Material, die Wärmebehandlung und die kritischen Prüfpunkte.
1. Verschleißfestigkeit.
Komponenten, die gleiten, rotieren oder mit abrasiven Medien in Kontakt kommen – Buchsen, Verschleißplatten, Ventilsitze, Nockenstößel. Das Material muss einem Materialverlust an der Oberfläche standhalten. Härte und Mikrostruktur sind wichtiger als Zugfestigkeit. Typische Auswahl: 440C, D2, aufgekohltes 8620, nitriertes 4140.
2. Ermüdungsbeständigkeit.
Komponenten, die sich unter Last drehen oder bewegen – Wellen, Achsen, Pleuelstangen, Federn. Das Material muss der Entstehung und Ausbreitung von Rissen standhalten. Sauberkeit, Kornfluss und Oberflächenbeschaffenheit sind wichtiger als die Härte der Masse. Typische Auswahl: 4340, 4140, 17-4 PH, kugelgestrahlte Oberflächen.
3. Korrosionsbeständigkeit.
Komponenten, die Feuchtigkeit, Chemikalien oder Salz ausgesetzt sind – Schiffsarmaturen, Teile von Lebensmittelgeräten, chemische Ventilgehäuse. Das Material muss elektrochemischen Angriffen standhalten. Legierungschemie und Passivierung sind wichtiger als Festigkeit. Typische Auswahl: 316, 17-4 PH, Duplex-Edelstahl, Titan.
4. Präzise Passform.
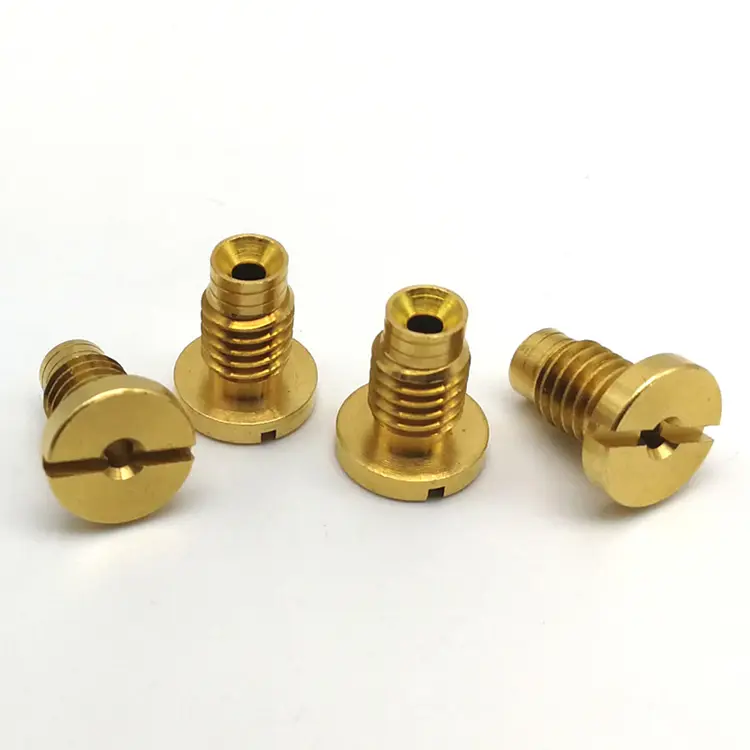
Komponenten, die mit geringem Abstand oder Überschneidungen zusammengebaut werden – Spulen, Hülsen, optische Halterungen, Instrumententeile. Das Material muss bei thermischen Wechseln seine Abmessungen behalten. Wärmeausdehnung und Bearbeitbarkeit sind wichtiger als die Härte. Typische Auswahl: 6061, 7075, 303, Messing, Bronze.
Eine Komponente kann mehr als eine Funktion erfüllen. Ein hydraulischer Ventilschieber muss verschleißfest sein (Gleitkontakt) und eine präzise Passung aufweisen (Spiel). Das Material und die Wärmebehandlung müssen beiden Anforderungen genügen – deshalb überprüfen wir die Funktion, bevor wir eine Sorte empfehlen.
Von der Funktion zur Fertigung – wie wir umgekehrt auswählen
Sobald die Funktion klar ist, folgt der Herstellungsweg. Hier ist die Logik, die wir für Common verwendenbearbeitete Bauteile:
| Funktion | Materialrichtung | Wärmebehandlung | Kritischer Bearbeitungspunkt | Inspektionsschwerpunkt |
|---|---|---|---|---|
| Verschleißfestigkeit | Kohlenstoffreicher / Werkzeugstahl | Durchhärten oder Einsatzhärten | Nach dem Aushärten schleifen, nicht drehen | Härte, Einsatztiefe, Ra |
| Ermüdungsbeständigkeit | Legierter Stahl, saubere Schmelze | Abschrecken und Temperieren | Kornfluss, keine scharfen Filets | Oberflächenbeschaffenheit, Eigenspannung |
| Korrosionsbeständigkeit | Edelstahl, Titan | Lösungsglühen/Passivieren | Verschmieren vermeiden, Hitze kontrollieren | Passivierungstest, Chemie |
| Präzise Passform | Aluminium, Messing, Edelstahl | Stressabbau vor dem Ziel | Thermische Kompensation | CMM, Rundheit, Konzentrizität |
| Kombiniertes Tragen + Passform | 4140 nitriert, 17-4 PH | Nitrid oder H900 | Hartes Drehen oder Schleifen nach der Behandlung | Härte + CMM + Talyrond |
Warum diese Tabelle wichtig ist:Ein Käufer, der 4140 bei 28–32 HRC für eine Verschleißanwendung spezifiziert, spezifiziert die Komponente nicht ausreichend. Ein Käufer, der 440C bei 58 HRC für einen ermüdungskritischen Schaft angibt, gibt zu viel Härte und zu wenig Sauberkeit an. Die Funktion bestimmt die richtige Kombination – nicht die Zeichnung allein.
Häufige Fehlerarten – und wie die Bearbeitung sie verhindert
Jede bearbeitete Komponente fällt auf vorhersehbare Weise aus. Jeder Fehlermodus weist auf eine Bearbeitungs- oder Materialentscheidung hin, die während der Produktion getroffen oder vermieden wurde.
Verschleißfehler.Der Verlust von Oberflächenmaterial beschleunigt sich, wenn die Härte nicht ausreicht oder die Oberflächenbeschaffenheit zu rau ist. Eine auf Ra 1,6 μm gedrehte Buchse verschleißt schneller als eine auf Ra 0,4 μm geschliffene Buchse – selbst bei gleichem Material und gleicher Härte. Bei verschleißkritischen Bauteilen schleifen oder hartdrehen wir die Funktionsfläche und verifizieren Ra mit einem Profilometer.
Ermüdungsversagen.Risse entstehen an Oberflächenfehlern – Werkzeugspuren, Schleifspuren, scharfen Kehlradien. Eine Welle mit einem Kehlungsradius von 0,2 mm wird früher ausfallen als eine mit 0,5 mm, selbst wenn beide der Zeichnung entsprechen. Für ermüdungskritische Bauteile legen wir großzügige Kehlradien fest und prüfen sie mittels Nital-Etch-Test auf Schleifbrand.
Korrosionsfehler.Rostfreie Komponenten versagen, wenn bei der Bearbeitung die Oberfläche verschmiert oder Eisenpartikel eingebettet werden. Die Passivschicht kann sich nicht bilden und es kommt zur Lochfraßbildung. Für korrosionskritische Komponenten verwenden wir spezielle Werkzeuge, eine stickstoffgekühlte Endbearbeitung und überprüfen die Passivierung mit einem Ferroxyltest.
Passformfehler.Komponenten, die klemmen oder lecken, versagen in der Regel, weil die Wärmeausdehnung nicht berücksichtigt wurde – oder weil sich der Bezugswert zwischen den Vorgängen verschoben hat. Für passgenaue Bauteile bearbeiten wir in einer temperaturgeregelten Zelle und verwenden beim Drehen, Fräsen und Prüfen die gleichen Bezugspunkte.
Ein echtes Beispiel – 4140 nitrierte Verschleißbuchse
Ein nordamerikanischer Landmaschinenhersteller benötigte eine 4140-Stahlbuchse für ein Bodenbearbeitungswerkzeug. Die Buchse kam bei hoher Belastung mit abrasivem Boden in Kontakt. Ihr vorheriger Lieferant bearbeitete das Teil gemäß der Zeichnung – 4140, 28–32 HRC, Ra 1,6 μm – und die Buchse war innerhalb von sechs Wochen verschlissen.
Das Problem: In der Zeichnung wurde die Härte angegeben, nicht jedoch der Nitrierschritt. Bei 28–32 HRC war die Oberfläche zu weich für abrasiven Verschleiß. Die Ra 1,6μm-Oberfläche beschleunigte den Materialverlust.
Was wir anders gemacht haben:
- Überprüfte die Funktion (abrasiver Gleitverschleiß) und empfahl eine Nitrierung auf eine Einsatzhärte von 55–62 HRC – nicht nur eine Durchhärtung.
- Das Bohrungsübermaß wurde bearbeitet, um das Nitrierungswachstum auszugleichen.
- Die Bohrung nach dem Nitrieren auf Ra 0,4 μm schleifen – nicht gedreht.
- 2.000 Stück versendet. Die Lebensdauer der Buchse erhöhte sich von 6 Wochen auf 14 Monate. Der Kunde änderte die Zeichnung, um Nitrierung und Ra 0,4 μm anzugeben.
Das ist wasbearbeitete Bauteileliefern sollte: nicht nur ein Teil, das der Zeichnung entspricht, sondern ein Teil, das der Funktion entspricht, die die Zeichnung beschreiben sollte.
Häufig gestellte Fragen zur Komponentenauswahl
F1: Können Sie ein Material und eine Wärmebehandlung basierend auf meiner Anwendung empfehlen?
A: Ja. Wir beginnen lieber mit der Funktion – was das Bauteil aushalten muss, wie es sich bewegt und in welcher Umgebung es funktioniert. Darauf aufbauend empfehlen wir Material, Wärmebehandlung und kritische Prüfpunkte. Wenn wir überprüfenbearbeitete BauteileFür Kunden prüfen wir, ob die Zeichnungsangaben mit der vorgesehenen Funktion übereinstimmen. Wenn es eine Nichtübereinstimmung gibt – wie etwa 4140 bei 28 HRC für eine Anwendung mit abrasivem Verschleiß – kennzeichnen wir dies, bevor wir ein Angebot abgeben. Dies verhindert, dass eine Komponente, die der Zeichnung entspricht, im Betrieb ausfällt.
F2: Was ist der häufigste Fehler, den Sie in Komponentenzeichnungen sehen?
A: Angabe der Härte ohne Angabe des Wärmebehandlungsprozesses. „4140, 28–32 HRC“ sagt uns die Gesamthärte, aber nicht, ob die Oberfläche nitriert, aufgekohlt oder induktionsgehärtet werden muss. Bei Verschleißanwendungen sind Einsatzhärte und Einsatztiefe wichtiger als die Kernhärte. Bei Ermüdungsanwendungen sind Sauberkeit und Oberflächengüte wichtiger als die Härte. Wir überprüfen jede Zeichnung auf diese Lücke und empfehlen die fehlende Spezifikation vor der Produktion.
F3: Wie stellen Sie sicher, dass eine bearbeitete Komponente ihre Funktion erfüllt?
A: Wir überprüfen die Merkmale, die die Funktion steuern – nicht nur die Abmessungen in der Zeichnung. Für eine Verschleißkomponente überprüfen wir die Oberflächenhärte, die Härtetiefe und den Ra-Wert. Für eine Ermüdungskomponente überprüfen wir Kehlradien, Oberflächenbeschaffenheit und Eigenspannung (sofern angegeben). Für eine Korrosionskomponente überprüfen wir Passivierung und Chemie. Für ein passgenaues Bauteil überprüfen wir Rundheit, Konzentrizität und Passung mit einer Funktionslehre. Der Prüfbericht spiegelt die Funktion wider, nicht nur die Zeichnung. So stellen wir das sicherbearbeitete Bauteilevon Nuote Metals leisten im Einsatz – nicht nur auf dem Prüfstand.
Hot-Tags: Lieferant von bearbeiteten Komponenten, Hersteller von Präzisionsteilen, kundenspezifische CNC-Bearbeitungsdienste
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie