Produkte
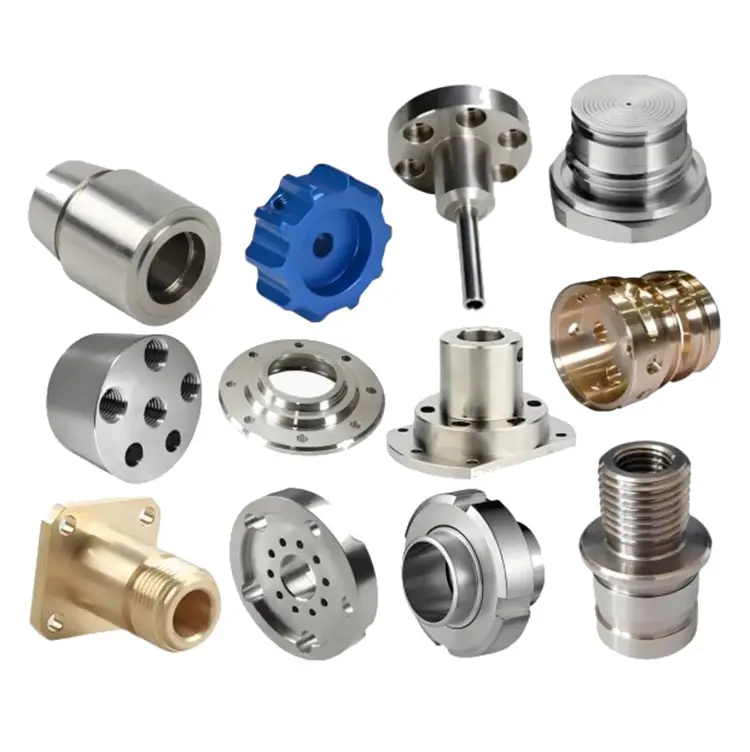
Präzisionsbearbeitungsservice
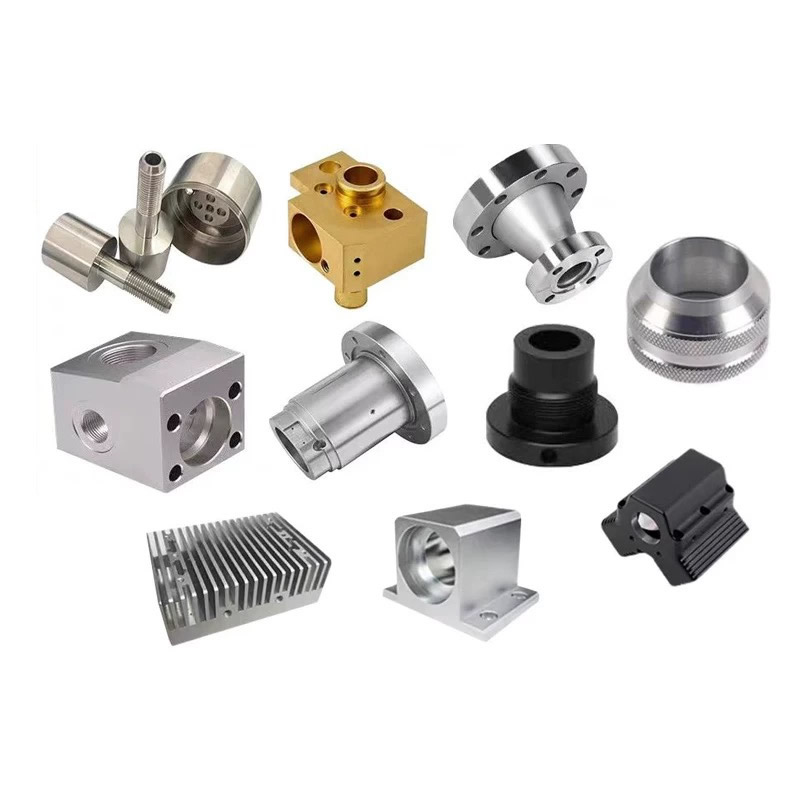
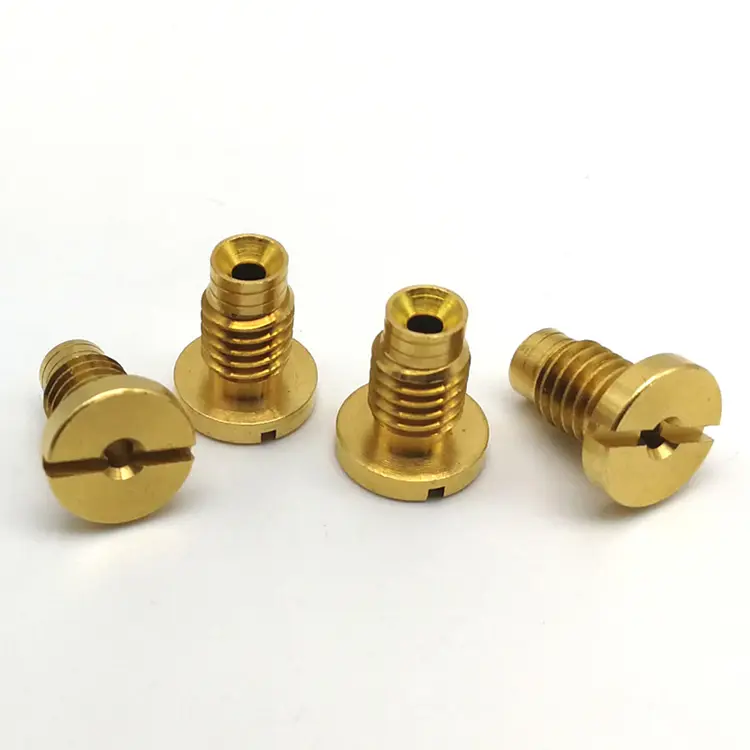
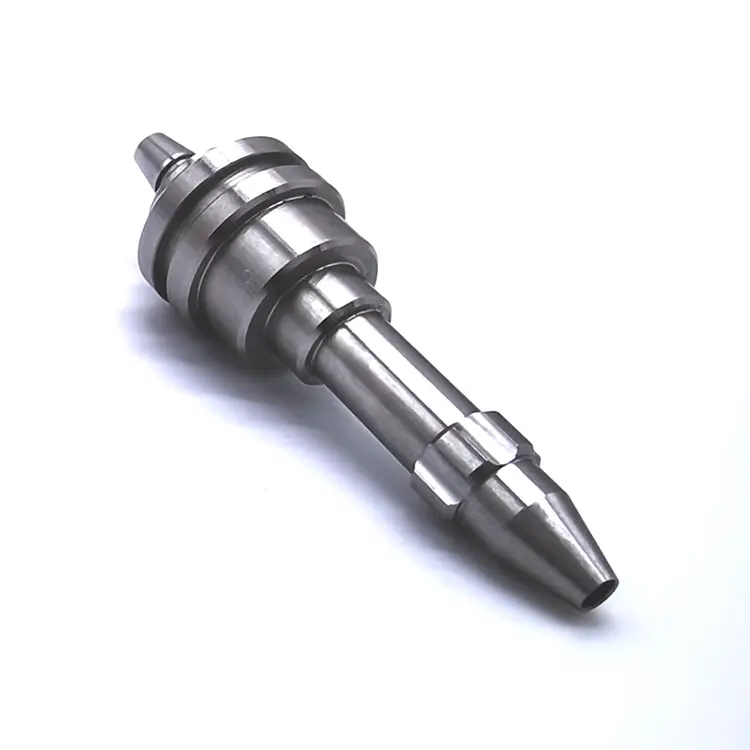
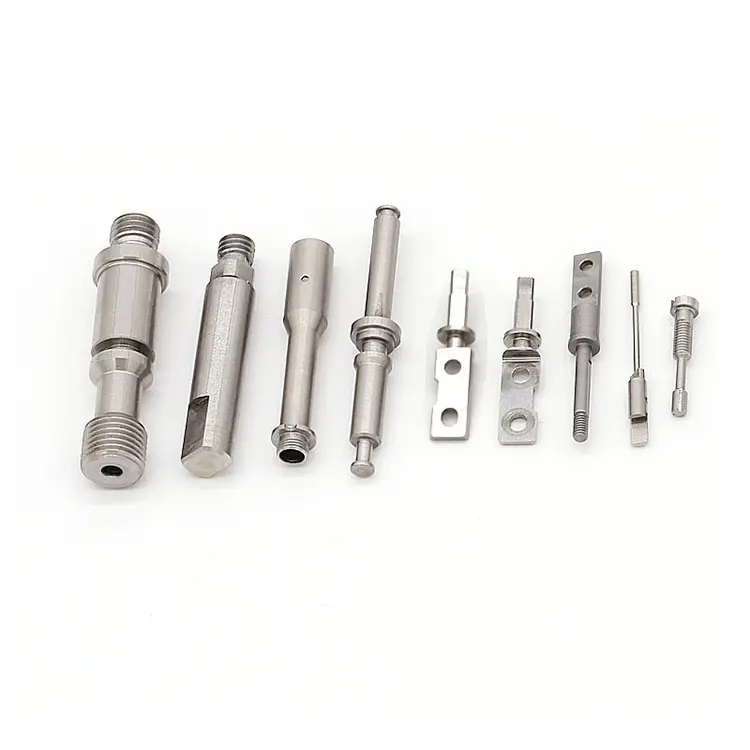
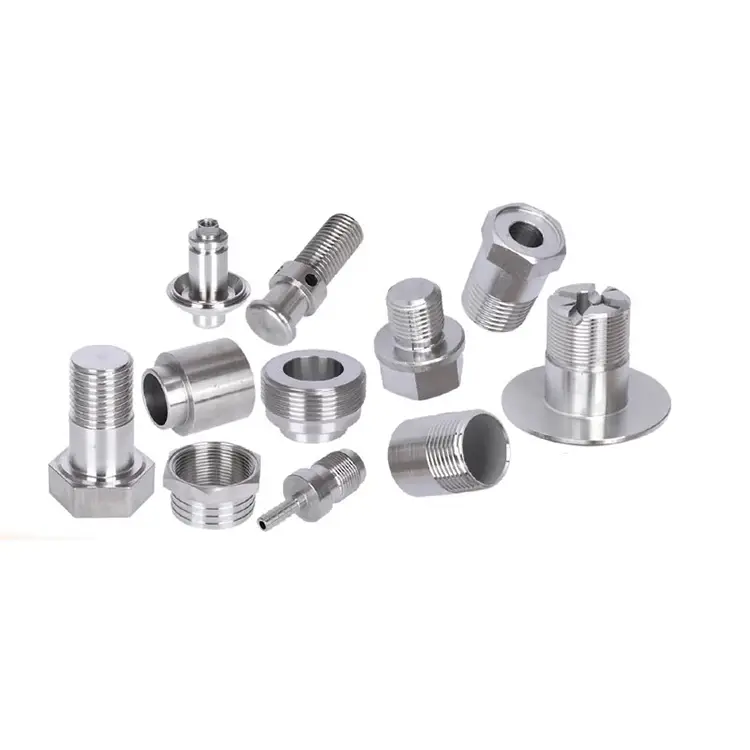
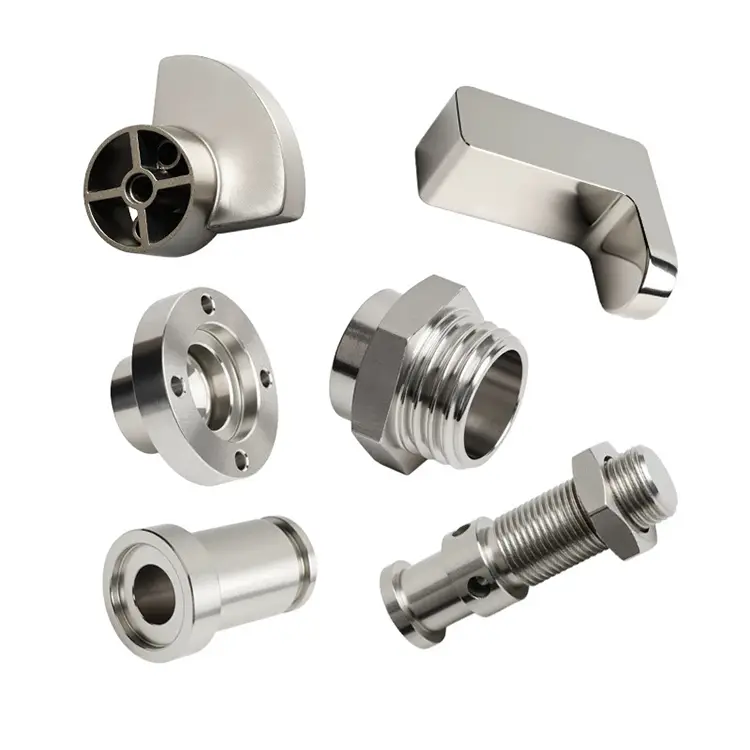
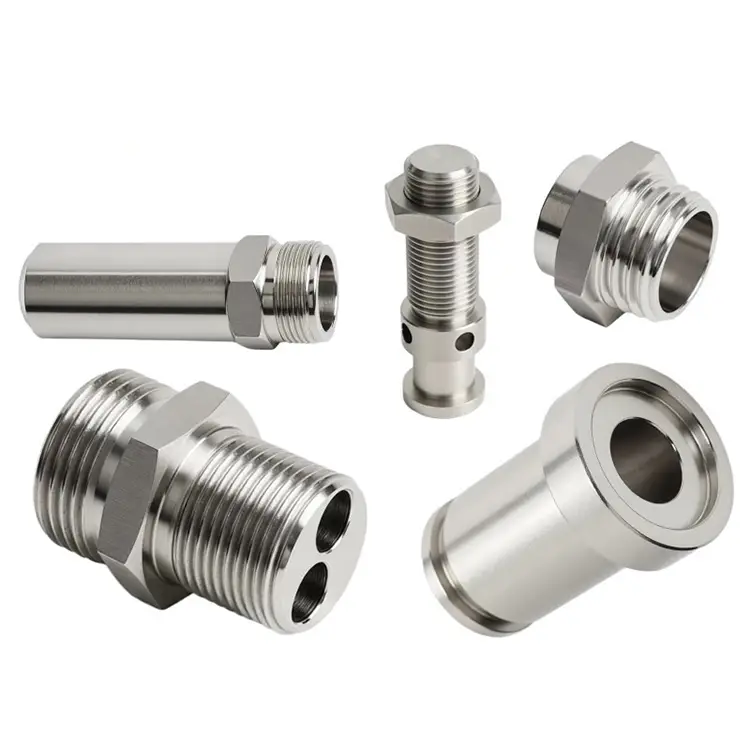
Nuote Metals bietet einen Präzisionsbearbeitungsservice in Dongguan, China. Die von Nuote hergestellten CNC-bearbeiteten Teile sind präzise Komponenten, die von computergesteuerten Maschinen nach programmierten Anweisungen geformt werden.
Anfrage absenden
Produktbeschreibung
Präzisionsbearbeitungsdienste – Die eigentliche Arbeit beginnt zwischen den Arbeitsgängen
Ein Präzisionsteil fällt selten aus, weil ein Arbeitsgang schlecht ausgeführt wurde. Es schlägt fehl, weil zwei Vorgänge nicht übereinstimmen. Die Dreherei bezog sich auf einen Bezugspunkt. Die Mühlenwerkstatt verwies auf eine andere. Der Wärmebehandler hat das Teil verschoben und die Schleifmaschine konnte es nicht korrigieren. Jeder Anbieter lieferte, was von ihm verlangt wurde. Der Zusammenbau klappte immer noch nicht.
PräzisionsbearbeitungsdienstleistungenEs geht nicht darum, mehr Maschinen zu betreiben. Dabei geht es um die Verwaltung des Raums zwischen Vorgängen – den Bezugspunktübertragungen, den Lageraufmaßen, den Inspektionsübergaben und der Toleranzkette, die einen Schritt mit dem nächsten verbindet. Bei Nuote Metals koordinieren wir jeden Vorgang nach einer Bezugsstrategie und einer Inspektionsdatei. In diesem Artikel wird erklärt, wie diese Koordination funktioniert und warum sie wichtiger ist als jede einzelne Maschinenspezifikation.
Das Problem der Multiprozesstoleranz – Warum Anbieter anderer Meinung sind
Wenn ein Teil gedreht, gefräst, wärmebehandelt und geschliffen werden muss, bringt jeder Arbeitsgang Variationen mit sich. Das Problem ist nicht die Variation selbst – es ist die mangelnde Koordination zwischen den Menschen, die sie verursachen.
Nichtübereinstimmung des Datums.Der Drehlieferant bezieht sich auf die Fläche und die Bohrung. Der Fräsanbieter verweist auf den Außendurchmesser. Der Inspektionsanbieter verweist auf die Oberfläche, die am einfachsten zu spannen ist. Merkmale, die übereinstimmen sollten, tun dies nicht, da sich niemand auf denselben Ursprung geeinigt hat.
Vermutung über den Lagerbestandszuschlag.Der Drehlieferant lässt 0,3 mm für den Wärmebehandlungsverzug übrig. Der Wärmebehandler bewegt das Teil um 0,5 mm. Die Schleifmaschine kann die Toleranz nicht wiederherstellen, da nicht mehr genügend Material vorhanden ist. Jeder Anbieter tat, was er für richtig hielt – aber niemand maß die tatsächliche Verzerrung, bevor er den Toleranzwert festlegte.
Lücken bei der Inspektionsübergabe.Der Drehlieferant misst vor der Wärmebehandlung. Die Mühle misst danach. Niemand misst die Abmessung dazwischen, daher weiß niemand, um wie viel sich das Teil bewegt hat – oder welcher Vorgang die Abweichung verursacht hat.
Ein Präzisionsbearbeitungsdienst, der mehrere Prozesse verwaltet, muss diese drei Probleme lösen, bevor der erste Span geschnitten wird. Das ist es, was einen koordinierten Service von einer Liste von Maschinenfunktionen unterscheidet.
Unser Serviceumfang – was wir intern koordinieren und was wir mit Partnern koordinieren
Wir behaupten nicht, alles selbst zu machen. Wir erheben den Anspruch, alles im Rahmen eines Qualitätssystems zu kontrollieren – unabhängig davon, ob der Betrieb bei uns oder bei einem Partner stattfindet.
| Verfahren | Wo es läuft | Was wir kontrollieren |
|---|---|---|
| CNC-Drehen | Inhouse | Bezugspunkt, Werkzeuge, In-Prozess-SPC |
| CNC-Fräsen | Inhouse | Bezugspunkt, Vorrichtungsdesign, Funktionsüberprüfung |
| 5-Achsen-Fräsdrehmaschine | Inhouse | Single-Setup-Bezugspunkt, komplexe Geometrie |
| Wärmebehandlung | Partner | Zyklusparameter, Verzerrungsmessung, Lagerkompensation |
| Schleifen | Inhouse | Gleicher Bezugspunkt wie Drehen/Fräsen, Endtoleranz |
| Abschluss | Inhouse / Partner | Beschichtungsdicke, Nachbeschichtungskontrolle |
| Endkontrolle | Inhouse | CMM, Talyrond, Dimensionsbericht |
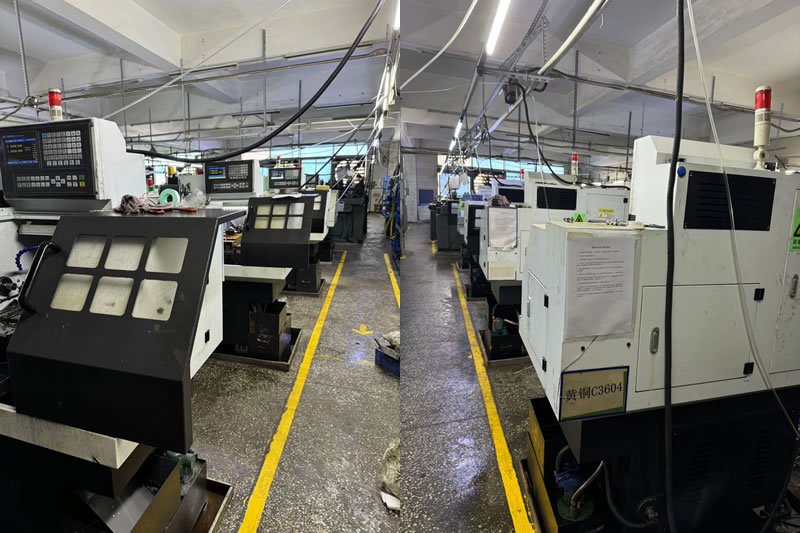
Warum die Unterscheidung wichtig ist:Ein Lieferant, der die Wärmebehandlung auslagert, ohne den Verzug zu messen, ist eine Vermutung. Ein Lieferant, der es auslagert, aber vorher und nachher misst, kann einen Ausgleich schaffen. Wir messen den Verzug bei jeder Wärmebehandlungscharge und passen die Drehabmessungen vor der Behandlung auf der Grundlage tatsächlicher Daten an – nicht theoretischer Schrumpfungstabellen.
Toleranzübertragung – Was tatsächlich zwischen Operationen passiert
Der beste Weg, einen Präzisionsbearbeitungsdienst zu verstehen, besteht darin, sich die Abmessungen und nicht die Ausrüstung anzusehen. Hier ist eine echte Toleranzübertragungssequenz für einen Ventilsitz aus rostfreiem 440C-Ventil, der gedreht, gehärtet und innen geschliffen werden muss.
| Betrieb | Bohrungsmaß | Konzentrizität | Was sich geändert hat |
|---|---|---|---|
| Drehen (Vorwärmebehandlung) | 12,00 ±0,01 mm | 0,005 mm | Grundlinie – bearbeitetes Übermaß |
| Nach dem Härten (58–60 HRC) | 11,97 mm (gemessen) | 0,018 mm | Bohrung schrumpfte um 0,03 mm; Die Konzentrizität verschwand |
| Nach dem Innenschleifen | 11,99 ±0,002 mm | 0,003 mm | Durch Schleifen wurde die Toleranz unter Verwendung desselben Bezugspunkts wiederhergestellt |
Was diese Tabelle zeigt:Durch die Wärmebehandlung wurde die Bohrung um 0,03 mm verschoben und der Konzentrizitätsfehler verdreifacht. Hätten wir das Teil vor dem Härten auf Endmaß bearbeitet, wäre das Teil Ausschuss. Wenn die Schleifmaschine einen anderen Bezugspunkt verwendet hätte, wäre die Konzentrizität nicht wiederherstellbar gewesen. Bei der Präzisionsbearbeitung handelt es sich nicht um Drehen oder Schleifen, sondern um die Entscheidung, 0,03 mm Material übrig zu lassen und für alle drei Vorgänge den gleichen Bezugspunkt zu verwenden.
Ein echtes Beispiel – 440C-Ventilsitz für Analyseinstrumente
Ein Schweizer Hersteller von Analyseinstrumenten benötigte einen Ventilsitz aus rostfreiem 440C-Edelstahl mit einer Bohrungstoleranz von 0,002 mm, einer Konzentrizität von 0,003 mm und einer Härte von 58–60 HRC. Das Teil musste gedreht, gehärtet und innen geschliffen werden.
Ihre bisherige Lieferkette nutzte drei Lieferanten. Nach dem Aushärten sank die Konzentrizität auf 0,02 mm. Der Schleifer konnte dies nicht korrigieren, da sich die Schleifvorrichtung auf den Außendurchmesser bezog, während sich die Drehvorrichtung auf die Bohrung bezog. Die Teile wurden verschrottet.
Was wir anders gemacht haben:
- Die Bohrung wurde als primärer Bezugspunkt für Drehen, Schleifen und Inspektionen festgelegt.
- Messen Sie den Verzug an einer Pilotcharge und stellen Sie die Vorbehandlungsbohrungsabmessung auf 12,00 mm ein – so bleiben genau 0,03 mm zum Schleifen übrig.
- Erden Sie die Bohrung mit demselben Bohrungsbezugspunkt, der beim Drehen festgelegt wurde.
- 1.500 Stück versandt, ohne Ausschuss. Der Kunde konnte auf die Eingangskontrolle verzichten und die Vorlaufzeit um 12 Tage verkürzen.
Das ist wasPräzisionsbearbeitungsdienstleistungensollte Folgendes liefern: einen Prozess, der Bewegungen zwischen Vorgängen vorwegnimmt, und keine Ansammlung von Maschinen, von denen jede ihre eigene Arbeit erledigt.
Häufig gestellte Fragen zu Präzisionsbearbeitungsdienstleistungen
F1: Was ist der Unterschied zwischen Präzisionsbearbeitung und Präzisionsbearbeitungsdienstleistungen?
A: Bei der Präzisionsbearbeitung wird Metall mit engen Toleranzen geschnitten.PräzisionsbearbeitungsdienstleistungenDazu gehört die Koordination rund um diesen Vorgang: DFM-Überprüfung, Bezugsstrategie, Wärmebehandlungsverzerrungsmanagement, Schleifmaterialberechnung, Inspektionsübergaben und Dokumentation. Eine Präzisionsmaschinenwerkstatt kann ±0,002 mm in einem Arbeitsgang halten. Ein Präzisionsbearbeitungsservice stellt sicher, dass das Teil nach der Wärmebehandlung, dem Schleifen und Beschichten immer noch ±0,002 mm einhält – bei jedem Arbeitsgang in der Kette.
F2: Können Sie ein Projekt koordinieren, bei dem einige Vorgänge ausgelagert werden?
A: Ja. Wir lagern die Wärmebehandlung und einige Endbearbeitungsvorgänge an Partnerbetriebe aus – aber wir kontrollieren den Prozess. Wir legen die Zyklusparameter fest, messen den Verzug vorher und nachher und passen die Bearbeitungsmaße vor der Behandlung auf der Grundlage tatsächlicher Daten an. Das Teil verlässt niemals unser Qualitätssystem. Jeder ausgelagerte Vorgang wird in derselben Inspektionsdatei erfasst, und jede Lieferung enthält einen Dimensionsbericht, der alle Vorgänge abdeckt – intern und mit Partnern.
F3: Wie gehen Sie mit einem Projekt um, bei dem mehrere Teile zusammengefügt werden?
A: Wir identifizieren die kritischen Schnittstellen während der DFM-Überprüfung und legen einen gemeinsamen Bezugspunkt für alle Teile in der Baugruppe fest. Jedes Teil wird anhand dieses Datums bearbeitet und geprüft – nicht anhand seines eigenen individuellen Zeichnungsursprungs. Für kritische Schnittstellen bauen wir Funktionslehren, die das Gegenstück simulieren und die Produktion zu 100 % prüfen. Das Ziel besteht nicht nur darin, dass jedes Teil seiner Zeichnung entspricht, sondern auch darin, dass die Baugruppe funktioniert, wenn die Teile zusammenkommen. Dies ist der Kernwert einer koordiniertenPräzisionsbearbeitungsdienstleistungenPartnerschaft.
Hot-Tags: Präzisionsbearbeitungsservice
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie